 EN

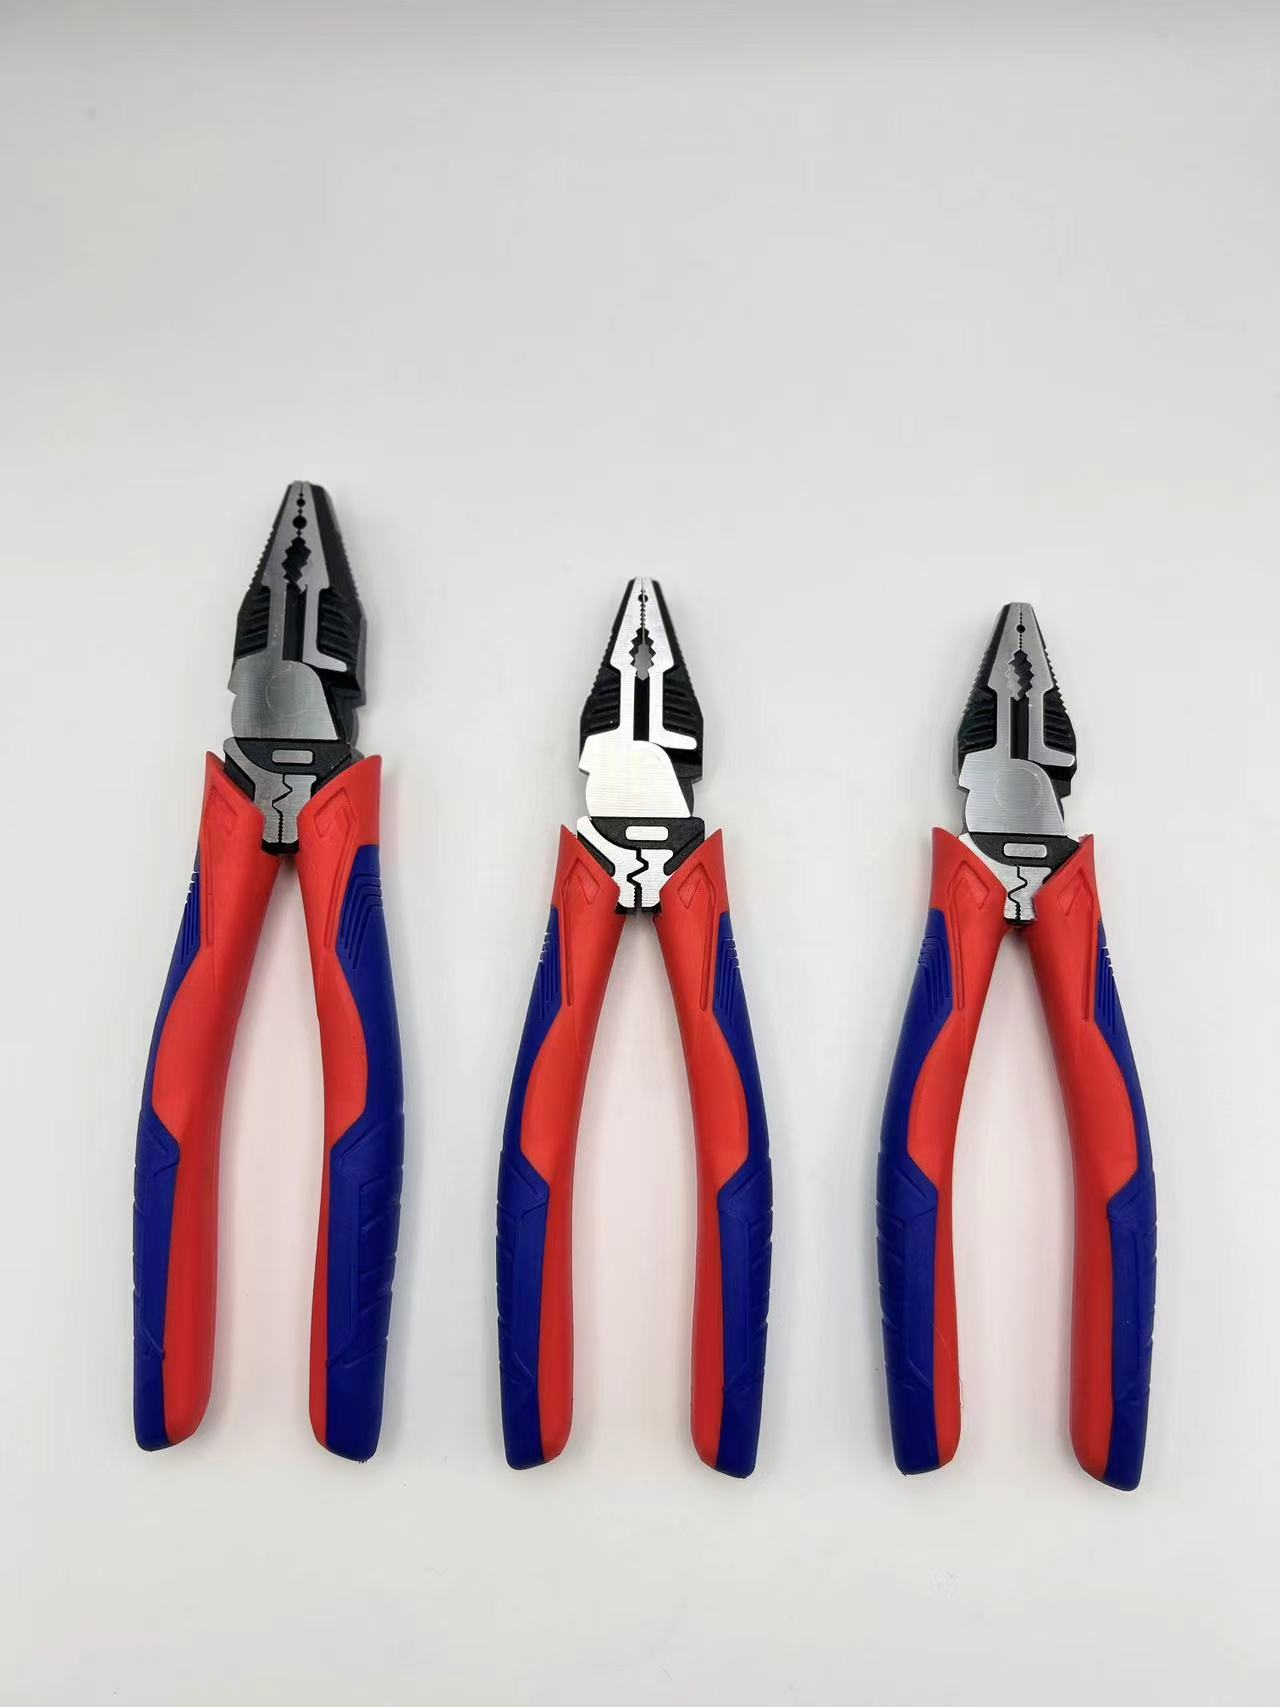
ທີມງານຈັດຊື້ທີ່ກຳລັງປະເມີນເຄື່ອງມືມືຖືໃນອຸດສາຫະກຳ ມັກຖາມວ່າ ລັກສະນະທາງຮ່າງກາຍໃດທີ່ແຍກເຄື່ອງມືທີ່ເຊື່ອຖືໄດ້ອອກຈາກເຄື່ອງມືທີ່ໃຊ້ງານໄດ້ສັ້ນ. ເຄື່ອງມືປະກອບທີ່ດີເລີດເລີ່ມຕົ້ນດ້ວຍສັນຍານທາງໂຄງສ້າງທີ່ວັດແທກໄດ້ ແທນທີ່ຈະເປັນການອ້າງອີງໃນການຕະຫຼາດ. ຜູ້ຊື້ທີ່ຮຽນຮູ້ທີ່ຈະອ່ານສັນຍານເຫຼົ່ານີ້ຈະຊ່ວຍຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການປ່ຽນແທນ, ຫຼຸດຄວາມສ່ຽງຂອງການບາດເຈັບໃນເວລາເຮັດວຽກ, ແລະຮັກສາສາຍການຜະລິດໃຫ້ເຮັດວຽກຢ່າງຕໍ່ເນື່ອງ. ຄູ່ມືນີ້ອະທິບາຍສັນຍານຄຸນນະພາບທາງໂຄງສ້າງທີ່ສຳຄັນກ່ອນທີ່ຈະມີການສັ່ງຊື້ໃດໆ, ເພື່ອໃຫ້ຜູ້ກຳນົດຂໍ້ກຳນົດສາມາດປະເມີນເຄື່ອງມືໄດ້ຈາກສິ່ງທີ່ເຂົາເຈົ້າສາມາດເຫັນ, ວັດແທກ, ແລະທົດສອບໄດ້ເທິງເຄື່ອງທົດສອບ.
ຮູບຮ່າງຂອງຄີມ ແລະຄວາມຖືກຕ້ອງຂອງການຕັດ
ໜ້າຄີມທີ່ຖືກຂັດຢ່າງຖືກຕ້ອງ
ຈຸດທຳອິດທີ່ຜູ້ຊື້ຄວນກວດສອບໃນປີ້ນປະສົມທຸກຊິ້ນແມ່ນໜ້າຂອງຄີບ. ຄີບທີ່ຖືກເຮັດດ້ວຍຄວາມຖືກຕ້ອງສູງ ແລະ ມີຄວາມເລິກຂອງຟັນທີ່ສອດຄ່ອງກັນຈະຈັບພື້ນທີ່ທີ່ເປັນແຖບໄດ້ຢ່າງໝັ້ນຄົງ, ເຮັດໃຫ້ເຄື່ອງມືຈັບຢູ່ໄດ້ຢ່າງໝັ້ນຄົງໂດຍບໍ່ລື້ນເມື່ອຢູ່ໃຕ້ພາລະບານ. ຄີບທີ່ມີການປຸງແຕ່ງບໍ່ດີຈະເຮັດໃຫ້ລວມເສັ້ນລວມແທນທີ່ຈະຈັບໄວ້, ເຊິ່ງຈະເຮັດໃຫ້ຂາດເສຍສ່ວນຕໍ່ການເຊື່ອມຕໍ່ ແລະ ສ້າງຄວາມຈຳເປັນໃນການເຮັດໃໝ່ໃຫ້ແກ່ຊ່າງໄຟຟ້າ. ຄີບທີ່ຖືກເຮັດໃຫ້ແຂງແຮງຍັງຕ້ານການເກີດຮ່ອງບໍ່ດີ (brinelling) ທີ່ເກີດຂື້ນຫຼັງຈາກການຈັບຢ່າງຮຸນແຮງຊ້ຳໆກັນເທື່ອແລ້ວເທື່ອກັບສ່ວນປະກອບທີ່ແຂງແຮງ. ສຳລັບຜູ້ຈັດຈຳ່ຍ, ຄວາມສອດຄ່ອງຂອງຄີບໃນແຕ່ລະຊຸດເປັນສິ່ງທີ່ເຮັດໃຫ້ທີມງານເຊື່ອໝັ້ນໃນເຄື່ອງມືນີ້ໃນທຸກໆການເຊື່ອມຕໍ່ທີ່ເຂົາເຮັດ.
ເດີ່ມຕົ້ນດ້ວຍການເຮັດໃຫ້ແຂງແຮງດ້ວຍວິທີການອຸນຫັ້ນ
ສ່ວນທີ່ໃຊ້ຕັດຂອງຄີມປະສົມທີ່ມີຄຸນນະພາບສູງແມ່ນຖືກປິ່ນປົວແຍກຕ່າງຫາກຈາກສ່ວນຕົວ. ການຮ້ອນດ້ວຍວິທີການອຸດສາຫະກຳ (induction hardening) ຈະເຮັດໃຫ້ສ່ວນທີ່ໃຊ້ຕັດເທົ່ານັ້ນຮ້ອນຂຶ້ນ ແລ້ວຈຶ່ງເຢັນຢ່າງໄວວ່າ ເຮັດໃຫ້ເກີດຄວາມແຂງແຮງທີ່ເປັນທ້ອງຖິ່ນໃນລະດັບ 58–62 HRC ໃນຂະນະທີ່ບ່ອນຂອງບ່ອນເຊື່ອມຍັງຄົງມີຄວາມເທົາທີ່ດີ. ຄວາມແຕກຕ່າງດັ່ງກ່າວຊ່ວຍປ້ອງກັນການແຕກຫັກທີ່ເກີດຈາກຄວາມເປີດເຜີນ (brittle fracture) ທີ່ມີດທີ່ຖືກຮັກສາໃຫ້ແຂງທັງໝົດຈະເກີດຂຶ້ນເວລາຖືກບັງຄັບດ້ວຍຄວາມເຄື່ອນໄຫວທີ່ຮຸນແຮງ. ຜູ້ຊື້ຄວນຖາມຜູ້ສະໜອງເຖິງວິທີການຮັກສາຄວາມແຂງທີ່ແນ່ນອນ ເນື່ອງຈາກວ່າ ມີດທີ່ບໍ່ແຂງພໍຈະເສື່ອມສະພາບພາຍໃນບໍ່ເຖິງສອງອາທິດເມື່ອໃຊ້ກັບລວມທອງແດງແລະລວມເຫຼັກທີ່ຖືກດຶງຢ່າງເຂັ້ມແຂງ ເຮັດໃຫ້ຕົ້ນທຶນຂອງວັດສະດຸທີ່ໃຊ້ແລ້ວທິ້ງເພີ່ມຂຶ້ນ ແລະຊ້າກວ່າເວລາການຜະລິດ. ທີມງານທີ່ເຮັດວຽກຢູ່ເຂດພື້ນທີ່ຄວນຫຼີກເວັ້ນການໃຊ້ສ່ວນກັດເປັນຄອນ (hammer) ຫຼື ອຸປະກອນເປີດ (pry bar) ເນື່ອງຈາກການບັງຄັບທາງຂ້າງຈະເຮັດໃຫ້ບ່ອນເຊື່ອມເກີດຄວາມເຄື່ອນໄຫວທີ່ບໍ່ໄດ້ອອກແບບມາເພື່ອຮັບ ແລະເຮັດໃຫ້ເກີດການສຶກສາໄວຂຶ້ນ. ການກວດສອບຄວາມແຫຼມຂອງມີດດ້ວຍລວມນຸ່ມໆແຕ່ລະເດືອນຈະຊ່ວຍຈັບເອົາສັນຍານຂອງຄວາມແຫຼມທີ່ເລີ່ມເສື່ອມສະພາບກ່ອນທີ່ມັນຈະເຮັດໃຫ້ຂາດເສຍເຖິງຈຸດປະສົງ.
ບ່ອນເຊື່ອມທີ່ເປັນຈຸດຫຼືບ່ອນເປີດ-ປິດ ແລະ ການຖ່າຍໂອນແຮງ
ການເຊື່ອມດ້ວຍສະກຣູ
ແຮງຈະເດີນທາງຈາກດູ້ມຜ່ານຈຸດຫຼຸ້ນໄປຍັງຄຽວ ສະນັ້ນຈຸດຫຼຸ້ນຈະເປັນຕົວກຳນົດວ່າຈະມີແຮງເທົ່າໃດທີ່ຈະເຂົ້າໄປເຖິງວຽກ. ຈຸດຫຼຸ້ນທີ່ຖືກເຊື່ອມດ້ວຍກະດຸກໃນຄີມປະສົມຈະຮັກສາສ່ວນເທິງແລະລຸ່ມໃຫ້ຢູ່ໃນแนวດຽວກັນເວລາບີບຢ່າງຕໍ່ເນື່ອງ ເພື່ອຈຳກັດການເຄື່ອນໄຫວຂ້າງຂອງຄີມທີ່ເຮັດໃຫ້ແຮງສູນເສຍ ແລະເຮັດໃຫ້ເຄື່ອງມືເລີ່ມຫຼວມ. ຈຸດຫຼຸ້ນທີ່ຫຼວມຈະເຮັດໃຫ້ຄຽວເຄື່ອນຫ່າງອອກຈາກກັນ ແລະອາດຈະຂີດຂ່ານຕົວນຳໄຟເວລາຖອດເຄືອບ. ມາດຕະຖານ ISO 5742 ໄດ້ກຳນົດຄວາມຖືກຕ້ອງຂອງມິຕິ ແລະ ຄວາມຫຼວມທີ່ອະນຸຍາດໃນຄີມ ເຊິ່ງເປັນເຄື່ອງມືທີ່ເປັນປະກົດຈະຊ່ວຍໃຫ້ຜູ້ຊື້ສາມາດທົດສອບຢ່າງເປັນວັດຖຸເວລາປຽບທຽບຕົວຢ່າງຈາກໂຮງງານຜະລິດທີ່ແຕກຕ່າງກັນ ໃນການອ້າງອີງດຽວກັນ.
ແຮງດຶງແລະການຈັດການທໍລະມານ
ຄີມປະສົມຖືກຈັດອັນດັບໃຫ້ຮັບນ້ຳໜັກດຶງໄດ້ຈຳກັດ; ການໃຊ້ເກີນຂອບເຂດນີ້ຈະເຮັດໃຫ້ບ່ອນຕໍ່ເບິ່ງເບື່ອງ ຫຼື ເກີດແຕກທີ່ບ່ອນຈັບໃກ້ຮາກ. ການເຂົ້າໃຈເສັ້ນທາງຂອງທອກເກີຊ່ວຍໃຫ້ຜູ້ຊື້ເລືອກເຄື່ອງມືທີ່ເໝາະສົມກັບຂະໜາດລວມຂອງລວມແລະຂະໜາດຂອງສ່ວນປະກອບທີ່ຕ້ອງຕິດຕັ້ງໃນສະຖານທີ່. ສຳລັບວັດຖຸກົງທີ່ໜັກ, ຄີມປັ້ມນ້ຳ ຫຼື ເຄື່ອງຕັດບັອດທີ່ອອກແບບເພື່ອການນີ້ເທົ່ານັ້ນຈະຊ່ວຍຫຼຸດຄວາມເຄັ່ງຕຶງ ແລະ ຍືດອາຍຸການໃຊ້ງານ. ມາດຕະຖານ ANSI ແລະ ISO ກ່ຽວກັບຄວາມແຂງຊ່ວຍໃຫ້ຜູ້ກຳນົດເລືອກຢືນຢັນວ່າເຫຼັກສາມາດດູດຊຶມນ້ຳໜັກທີ່ຄາດໄວ້ໄດ້ໂດຍບໍ່ເກີດການເปลີ່ນຮູບຢ່າງถາວອນໃນການໃຊ້ງານປະຈຳວັນ. ຜູ້ຊື້ຄວນໃຫ້ຄຳແນະນຳຜູ້ໃຊ້ວ່າຕ້ອງຕັດທີ່ບ່ອນຈັບສ່ວນລຸ່ມ (ບ່ອນທີ່ເຫຼັກແຂງທີ່ສຸດ) ແທນທີ່ຈະຕັດທີ່ປາກຄີມ (ບ່ອນທີ່ມີອຳນາດຄວບຄຸມຕ່ຳທີ່ສຸດ). ການຕັດທີ່ປາກຄີມຈະເຮັດໃຫ້ທອກເກີທີ່ບ່ອນຕໍ່ເພີ່ມຂຶ້ນ ແລະ ເຮັດໃຫ້ເກີດແຕກໄດ້ງ່າຍ, ດັ່ງນັ້ນການໃຊ້ວິທີທີ່ຖືກຕ້ອງຈະຊ່ວຍຮັກສາເຄື່ອງມື ແລະ ປ້ອງກັນຜູ້ໃຊ້ຈາກການກົດຕົວກັບຄືນຢ່າງກະທັນຫັນ.
ວັດຖຸດິບ — ເຫຼັກຄຣ໋ອມ-ວານາເດີ້ມ
ຮ່າງເຫຼັກ CR-V ທີ່ຜ່ານຂະບວນການຕີຂຶ້ນຮູບ
ເມື່ອຄີມປະກອບໃຊ້ຮ່າງກາຍ CR-V ທີ່ຖືກຕີຂຶ້ນດ້ວຍວິທີການ drop-forged, ລຳດັບຂອງເສັ້ນໃຍຈະຕາມແນວທີ່ຮັບຄວາມເຄັ່ນຕຶງຂອງຄີມ, ເຮັດໃຫ້ຄວາມຕ້ານທານຕໍ່ການແຕກຫັກທີ່ເດີ່ມຕັດເພີ່ມຂຶ້ນ. ເຫຼັກ chrome-vanadium ໄດ້ຮັບການຍອມຮັບໃນເຄື່ອງມືມືອາຊີບເນື່ອງຈາກຄວາມສົມດຸນລະຫວ່າງຄວາມແຂງແລະຄວາມເທົາທີ່ເຫຼັກກາບອນທຳມະດາບໍ່ສາມາດບັນລຸໄດ້. Jusheng Tools ນຳໃຊ້ເຕັກນິກການຕີດ້ວຍຄວາມກົດດັນສູງ ແລະ ການຂັດດ້ວຍມືໃນເຄື່ອງມືອຸດສາຫະກຳຂອງຕົນ, ເຊິ່ງເປັນຂະບວນການທີ່ເອົາບໍ່ດີທີ່ເກີດຂື້ນເທິງໜ້າເປືອກອອກກ່ອນການປັບຄວາມແຂງ. ຄວາມເຂັ້ມງວດນີ້ສະທ້ອນໃຫ້ເຫັນຜ່ານຈຳນວນຄວາມລົ້ມເຫຼວໃນການໃຊ້ງານທີ່ໜ້ອຍລົງ ແລະ ຄຸນນະພາບຂອງແຕ່ລະຊຸດທີ່ຄົງທີ່ຫຼາຍຂື້ນສຳລັບຜູ້ຈຳ່ຍາຍ.
ຄວາມແຂງ (HRC) ແລະ ຄວາມຕ້ານທານຕໍ່ການກັດກຣ່ອນ
ນອກຈາກເລກ HRC ແລ້ວ, ເຫຼັກຕ້ອງສາມາດຕ້ານການຂະຫຍາຍຕົວໄດ້ໃນສະຖານທີ່ເກັບຮັກສາທີ່ຊື້ນແລະສະຖານທີ່ກໍ່ສ້າງຢູ່ເຂດທະເລ. ການປູກຊັ້ນຄຣ໋ອມ ຫຼື ຟອສເຟດຈະຊ້າທໍາໃຫ້ການກັດກິນເກີດຂຶ້ນຊ້າລົງ ແລະ ຮັກສາການເຄື່ອນໄຫວຂອງຈຸດຫຼຸ້ນໃຫ້ເປັນປົກກະຕິ. ຜູ້ຊື້ຄວນຢືນຢັນຄວາມແຂງທີ່ລະບຸໄວ້ດ້ວຍການທົດສອບຕົວຢ່າງ ແທນທີ່ຈະເຊື່ອໃສ່ຄຳກ່າວອ້າງໃນแคຕະລອກ, ເນື່ອງຈາກຄີມທີ່ມີຮູບຮ່າງຄືກັນອາດຈະມີການປິ່ນປົວຄວາມຮ້ອນທີ່ແຕກຕ່າງກັນ. ຄວາມແຂງທີ່ເປັນປົກກະຕິທົ່ວທັງການຈັດສົ່ງຈະປ້ອງກັນທັງຜູ້ໃຊ້ສຸດທ້າຍ ແລະ ຊື່ເສີງຂອງຜູ້ຈັດຈຳຫນ່າຍໃນເວລາຍາວ. ການເຄືອບນ້ຳມັນບາງໆທີ່ຈຸດຫຼຸ້ນຫຼັງຈາກການລ້າງຈະຮັກສາການເຄື່ອນໄຫວໃຫ້ເປັນປົກກະຕິ ແລະ ຂັດຂວາງການກັດກິນທີ່ລາມໄປ. ຄວນເກັບຮັກສາເຄື່ອງມືໃຫ້ແຫ້ງ ແລະ ຢູ່ຫ່າງຈາກພື້ນເປີດທີ່ເປັນເບຕົງ, ເນື່ອງຈາກຄວາມຊື້ນສາມາດດູດຊຶມຂຶ້ນເທິງແລະເຮັດໃຫ້ຈຸດຫຼຸ້ນເກີດເປັນຮູ. ການດູແລປະຈຳເຫຼົ່ານີ້ຈະຍືດອາຍຸການໃຊ້ງານໄດ້ດີກວ່າຄຳກ່າວອ້າງດ້ານວັດສະດຸໃດໆທີ່ພິມຢູ່ໃນກ່ອງ.
ຮູບແບບການຈັບທີ່ເໝາະສົມຕໍ່ຮ່າງກາຍ ແລະ ການຈັບທີ່ບໍ່ລື້ນ
ຮູບແບບການຈັບທີ່ເໝາະສົມຕໍ່ຮ່າງກາຍ ແລະ ຊ່ວງການຈັບ
ດູ້ມຈັບທີ່ອອກແບບຕາມສະຖານະການໃຊ້ງານຂອງຄີມປະສົມ ຊ່ວຍແຈກຢາຍແຮງກົດລົງໄປທົ່ວຝ່າມື ແລະຫຼຸດລົງຄວາມຍາວຂອງສ່ວນທີ່ຈັບ ເພື່ອຫຼຸດຜ່ອນຄວາມເມື່ອຍຂອງມືສຳລັບຊ່າງໄຟຟ້າທີ່ຕ້ອງເຮັດການເຊື່ອມຕໍ່ຫຼາຍຮ້ອຍຄັ້ງຕໍ່ມື້. ຜູ້ຈັດຈຳໜ່າຍທ້ອງຖິ່ນທີ່ບໍລິການບໍລິສັດຮັບເຮັດວຽກໄຟຟ້າ ໄດ້ເຫັນຈຳນວນຄຳຮ້ອງຂໍຄືນສິນຄ້າເພີ່ມຂຶ້ນຢ່າງຕໍ່ເນື່ອງ ຈົນເຖິງຈຸດທີ່ທີມງານສາມາດຕິດຕາມເຖິງຕົ້ນເຫດໄດ້ວ່າເກີດຈາກດູ້ມຈັບທີ່ໃຫຍ່ເກີນໄປ. ການປ່ຽນໄປໃຊ້ດູ້ມຈັບທີ່ສັ້ນລົງ ໄດ້ຊ່ວຍຫຼຸດຜ່ອນຄຳຮ້ອງຂໍຄືນສິນຄ້າ ແລະຍົກສູງອັດຕາການສັ່ງຊື້ຄືນໃນໄລຍະເວລາໜຶ່ງປີ. ເມື່ອດູ້ມຈັບເຂົ້າກັບຮູບຮ່າງຂອງມືແລ້ວ ຜູ້ປະຕິບັດງານຈະສາມາດໃຊ້ແຮງໄດ້ຢ່າງຄວບຄຸມດີຂຶ້ນ ໂດຍໃຊ້ຄວາມພະຍາຍາມໜ້ອຍລົງ ແລະໄດ້ຄຸນນະພາບການຕັດທີ່ດີຂຶ້ນ.
ຊັ້ນຫຸ້ມຕ້ານການລື້ນ ແລະອັດຕາການກັ້ນໄຟຟ້າ
ຜູ້ຊື້ທີ່ຕ້ອງການປີ້ນຄູ່ທີ່ມີການຫຸ້ມຫໍ່ຕ້ານໄຟຟ້າ ຄວນຢືນຢັນປ້າຍສະແດງອັດຕາການ ແລະ ຊັ້ນພາຍໃນສີສອງຊັ້ນທີ່ເປີດເຜີຍຄວາມເສຍຫາຍ. ສຳລັບການເຮັດວຽກກັບໄຟຟ້າ ການຈັບຕ້ອງຄົງທີ່ເຖິງແມ່ນຈະມີນ້ຳມັນ ຫຼື ເຫື່ອຢູ່ໃນມື ດັ່ງນັ້ນ ການຫຸ້ມຫໍ່ຕ້ານການລື່ນຈຶ່ງມີຄວາມສຳຄັນ. ໃນບ່ອນທີ່ມີຕົວນຳໄຟຟ້າທີ່ກຳລັງເຮັດວຽກຢູ່ ຕົວຈັບທີ່ຫຸ້ມຫໍ່ຕ້ານໄຟຟ້າຕ້ອງມີອັດຕາການຕາມມາດຕະຖານ IEC 60900 (1000 V) ແລະ ສອດຄ່ອງກັບ NFPA 70E ແລະ OSHA 1910.335 ເພື່ອປ້ອງກັນຜູ້ປະຕິບັດວຽກ. ການຫຸ້ມຫໍ່ທີ່ຖືກຕ້ອງ ຮ່ວມກັບການນຳໃຊ້ຢ່າງເໝາະສົມ ແມ່ນເປັນເຂດປ້ອງກັນສຸດທ້າຍຕໍ່ການສຳຜັດກັບແຜ່ນໄຟຟ້າ ແລະ ການຊົງໄຟຟ້າໃນເວລາເຮັດວຽກ.
ການຊື້ເຄື່ອງມືທີ່ອີງໃສ່ລັກສະນະດ້ານໂຄງສ້າງດີກວ່າການຊື້ເພີ່ງອີງໃສ່ລາຄາຢ່າງດຽວ. ເຄື່ອງປຸ້ມທີ່ເຊື່ອຖືໄດ້ຈະມີຄຸນລັກສະນະດັ່ງຕໍ່ໄປນີ້: ສ່ວນທີ່ໃຊ້ຈັບທີ່ຖືກຂັດແຕ່ງຢ່າງແນ່ນອນ, ສ່ວນທີ່ໃຊ້ຕັດທີ່ຜ່ານການປຸ້ງແຕ່ງດ້ວຍວິທີການ induction hardening, ຈຸດທີ່ເຊື່ອມຕໍ່ກັນທີ່ແໜ້ນຫຼານ, ຕົວເຄື່ອງທີ່ຜ່ານການປຸ້ງແຕ່ງດ້ວຍວິທີ drop forging ແລະເຮັດຈາກເຫຼັກ CR-V, ແລະດື່ມຈັບທີ່ອອກແບບມາເພື່ອຄວາມສະດວກສະບາຍ ແລະ ມີຄຸນສົມບັດຕ້ານການລື້ນ. ກວດສອບຕົວຢ່າງສຸ່ມໆ ແລ້ວຢືນຢັນເຖິງເລກອ້າງອີງ ISO ແລະ ANSI, ແລະຝຶກອົບຮົມຜູ້ໃຊ້ເຖິງຂອບເຂດນ້ຳໜັກທີ່ສາມາດຮັບໄດ້ ແລະ ການບໍາລຸງຮັກສາເປັນປະຈຳ. ຜູ້ຈັດຈ່າຍທີ່ນຳໃຊ້ບັນຊີການກວດສອບນີ້ຈະສົ່ງຄືນສິນຄ້າໄດ້້ນ້ອຍລົງ ແລະ ສ້າງຄວາມສຳພັນທີ່ເຂັ້ມແຂງ ແລະ ຍາວນານກັບຜູ້ຊື້ມືອາຊີບໃນທຸກໆທຸລະກິດອຸດສາຫະກຳ.
ຄໍາ ຖາມ ທີ່ ມັກ ຖາມ
ແຜນການ
ຂໍ້ບົກເບື່ອນດ້ານຮູບຮ່າງໃດທີ່ສະແດງໃຫ້ເຫັນວ່າເຄື່ອງປຸ້ມມີຄຸນນະພາບຕ່ຳ?
ຄຳຕອບ: ສັງເກດເບິ່ງທີ່ໜ້າຈັບທີ່ບໍ່ເທົ່າກັນ, ການເຄື່ອນໄຫວທີ່ຈຸດເຊື່ອມຕໍ່ທີ່ເຫັນໄດ້ຊັດເຈນ, ແລະ ສ່ວນທີ່ໃຊ້ຕັດທີ່ອ່ອນເກີນໄປ ເຊິ່ງຈະເກີດຮ້ອຍເມື່ອຖືກກົດເບົາໆ. ລູກສະກູ້ດທີ່ຫຼວມ, ການຂັດແຕ່ງທີ່ບໍ່ຢູ່ໃນສູນກາງ, ແລະ ຈຸດທີ່ເກີດຂີ້ເຫຼັກສະແດງໃຫ້ເຫັນວ່າການຄວບຄຸມຂະບວນການຜະລິດອ່ອນແອ. ກວດສອບຕົວຢ່າງສຸ່ມຈາກຊຸດສິນຄ້າ (ບໍ່ແມ່ນຕົວຢ່າງທີ່ນຳມາຈັດສະແດງ) ເພາະວ່າຄວາມເປັນເອກະພາບຂອງຊຸດສິນຄ້າຈະກຳນົດປະສິດທິພາບໃນການໃຊ້ງານຈິງ. ຂໍເອກະສານອ້າງອີງເຖິງຄ່າຄວາມແໜ້ນ (hardness) ແລະ ຄ່າຄວາມຄາດເຄື່ອນທີ່ອະນຸຍາດ (tolerance) ກ່ອນຈະສັ່ງຊື້, ແລະປະຕິເສດສິນຄ້າທີ່ລົ້ມເຫຼວໃນການກວດສອບການເຄື່ອນໄຫວເສລີ (free-play check) ໃນຂະນະທີ່ຮັບສິນຄ້າເຂົ້າ.
ແຜນການ
ເປັນຫຍັງການໃຊ້ຄວາມຮ້ອນດ້ວຍວິທີອິນດັກຊັນຈຶ່ງສຳຄັນຕໍ່ບໍລິເວນທີ່ຕັດ?
ຄຳຕອບ: ການໃຊ້ຄວາມຮ້ອນດ້ວຍວິທີອິນດັກຊັນຈະເນັ້ນຄວາມຮ້ອນໄປທີ່ບ່ອນຕັດຂອງປີ້ນປຸ້ນປະສົມທີ່ມີຄຸນນະພາບ ເຊິ່ງຈະບັນລຸຄວາມແຂງປະມານ 58–62 HRC ໃນຂະນະທີ່ບ່ອນຕໍ່ຍັງຄົງມີຄວາມເທົາ. ຖ້າມີດທັງໝົດຖືກເຮັດໃຫ້ແຂງຈະຫັກເປັນເອກະລາດເມື່ອຖືກກະທົບ. ການເຮັດໃຫ້ແຂງເພີ່ງເທົ່ານັ້ນຈະຮັກສາຄວາມແ sharp ຂອງບ່ອນຕັດໄວ້ໄດ້ເຖິງຫຼາຍພັນຄັ້ງໃນລວມທອງແດງ ແລະ ເສັ້ນລວມເຫຼັກ. ຜູ້ຊື້ຄວນຢືນຢັນວິທີການນີ້ກັບຜູ້ສະໜອງ ເນື່ອງຈາກບ່ອນຕັດທີ່ເທົາຈະເສີຍຫາຍຢ່າງໄວວ່າເມື່ອຕັດລວມທີ່ຖືກດຶງຢ່າງເຂັ້ມແຂງ ແລະ ຈະເພີ່ມຕົ້ນທຶນໃນການປ່ຽນໃໝ່.
ແຜນການ
ຜູ້ຊື້ຄວນກວດສອບບ່ອນຕໍ່ກາງແນວໃດ?
ຄຳຕອບ: ເປີດ ແລະ ປິດເຄື່ອງມື ແລ້ວສັງເກດການເຄື່ອນທີ່ຂ້າງຂອງບ່ອນຕໍ່ ຫຼື ຄວາມຮູ້ສຶກເປັນເມັດທີ່ບ່ອນຕໍ່. ບ່ອນຕໍ່ທີ່ເຮັດດ້ວຍກະດຸກທີ່ແໜ້ນຈະເຄື່ອນທີ່ຢ່າງລຽບລ້ອນ ແລະ ຮັກສາຄວາມສອດຄ່ອງຂອງຄີມໄວ້ໃຕ້ພາລະບັນທຸກ. ເປີຽບທຽບຫຼາຍໆຊິ້ນຈາກກຸ່ມດຽວກັນ ເນື່ອງຈາກຄວາມແຕກຕ່າງລະຫວ່າງຕົວຢ່າງຈະສະແດງເຖິງການຄວບຄຸມຂະບວນການທີ່ບໍ່ເຂັ້ມງວດ. ຈັບຄູ່ການກວດສອບນີ້ກັບຂອບເຂດການເຄື່ອນທີ່ເສລີຕາມມາດຕະຖານ ISO 5742 ເພື່ອກຳນົດມາດຕະຖານການຮັບເຂົ້າຢ່າງເປັນວັດຖຸສຳລັບການກວດສອບເຂົ້າສູ່ສາງ.
ແຜນການ
ເຫຼັກຊະນິດໃດເໝາະສຳລັບເຄື່ອງມືຕັດທີ່ໃຊ້ໃນອຸດສາຫະກຳ?
ຄຳຕອບ: ເຫຼັກທີ່ປະສົມດ້ວຍໂຄຣເມັຽມ-ວານາເດີ້ມ, ທີ່ຖືກແຕ່ມດ້ວຍ CR-V, ໃຫ້ຄວາມສອດຄ່ອງລະຫວ່າງຄວາມແຂງແຮງ ແລະ ຄວາມທົນທານ ທີ່ອຸດສາຫະກຳຕ້ອງການໃນການຕັດ. ການຕີຂຶ້ນຮູບດ້ວຍການຕີລົງ (drop forging) ຈະຈັດຕຳແໜ່ງເສັ້ນໃຍຂອງເຫຼັກໃຫ້ສອດຄ່ອງກັບເສັ້ນທີ່ຮັບພາລະໃນສ່ວນຂອງຄີມ, ເຊິ່ງເຮັດໃຫ້ຄວາມຕ້ານທານຕໍ່ການແຕກຫັກທີ່ເປີດຂອງຄີມເພີ່ມຂຶ້ນ. ເຫຼັກທີ່ປະສົມດ້ວຍກາບອນເທົ່ານັ້ນມີລາຄາຖືກກວ່າ ແຕ່ຈະສູນເສຍຄວາມແລບໄວຂຶ້ນ ແລະ ແຕກຫັກໄວຂຶ້ນເມື່ອຢູ່ໃຕ້ພາລະໜັກ. ກວດສອບຄວາມແຂງແຮງດ້ວຍການທົດສອບຕົວຢ່າງ ແທນທີ່ຈະເຊື່ອໃສ່ຄຳກ່າວອ້າງໃນບົດສະເໜີ, ແລະ ຢືນຢັນຄວາມຕ້ານທານຕໍ່ການກັດກິນສຳລັບສະພາບແວດລ້ອມທີ່ຊື້ນຫຼືຢູ່ໃກ້ກັບທະເລ.
ແຜນການ
ການຈັບທີ່ມີການຫຸ້ມຫໍ່ດ້ວຍວັດສະດຸທີ່ບໍ່ນຳໄປສົ່ງໄຟໄດ້ ສາມາດເປັນການແທນຂະບວນການຄວາມປອດໄພດ້ານໄຟຟ້າໄດ້ຫຼືບໍ?
ຄຳຕອບ: ບໍ່. ການຈັບທີ່ມີການຫຸ້ມຫໍ່ດ້ວຍວັດສະດຸທີ່ບໍ່ນຳໄປສົ່ງໄຟໄດ້ ແລະ ມີການຮັບຮອງຕາມມາດຕະຖານ IEC 60900 ຈະປ້ອງກັນໄດ້ເທົ່ານັ້ນຕໍ່ການສຳຜັດກັບສ່ວນທີ່ມີໄຟຟ້າໄຫຼ່ຜ່ານ ຈົນເຖິງ 1000 ວົນ, ແລະ ຕ້ອງໃຊ້ຮ່ວມກັບຂໍ້ຄວບຄຸມຕາມມາດຕະຖານ NFPA 70E ແລະ OSHA 1910.335 ເຊັ່ນ: ການປິດລະບົບໄຟຟ້າ. ຖ້າວັດສະດຸຫຸ້ມຫໍ່ເສຍຫາຍ ຄວາມປ້ອງກັນຈະຫາຍໄປ, ດັ່ງນັ້ນຈຶ່ງຕ້ອງກວດສອບຊັ້ນຫຸ້ມສີສອງສີກ່ອນໃຊ້ທຸກຄັ້ງ. ການຈັບເປັນສິ່ງສຸດທ້າຍທີ່ປ້ອງກັນ, ບໍ່ແມ່ນການແທນທີ່ຈະປິດລະບົບໄຟຟ້າທັງໝົດ ແລະ ປະຕິບັດຕາມຂໍ້ຄຳສັ່ງຄວາມປອດໄພດ້ານໄຟຟ້າຂອງສະຖານທີ່.