 EN

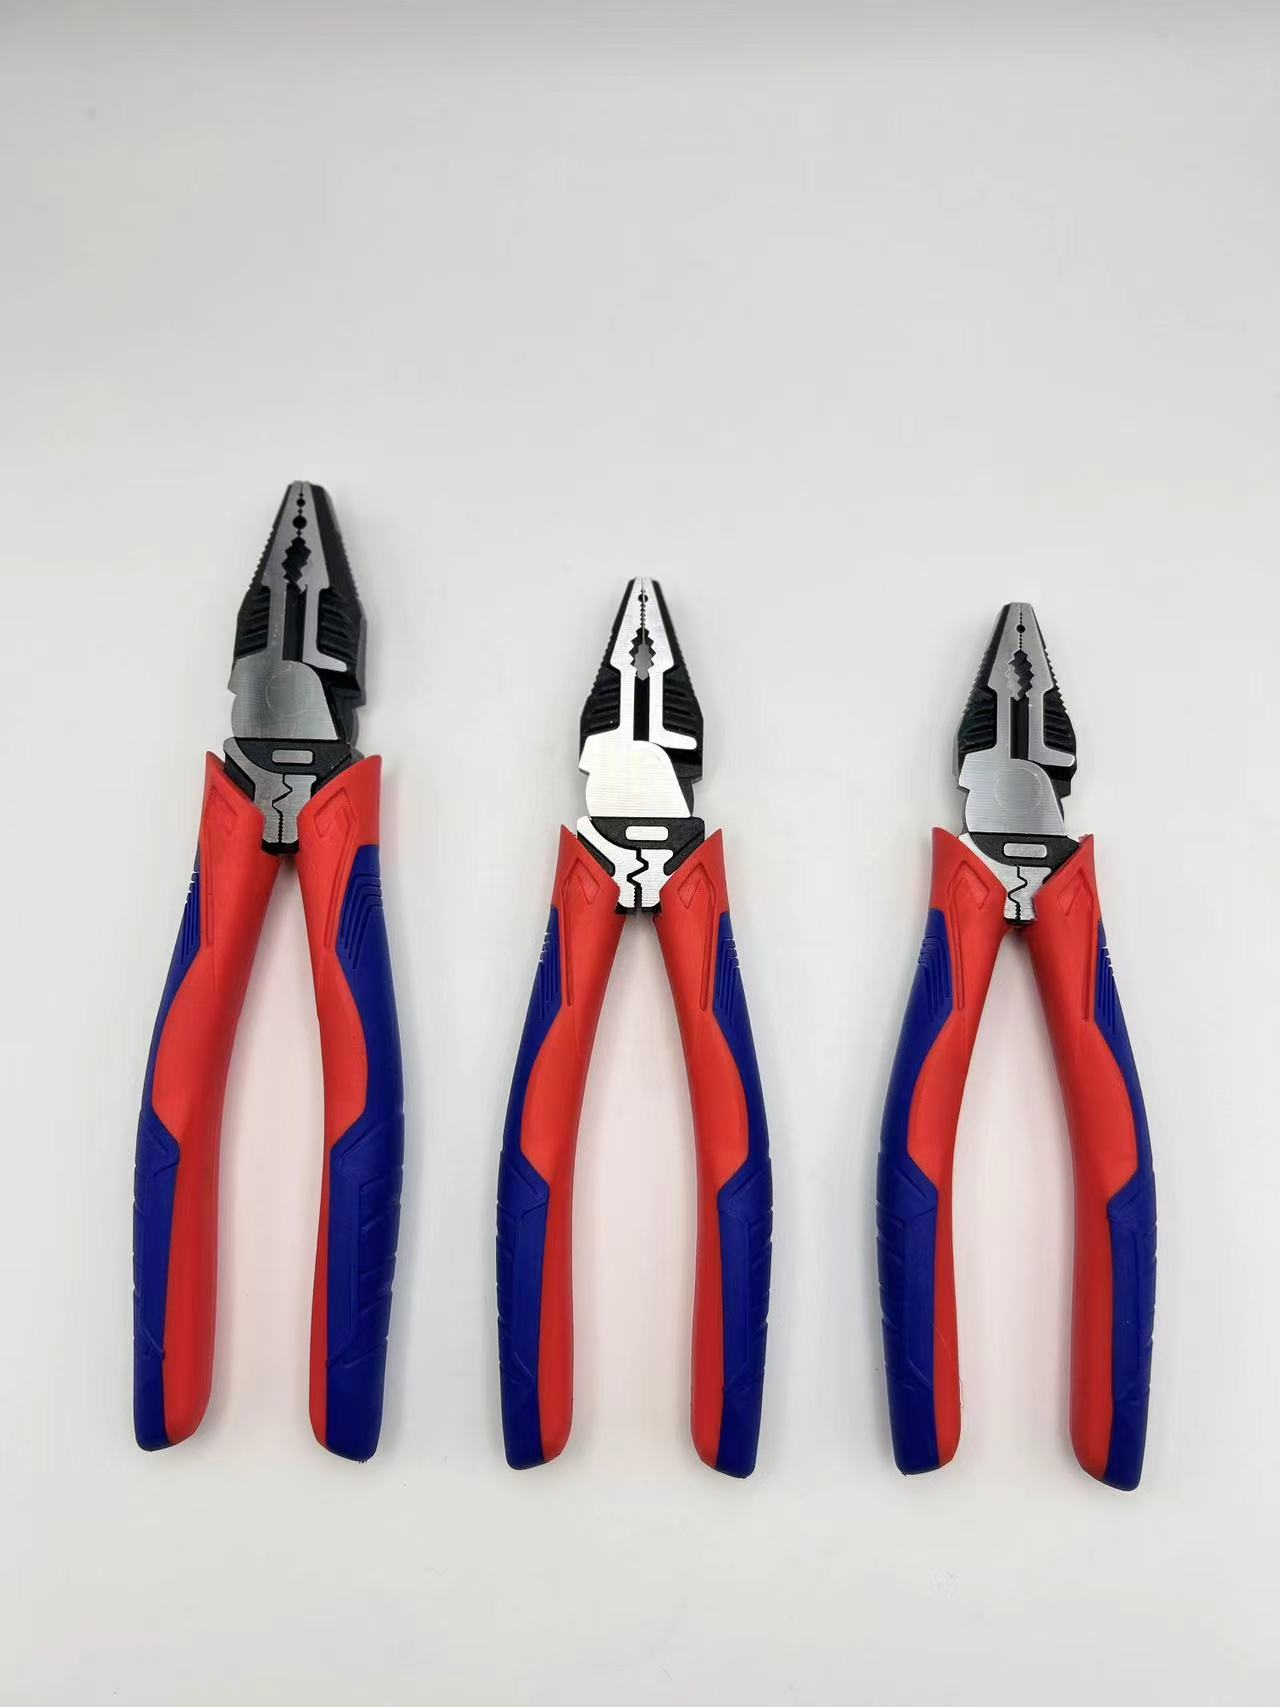
Beschaffungsteams, die industrielle Handwerkzeuge bewerten, fragen sich häufig, welche physischen Merkmale ein zuverlässiges Werkzeug von einem kurzlebigen unterscheiden. Eine hochwertige Kombizange beginnt mit messbaren strukturellen Kennzeichen – nicht mit Marketingbehauptungen. Einkäufer, die lernen, diese Kennzeichen zu lesen, senken die Ersatzkosten, verringern das Verletzungsrisiko vor Ort und halten Fertigungslinien unterbrechungsfrei in Betrieb. Dieser Leitfaden erläutert die strukturellen Qualitätsmerkmale, die vor Aufgabe einer Bestellung entscheidend sind, sodass Fachplaner ein Werkzeug anhand dessen beurteilen können, was sie sehen, messen und am Prüfstand testen können.
Backengeometrie und Schneidepräzision
Präzisionsgeschliffene Backenflächen
Der erste Merkmal, das ein Käufer bei jeder Kombizange prüfen sollte, ist die Backenfläche. Präzisionsgeschliffene, maschinell bearbeitete Backen halten ebene Flächen und eine gleichmäßige Zahnentiefe, sodass das Werkzeug auch unter Last nicht verrutscht. Schlecht verarbeitete Backen zerquetschen statt zu halten, was Drähte beschädigt, Anschlussstellen beeinträchtigt und für den Elektriker Nacharbeit erfordert. Eine gehärtete Backe widersteht zudem dem Brinellen, das nach wiederholtem Hochkraft-Griffen an gehärteten Verbindungselementen auftritt. Für Großhändler ist die Konsistenz der Backen innerhalb einer Charge entscheidend – nur so können Monteure dem Werkzeug bei jeder einzelnen Verbindung vertrauen.
Induktionsgehärtete Schneide
Die Schneidkante hochwertiger Kombizangen wird separat vom Körper behandelt. Durch Induktionshärten wird ausschließlich die Schneidlippe erhitzt und anschließend rasch abgeschreckt, wodurch eine lokalisierte Härte von ca. 58–62 HRC entsteht, während der Gelenkbereich zäher bleibt. Dieser Härtegradient verhindert die spröde Bruchbildung, die bei einer vollständig gehärteten Klinge unter Stoßbelastung aufträte. Käufer sollten Lieferanten nach der genauen Härtungsmethode fragen, denn eine zu weiche Schneidkante stumpft innerhalb weniger Wochen bei hartgezogenem Kupfer- und Stahldraht ab, was die Verbrauchskosten erhöht und die Fertigungslinie verlangsamt. Montageteams sollten vermeiden, den Backen als Hammer oder Hebel zu nutzen, da seitliche Stoßbelastungen das Gelenk in einer Richtung belasten, für die es nicht konstruiert wurde, und den Verschleiß beschleunigen. Eine monatliche Schnellprüfung der Schneidkante mit weichem Draht erkennt eine beginnende Abstumpfung frühzeitig, bevor ein Anschluss beschädigt wird.
Das Drehgelenk und die Kraftübertragung
Gepresstes Drehgelenk
Die Kraft wirkt vom Griff über das Drehgelenk auf die Backe, sodass das Drehgelenk bestimmt, wie viel Kraft auf die Arbeit übertragen wird. Ein genietetes Drehgelenk bei Kombizangen hält beide Hälften bei kontinuierlichem Zusammendrücken ausgerichtet und begrenzt seitliches Spiel, das Kraft verschwendet und das Werkzeug lockert. Lose Drehgelenke lassen die Backen auseinanderdriften und verursachen Kerben an Leitern beim Abisolieren. Die Norm ISO 5742 legt Maß- und Spieltoleranzen für Zangen fest und bietet Käufern eine objektive Prüfgrundlage beim Vergleich von Mustern verschiedener Fabriken im Rahmen desselben Angebots.
Zugbelastung und Drehmomentaufnahme
Kombinationszangen sind nur für eine begrenzte Zuglast ausgelegt; bei Überschreitung verbiegt sich das Gelenk oder der Backen bricht nahe der Wurzel. Das Verständnis des Drehmomentpfads hilft Käufern, das Werkzeug vor Ort an den Drahtquerschnitt und die Schraubengröße anzupassen. Für schwere runde Stäbe verringern eine spezielle Wasserpumpenzange oder ein Bolzenschneider die Belastung und verlängern die Lebensdauer. ANSI- und ISO-Härterichtwerte helfen Fachplanern zu bestätigen, dass der Stahl die erwartete Last ohne bleibende Verformung bei täglichem Einsatz aufnimmt. Käufer sollten zudem die Anwender darauf hinweisen, stets am Backenansatz und nicht an der Spitze zu schneiden, wo die Hebelwirkung am geringsten ist. Das Schneiden an der Spitze verstärkt das Drehmoment am Scharnier und begünstigt Rissbildung; die korrekte Technik erhält daher sowohl das Werkzeug als auch den Benutzer vor Rückstoßverletzungen.
Material — Chrom-Vanadium-Stahl
Geschmiedeter CR-V-Körper
Wenn Kombizangen einen geschmiedeten CR-V-Körper verwenden, folgt die Kornstruktur den Spannungslinien des Backens und erhöht so die Widerstandsfähigkeit gegen Abplatzungen an der Schneidkante. Chrom-Vanadium-Stahl behauptet seinen Platz in industriellen Handwerkzeugen dank einer Härte-Zähigkeits-Balance, die gewöhnlicher Kohlenstoffstahl nicht erreichen kann. Jusheng Tools wendet bei seinen Industrielinien Hochdruck-Schmieden und manuelles Schleifen an – ein Verfahren, das Oberflächenfehler vor dem Härten entfernt. Diese Disziplin zeigt sich in weniger Feldausfällen und konstanterer Chargenqualität für Wiederverkäufer.
Härte HRC und Korrosionsbeständigkeit
Neben der HRC-Zahl muss der Stahl auch in feuchten Lagerräumen und an Küstenbaustellen gegen Rost beständig sein. Eine verchromte oder phosphatierte Oberfläche verlangsamt die Korrosion und sorgt dafür, dass das Gelenk sich weiterhin frei bewegt. Käufer sollten die angegebene Härte anhand einer Probemessung überprüfen, statt sich allein auf eine Angabe im Katalog zu verlassen – denn Zangen, die optisch identisch erscheinen, können unterschiedliche Wärmebehandlungen verbergen. Eine gleichmäßige Härte innerhalb einer Lieferung schützt sowohl den Endnutzer als auch den Ruf des Distributors vor Ort langfristig. Ein leichter Ölfilm am Gelenk nach der Reinigung gewährleistet eine reibungslose Bewegung und verhindert das Fortschreiten von Rost. Werkzeuge sollten trocken und nicht direkt auf Betonböden gelagert werden, da Feuchtigkeit nach oben aufsteigt und das Gelenk angreift. Solche regelmäßigen Pflegemaßnahmen verlängern die Lebensdauer deutlich stärker als jede einzelne Materialangabe, die auf der Verpackung gedruckt ist.
Griff-Ergonomie und rutschfeste Oberfläche
Ergonomischer Griff und Griffweite
Ein ergonomischer Griff an Kombizangen verteilt die Druckkraft auf die gesamte Handfläche und verkürzt die Griffweite, wodurch die Ermüdung der Hände bei Elektrikern reduziert wird, die täglich Hunderte von Verbindungen herstellen. Ein regionaler Großhändler für Elektroinstallateure verzeichnete steigende Rückgabeanfragen, bis das Team die Beschwerden auf zu große Griffe zurückführte. Der Wechsel zu einer kürzeren Griffweite senkte diese Rückgaben und erhöhte die Nachbestellraten innerhalb einer Saison. Wenn der Griff optimal zur Hand passt, kann der Anwender mit geringerem Kraftaufwand eine präzisere Kraftübertragung erzielen und bessere Schnittqualität erreichen.
Rutschfeste Beschichtung und Isolierungs-Klassifizierung
Käufer, die isolierte Kombizangen bestellen, sollten das Kennzeichnungsetikett und die zweifarbige Innenschicht bestätigen, die Beschädigungen sichtbar macht. Für elektrische Arbeiten muss der Griff auch bei öligen oder schwitzenden Händen sicher halten, daher ist eine rutschfeste Beschichtung entscheidend. Wo unter Spannung stehende Leiter vorhanden sind, schützen isolierte Griffe mit einer Nennspannung nach IEC 60900 (1000 V) sowie Konformität mit NFPA 70E und OSHA 1910.335 den Mitarbeiter. Eine ordnungsgemäße Isolierung in Verbindung mit korrekter Anwendung stellt die letzte Verteidigungslinie gegen Lichtbogen- und Stromschlaggefahr vor Ort dar.
Der Kauf nach strukturellen Merkmalen ist besser als der Kauf allein nach Preis. Eine vertrauenswürdige Kombizange weist präzisionsgeschliffene Backen, eine induktionsgehärtete Schneidkante, ein fest vernietetes Drehgelenk, einen fallgeschmiedeten CR-V-Körper und einen ergonomischen rutschfesten Griff auf. Prüfen Sie eine zufällige Stichprobe, bestätigen Sie die ISO- und ANSI-Referenzen und schulen Sie die Anwender zu Lastgrenzen und regelmäßiger Wartung. Distributoren, die diese Checkliste anwenden, versenden weniger Rücksendungen und bauen stärkere, langfristigere Beziehungen zu professionellen Einkäufern in industriellen Märkten auf.
Häufig gestellte Fragen
Frage
Welche physischen Mängel zeigen an, dass eine Zange von geringer Qualität ist?
Antwort: Achten Sie auf ungleichmäßige Backenflächen, sichtbares Spiel am Drehgelenk und weiche Schneidlippen, die bereits bei leichtem Druck eindellen. Lose Nieten, exzentrisches Schleifen und Roststellen deuten auf schwache Prozesskontrolle hin. Prüfen Sie eine zufällige Stichprobe aus der Charge – nicht ein Musterstück – denn die Konsistenz der Charge entscheidet über die Einsatztauglichkeit. Fordern Sie vor der Bestellung die Härte- und Toleranzangaben an und lehnen Sie Einheiten ab, die beim Freilauf-Check bei der Eingangsprüfung durchfallen.
Frage
Warum ist die Induktionshärtung für Schneidkanten wichtig?
Antwort: Bei der Induktionshärtung wird die Wärme gezielt auf die Schneidlippe hochwertiger Kombizangen fokussiert und erreicht dabei etwa 58–62 HRC, während das Gelenk zäh bleibt. Eine Klinge, die über ihren gesamten Querschnitt gehärtet ist, würde bei Stoßbelastung brechen. Durch die lokal begrenzte Härtung bleibt die Schneide über Tausende von Schnitten an Kupfer- und Stahldraht scharf. Käufer sollten das Verfahren beim Lieferanten bestätigen lassen, da eine zu weiche Schneide bei kaltgezogenen Leitern rasch versagt und die Ersatzkosten erhöht.
Frage
Wie sollte ein Käufer das Drehgelenk prüfen?
Antwort: Öffnen und schließen Sie das Werkzeug und achten Sie auf seitliches Spiel oder ein körniges Gefühl am Gelenk. Ein fest vernietetes Drehgelenk bewegt sich geschmeidig und hält die Backen unter Last ausgerichtet. Vergleichen Sie mehrere Exemplare einer Charge miteinander, denn Abweichungen zwischen den Proben deuten auf unzureichende Prozesskontrolle hin. Kombinieren Sie diese Prüfung mit der ISO-5742-Freilaufgrenze, um einen objektiven Annahmestandard für die Wareneingangsprüfung im Lager festzulegen.
Frage
Welche Stahlsorte eignet sich für industrielle Schneidwerkzeuge?
Antwort: Chrom-Vanadium-Stahl, gekennzeichnet als CR-V, bietet das erforderliche Verhältnis aus Härte und Zähigkeit für industrielle Schneidanwendungen. Das Fallgeschmieden richtet die Kornstruktur entlang der Spannungslinien der Backen aus und erhöht so die Widerstandsfähigkeit gegen Ausbrüche an der Schneide. Kohlenstoffstahl ist kostengünstiger, verliert jedoch schneller die Schneidkante und neigt stärker zum Riss unter Last. Überprüfen Sie die Eigenschaften anhand eines Probe-Härte-Tests statt allein auf Grundlage von Katalogangaben und bestätigen Sie die Korrosionsbeständigkeit für feuchte oder küstennahe Lagerbedingungen.
Frage
Können isolierte Griffe elektrische Sicherheitsverfahren ersetzen?
Antwort: Nein. Isolierte Griffe mit IEC-60900-Zertifizierung schützen ausschließlich vor Kontakt mit spannungsführenden Teilen bis zu 1000 V und müssen stets in Kombination mit NFPA-70E- und OSHA-1910.335-Maßnahmen wie Absperren und Sichern eingesetzt werden. Beschädigte Isolierung bietet keinen Schutz mehr; prüfen Sie daher vor jedem Einsatz die zweifarbige Isolierschicht. Die Griffe sind die letzte Verteidigungslinie – niemals ein Ersatz für das Freischalten von Stromkreisen und die Einhaltung der elektrischen Sicherheitsvorschriften vor Ort.