 EN

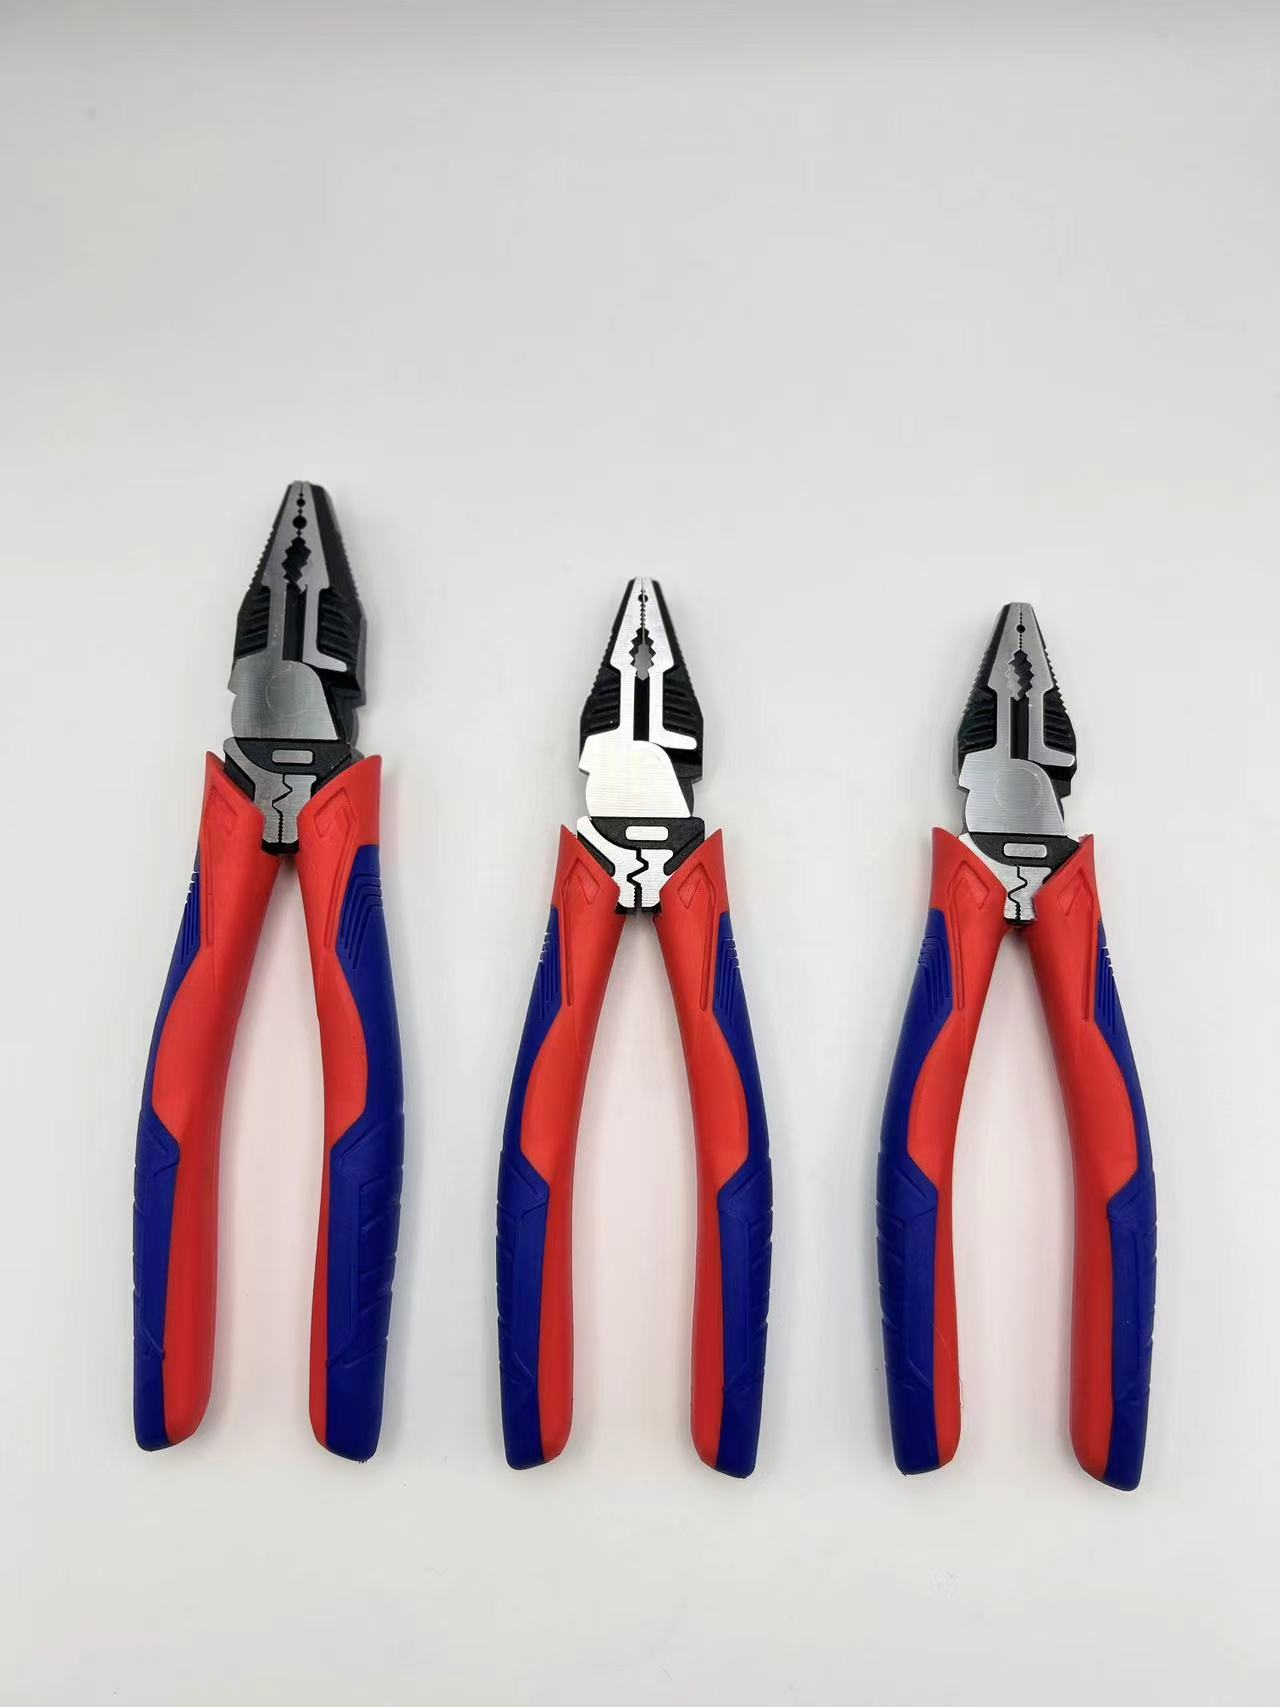
A beszerzési csapatok, amelyek ipari kézi szerszámokat értékelnek, gyakran azt kérdezik, hogy mely fizikai jellemzők választják el a megbízható szerszámokat a rövid élettartamúaktól. Egy jól megmunkált kombinált fogó a marketingüzenetek helyett mérhető szerkezeti jellemzőktől indul ki. Azok a vásárlók, akik megtanulják ezeket a jellemzőket értelmezni, csökkentik a csereszükségletet, alacsonyabb szintre szorítják a munkahelyi sérülések kockázatát, és folyamatosan üzemelő termelési vonalakat biztosítanak megszakítás nélkül. Ez az útmutató a szerkezeti minőségi jeleket magyarázza el, amelyekre figyelni kell a megrendelés leadása előtt, így a specifikációs szakemberek a szerszámot olyan szempontok alapján tudják megítélni, amelyeket látnak, mérni tudnak és asztali tesztekkel ellenőrizhetnek.
Fogók geometriája és vágási pontossága
Pontosan csiszolt fogfelületek
A vásárlóknak elsőként a kombinált fogók fogfelületét kell ellenőrizniük. A pontosan csiszolt, géppel megmunkált fogak sík felületeket és egyenletes fogmélységet biztosítanak, így az eszköz nem csúszik el terhelés alatt. A rosszul megmunkált fogak a vezetéket összenyomják, ahelyett hogy megtartanák, ami károsítja a csatlakozókat, és újra munkát igényel az elektromos szerelőtől. Egy keményített fog ellenáll a keményített rögzítőelemeken történő ismételt, nagy erőhatású fogások után jelentkező brinell-károsodásnak. A forgalmazók számára a fogak egységes minősége egy adag termékben az, ami lehetővé teszi a szerelők számára, hogy minden kapcsolatnál megbízhassanak az eszközben.
Indukciós merevített vágóél
A minőségi kombinált fogók élvágó részét külön kezelik a testtől. Az indukciós keményítés csak az élvágó peremet melegíti fel, majd gyorsan lehűti, így helyileg 58–62 HRC keménység érhető el, miközben a csuklórész továbbra is rugalmasabb marad. Ez a keménységi gradiens megakadályozza a törékeny törést, amelyet egy teljesen keményített pengénél ütés hatására tapasztalnánk. A vásárlóknak a pontos keményítési módszert kell kérniük a szállítótól, mivel egy lágy él néhány hét alatt elveszíti élesítését a keményen húzott réz- és acélvezetékeken, ami növeli a fogyóeszközök költségét és lelassítja a gyártási sort. A terepi munkacsoportoknak kerülniük kell a fogó állkapcsát kalapácsként vagy fogóként való használatát, mivel az oldalirányú ütés a csuklót olyan irányból terheli, amelyre nem tervezték, és ez gyorsítja a kopást. Egy havi, puha vezetékkel végzett gyors élvizsgálat időben észleli az élezetlenedést, mielőtt az tönkretenné a csatlakozófejet.
Csuklópont és erőátvitel
Szegecselt csuklókialakítás
Az erő a fogantyúból átjut az elfordulási ponton keresztül az állkapcsokba, így az elfordulási ponti csukló dönti el, mennyi erő éri el a munkadarabot. A kombinált fogók rögzített (szegecselt) elfordulási pontja biztosítja a két félnél a megfelelő egyezést folyamatos szorítás közben, korlátozva az oldalirányú lazulást, amely erőveszteséget okoz és meglazítja az eszközt. A laza elfordulási pontok miatt az állkapcsok szétnyílnak, és a vezetékek lehántásakor sérülhetnek a vezetők. Az ISO 5742 szabvány meghatározza a fogók méreti és szabad-játszás tűréseit, így az vásárlók objektív alapot kapnak a különböző gyártók ugyanazon ajánlat alapján készült mintáinak összehasonlításához.
Húzóerő-terhelés és nyomaték-terhelés
A kombinált fogók csak korlátozott húzóerőre vannak méretezve; a túllépés meghajlítja a csuklót vagy repedést okoz a fogó állkapcsánál, a gyökérnél. A nyomaték útvonalának megértése segít a vásárlóknak a szerszámot a helyszínen a vezeték keresztmetszetéhez és az anyacsavar méretéhez illeszteni. Nehéz kerek anyagokhoz külön vízpumpa-fogó vagy csavarvágó használata csökkenti a terhelést és meghosszabbítja a szerszám élettartamát. Az ANSI és az ISO keménységi referenciaértékek segítenek a specifikátoroknak ellenőrizni, hogy az acél elviseli-e a várható terhelést anélkül, hogy maradandó deformációt szenvedne nap mint nap történő használat közben. A vásárlóknak továbbá tájékoztatniuk kell a felhasználókat arról, hogy a vágást a fogó alapjánál, ne pedig a hegyénél végezzék, ahol a mechanikai előny a legkisebb. A vágás a hegyenél a csuklóra ható nyomatékot megszorozza, és repedés kialakulását idézi elő, ezért a megfelelő technika megőrzi a szerszámot, és védi a dolgozót a visszarugó mozgástól.
Anyag – króm-vanádium acél
Csökkentett ütésű CR-V test
Amikor a kombinált fogók króm-vanádium acélból (CR-V) kovácsolt testet használnak, a szemcseszerkezet a fogó fogainak terhelési vonalait követi, így növelve a vágóél repedésállóságát. A króm-vanádium acél az ipari kézi szerszámokban a keménység és ütőállóság egyensúlyának köszönhetően vált elismertté – ezt az egyensúlyt az egyszerű széntartalmú acél nem tudja megközelíteni. A Jusheng Tools ipari sorozatainál nagynyomású kovácsolást és kézzel végzett csiszolást alkalmaz, amely folyamat a keményítés előtt eltávolítja a felületi hibákat. Ez a szigorú eljárás kevesebb mezőben tapasztalt hibát és stabilabb tételminőséget eredményez a viszonteladók számára.
Keménység (HRC) és korrózióállóság
A HRC-számot meghaladóan a acél ellenállónak kell lennie a rozsdának nedves raktárakban és tengerparti építési helyszíneken. A króm- vagy foszfátbevonat lassítja a korróziót, és biztosítja a csukló szabad mozgását. A vásárlóknak mintavizsgálattal kell ellenőrizniük a megadott keménységet, ne bízzanak katalógusbeli állításokban, mivel azonosnak tűnő fogók mögött eltérő hőkezelés rejthető. A szállítmányon belüli egyenletes keménység mind az üzemeltetőt, mind a forgalmazó hírnevét védi a gyakorlatban hosszú távon. A csuklóra a tisztítás után felhordott enyhe olajréteg sima mozgást biztosít, és megakadályozza a rozsda terjedését. A szerszámokat száraz helyen, betonpadlóról emelve kell tárolni, mert a nedvesség felfelé szívódik, és lyukakat okoz a csuklón. Az ilyen rutinszerű gondoskodás a szolgáltatási élettartamot jóval jobban meghosszabbítja, mint bármely egyetlen, a dobozon nyomtatott anyagjellemző.
Markolat ergonómiája és csúszásgátló fogófelület
Ergonómikus markolat és fogófelület
Az ergonómikus fogantyú a kombinált fogóknál a nyomóerőt a tenyér egészén osztja el, és csökkenti a fogó hosszát, így kevesebb fáradtságot okoz a kezeknek az elektromos szerelők számára, akik naponta több száz kapcsolatot hoznak létre. Egy régióban működő disztributor, aki elektromos vállalkozókat szolgál ki, egyre több visszakérési kérelmet kapott, amíg a csapat a panaszokat a túl nagy fogantyúknak nem tudta köszönhetni. A rövidebb fogóhosszra való áttérés csökkentette a visszakéréseket, és egy szezonon belül növelte az újrabestélési arányt. Ha a fogantyú illeszkedik a kézhez, az üzemeltető kevesebb erőfeszítéssel, pontosabban tudja alkalmazni az erőt, és jobb minőségű vágást ér el.
Csúszásgátló bevonat és szigetelési minősítés
Az szigetelt kombinált fogókat megrendelő vásárlóknak ellenőrizniük kell a feszültségjelölés címkét és a károsodást felfedő két színű belső réteget. Villamos munkavégzéshez a fogó markolata biztonságosan meg kell ragadjon olajos vagy izzadó kezekkel is, ezért fontos az anticsúszásos bevonat. Élő vezetők jelenlétében a IEC 60900 (1000 V) szabványnak megfelelően szigetelt markolatok, valamint az NFPA 70E és az OSHA 1910.335 előírásainak megfelelő eszközök védelmet nyújtanak a dolgozóknak. A megfelelő szigetelés és a helyes használat együttesen jelenti a munkaterületen az ív- és áramütés-kockázat elleni utolsó védelmi vonalat.
A szerkezeti jellemzők alapján történő vásárlás hatékonyabb, mint a kizárólag az ár alapján történő vásárlás. Egy megbízható kombinált fogó pontosan csiszolt fogazattal, indukciós keményített vágóéllel, szorosan rivázott forgóponttal, lecsapolt CR-V testtel és ergonómikus, csúszásgátló fogantyúval rendelkezik. Vizsgáljon meg egy véletlenszerű mintát, ellenőrizze az ISO- és ANSI-hivatkozásokat, és képezze a felhasználókat a terhelési korlátozásokról és a rendszeres karbantartásról. Azok a disztribútorok, akik ezt az ellenőrzőlistát alkalmazzák, kevesebb visszaküldést küldenek, és erősebb, hosszabb távú kapcsolatot építenek ki ipari piacon dolgozó szakemberekkel.
Gyakran ismételt kérdések
Kérdés
Milyen fizikai hibák jeleznek alacsony minőségű fogót?
Válasz: Figyelje meg az egyenetlen fogfelületeket, a látható lazaságot a forgópontnál és a puha vágóéleket, amelyek enyhe nyomásra is behorpadnak. A laza rivetek, a középponttól eltérő csiszolás és a rozsdafoltok gyenge folyamatszabályozásra utalnak. Vizsgáljon meg egy véletlenszerű mintát a tételből – ne egy bemutató darabot –, mert a tétel egységessége dönti el a gyakorlati teljesítményt. Kérje a keménységi és tűrési hivatkozásokat megrendelés előtt, és utasítsa vissza azokat az egységeket, amelyek nem állják ki a bejáratnál végzett szabad járat ellenőrzését.
Kérdés
Miért fontos az indukciós keményítés a vágóéleknél?
Válasz: Az indukciós keményítés a minőségi kombinált fogók vágóperemére összpontosítja a hőt, így körülbelül 58–62 HRC keménységet ér el, miközben a csuklópont rugalmas marad. Egy teljes testen át keményített pengét sokkhatásra eltörikne. A helyileg keményített él több ezer vágás után is éles marad réz- és acélhuzal esetén. A vásárlóknak ellenőrizniük kell a módszert a szállítótól, mivel egy lágy él gyorsan meghibásodik a kemény húzott vezetékekkel, és növeli a cserék költségét.
Kérdés
Hogyan ellenőrizze a vásárló a csuklópontot?
Válasz: Nyissa ki és zárja be az eszközt, és figyelje meg az oldalirányú lazulást vagy a durva érzést a csuklópontnál. Egy szoros, szegecsekkel rögzített csuklópont simán visszatér, és terhelés alatt is fenntartja az állkapcsok egyezését. Hasasonlítsa össze több darabot ugyanabból a tételből, mert a minták közötti eltérés a folyamatvezérlés lazaságát mutatja. Ezt az ellenőrzést párosítsa az ISO 5742 szabadjátszás-határral, hogy objektív elfogadási szintet állítson be a raktárba érkező termékek vizsgálatához.
Kérdés
Melyik acélminőség alkalmas ipari vágóeszközökhöz?
Válasz: A króm-vanádium acél, amelyet CR-V-jelöléssel látnak el, az ipari vágáshoz szükséges keménység–ütésállóság-egyensúlyt biztosítja. A csökkenő űrformázás (drop forging) a szemcsék irányát a fogó terhelési vonalaihoz igazítja, így növeli az él repedésállóságát. Az egyszerű széntartalmú acél olcsóbb, de gyorsabban veszti élvonalát, és terhelés alatt hamarabb reped. A keménységet inkább mintapróbával, nem katalógusadatok alapján ellenőrizze, és igazolja a korrózióállóságot páratartalmas vagy tengerparti tárolási körülményekhez.
Kérdés
Lehetnek-e a szigetelt nyelkek az elektromos biztonsági eljárások helyettesítői?
Válasz: Nem. Az IEC 60900 szabványnak megfelelően minősített szigetelt nyelkek kizárólag akkor nyújtanak védelmet élő részekkel való érintkezés ellen, ha azok feszültsége legfeljebb 1000 V, és ezeket a NFPA 70E és az OSHA 1910.335 előírások szerinti intézkedésekkel – például zárolással (lockout) – kell kombinálni. A sérült szigetelés elveszíti védelmi funkcióját, ezért minden használat előtt ellenőrizni kell a kétszínű réteget. A nyelkek csak a végső védelmi vonal, soha nem helyettesíthetik az áramkörök lekapcsolását és a helyszíni elektromos biztonsági szabályok betartását.