 EN

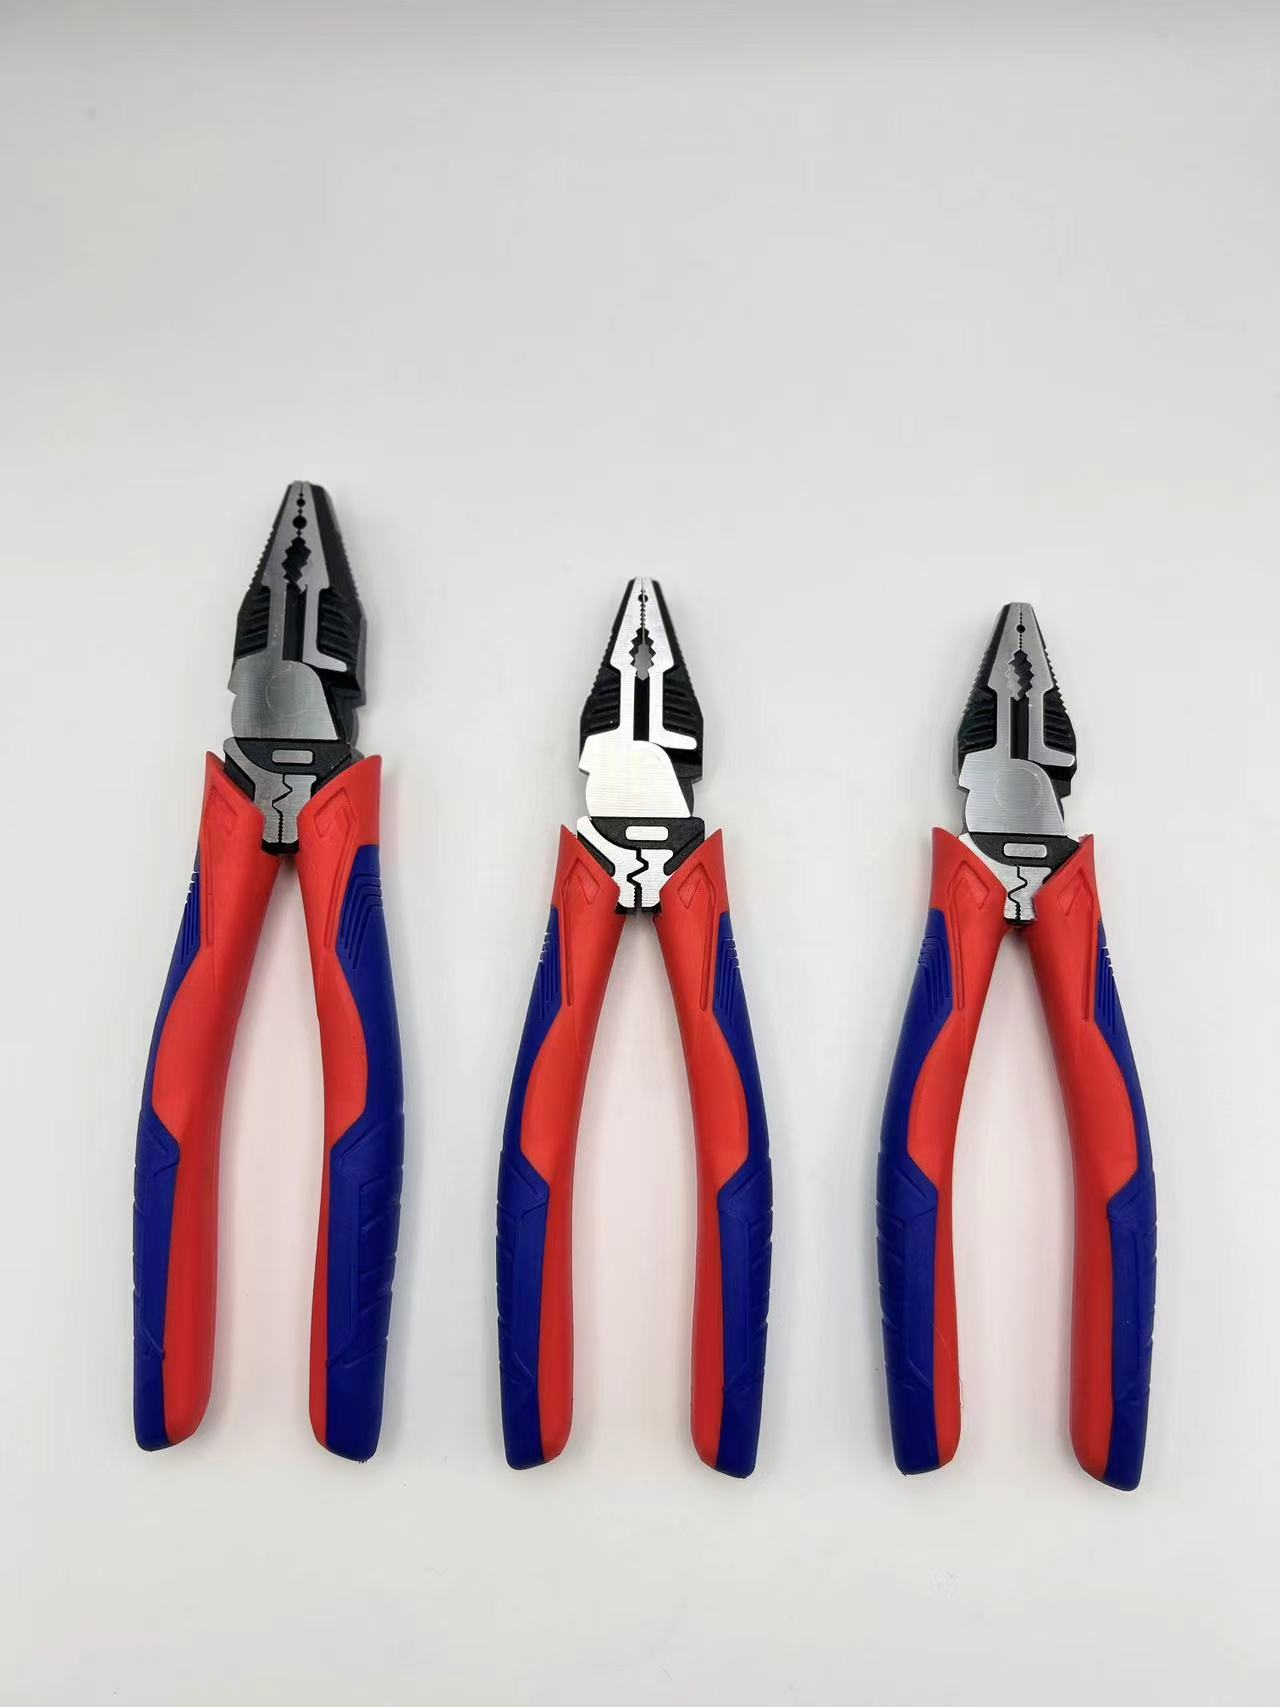
Les équipes achats qui évaluent les outils manuels industriels se demandent souvent quels traits physiques distinguent un outil fiable d’un outil à courte durée de vie. Une pince combinée bien conçue repose d’abord sur des indicateurs structurels mesurables, et non sur des allégations marketing. Les acheteurs capables d’interpréter ces indicateurs réduisent les coûts de remplacement, diminuent le risque de blessures sur les chantiers et maintiennent les lignes de production en marche sans interruption. Ce guide décrit les signaux de qualité structurelle essentiels à examiner avant toute commande, afin que les prescripteurs puissent juger un outil d’après ce qu’ils voient, mesurent et testent sur le banc d’essai.
Géométrie des mâchoires et précision de coupe
Faces des mâchoires usinées avec précision
Le premier élément qu’un acheteur doit inspecter sur toute pince combinée est la surface des mâchoires. Des mâchoires usinées et rectifiées avec précision maintiennent des surfaces planes et une profondeur uniforme des dents, ce qui permet à l’outil de saisir sans glisser sous charge. Des mâchoires mal finies écrasent les fils au lieu de les retenir, endommageant ainsi les cosses et générant des travaux de retouche pour l’électricien. Une mâchoire trempée résiste également aux marques d’indentation (brinelling) qui apparaissent après des serrages répétés à forte force sur des éléments de fixation trempés. Pour les distributeurs, l’uniformité des mâchoires au sein d’un lot est ce qui permet aux équipes de faire confiance à l’outil pour chaque connexion qu’elles réalisent.
Bord de coupe durci par induction
La partie coupante des pinces combinées haut de gamme est traitée séparément par rapport au corps. Le durcissement par induction ne chauffe que le bord coupant, puis le refroidit rapidement, produisant une dureté localisée de 58 à 62 HRC, tandis que la zone de l’articulation reste plus tenace. Ce gradient empêche la rupture fragile qu’une lame entièrement trempée subirait sous choc. Les acheteurs doivent demander aux fournisseurs la méthode exacte de durcissement, car un tranchant trop mou s’émousse en quelques semaines sur les fils de cuivre et d’acier à traction forte, augmentant ainsi le coût des consommables et ralentissant la chaîne de production. Les équipes sur site doivent éviter d’utiliser les mâchoires comme marteau ou levier, car les chocs latéraux sollicitent l’articulation dans une direction pour laquelle elle n’a jamais été conçue, accélérant l’usure. Un contrôle rapide du tranchant avec un fil souple, effectué chaque mois, permet de détecter un émoussement avant qu’il n’endommage une cosse.
Articulation pivotante et transmission de la force
Construction à rivet pivotant
La force se transmet de la poignée, en passant par l’axe pivotant, jusqu’à la mâchoire ; ainsi, l’articulation pivot détermine la quantité d’effort qui atteint la pièce à travailler. Un axe pivot riveté sur des pinces combinées maintient les deux moitiés parfaitement alignées même sous une pression continue, limitant le jeu latéral qui gaspille de la force et desserre l’outil. Des axes pivots trop lâches laissent les mâchoires s’écarter et entaillent les conducteurs lors du dénudage. La norme ISO 5742 spécifie les tolérances dimensionnelles et de jeu libre pour les pinces, offrant aux acheteurs un critère objectif pour comparer des échantillons provenant d’usines différentes dans le cadre d’un même devis.
Charge de traction et capacité de résistance au couple
Les pinces combinées sont conçues pour supporter une charge de traction limitée ; dépasser cette charge courbe l’articulation ou provoque des fissures au niveau de la base des mâchoires. Comprendre le chemin de la force de torsion aide les acheteurs à choisir l’outil adapté au calibre du fil et à la taille de la fixation sur site. Pour les pièces rondes massives, l’utilisation d’une pince à pompe à eau dédiée ou d’un coupe-boulon réduit la contrainte et prolonge la durée de vie utile. Les références de dureté ANSI et ISO permettent aux prescripteurs de vérifier que l’acier absorbe la charge prévue sans déformation permanente dans l’usage quotidien. Les acheteurs doivent également former les utilisateurs à couper à la base des mâchoires, et non à leur extrémité, où le levier est le moins efficace. Couper à l’extrémité multiplie la torsion exercée sur l’articulation et favorise l’apparition de fissures ; ainsi, une technique correcte préserve l’outil et protège l’opérateur contre les rebonds soudains.
Matériau — Acier chrome-vanadium
Corps en acier chrome-vanadium forgé à chaud
Lorsque les pinces combinées utilisent un corps en acier chrome-vanadium (CR-V) forgé à la chute, le flux de grain suit les lignes de contrainte de la mâchoire, augmentant ainsi la résistance aux ébréchures au niveau du tranchant. L’acier chrome-vanadium s’impose dans les outils manuels industriels grâce à un équilibre entre dureté et ténacité que l’acier au carbone ordinaire ne saurait égaler. Jusheng Tools applique un forgeage à haute pression et un ponçage manuel sur ses gammes industrielles, un procédé qui élimine les défauts de surface avant trempe. Cette rigueur se traduit par moins de défaillances sur le terrain et une qualité de lot plus constante pour les revendeurs.
Dureté HRC et résistance à la corrosion
Outre le numéro HRC, l’acier doit résister à la rouille dans les entrepôts humides et sur les chantiers côtiers. Une finition chromée ou phosphatée ralentit la corrosion et maintient le pivot en mouvement libre. Les acheteurs doivent vérifier la dureté indiquée au moyen d’un essai sur échantillon plutôt que de se fier à une affirmation figurant dans un catalogue, car des pinces apparemment identiques peuvent cacher des traitements thermiques différents. Une dureté uniforme sur toute une livraison protège à la fois l’utilisateur final et la réputation du distributeur sur le terrain, à long terme. Un léger film d’huile appliqué sur le pivot après nettoyage assure un mouvement fluide et empêche la propagation de la rouille. Conservez les outils au sec et hors contact avec les sols en béton, car l’humidité remonte par capillarité et provoque des piqûres au niveau de l’articulation. Ce type d’entretien courant prolonge la durée de service bien davantage que toute affirmation unique relative au matériau imprimée sur l’emballage.
Ergonomie de la poignée et prise antidérapante
Poignée ergonomique et emprise
Une poignée ergonomique sur des pinces combinées répartit la force de compression sur la paume et réduit l’écartement des mâchoires, ce qui diminue la fatigue manuelle des électriciens effectuant des centaines de connexions chaque jour. Un distributeur régional desservant des entrepreneurs en électricité a constaté une augmentation des demandes de retour jusqu’à ce que l’équipe identifie comme cause des poignées trop volumineuses. Le passage à un écartement des mâchoires plus court a réduit ces retours et accru les taux de réapprovisionnement en une saison. Lorsque la poignée épouse parfaitement la main, l’opérateur applique une force plus maîtrisée, avec moins d’effort et une meilleure qualité de coupe.
Revêtement antidérapant et indice d’isolation
Les acheteurs qui spécifient des pinces combinées isolées doivent vérifier l’étiquette de classement et la couche interne bicolore, qui révèle tout dommage. Pour les travaux électriques, la prise en main doit rester ferme même avec des mains huileuses ou moites, ce qui rend un revêtement antidérapant essentiel. Là où des conducteurs sous tension sont présents, les manches isolés, classés selon la norme IEC 60900 (1000 V) et conformes aux normes NFPA 70E et OSHA 1910.335, protègent l’opérateur. Une isolation adéquate, associée à une utilisation correcte, constitue la dernière ligne de défense contre les risques d’arc électrique et d’électrocution sur le chantier.
Acheter en se basant sur des critères structurels est plus efficace que d’acheter uniquement sur le prix. Une pince combinée fiable présente des mâchoires usinées avec précision, un tranchant durci par induction, un axe riveté bien serré, un corps en acier chrome-vanadium forgé à la chute et une poignée ergonomique antidérapante. Examinez un échantillon aléatoire, vérifiez les références ISO et ANSI, et formez les utilisateurs aux limites de charge ainsi qu’à l’entretien courant. Les distributeurs qui appliquent cette liste de contrôle expédient moins de retours et tissent des relations plus solides et durables avec les acheteurs professionnels des marchés industriels.
Questions fréquemment posées
Question
Quels défauts physiques révèlent une faible qualité de la pince ?
Réponse : Recherchez des faces de mâchoires irrégulières, un jeu visible au niveau de l’axe, et des lèvres de coupe molles qui s’indentent sous une pression légère. Des rivets lâches, un usinage décentré et des taches de rouille indiquent un contrôle insuffisant des procédés. Examinez un échantillon aléatoire prélevé dans la série, et non un exemplaire « vitrine », car la régularité de la série détermine les performances sur le terrain. Demandez les références de dureté et de tolérance avant de passer commande, et refusez les unités qui ne passent pas le contrôle de jeu libre lors de l’inspection à réception.
Question
Pourquoi la trempe par induction est-elle importante pour les tranchants ?
Réponse : La trempe par induction concentre la chaleur sur le tranchant des pinces combinées de qualité, atteignant environ 58 à 62 HRC, tandis que l’articulation reste tenace. Une lame durcie sur toute sa masse se briserait sous choc. La trempe localisée maintient le tranchant aiguisé pendant des milliers de coupes sur des fils de cuivre et d’acier. Les acheteurs doivent vérifier cette méthode auprès du fournisseur, car un tranchant trop mou s’émousse rapidement sur les conducteurs à traction froide et augmente les coûts de remplacement.
Question
Comment un acheteur doit-il vérifier l’articulation pivotante ?
Réponse : Ouvrir et fermer l’outil, puis observer tout jeu latéral ou sensation granuleuse à l’articulation. Une articulation rivetée bien serrée actionne de façon fluide et maintient l’alignement des mâchoires sous charge. Comparer plusieurs unités provenant d’un même lot, car des écarts entre échantillons révèlent un contrôle de processus approximatif. Associer ce contrôle à la limite de jeu libre ISO 5742 afin d’établir une norme objective d’acceptation pour les inspections entrantes en entrepôt.
Question
Quel acier convient aux outils de coupe industriels ?
Réponse : L’acier au chrome-vanadium, marqué CR-V, offre l’équilibre entre dureté et ténacité requis pour la découpe industrielle. Le forgeage à chaud aligne le grain métallique avec les lignes de contrainte des mâchoires, augmentant ainsi la résistance aux ébréchures au niveau du tranchant. L’acier au carbone ordinaire coûte moins cher, mais perd plus rapidement son tranchant et se fissure plus tôt sous charge. Vérifiez la dureté à l’aide d’un essai sur échantillon plutôt que de vous fier à une simple mention dans un catalogue, et confirmez la résistance à la corrosion pour les conditions de stockage humides ou côtières.
Question
Les poignées isolées peuvent-elles remplacer les procédures de sécurité électrique ?
Réponse : Non. Les poignées isolées certifiées selon la norme IEC 60900 protègent uniquement contre le contact avec des parties sous tension jusqu’à 1000 V et doivent être utilisées conjointement avec les mesures de contrôle NFPA 70E et OSHA 1910.335, telles que la consignation. Une isolation endommagée perd toute efficacité protectrice ; inspectez donc systématiquement la couche bicolore avant chaque utilisation. Les poignées constituent la dernière ligne de défense, jamais un substitut à la mise hors tension des circuits et au respect des règles locales de sécurité électrique.