 EN

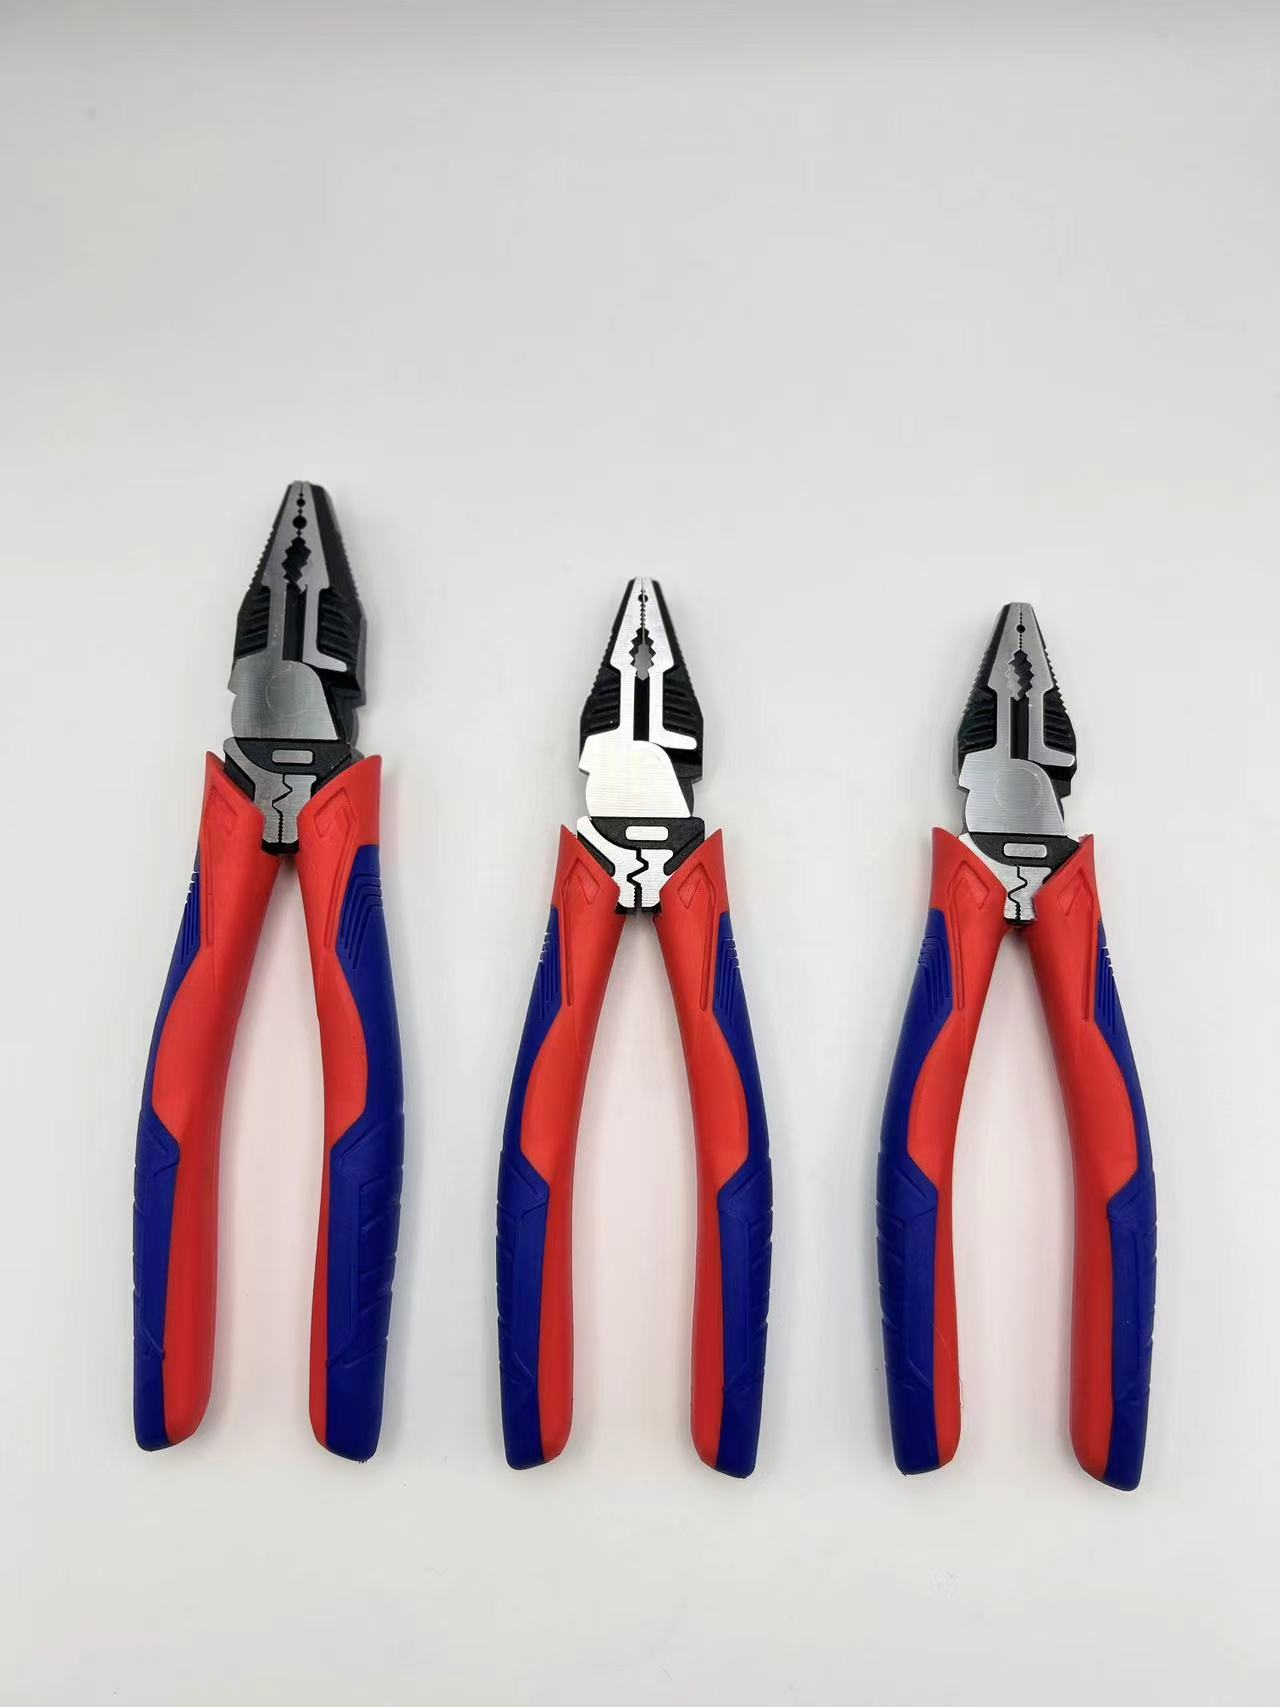
Endüstriyel el aletlerini değerlendiren satın alma ekipleri, güvenilir bir aleti kısa ömürlü birinden ayıran fiziksel özelliklerin neler olduğunu sıklıkla sorar. İyi yapılmış bir kombinasyon pense, pazarlama iddiaları yerine ölçülebilir yapısal işaretlerle başlar. Bu işaretleri okumayı öğrenen alıcılar, değiştirme maliyetlerini azaltır, işyeri yaralanma riskini düşürür ve üretim hatlarını kesintisiz çalıştırır. Bu kılavuz, herhangi bir satın alma emri verilmeden önce dikkat edilmesi gereken yapısal kalite işaretlerini açıklar; böylece teknik şartname hazırlayanlar, bir aleti yalnızca görebildikleri, ölçebildikleri ve tezgâhta test edebildikleri unsurlara göre değerlendirebilir.
Sokak Geometrisi ve Kesme Hassasiyeti
Hassas taşlanmış sokak yüzeyleri
Bir alıcı tarafından herhangi bir kombinasyon pense üzerinde ilk kontrol edilmesi gereken işaret, pensenin çene yüzeyidir. Hassas olarak taşlanan ve işlenen çeneler, düz yüzeyleri ve tutarlı diş derinliğini sağlar; bu sayede araç, yük altında kaymadan kavrayabilir. Düşük kaliteli bitmiş çeneler telleri tutmak yerine ezerek hasar verir; bu da bağlantı uçlarını bozar ve elektrikçi için tekrar iş yapma ihtiyacına neden olur. Sertleştirilmiş bir çene ayrıca, sert cıvatalar üzerinde tekrarlanan yüksek kuvvetli kavramalardan sonra ortaya çıkan brinelling (çukurlaşma) hasarına da direnç gösterir. Dağıtıcılar için bir parti içinde çene tutarlılığı, ekiplerin her yaptıkları bağlantıda bu aracı güvenle kullanmalarını sağlar.
Indüksiyonla Sertleştirilmiş Kesme Kenarı
Kalite kombinasyon penselerinin kesici ucu, gövdeden ayrı olarak işlenir. Endüksiyon sertleştirme yöntemi yalnızca kesici kenarı ısıtır ve hızla soğutarak 58–62 HRC’lik yerel bir sertlik oluşturur; buna karşılık eklem bölgesi daha tok kalır. Bu sertlik gradyanı, tamamen sertleştirilmiş bir bıçağın şok altında uğrayacağı kırılgan kırılmayı önler. Alıcılar, tam sertleştirme yöntemini tedarikçilerinden sorgulamalıdır; çünkü yumuşak uç, sert çekimli bakır ve çelik teller üzerinde haftalar içinde aşınır ve tüketim maliyetini artırarak üretim hattını yavaşlatır. Alan ekipleri, penseyi çekiç veya kaldıraç gibi kullanmamalıdır; çünkü yan şok yükleri, menteşeyi dayanacak şekilde tasarlanmadığı yönde zorlar ve aşınmayı hızlandırır. Her ay yumuşak tel ile yapılan hızlı bir uç kontrolü, uçtaki aşınmayı terminali bozmadan önce tespit eder.
Menteşe Eklemi ve Kuvvet Aktarımı
Çivili Menteşe Yapısı
Kuvvet, tutma kolundan döner mafsal üzerinden pense ağızlarına iletilir; bu nedenle döner mafsal, iş parçasına iletilen kuvvet miktarını belirler. Kombinasyon penselerde perçinlenmiş bir döner mafsal, sürekli sıkma altında iki yarımı hizalı tutar ve kuvvet kaybına neden olan ve penseyi gevşeten yan oynamayı sınırlandırır. Gevşek mafsallar, pense ağızlarının birbirinden ayrılmasına ve iletkenleri soyarken çizilmelerine neden olur. ISO 5742 standardı, pense boyutları ve serbest oynama toleranslarını belirtir; böylece alıcılar, aynı teklif kapsamında farklı fabrikalardan alınan numuneleri karşılaştırırken nesnel bir kontrol aracı elde eder.
Çekme yükü ve tork taşıma
Kombinasyon penseleri, sınırlı bir çekme yükü için derecelendirilmiştir; bu yük aşıldığında menteşe bükülür veya çene kök kısmı yakınlarında çatlak oluşur. Tork yolu bilgisi, alıcıların aracı sahada kullanılan tel kesitine ve bağlantı elemanı boyutuna uygun şekilde seçmesine yardımcı olur. Ağır yuvarlak profiller için özel su pompası penseleri veya cımbızlı kesici kullanmak, araç üzerindeki gerilimi azaltır ve kullanım ömrünü uzatır. ANSI ve ISO sertlik referansları, belirleyicilerin çeliğin günlük kullanımda beklenen yükü kalıcı şekil değişikliği olmadan emebileceğini doğrulamasına yardımcı olur. Alıcılar ayrıca kullanıcıları, kuvvetin en zayıf olduğu uç yerine çene tabanında kesim yapmaları konusunda bilgilendirmelidir. Uçta kesim yapmak, menteşedeki torku çoğaltır ve çatlama riskini artırır; bu nedenle doğru teknik hem aracı korur hem de çalışanı geri tepme tehlikesinden korur.
Malzeme — Krom-Vanadyum Çelik
Düşürme ile dövülmüş CR-V gövde
Kombinasyon penseleri, damla dövülmüş CR-V gövde kullanıldığında, tane akışı pensin çene kısmının gerilme çizgilerini takip eder ve kesici kenardaki çatlamaya karşı direnci artırır. Krom-vanadyum çelik, saf karbon çeliğinin ulaşamadığı sertlik-çözülmezlik dengesiyle endüstriyel el aletlerinde yerini kazanır. Jusheng Tools, endüstriyel ürünlerinde yüksek basınçlı dövme ve elle zımparalama uygular; bu süreç, sertleştirme öncesinde yüzey kusurlarını giderir. Bu disiplin, satıcılara yönelik daha az saha arızası ve daha tutarlı parti kalitesiyle kendini gösterir.
Sertlik HRC ve korozyon direnci
HRC numarasının ötesinde, çelik nemli depolarda ve kıyı bölgelerindeki inşaat sahalarında paslanmaya dayanabilmelidir. Krom kaplama veya fosfat kaplama, korozyonu yavaşlatır ve mile serbestçe hareket etme imkânı tanır. Alıcılar, bir katalog iddiasına güvenmek yerine, belirtilen sertliği bir örnek testiyle doğrulamalıdır; çünkü dışarıdan aynı görünen penseler farklı ısıl işlemler barındırabilir. Bir sevkiyattaki sertliğin tutarlı olması, hem son kullanıcıyı hem de dağıtıcının sahada zaman içinde kazandığı itibarı korur. Temizlemeden sonra mile uygulanan hafif bir yağ tabakası, hareketi sorunsuz tutar ve pasın yayılmasını engeller. Aletler, nemin yukarı doğru emilip eklemi aşındırmasını önlemek için kuru ortamda ve beton zeminlerden uzakta saklanmalıdır. Bu tür rutin bakım, kutunun üzerinde basılı olan tek bir malzeme iddiasından çok daha fazla hizmet ömrü sağlar.
Tutma Yeri Ergonomisi ve Kaymaz Kavrama
Ergonomik tutma yeri ve kavrama açıklığı
Kombinasyon penselerindeki ergonomik kulp, elektrikçilerin günlük yüzlerce bağlantı yaptığı durumlarda sıkıştırma kuvvetini avuç içine dağıtır ve kavrama mesafesini kısaltarak el yorgunluğunu azaltır. Elektrik yüklenicilerine hizmet veren bölgesel bir dağıtıcı, iade taleplerinin arttığını fark etti; takım şikâyetleri büyük boyutlu kulplara dayandığını tespit etti. Daha kısa bir kavrama mesafesiyle üretilen modele geçiş, iadeleri azalttı ve bir sezon içinde yeniden sipariş oranlarını yükseltti. Kulp eli doğru şekilde tamamladığında operatör, daha az çabayla daha kontrollü bir kuvvet uygular ve kesim kalitesi de iyileşir.
Kaymaz kaplama ve yalıtım derecelendirmesi
Yalıtımlı kombinasyon penseleri belirten alıcılar, derecelendirme etiketini ve hasarı ortaya çıkaran çift renkli iç katmanı doğrulamalıdır. Elektrik işlerinde, yağlı veya terlemiş ellerle bile tutuşun güvenli kalması gerekir; bu nedenle kaymaz kaplama önemlidir. Açık iletkenlerin bulunduğu alanlarda, IEC 60900 (1000 V) standardına uygun yalıtımlı saplar ile NFPA 70E ve OSHA 1910.335’e uyumlu ürünler çalışanı korur. Doğru yalıtım, doğru kullanım ile birlikte sahada ark ve elektrik çarpması riskine karşı son savunma hattıdır.
Fiyata dayalı satın alma yerine yapısal göstergelere dayalı satın alma daha avantajlıdır. Güvenilir bir kombinasyon pense, hassas taşlanmış çene yüzeylerine, indüksiyonla sertleştirilmiş kesme kenarına, sıkı perçinlenmiş bir döner mafsala, damla dövülmüş CR-V gövdeye ve ergonomik kaymaz tutamağa sahip olmalıdır. Rastgele bir örnek inceleyin, ISO ve ANSI referanslarını doğrulayın ve kullanıcıları yük sınırları ile rutin bakım konularında eğitin. Bu kontrol listesini uygulayan dağıtım şirketleri daha az iade gönderir ve endüstriyel pazarlarda profesyonel alıcılarla daha güçlü, daha uzun süreli ilişkiler kurar.
Sıkça Sorulan Sorular
Soru
Bir penseyi düşük kaliteli hale getiren fiziksel kusurlar nelerdir?
Cevap: Çene yüzeylerinde düzensizlik, mafsatta görünür oynaklık ve hafif basınç altında çukur oluşturan yumuşak kesme kenarlarını kontrol edin. Gevşek perçinler, merkezden sapmış taşlama ve pas lekesi, zayıf süreç kontrolünü gösterir. Alan performansını belirleyen şey parti tutarlılığı olduğundan, sergilenen bir ürün değil, partiden alınan rastgele bir örneği inceleyin. Sipariş vermeden önce sertlik ve tolerans referanslarını talep edin ve gelen malzeme kontrolünde boş oynama testini geçemeyen üniteleri reddedin.
Soru
Neden endüksiyon sertleştirme kesici kenarlar için önemlidir?
Cevap: Endüksiyon sertleştirme, kaliteli kombinasyon penselerinin kesici dudak kısmına ısıyı odaklar ve bu bölgeyi yaklaşık 58–62 HRC’ye kadar sertleştirirken eklem kısmı elastik kalır. Bıçağın tamamı boyunca sertleştirilmesi, şok altında kırılmasına neden olur. Yerel sertleştirme, bakır ve çelik tel üzerinde binlerce kesim sonrasında bile kenarın keskin kalmasını sağlar. Alıcılar, yöntemi tedarikçiyle doğrulamalıdır; çünkü yumuşak bir kenar, sert çekimli iletkenlerde hızla başarısız olur ve değiştirme maliyetini artırır.
Soru
Alıcı, dönme eklemi nasıl kontrol etmelidir?
Cevap: Araçları açıp kapatın ve eklemden yan yönlü oynama veya tıkırtılı bir his oluşup oluşmadığını gözlemleyin. Sağlam perçinlenmiş bir dönme eklemi, araç yük altındayken çene hizalamasını koruyarak pürüzsüz bir şekilde hareket eder. Aynı partiden birkaç adet ürün karşılaştırılmalıdır; çünkü örnekler arasında fark olması, üretim sürecindeki kontrol kaybını gösterir. Bu kontrolü, depoda gelen malzeme muayenesi için nesnel bir kabul standardı belirlemek amacıyla ISO 5742 serbest oynama sınırıyla birlikte uygulayın.
Soru
Endüstriyel kesme aletleri için hangi çelik sınıfı uygundur?
Cevap: Krom-vanadyum çeliği (CR-V olarak işaretlenir) endüstriyel kesim işlemlerinin ihtiyaç duyduğu sertlik-çökme dengesini sağlar. Düşürme dövme işlemi, tısların gerilim çizgileriyle hizalanmasını sağlayarak kenarlardaki çatlamalara karşı direnci artırır. Basit karbon çeliği daha ucuzdur ancak yük altında kenarını kaybeder ve daha erken çatlar. Nemli veya kıyı bölgelerinde depolama koşulları için korozyon direncini doğrulayın; bunu katalog iddiaları yerine bir örnek sertlik testiyle yapın.
Soru
Yalıtımlı saplar elektriksel güvenlik prosedürlerinin yerini alabilir mi?
Cevap: Hayır. IEC 60900 standardına göre derecelendirilmiş yalıtımlı saplar yalnızca 1000 V’e kadar canlı parçalara teması önler ve NFPA 70E ile OSHA 1910.335 gibi kontrollerle (örneğin kilitleme prosedürüyle) birlikte kullanılmalıdır. Hasar görmüş yalıtım koruma özelliğini kaybeder; bu nedenle her kullanımdan önce çift renkli katmanı kontrol edin. Saplar son savunma hattıdır; devreleri enerjisiz hale getirmek ve saha elektriksel güvenlik kurallarını uygulamak yerine hiçbir zaman onların kullanımı yeterli değildir.