 EN

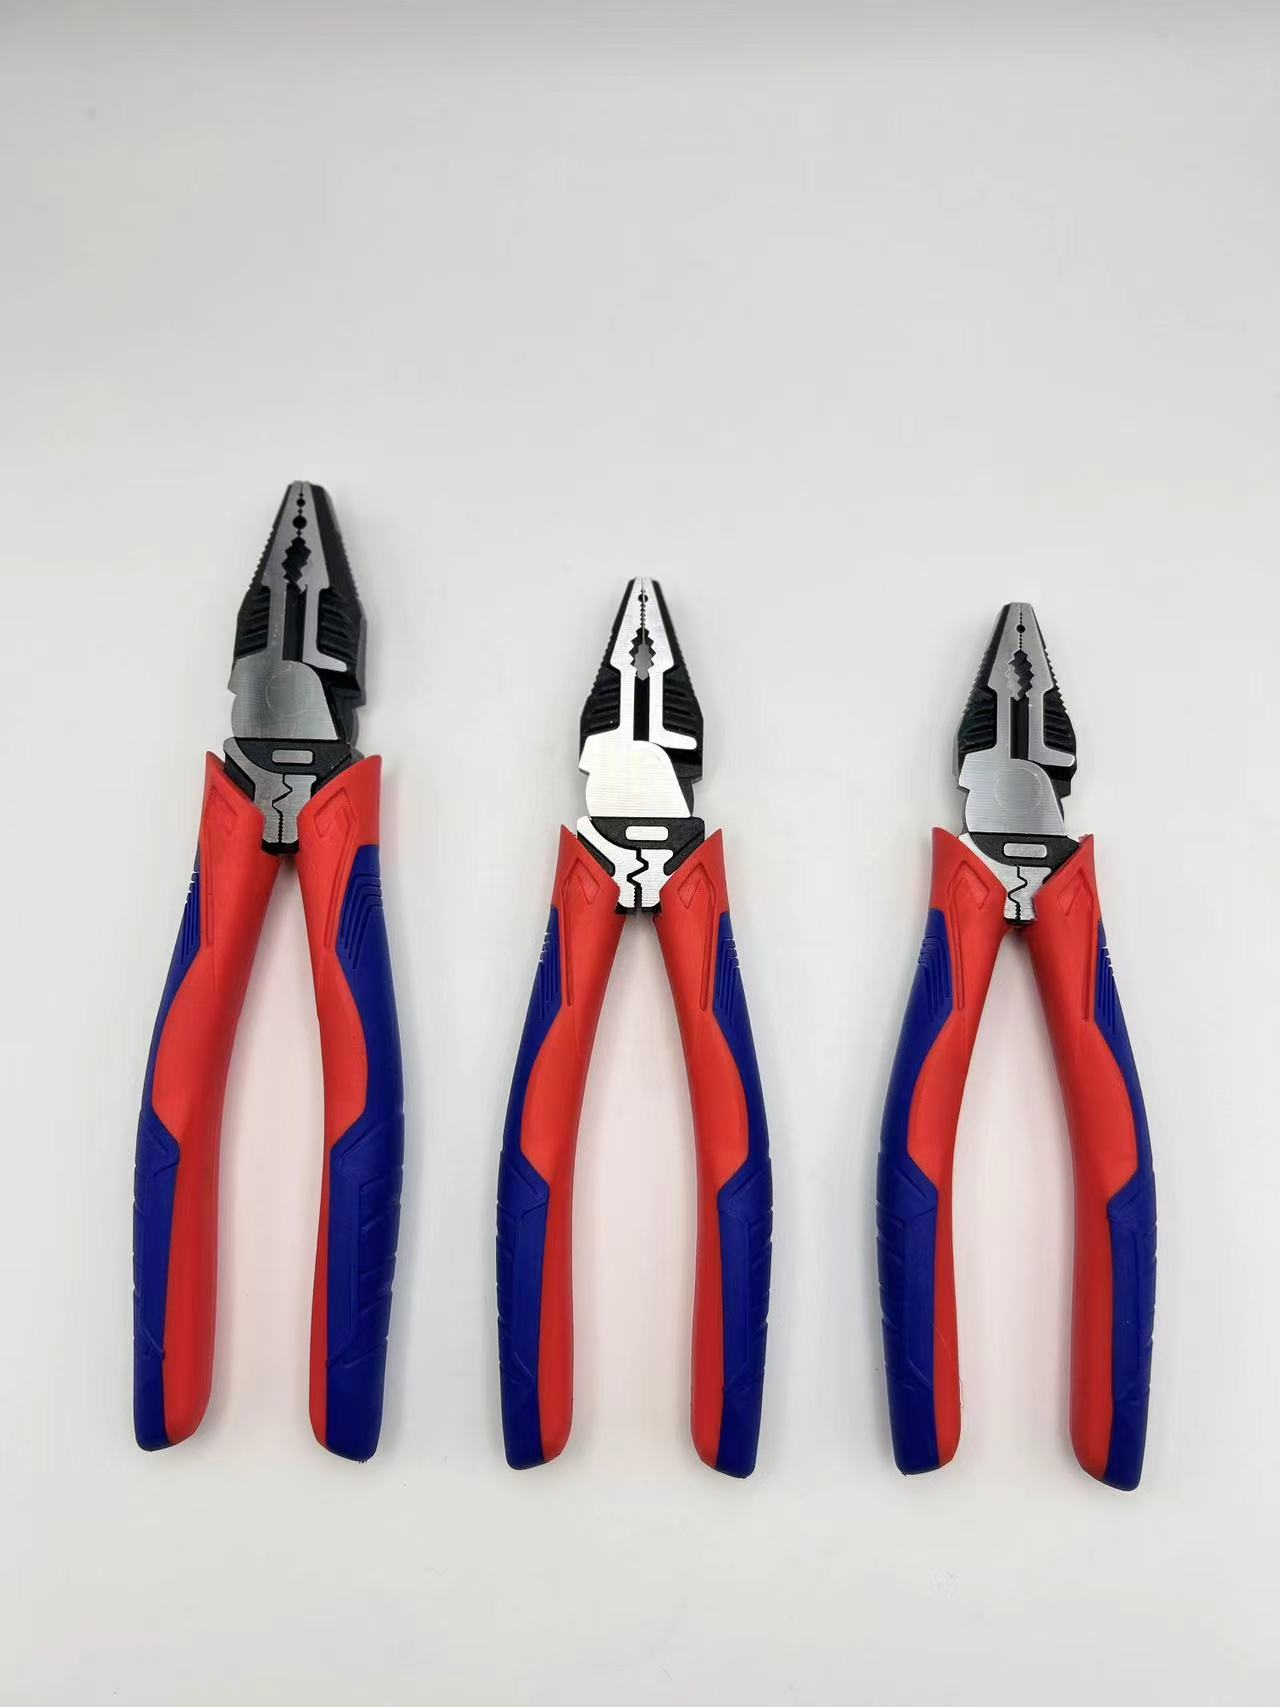
تیمهای تأمینکننده که ابزارهای دستی صنعتی را ارزیابی میکنند، اغلب این سؤال را مطرح میکنند که چه ویژگیهای فیزیکیای ابزاری قابل اعتماد را از ابزاری با عمر کوتاه جدا میسازد. یک انبردست ترکیبی با کیفیت، نخست از نشانههای ساختاری قابل اندازهگیری آغاز میشود، نه از ادعاهای بازاریابی. خریدارانی که یاد میگیرند این نشانهها را بخوانند، هزینههای جایگزینی را کاهش میدهند، خطر آسیبدیدگی در محل کار را پایین میآورند و خطوط تولید را بدون وقفه در حال اجرا نگه میدارند. این راهنما، نشانههای کیفیت ساختاری را که پیش از ثبت هر سفارشی اهمیت دارند، توضیح میدهد تا مشخصکنندگان بتوانند ابزار را بر اساس آنچه میتوانند ببینند، اندازهگیری کنند و روی میز آزمایش تست کنند.
هندسه فک و دقت برش
سطحهای فک با دقت سوهانخورده
اولین نشانهای که خریدار باید در هر انبری ترکیبی بررسی کند، سطح فکهاست. فکهایی که با دقت زده و ماشینکاری شدهاند، سطوح صاف و عمق یکنواخت دندانهها را حفظ میکنند؛ بنابراین ابزار بدون لغزش تحت بار، قطعه را محکم نگه میدارد. فکهایی که بهدرستی پرداخت نشدهاند، سیم را فشرده میکنند بهجای اینکه آن را محکم نگه دارند؛ این امر ترمینالها را آسیب میزند و کار الکتریسیان را برای انجام مجدد ضروری میسازد. فک سختشده نیز در برابر اثرات برینلشدن که پس از چندین بار گرفتن نیروی بالا روی فستنرهای سختشده ایجاد میشود، مقاومت دارد. برای توزیعکنندگان، یکنواختی فکها در سرتاسر یک دسته، اعتماد تیمهای اجرایی را به این ابزار در هر اتصالی که ایجاد میکنند، تضمین میکند.
لبه برش سخت شده با استحکام القایی
لبههای برشی پیشرفتهترین انواع قیچیهای ترکیبی از بدنه جداگانه پردازش میشوند. سختکاری القایی تنها لبه برشی را گرم کرده و سپس بهسرعت آن را خنک میکند، که این امر سختی محلی در محدوده ۵۸ تا ۶۲ HRC ایجاد میکند، در حالی که ناحیه مفصل انعطافپذیرتر باقی میماند. این تدریج سختی از شکست شکنندهای که یک تیغه کاملاً سختشده تحت ضربه تجربه میکند، جلوگیری میکند. خریداران باید از تأمینکنندگان روش دقیق سختکاری را استعلام کنند، زیرا لبه نرم در عرض چند هفته روی سیمهای مسی و فولادی کشیدهشده کند میشود و هزینه قطعات مصرفی را افزایش داده و سرعت خط را کاهش میدهد. کارکنان در محل باید از استفاده از فکها بهعنوان چکش یا اهرم اجتناب کنند، زیرا ضربه جانبی محور مفصل را در جهتی تحت بار قرار میدهد که طراحی اولیه برای تحمل آن انجام نشده است و سبب شتاب بیشتر سایش میشود. بررسی سریع لبه با سیم نرم هر ماه، کندشدن لبه را پیش از آنکه به یک اتصالدهنده آسیب برساند، تشخیص میدهد.
مفصل چرخشی و انتقال نیرو
ساختار مفصل پرچشده
نیرو از دسته از طریق محور چرخش به فک منتقل میشود؛ بنابراین اتصال محور چرخش تعیین میکند که چه مقدار تلاش به کار وارد میشود. محور چرخش متصلشده با ریویت در پلیرهای ترکیبی، هماهنگی دو نیمه را تحت فشار مداوم حفظ میکند و بازی جانبی را که منجر به هدررفت نیرو و شلشدن ابزار میشود، محدود میسازد. محورهای چرخش شل باعث میشوند فکها از هم دور شوند و در حین پوستکندن، رساناها را خراش دهند. استاندارد ایزو ۵۷۴۲، محدودیتهای ابعادی و بازی آزاد برای پلیرها را مشخص میکند و به خریداران امکان میدهد تا هنگام مقایسه نمونههای دریافتی از کارخانههای مختلف در یک پیشفاکتور، بررسی عینی انجام دهند.
بار کششی و مقاومت در برابر گشتاور
قیچیهای ترکیبی برای بار کششی محدودی ردهبندی شدهاند؛ در صورت عبور از این حد، محل اتصال خم میشود یا فک نزدیک ریشه ترک میخورد. درک مسیر گشتاور به خریداران کمک میکند تا ابزار را با سایز سیم و اندازه پیچها در محل کار تطبیق دهند. برای قطعات گرد سنگین، استفاده از قیچیهای اختصاصی برای پمپ آب یا قیچی برش پیچ، فشار را کاهش داده و عمر خدماتی را افزایش میدهد. مراجع سختی ANSI و ISO به مشخصکنندگان کمک میکند تا اطمینان حاصل کنند فولاد بار پیشبینیشده را بدون تغییر شکل دائمی در استفاده روزانه جذب میکند. خریداران همچنین باید کاربران را در مورد برش در پایه فک (نه در نوک آن) آموزش دهند، زیرا در نوک اهرم ضعیفتر است. برش در نوک، گشتاور واردشده به مفصل را افزایش داده و احتمال ترک خوردن را بالا میبرد؛ بنابراین رعایت تکنیک صحیح، ابزار را حفظ کرده و کارگر را در برابر بازگشت ناگهانی محافظت میکند.
جنس — فولاد کروم-وانادیوم
بدنه CR-V بهروش ریختهگری ضربهای ساختهشده
وقتی قیچیهای ترکیبی از بدنهی کروم-وانادیوم به روش ریختهگری سقوطی استفاده میکنند، جهت جریان دانهها با خطوط تنش فک هماهنگ میشود و مقاومت در برابر ترکخوردن لبهی برش را افزایش میدهد. فولاد کروم-وانادیوم به دلیل تعادل بین سختی و شکلپذیری، جایگاه خود را در ابزارهای صنعتی دستی به دست آورده است؛ تعادلی که فولاد کربنی ساده نمیتواند به آن برسد. ابزارهای جوشِنگ با استفاده از فرآیند زدن تحت فشار بالا و سنبادهزنی دستی در خطوط صنعتی خود، نقصهای سطحی را پیش از عملیات سختکاری حذف میکنند. این انضباط در کاهش خرابیهای میدانی و ثبات بیشتر کیفیت دفعات تولیدی برای فروشندگان عمده مشهود است.
سختی (HRC) و مقاومت در برابر خوردگی
فراتر از عدد HRC، فولاد باید در انبارهای مرطوب و مکانهای ساختوساز ساحلی در برابر زنگزدگی مقاومت کند. پوشش کرومدار یا فسفاتی خوردگی را کند میکند و حرکت محور چرخشی را آزاد نگه میدارد. خریداران باید سختی ادعاشده را با آزمون نمونه تأیید کنند نه اینکه به ادعای کاتالوگ اعتماد کنند، چرا که قیچیهایی که ظاهری یکسان دارند ممکن است پردازشهای حرارتی متفاوتی پنهان کرده باشند. یکنواختی سختی در کل محموله، هم کاربر نهایی و هم اعتبار توزیعکننده را در طول زمان در محل کار محافظت میکند. لایهای نازک از روغن روی محور چرخشی پس از تمیزکردن، حرکت را نرم نگه میدارد و گسترش زنگزدگی را مسدود میکند. ابزارها را در محیطی خشک و دور از کف بتنی نگهداری کنید، زیرا رطوبت از پایین به بالا جذب میشود و باعث ایجاد حفره در اتصال میگردد. چنین مراقبتهای روتینی عمر مفید ابزار را بسیار بیشتر از هر ادعای مادی منفردی که روی جعبه چاپ شده است افزایش میدهد.
ارگونومی دسته و گیره ضد لغزش
دسته ارگونومیک و بازه گیره
دستهای ارگونومیک در پلیرس ترکیبی، نیروی فشاری را روی کف دست پخش میکند و طول دسته را کوتاه میسازد؛ این امر خستگی دست الکتریسیانها را که روزانه صدها اتصال ایجاد میکنند، کاهش میدهد. یک توزیعکننده منطقهای که با پیمانکاران برق همکاری داشت، شاهد افزایش درخواستهای بازگشت بود تا اینکه تیم علت شکایات را به دستههای بزرگمقیاس پیدا کرد. جایگزینی با دستهای با طول کوتاهتر، این درخواستهای بازگشت را کاهش داد و نرخ سفارشهای مجدد را در عرض یک فصل افزایش داد. وقتی دسته به دست اندازهگیری شده است، اپراتور نیروی کنترلشدهتری با زحمت کمتر و کیفیت بریدن بهتری اعمال میکند.
پوشش ضد لغزش و رتبهبندی عایقی
خریداران کلیدهای ترکیبی عایقدار باید برچسب ردهبندی و لایه داخلی دو رنگی را که آسیب را نشان میدهد، تأیید کنند. برای کارهای برقی، دسته باید حتی در شرایط دستهای چرب یا عرقکرده نیز محکم باقی بماند؛ بنابراین پوشش ضد لغزش اهمیت دارد. در مکانهایی که رساناهای زنده وجود دارند، دستههای عایقدار با ردهبندی IEC 60900 (۱۰۰۰ ولت) و مطابق با استانداردهای NFPA 70E و OSHA 1910.335، کارگر را محافظت میکنند. عایقبندی مناسب، همراه با استفاده صحیح، آخرین خط دفاعی در برابر قوس الکتریکی و صدمه ناشی از برقگرفتگی در محل کار است.
خرید بر اساس نشانگرهای ساختاری از خرید صرفاً بر اساس قیمت بهتر است. یک انبردست معتبر ترکیبی دارای فکهای دقیقشده با سنگزنی، لبه برشی سختشده با القا، محور چرخشی منسجم و پرچشده، بدنهای از جنس فولاد کروم-وانادیوم به روش ریختهگری تحت فشار و دستهای ارگونومیک ضد لغزش است. یک نمونه تصادفی را بازرسی کنید، مراجع استانداردهای ایزو و آنسی را تأیید نمایید و کاربران را در مورد محدودیتهای بار و نگهداری دورهای آموزش دهید. توزیعکنندگانی که این چکلیست را اعمال میکنند، تعداد بازگشتها را کاهش میدهند و روابط مستحکمتر و بلندمدتتری با خریداران حرفهای در بازارهای صنعتی ایجاد میکنند.
پرسشهای متداول
سوال
چه نقصهای فیزیکی نشاندهنده پایینبودن کیفیت یک انبردست هستند؟
پاسخ: به دنبال عدم تقارن در سطوح فکها، بازی قابلمشاهده در محور چرخشی و لبههای برشی نرم که حتی تحت فشار کمی فرو میروند، باشید. پرچهای شل، سنگزنی غیرمرکزی و لکههای زنگزدگی نشانههای کنترل ضعیف فرآیند هستند. یک نمونه تصادفی از دسته را بازرسی کنید، نه یک نمونه نمایشی، زیرا یکنواختی دسته، عملکرد در محل را تعیین میکند. مراجع سختی و تلرانس را پیش از سفارش درخواست کنید و واحدهایی را که در بازرسی اولیه در تست بازی آزاد (فری-پلی) شکست میخورند، رد کنید.
سوال
چرا سختکاری القایی برای لبههای برش اهمیت دارد؟
پاسخ: سختکاری القایی گرما را روی لبه برشی انبردهای ترکیبی باکیفیت متمرکز میکند و سختی حدود ۵۸ تا ۶۲ HRC را بهدست میآورد، درحالیکه محل اتصال (جوینت) همچنان انعطافپذیر باقی میماند. تیغهای که در تمام حجم خود سختشده باشد، تحت ضربه میشکند. سختکاری موضعی باعث میشود لبه برشی هزاران بار روی سیمهای مسی و فولادی حفظ شود. خریداران باید روش سختکاری را با تأمینکننده تأیید کنند، زیرا لبه نرم بهسرعت روی رساناهای کشیدهشده سخت فرسوده میشود و هزینه تعویض را افزایش میدهد.
سوال
خریدار چگونه باید محل اتصال محوری (پیوت) را بررسی کند؟
پاسخ: ابزار را باز و بسته کنید و به وجود حرکت جانبی یا احساس سایش در محل اتصال توجه کنید. اتصال محوری منظم و پرچشده، حرکتی نرم و بدون لغزش دارد و همترازی فکها را تحت بار حفظ میکند. چند واحد از یک دسته را با هم مقایسه کنید، زیرا تفاوت بین نمونهها نشاندهنده کنترل ضعیف فرآیند است. این بررسی را با حد مجاز بازی آزاد طبق استاندارد ISO 5742 ترکیب کنید تا معیاری عینی برای بازرسی ورودی در انبار تعیین شود.
سوال
کدام درجه فولاد برای ابزارهای صنعتی برش مناسب است؟
پاسخ: فولاد کروم-وانادیوم، که با علامت CR-V مشخص میشود، تعادل مناسب سختی و شکلپذیری را برای برشهای صنعتی فراهم میکند. ساخت به روش ضربهای (فورجینگ) جهت دانهها را با خطوط تنش فک ابزار همسو میکند و مقاومت لبه در برابر ترکخوردن را افزایش میدهد. فولاد کربنی معمولی ارزانتر است اما لبه آن سریعتر کند میشود و زودتر تحت بار ترک میخورد. به جای اتکا به ادعاهای کاتالوگ، سختی نمونه را با آزمون سختیسنجی تأیید کنید و مقاومت در برابر خوردگی را برای شرایط نگهداری در محیطهای مرطوب یا ساحلی بررسی نمایید.
سوال
آیا دستههای عایقدار میتوانند جایگزین رویههای ایمنی الکتریکی شوند؟
پاسخ: خیر. دستههای عایقدار که مطابق استاندارد IEC 60900 ارزیابی شدهاند، تنها در برابر تماس با قسمتهای زنده تا ولتاژ ۱۰۰۰ ولت محافظت میکنند و باید همراه با کنترلهای NFPA 70E و OSHA 1910.335 مانند قفلکردن و قطع انرژی (lockout) به کار روند. عایق آسیبدیده دیگر حفاظتی ارائه نمیکند؛ بنابراین پیش از هر بار استفاده، لایه دو رنگ دسته را بازرسی کنید. دستهها تنها خط دفاعی نهایی هستند و هرگز جایگزین قطع انرژی مدارها و رعایت قوانین ایمنی الکتریکی محل کار نمیشوند.