 EN

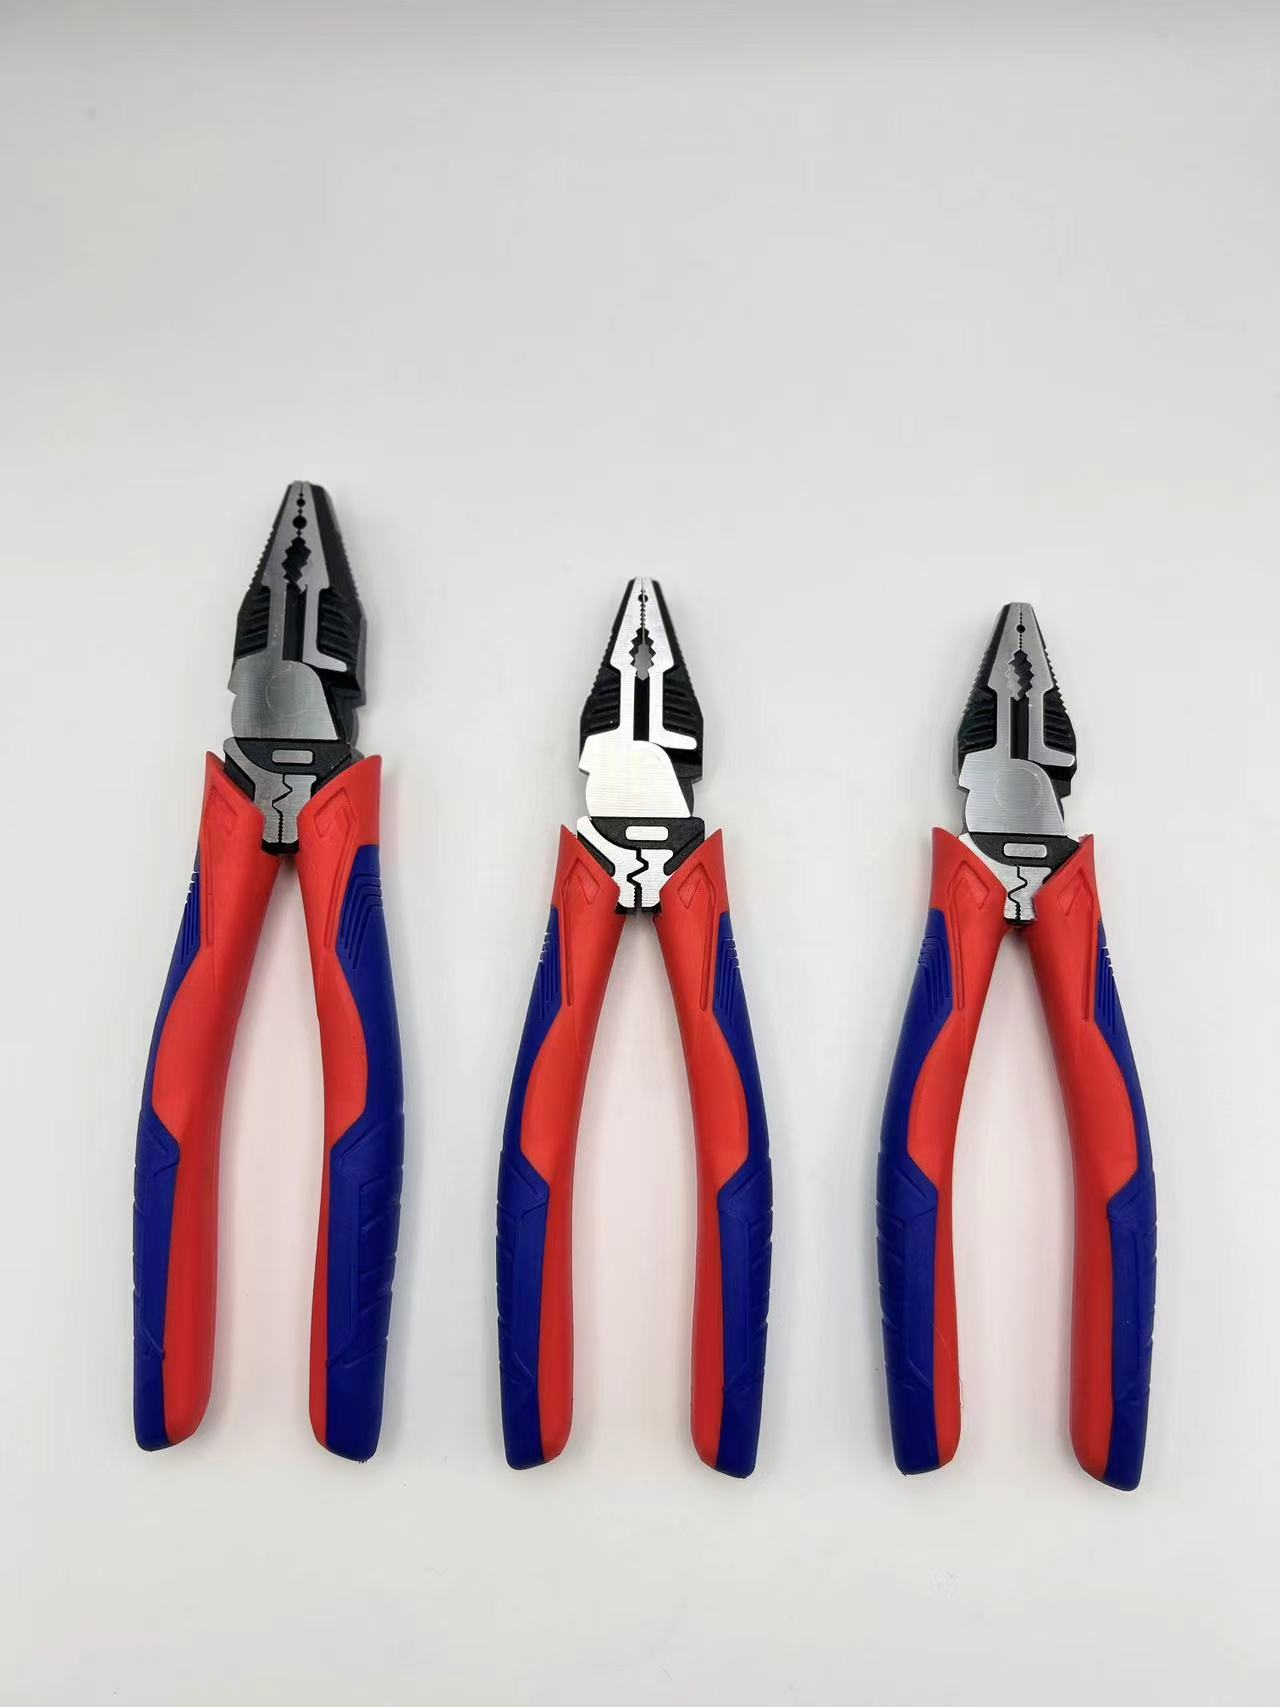
Inköpsansvariga som utvärderar industriella handverktyg undrar ofta vilka fysiska egenskaper som skiljer ett pålitligt verktyg från ett kortlivat. En väl tillverkad kombinationsplångtång bygger på mätbara strukturella indikatorer snarare än marknadsföringspåståenden. Köpare som lär sig tolka dessa indikatorer minskar ersättningskostnader, sänker risken för arbetsplatsolyckor och säkerställer obegränsad produktion utan avbrott. Den här guiden förklarar de strukturella kvalitetssignalerna som spelar roll innan någon inköpsorder placeras, så att specificerare kan bedöma ett verktyg utifrån vad de kan se, mäta och testa på arbetsbänken.
Bettgeometri och skärprecision
Precisionspolade käkansikter
Den första markören som en köpare bör undersöka på alla kombinationsplåtsaxar är käkansikten. Precisionspolade, maskinbearbetade käkar håller platta ytor och konstant tänderdjup, så verktyget gripes utan att glida under belastning. Dåligt avslutade käkar krossar tråd istället for att hålla den, vilket skadar terminaler och skapar omarbete för elektrikern. En härdad käk motstår också brinelling som uppstår efter upprepade högkraftiga grepp på härdade fästdelar. För distributörer är käkkonsistensen inom en sats det som gör att arbetslag kan lita på verktyget vid varje anslutning de utför.
Induktionshärdad skärkant
Den banbrytande kvalitetskombintångens skärande del behandlas separat från kroppen. Vid induktionshärdning värms endast skärlippen upp och svalts snabbt, vilket ger en lokal hårdhet på ca 58–62 HRC, medan gångjärnsområdet förblir tåligare. Denna hårdhetsgradient förhindrar sprödbrott som en fullständigt härtrad blad skulle utsättas för vid stötbelastning. Köpare bör fråga leverantörer om exakt härdningsmetod, eftersom en mjuk skärrand slits av inom veck på hårdtdraget koppar- och ståltråd, vilket höjer förbrukningskostnaderna och bromsar produktionslinjen. Fältarbetslag bör undvika att använda käkarna som hammare eller spännstång, eftersom sidostötar belastar gångjärnet i en riktning det aldrig är konstruerat för, vilket accelererar slitage. En snabb kantkontroll med mjuk tråd en gång per månad upptäcker en slätande skärrand innan den förstör en kontakt.
Gångjärn och kraftöverföring
Nitat gångjärnskonstruktion
Kraften överförs från handtaget genom vridpunkten till käften, så vridpunktsförbindningen avgör hur mycket kraft som når arbetet. En nitad vridpunkt på kombinationsplåtartänger håller halvorna justerade under kontinuerlig tryckkraft, vilket begränsar sidospel som slösar bort kraft och löser upp verktyget. Löst sittande vridpunkter gör att käfterna drifver isär och skaver mot ledare under avisolering. ISO 5742 specificerar mått- och fritt-spel-toleranser för plåtartänger, vilket ger köpare en objektiv kontroll när de jämför provexemplar från olika fabriker på samma offert.
Dragkraft och vridmomentkapacitet
Kombinationsplåtstångar är klassade för en begränsad draglast; att överskrida den böjer leden eller spräcker käften nära roten. Att förstå vridmomentets väg hjälper köpare att anpassa verktyget till trådets tvärsnitt och fästdelens storlek på platsen. För tunga runda material minskar en dedikerad vattenpumpstång eller bultklippare belastningen och förlänger verktygets livslängd. ANSI- och ISO-hårdhetsreferenser hjälper specifikatörer att bekräfta att stålet absorberar den förväntade lasten utan permanent deformation vid daglig användning. Köpare bör även informera användare om att klippa vid käftens bas, inte vid spetsen, där hävstaben är svagast. Att klippa vid spetsen multiplicerar vridmomentet på gången och ökar risken för sprickbildning, så korrekt teknik bevarar verktyget och skyddar arbetaren från återstötar.
Material — Krom-vanadiumstål
Fallforgjuten CR-V-kropp
När kombintångar använder en fallsmiddad CR-V-kropp följer kornflödet spänningslinjerna i käften, vilket ökar motståndet mot sprickbildning vid skärande kant. Krom-vanadium-stål förtjänar sin plats i industriella handverktyg tack vare en balans mellan hårdhet och seghet som rent kolstål inte kan matcha. Jusheng Tools använder högtryckssmidning och handslipning på sina industriella serier – en process som tar bort ytskador innan härdning. Den disciplinen syns i färre fel på fältet och mer konsekvent partikvalitet för återförsäljare.
Hårdhet HRC och korrosionsbeständighet
Utöver HRC-numret måste stålet motstå rost i fuktiga lager och vid byggarbetsplatser längs kusten. En kromerad eller fosfaterad yta bromsar korrosion och säkerställer att gångjärnet rör sig fritt. Köpare bör verifiera den angivna hårdheten genom ett provtest istället för att lita på en katalogpåstående, eftersom tångar som ser identiska ut kan dölja olika värmebehandlingar. Konsekvent hårdhet i en leverans skyddar både slutanvändaren och distributionsföretagets rykte på platsen under lång tid. En lätt oljefilm på gångjärnet efter rengöring säkerställer smidig rörelse och hindrar rostutbredning. Förvara verktyg torrt och borta från betonggolv, eftersom fukt stiger uppåt och orsakar gropbildning i gångjärnet. Sådan rutinmässig vård förlänger livslängden avsevärt mer än något enskilt materialpåstående som trycks på förpackningen.
Ergonomi för handtag och slip-säker grepp
Ergonomiskt handtag och greppspann
En ergonomisk handtag på kombinationsplåtstängare sprider tryckkraften över handflatan och förkortar greppavståndet, vilket minskar trötthet i händerna för elektriker som gör hundratals anslutningar varje dag. En regional distributör som tjänar elentreprenörer såg att antalet returförfrågningar steg tills teamet spårade klagomålen till för stora handtag. Genom att byta till ett kortare greppavstånd minskade dessa returer och ökade återbeställningsfrekvensen inom en säsong. När handtaget passar handen kan operatören applicera mer kontrollerad kraft med mindre ansträngning och bättre klippkvalitet.
Antislipbeläggning och isoleringsklass
Köpare som specificerar isolerade kombinationsplåtsax bör bekräfta märkningsetiketten och den tvåfärgade inre lagret som avslöjar skador. För elarbete måste greppet förbli säkert även med fettiga eller svettiga händer, så en slipfri beläggning är viktig. Där det finns strömförande ledare krävs isolerade handtag som är godkända enligt IEC 60900 (1000 V) och överensstämmer med NFPA 70E och OSHA 1910.335 för att skydda arbetaren. Rätt isolering, kombinerat med korrekt användning, är den sista försvarslinjen mot båge- och stötsutsättning på platsen.
Att köpa baserat på strukturella kriterier är bättre än att köpa enbart på pris. En pålitlig kombintång visar precisionsslipade käkar, en induktionshärdad skärande kant, en tät nitad vridpunkt, en fallforgjuten CR-V-kropp och ett ergonomiskt, halksäkert handtag. Granska ett slumpmässigt prov, bekräfta ISO- och ANSI-referenserna och utbilda användare i lastgränser och rutinunderhåll. Distributörer som tillämpar denna kontrolllista skickar färre returer och bygger starkare, längre relationer med yrkesmässiga köpare inom industrimarknaderna.
Vanliga frågor
Fråga
Vilka fysiska brister indikerar att en tång är av låg kvalitet?
Svar: Sök efter ojämna käkytor, synlig spel vid vridpunkten och mjuka skärande kanter som deformeras under lätt tryck. Lösa nitar, excentrisk slipning och rostfläckar signalerar svag processkontroll. Granska ett slumpmässigt prov från partiet, inte en utställningsbit, eftersom konsistensen i partiet avgör prestandan i fält. Begär hårdhets- och toleransreferenserna innan beställning och avvisa enheter som misslyckas vid den fria spelkontrollen vid inkommande inspektion.
Fråga
Varför är induktionshärdning viktig för skärande kanter?
Svar: Induktionshärdning fokuserar värmen på skärlippen hos högkvalitativa kombintångar och uppnår ca 58–62 HRC, medan leden förblir tålig. En blad som är härdad genom hela kroppen skulle gå av vid stötlaster. Lokal härdning bibehåller skärpan genom tusentals snitt i koppar- och ståltråd. Köpare bör bekräfta metoden med leverantören, eftersom en mjuk kant slits snabbt vid hårddragning av ledare och ökar kostnaden för utbyte.
Fråga
Hur ska en köpare verifiera ledningen?
Svar: Öppna och stäng verktyget och observera sidrörelse eller en grusig känsla vid ledningen. En fast nitad ledning återgår smidigt och bibehåller käkarnas justering under belastning. Jämför flera enheter från samma parti, eftersom avvikelser mellan provexemplar avslöjar dålig processkontroll. Koppla denna kontroll med ISO 5742:s gräns för fri rörelse för att fastställa en objektiv godkännandestandard för inkommande inspektion på lagret.
Fråga
Vilken stålsort är lämplig för industriella skärvärktyg?
Svar: Krom-vanadiumstål, märkt CR-V, ger den balans mellan hårdhet och seghet som industriella skärapplikationer kräver. Kalltryckning justerar kornriktningen så att den följer spänningslinjerna i käften, vilket ökar motståndet mot sprickbildning vid eggens kant. Rent kolstål är billigare men tappar sin skärpa snabbare och spricker lättare under belastning. Verifiera med en provhårdhetstest istället for ett katalogpåstående, och bekräfta korrosionsbeständigheten för fuktiga eller kustnära förvaringsförhållanden.
Fråga
Kan isolerade handtag ersätta elektriska säkerhetsförfaranden?
Svar: Nej. Isolerade grepp som är godkända enligt IEC 60900 skyddar endast mot kontakt med strömförande delar upp till 1000 V och måste kombineras med kontroller enligt NFPA 70E och OSHA 1910.335, till exempel spärrning. Skadad isolering förlorar sitt skydd, så undersök lagerfördelningen i två färger innan varje användning. Handtagen är den sista försvarsraden, aldrig ett substitut för avkoppling av kretsar och följande av platsens elektriska säkerhetsregler.