 EN

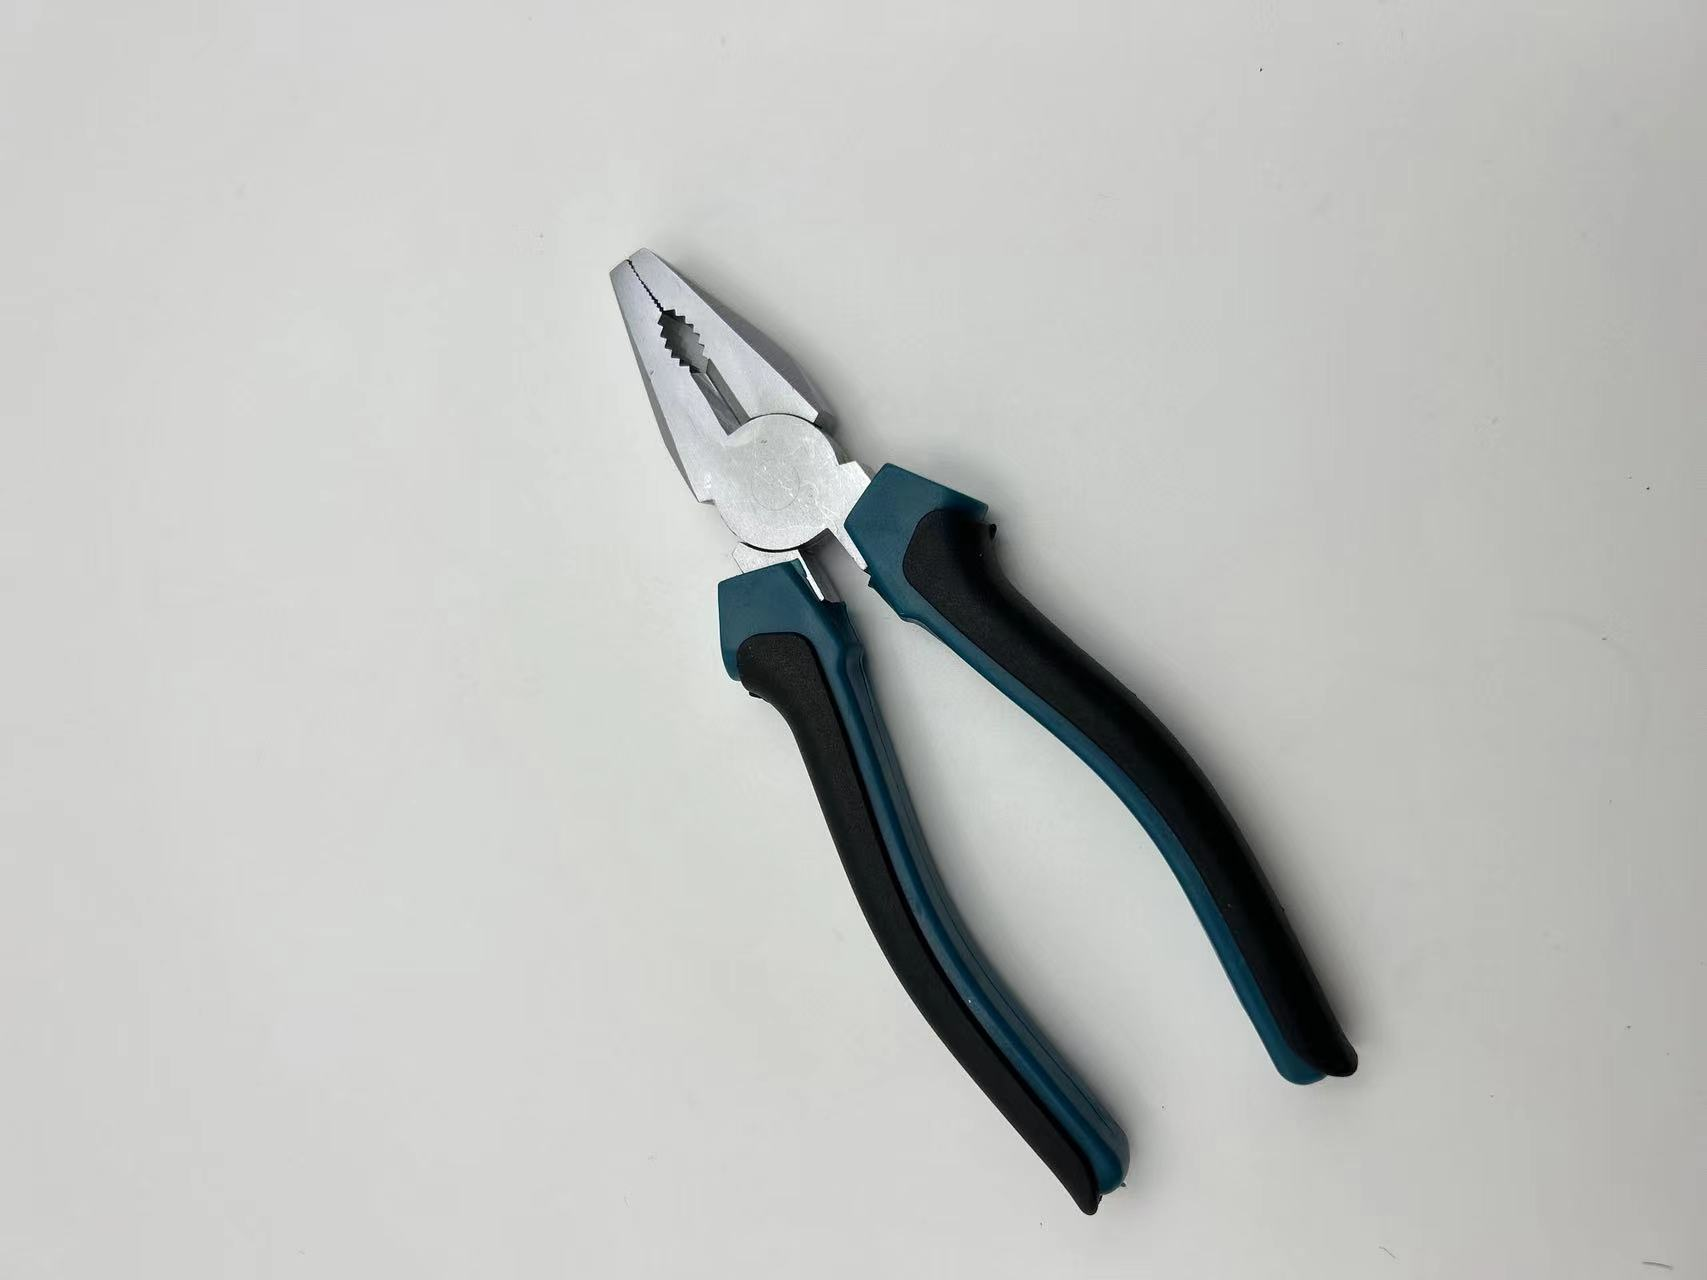
Inköpsavdelningar undrar ofta om ett enda allmänt verktyg kan ersätta ett fullständigt industriellt verktygspaket. Kombinationsplåtsax är i centrum av den här debatten eftersom de kan gripa, skära och böja i en och samma kropp. Det ärliga svaret beror på belastning, vridmoment och materialet som hanteras. Avsnitten nedan undersöker de strukturella orsakerna till deras begränsningar och visar var ett specialiserat verktyg är det säkrare valet.
Att förstå belastnings- och vridmomentsgränserna för kombinationsplåtsax
En allmän kombinationsplåtsax tjänar sin plats genom sin mångsidighet, men den här mångsidigheten har ett mekaniskt pris som köpare bör överväga innan de utsätter verktyget för för hög belastning.
Hur pivotfog och käkgeometri delar på belastningen
En standardmodell av kombintång använder en enda svängpunkt där två halvkroppar möts. Kraft som appliceras vid handtagen överförs genom denna svängpunkt och koncentreras vid käkens spets. Längre handtag ger större hävstångsverkan, men svängpunkten blir då belastningspunkten. När vridmomentet vid svängpunkten överskrider stålets skjuvhållfasthet spricker kopplingen och käkarna förlorar sin justering. Konstruktionen avväger rå kraft mot kontroll och en hanterbar greppbredd.
Varför smidd krom-vanadiumstål sätter den verkliga takgränsen
Högtryckssmidd krom-vanadiumstål, märkt CR-V, ger verktyget dess arbetsmässiga takgräns. Skärande kanter som är induktionshärdfade uppnår högre hårdhet på HRC-skalan nära bladet, medan kroppen förblir mer slagfast. ISO 5744 definierar hårdhet och provmetoder för tänger, och ISO 5742 omfattar prestanda. En fallsmidd kropp motstår sprickbildning bättre än en gjuten kropp, men ingen smidning eliminerar hävstångsgränsen som bestäms av käklängden. Hårdhet skyddar skärkanten; den höjer inte det vridmoment som svängpunkten kan klara.
När kombintång misslyckas vid tunga arbetsuppgifter
Fältreturer och produktionslinjestopp brukar ha sin orsak i en missmatchning mellan uppgift och verktygsklass. Att känna igen tidiga varningstecken förhindrar skador och skyddar inköpsbudgeten.
De felmoder som inköpsansvariga bör känna till
Vid tunga arbetsuppgifter är de vanligaste felmoderna spridning av käkarna, lösnad av vridpunkten, kantavslitning och böjning av handtaget. Kantavslitning uppstår när verktyget skär hårdad tråd som överstiger dess angivna draghållfasthet. Lösnad av vridpunkten uppstår efter upprepad överbelastning, vilket gör att käkarna glider och slirar på arbetet. En glidande käke är farlig eftersom handen kan snabbt skjutas framåt. ANSI- och ISO-standarder klassificerar tångar efter kategori, så att välja rätt verktygsklass för uppgiften förhindrar de flesta fel innan de uppstår. Regelbunden inspektion upptäcker käkspridning och spel i vridpunkten innan plötslig haveri inträffar.
Ett arbetsplatsfall: kostnaden för ett enda felaktigt verktygsbeställning
En regional distributör paketerade en gång allmänna handverktyg i ett avtal för en panelmonteringslinje. Arbetslaget använde kombintång för att vrida tunga jordningsledare som krävde beständig vridmoment. Inom några veckor löste pivotfogarna upp sig och käkarna gled, vilket saktade ner linjen och utlöste returer. Genom att byta till specialtång för elinstallatörer på den linjen återställdes justeringen och omarbetningen minskade. Lärdomen: att köpa enbart efter pris ignorerade belastningsprofilen, och korrigeringsåtgärden kostade mer än att specificera rätt verktyg från början.
Risken med att använda fel verktyg
Att välja fel instrument påverkar sällan neutralt: kostnaden visar sig som skador, driftstopp och misslyckade efterlevnadsgranskningar – en enkel specificeringsåtgärd skulle ha kunnat undvikas.
Skador, driftstopp och efterlevnadsbrister enligt OSHA och NFPA 70E
Att ta tag i fel handverktyg förvandlar ett rutinmässigt arbete till en fara. Ett verktyg som glider bort under belastning kan klämma eller skära i handen, och en oplanerad stopp i en produktionslinje minskar marginalen. OSHA 1910.335 kräver skyddsutrustning för elarbete, och NFPA 70E fastställer åtgärder mot ljusbågs- och stötfaror vid arbete nära strömförande delar. Att välja ett icke-godkänt verktyg skapar både en risk för påföljd från tillsynsmyndigheten och en säkerhetsrisk. Att specificera ett godkänt kombinationsplåtskruvdragare för uppgiften skyddar arbetstagare och håller revisionsprotokollet rent.
Hur isoleringsklassning och regler för arbete vid strömförande delar tillämpas
När arbete utförs nära strömförande ledare avgör isoleringsklassen om ett verktyg får användas på platsen. IEC 60900 definierar 1000 V-klassningen för handverktyg med isolering för arbete under spänning, och endast testade isolerade versioner får bära denna märkning. Ett standardgreppverktyg utan denna klassning får inte användas i närheten av strömförande kretsar. Korrosionsbeständighet och en ergonomisk handtag med anti-slip-egenskaper är till hjälp i fuktiga eller oljiga förhållanden, men de ersätter aldrig en verifierad isoleringsklass. Anpassa klassningen till spänningen innan arbetet påbörjas.
Jämförelse mellan kombinationsplångsax, elektrikerplångsax och bultklippare
En tydlig strategi tilldelar varje klass den belastning den är konstruerad för att bära, vilket säkerställer att varje verktyg används inom sitt designområde.
Där specialiserade elektrikerplångsax överträffar
Specialiserade linjemannsplångtångar har en platt greppnäsa och en kraftigare gångpunkt som är konstruerad för långvarig vridning och dragning. Deras käkgeometri sprider belastningen över en bredare yta, så att de håller ledare utan den förskjutning som uppstår med allmänna verktyg. Kombinationsplångtångar för allmänt bruk behåller fortfarande sin plats för lätt montering och blandade uppgifter, men kontinuerlig kraftfull vridmoment kräver en specialiserad design.
Skruvsnipor använder långa handtag och en sammansatt hävstång för att förstärka kraften vid bladet, vilket ger dragkrafter långt bortom vad någon plångtångsklass kan uppnå. De är konstruerade för att skära hårtnade stavar och kedjor, inte för att gripa. Att specificera dem för skärning sparar greppverktyget från kantnötning och gångpunktsutvidgning. För underhåll: torka av och smörj gångpunkten lätt efter användning, och förvara torrt för att skydda den induktionshärdade skärkanterna. En diagonalsnipa klipper tunn tråd, medan en näsformad modell når in i trånga terminaler; håll varje typ inom dess klass.
Sammanfattning
Att köpa rätt verktyg börjar med lastprofilen, inte katalogsidan. Kombinationsplåtstängare hanterar grepp, lätt skärning och böjning vid blandade uppgifter, men deras enda vridpunkt och måttliga hävstångseffekt begränsar det vridmoment de kan klara. Specialiserade linjemannsplåtstängare och bultsaxar finns därför att tunga arbetsuppgifter kräver en starkare lastväg. Granska vridpunkten, kontrollera hårdhetsmärkningen och anpassa isoleringsklassen till arbetsuppgiften. Säkra, återkommande resultat uppnås genom att respektera varje verktygs konstruktionsgräns.
Vanliga frågor
Fråga
Kan kombinationsplåtstängare ersätta bultsaxar för tung skärning?
Svar: Nej. Bultsaxar förstärker kraften via en sammansatt hävstång och långa handtag, vilket ger dragkrafter i tiotusentals newton – en nivå som inget allmänt verktyg kan nå. Ett allmänt verktygs enda vridpunkt och korta hävstång begränsar dess skärkraft, så hårdnade stänger eller kedjor kommer att skava bort egg eller sprida greppen. Att specificera en bultsax för skärning skyddar greppverktyget och förhindrar plötslig haveri på arbetsplatsen.
Fråga
Varför begränsar vridpunktsfogens konstruktion det vridmoment ett verktyg kan utöva?
Svar: Pivoten är den punkt där handkraften koncentreras innan den når käkarna. När vridmomentet vid denna punkt överskrider stålets skärhållfasthet spricker leden och käkarna går ur linje. En bredare eller tyngre pivot höjer gränsen, vilket är anledningen till att specialiserade linjeman-tångar håller längre än allmänna verktyg under pågående vridbelastning. Geometrin, inte handtagets längd, bestämmer den verkliga gränsen.
Fråga
Hur ska köpare inspektera ett handverktyg innan det tas i bruk?
Svar: Kontrollera pivoten för spel, bekräfta hårdhetsmärkningen enligt ISO 5744 och sök efter sprickor nära den induktionshärdade skärande kanten. Verifiera isoleringsklassen för alla arbetsuppgifter med spänningsförda ledare och avvisa verktyg utan tydlig klassbeteckning. En snabb daglig inspektion upptäcker tidigt om käkarna börjar gå isär och förhindrar en glidning som kan skada handen eller stoppa en produktionslinje.
Fråga
Vilken isoleringsklass krävs vid arbete i närheten av spänningsförda ledare?
Svar: IEC 60900 definierar klassen 1000 V för isolerade handverktyg för arbete under spänning, och endast versioner som har testats bär denna märkning. OSHA 1910.335 och NFPA 70E kräver skyddande åtgärder i närheten av ledande delar, så ett icke-isolerat verktyg måste hållas på avstånd. Anpassa verktygets klassning till kretens spänning innan arbetet påbörjas, och ta omedelbart ur bruk alla verktyg med skadad isolering för att undvika risk för elektrisk stöt.
Fråga
Vilken uppgift bör utföras med specialiserade linjemanplångare istället for ett allmänt verktyg?
Svar: Kontinuerlig vridning och dragning av tunga ledare bör utföras med specialiserade linjemanplångare. Deras platta näsa och tyngre gångjärn bibehåller justeringen under kontinuerlig vridmoment, medan ett allmänt verktyg glider och lossnar. Eltekniker som sammanfogar jordningsledare får ökad stabilitet och snabbare arbete tack vare den specialiserade konstruktionen. Använd det allmänna verktyget endast för lätt montering och blandade uppgifter där extrem kraft inte krävs.