 EN

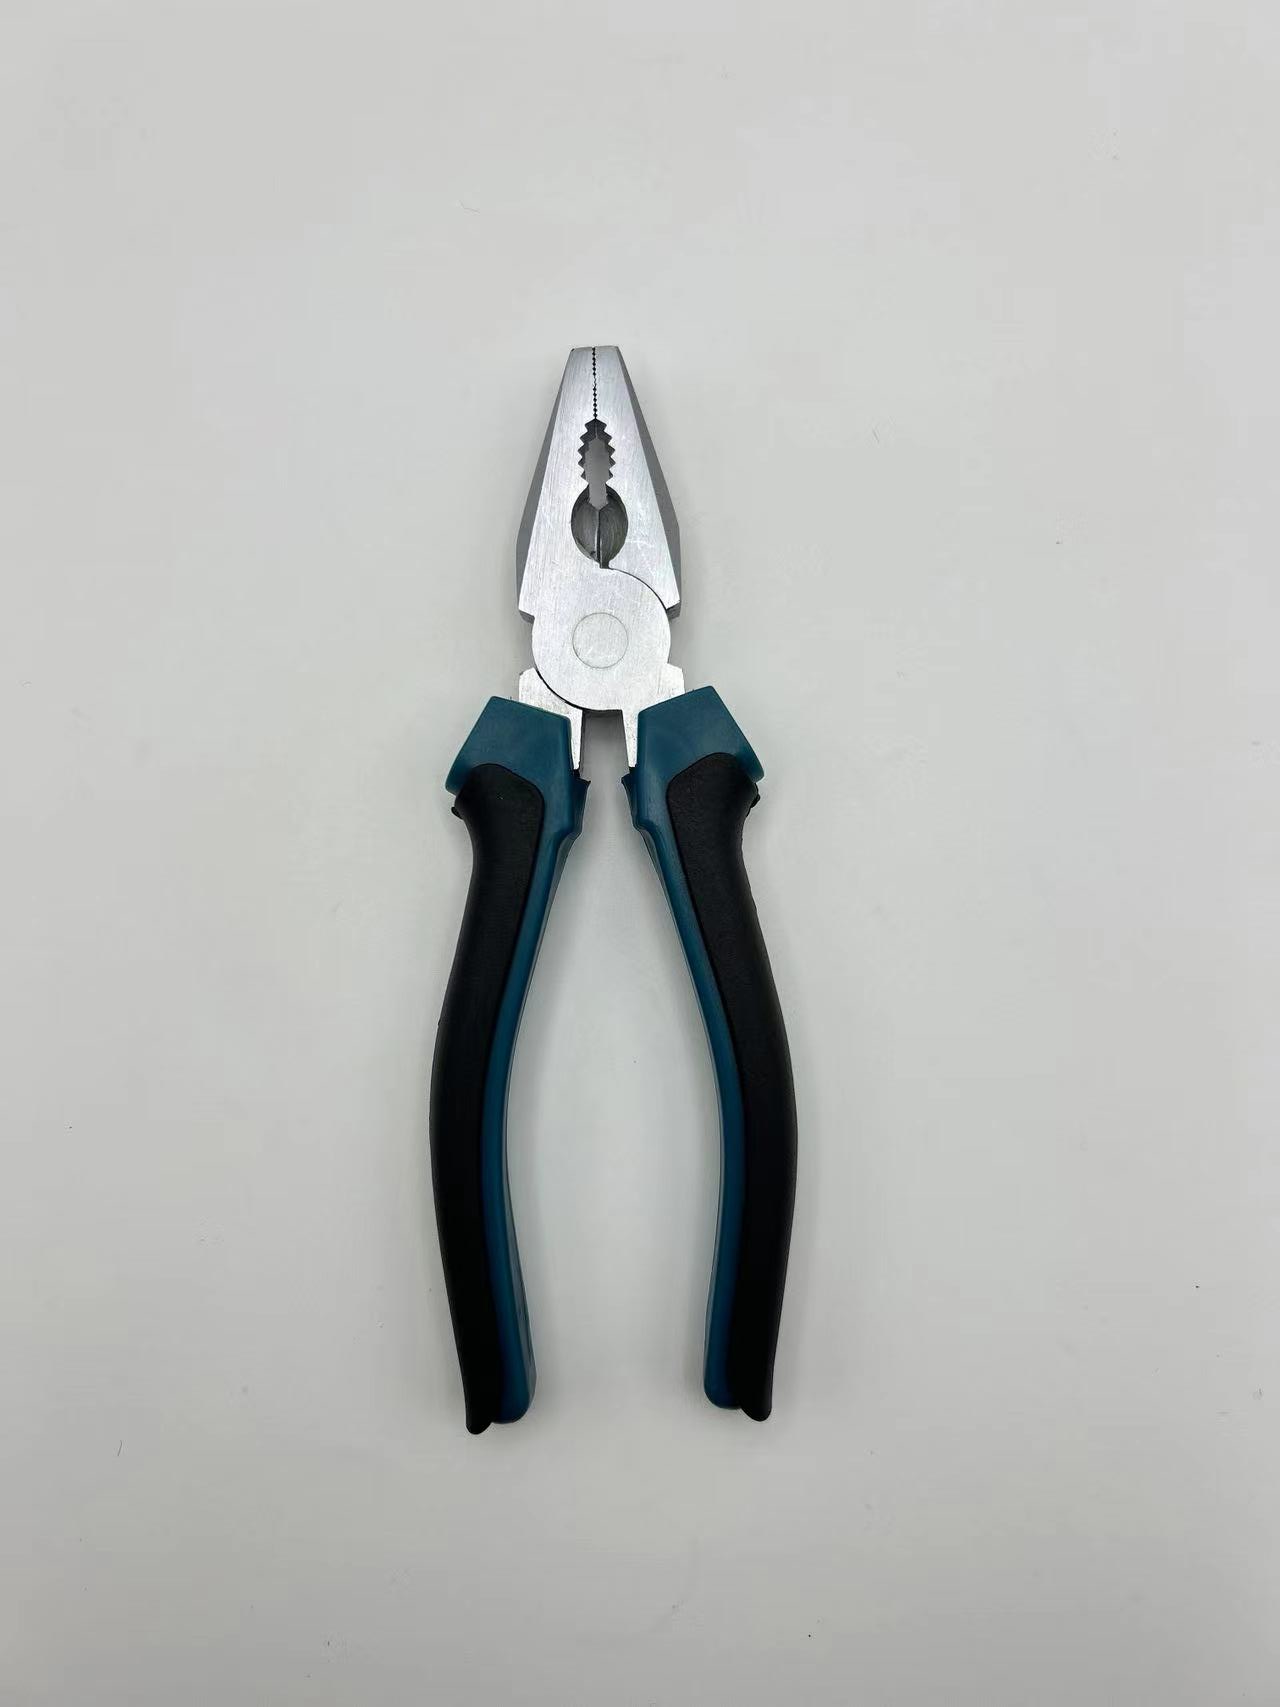
Att välja rätt trådskärare för elinstallationer är aldrig en kosmetisk fråga. Panelbyggare, elektriker och MRO-köpare behöver ett rent snitt, eftersom en krossad ledare eller en skårad isolering döljer en felaktighet tills det blir ett fel. En slitstark skärare skyddar både ledaren och arbetaren, så köpare bör väga in material, geometri och certifiering innan en storbeställning.
Börja med trådtypen och isoleringen
En pålitlig urvalsbegrepp börjar med den typ av ledare som måste skäras av. Kopparkabel för byggnadsanvändning, flätdräder för styrkablar och härdad stål reagerar olika på samma skärmkant, så logiken börjar vid ledaren, inte vid katalogbilden.
Mjuk koppar och flätdräder jämfört med hårt stål
En slitstark trådskärare måste anpassas till ledaren den skall skära. Mjuk koppar och fintrådig kabel skärs rent med en måttlig kraft, medan härdad ståltråd, musiktråd och galvaniserad bundeltråd kräver betydligt högre skärryck och en hårdare skärmantel. När ett verktyg som endast är godkänt för mjuk koppar möter en hård tråd rullas eller spricker skärmanteln istället for att skära. Specifikatörer bör bekräfta den angivna draghållfasthetsområdet och välja en fallsmiddad kropp som motstår stöten från upprepade hårda snitt utan att spricka vid gångjärnsfogarna.
En regional distributör som levererar till panelverkstäder lärde sig detta på det svåra sättet. Efter att billiga skärare återlämnades med rullade skärmantlar vid skärning av THHN-byggnadsledning bytte inköparen till högtrycks-smidda modeller i krom-vanadium med induktionshärdade käftar. Omarbetning av kablage minskade, och elektriker slutade kasta bort skärare mitt i arbetet. Lärdomen: att anpassa verktyget till tråden förhindrar den kostsammaste feltypen inom elektrisk montering och skyddar marginalen på varje levererad låda.
Isoleringskompatibilitet och mantelclearance
Den valda trådskären måste kunna klara manteln utan att krossa kärnan. Ledare levereras med isolering av PVC, XLPE eller nylonmantlar med varierande tjocklek och hårdhet. En smal käköppning tvingar användaren att vrida och skala bort isoleringen, vilket belastar både användaren och ledaren. Rätt isoleringskompatibilitet innebär att käkavståndet och skärkanten är utformade så att manteln kan klippas utan att leddelen komprimeras, och en mer kompakt huvudprofil minskar risken för att skära av en närliggande ledare i en trängd kopplingslåda.
Välj rätt skärprofil: slät mot diagonalt snitt
Båda profilerna delar ett gemensamt mål: en trådskär som skär renligen utan att lämna kvar någon fara. Valet mellan dem baseras på arbetsplatsen och den acceptabla stubblängden, inte på personliga vanor.
Diagonala skärverktyg för allmän elektrisk trimning
Denna trådskärarstil når in i trånga panelutrymmen och klipper nära en terminal. Diagonala skärare använder vinklade käkar som skär tråden vid spetsen, vilket gör dem lämpliga för grenkretsförda ledare, styrtrådar och kabelband. En diagonal profil på 6 tum eller 8 tum ger en balans mellan räckvidd och hävstångseffekt för de flesta paneluppgifter. Kompromissen är en lätt utstående stubbe istället for en platt ände, vilket är acceptabelt på avslutade ledningar.
Planskärare för PCB- och fina kablingsarbetsuppgifter
Planskärare lämnar en plan, fritt från burrar, ände eftersom en käke möter arbetsytor. De är lämpliga för montering på kretskort och fina kablingsarbetsuppgifter där en utstående stubbe kan orsaka kortslutning i ett hölje. Den platta ytan skyddar angränsande komponenter. Eftersom ytor möts fullständigt koncentrerar planskärare kraften på skärkanten och slits snabbare vid hård tråd, så de hör hemma i elektronikavdelningen, inte på linjen för härdad stål.
Kräv en härdad, slitstark skärkant
Kanten på varje verktyg avgör dess livslängd och kvaliteten på snittet. Mjuk, dåligt behandlad stål slits tidigt och skadar ledaren, så frågan om hållbarhet är egentligen en metallurgifråga.
Induktionshärdad CR-V-stål och HRC-mål
Hållbarhet finns i kanten. Höghållfast, smidd krom-vanadiumstål (CR-V) absorberar skärvibrationer, och induktionshärdning ökar ytthårdheten till cirka 58–62 HRC samtidigt som kroppen behåller sin duktilitet. ISO 5744 omfattar hårdhet och provmetoder för tångar, en objektiv kontrollpunkt för köpare. När en trådsax skär hårdat stål överlever endast en hårdad yta utan att rulla. En hårdad kant behåller sitt grepp genom tusentals snitt och håller trådpaketet intakt.
Pivotfog och käkgeometri för rena snitt
Kantstyvhet betyder lite utan en stabil svängpunkt och korrekt käkgeometri. En trådskärare med spel i svängpunkten avviker från centrum, så att snittet förskjuts från skärande till krossande och lämnar en deformera spets. Precisionsbearbetad svängpunkt och matchade käkytor håller skärverkan centreras, vilket minskar den nödvändiga kraften och förlänger kantens livslängd. Inköp bör undersöka svängpunkten för spel, bekräfta att käkytorna möts jämnt och avvisa verktyg som visar springor eller centreringsskavningar innan de lagras för återförsäljning eller utlämning på plats.
Verifiera isoleringsklassning och handtagssäkerhet
Handtaget på en trådskärare kan vara en livräddande barriär, inte bara en komfortfunktion. För miljöer med spänningsförda ledningar har klassningen samma vikt som käkstålens egenskaper.
IEC 60900 och 1000 V klassade handtag
För alla uppgifter som utförs under spänningsdrift eller nära spänningsdrift är handtaget lika viktigt som käften. IEC 60900 definierar isolerade handverktyg som är godkända för spänningsdrift upp till 1000 V växelspänning, med krav på dielektrisk hållfasthet och märkning. NFPA 70E och OSHA 1910.335 fastställer ramverket för elektriskt skyddsutrustning och säkra arbetsmetoder vid arbete kring strömförande delar. En skärtång utan verifierad 1000 V-klassificering får aldrig användas i en strömförande panel. Distributörer bör kräva provcertifikat och se till att klassificeringen syns tydligt på verktyget och på förpackningen för varje enhet.
Grip, ergonomi och slip-säker hantering
Ett ergonomiskt handtag med slip-säker yta ger kontroll även när händerna är klädda i handskar, smorda eller när arbetet utförs ovanför huvudet. Dålig greppkraft kräver extra ansträngning, vilket ökar tröttheten och risken för en glidande skärning som skadar en närliggande ledare. En bekväm greppbredd minskar ackumulerad belastning under en skiftarbetsdag. Korrosionsbeständighet på gången förlänger livslängden på fuktiga eller kustnära platser.
En hållbar trådskärare för elprojekt förtjänar sin plats genom anpassad trådkapacitet, rätt skärprofil, en härdad CR-V-skärm och ett verifierat isolerat handtag för 1000 V. Köpare som kontrollerar draghållfasthetsområdet, käkgeometrin och IEC 60900-certifieringen undviker de fel som skadar ledare och utsätter arbetare för fara. Granska vridpunkten, bekräfta klassningen, använd rätt profil för tråden och underhåll skärkanten för att säkerställa att varje snitt är rent och säkert på arbetsplatsen.
Vanliga frågor
Fråga
Vilken skärprofil passar för panelmonteringsarbete?
Svar: En diagonalskärare är lämplig för de flesta panelmonterings- och grenkretsskärningsuppgifter eftersom den vinklade käken når in i trånga utrymmen och kapar ledare nära terminaler. Rätskärare används inom elektronik och fina kablingsarbeten där en plan ände förhindrar kortslutningar. Anpassa profilen till tråden och inkapslingen innan köp, och ha båda typerna i lager för olika uppgifter.
Fråga
Varför är skärhårdhet viktig för elektriskt skärarbete?
Svar: En hårdad skärande kant, slipad till ca 58–62 HRC med induktionshärdning, behåller sitt grepp på koppar och motstår rullning när den möter hårdare ledning. Mjuka kanter deformeras, krossar trådar och lämnar spån som skadar isoleringen. ISO 5744 anger metoden för hårdhetstest som köpare kan begära. Att välja rätt hårdhet skyddar ledarens integritet vid tusentals upprepade snitt.
Fråga
Hur ska köpare verifiera isoleringsklassningen?
Svar: Begär leverantörens IEC 60900-testcertifikat som bekräftar en klassning på 1000 V AC innan isolerade verktyg lagras. NFPA 70E och OSHA 1910.335 reglerar skyddsutrustning för arbete på under spänning, så klassningen måste dokumenteras – inte bara påstås. Undersök handtagen efter sprickor, kontrollera märkningen och avvisa alla verktyg utan certifiering. Dokumenterad efterlevnad skyddar distributörer från ansvar och säkerställer elteknikers säkerhet i närheten av strömförande delar.
Fråga
Kan en standardklippare användas på strömförande kretsar?
Svar: Nej. En standard, icke-isolerad skärverktyg ger ingen dielektrisk skydd och får inte användas i strömförda paneler. Verktyg som är godkända enligt IEC 60900 med handtag för 1000 V krävs alltid när arbete utförs nära strömförda ledare. NFPA 70E fastställer säkra närmandeavstånd och PPE-ramverk. Att använda ett icke-godkänt verktyg på strömförda delar innebär risk för bågflash och elektrisk stöt. Endast certifierade isolerade modeller ska finnas i lager för arbete på strömförda anläggningar.
Fråga
Vilka underhållsåtgärder förlänger livslängden för skärverktygen?
Svar: Torka gången efter att ha skurit smutsig eller oxiderad ledning, och applicera sedan en tunn oljelager på vridpunkten för att förhindra korrosion. Förvara skärverktygen torrt och stängda för att skydda skärkanterna. Inspektera skärans yta för sprickor vid varje skift, och ta ur bruk alla verktyg med rullad eller öppen skärkant. Anpassa verktyget till ledningens dimension för att undvika överbelastning. Regelbundet underhåll säkerställer att den hårdade skärkanten behåller sin skärprestanda på lång sikt.