 EN

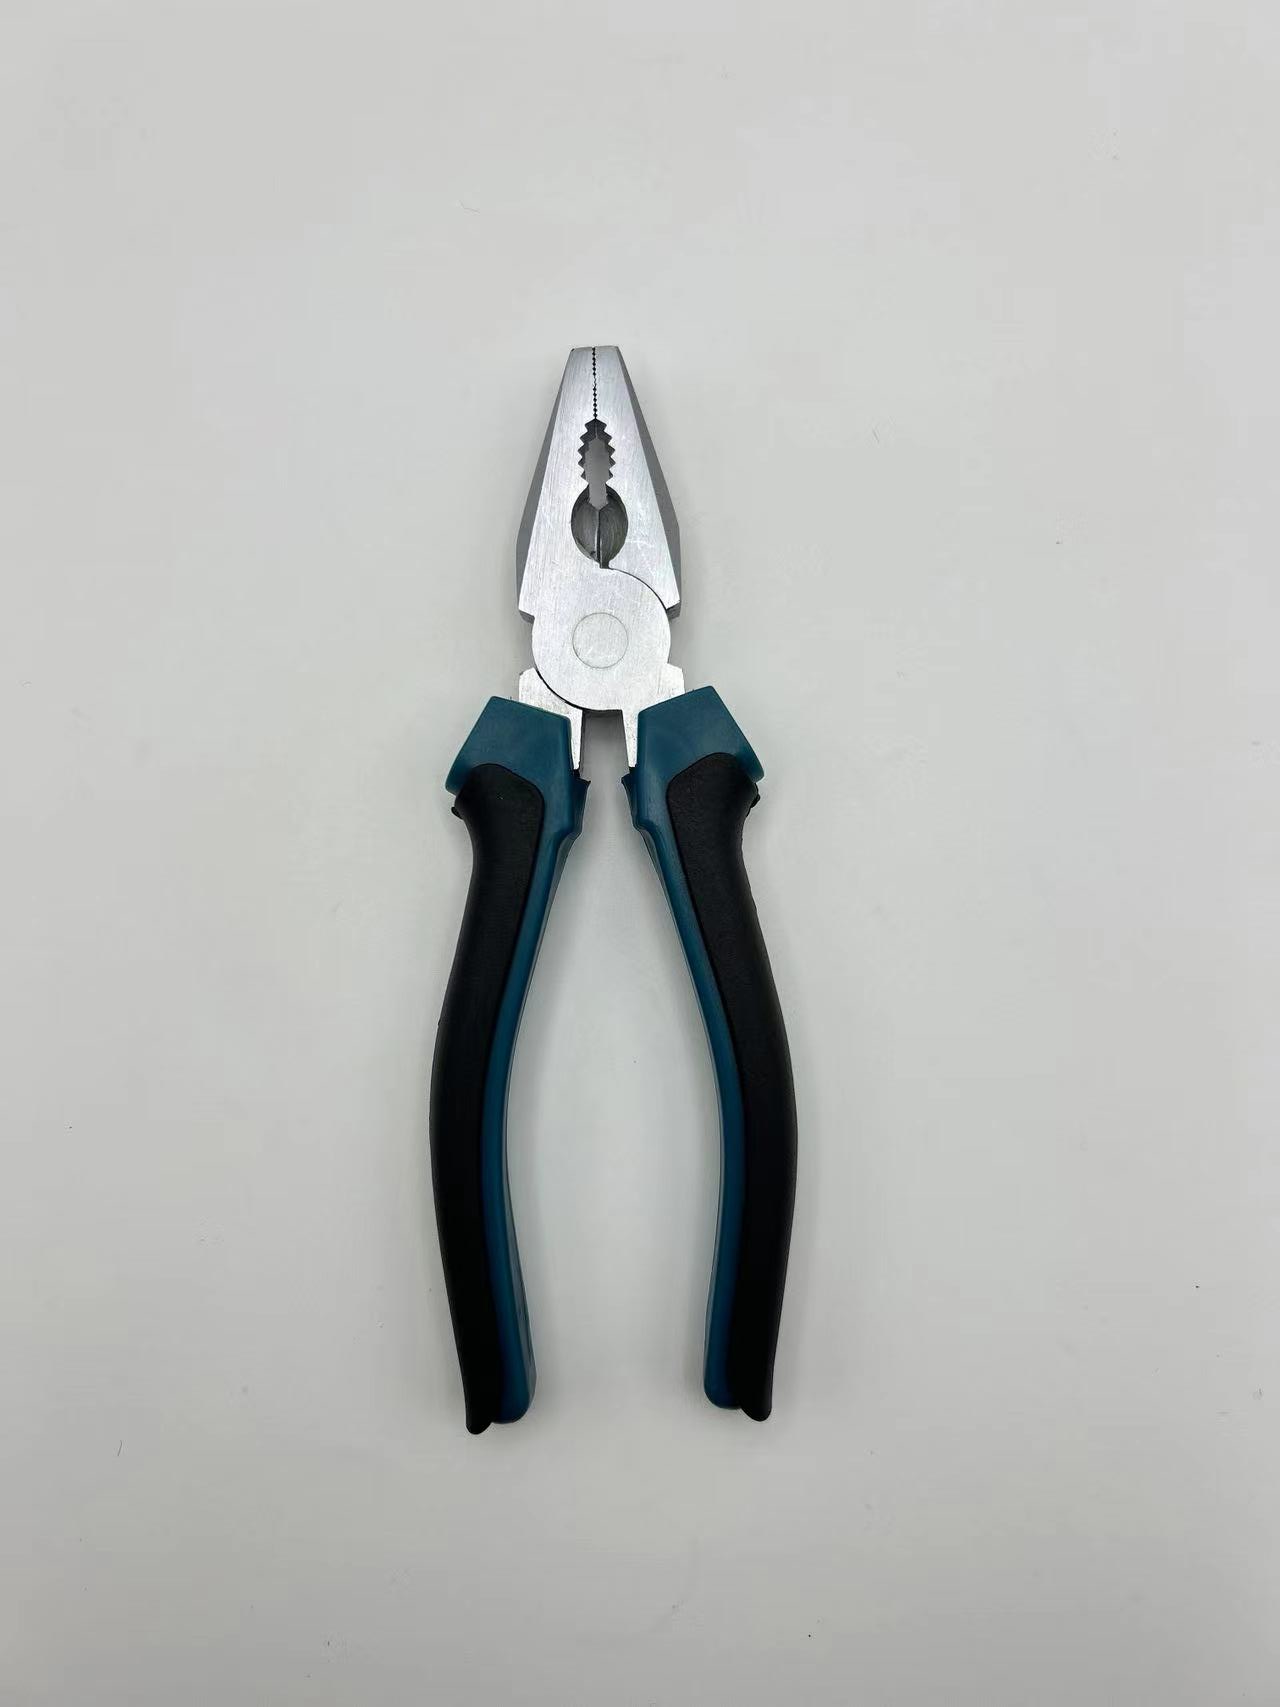
Việc lựa chọn dụng cụ cắt dây điện phù hợp cho các hệ thống điện lắp đặt không bao giờ mang tính hình thức. Những người lắp đặt tủ điện, thợ điện và người mua phụ tùng bảo trì – sửa chữa – vận hành (MRO) đều cần một vết cắt sạch vì phần lõi bị dập hoặc lớp vỏ bị xước sẽ che giấu lỗi cho đến khi xảy ra sự cố. Một dụng cụ cắt bền bỉ vừa bảo vệ dây dẫn vừa bảo vệ người sử dụng, do đó người mua cần cân nhắc kỹ về vật liệu, hình dạng và chứng nhận trước khi đặt hàng số lượng lớn.
Bắt đầu từ loại dây và lớp cách điện
Việc lựa chọn đáng tin cậy bắt đầu từ loại lõi mà dụng cụ phải cắt đứt. Dây đồng dùng trong xây dựng, cáp điều khiển dạng xoắn và thép cứng phản ứng khác nhau khi tiếp xúc với cùng một lưỡi cắt, vì vậy quy trình lựa chọn nên bắt đầu từ đặc tính dây dẫn chứ không phải từ ảnh minh họa trong danh mục.
Đồng mềm và dây xoắn so với thép cứng
Một dụng cụ cắt dây bền phải phù hợp với loại dây dẫn mà nó xử lý. Đồng mềm và dây xoắn mảnh được cắt sạch sẽ dưới lực vừa phải, trong khi dây thép cứng, dây đàn hồi (music wire) và dây kẽm mạ kẽm đòi hỏi áp lực cắt cao hơn nhiều cùng lưỡi cắt cứng hơn. Khi một dụng cụ chỉ được đánh giá để cắt đồng mềm tiếp xúc với dây cứng, lưỡi cắt bị cong hoặc vỡ thay vì cắt gọn. Người xác định thông số kỹ thuật nên kiểm tra phạm vi tải trọng kéo được công bố và chọn thân dụng cụ được rèn thả rơi để chịu được lực sốc do các lần cắt mạnh lặp đi lặp lại mà không nứt tại khớp quay.
Một nhà phân phối khu vực cung cấp cho các xưởng lắp bảng điện đã học bài học này theo cách khó khăn nhất. Sau khi các dụng cụ cắt giá thấp bị trả lại do lưỡi cắt bị cong khi dùng để cắt dây xây dựng THHN, người mua đã chuyển sang các mẫu dụng cụ bằng thép crôm-vanadi được rèn dưới áp lực cao, kèm hàm cắt được tôi cao tần. Việc gia công lại dây cáp giảm đáng kể, và thợ điện ngừng vứt bỏ dụng cụ giữa ca làm việc. Bài học rút ra: lựa chọn dụng cụ phù hợp với loại dây sẽ ngăn ngừa dạng hỏng nghiêm trọng nhất trong lắp ráp điện và bảo vệ biên lợi nhuận cho từng thùng hàng được giao.
Tương thích cách điện và khoảng hở vỏ bọc
Kềm cắt dây đã chọn phải đủ rộng để cắt qua lớp vỏ bọc mà không làm biến dạng lõi dẫn. Các dây dẫn được cung cấp với lớp vỏ bọc bằng PVC, XLPE hoặc nylon, có độ dày và độ cứng khác nhau. Khe hàm quá hẹp buộc người dùng phải xoay và lột lớp cách điện, gây căng thẳng cho cả hai thành phần. Tương thích cách điện đúng nghĩa là khe hàm và độ cong giảm dần của lưỡi cắt phải đủ rộng để cắt qua lớp vỏ bọc mà không nén lõi dẫn, đồng thời đầu kềm nhỏ gọn hơn giúp giảm nguy cơ cắt nhầm dây lân cận trong hộp nối chật hẹp.
Chọn kiểu cắt phù hợp: cắt ngang so với cắt chéo
Cả hai kiểu đều hướng đến cùng một mục tiêu: kềm cắt dây phải cắt sạch sẽ mà không để lại nguy cơ gây hại. Việc lựa chọn giữa hai kiểu này phụ thuộc vào không gian làm việc và chiều dài đầu thừa chấp nhận được, chứ không dựa trên thói quen cá nhân.
Kềm cắt chéo dành cho việc cắt tỉa điện thông thường
Loại kìm cắt dây này tiếp cận được các khoảng trống chật hẹp trên bảng điều khiển và cắt sát đầu nối. Kìm cắt chéo sử dụng hàm nghiêng để cắt dây tại đầu mũi kìm, thích hợp cho dây dẫn mạch nhánh, dây điều khiển và dây buộc cáp. Mẫu kìm cắt chéo dài 6 inch hoặc 8 inch cân bằng tốt giữa độ vươn và lực đòn bẩy cho hầu hết công việc trên bảng điều khiển. Nhược điểm là để lại phần dây thừa hơi nhô ra thay vì đầu phẳng—điều này chấp nhận được đối với các đoạn dây đã được đấu nối.
Kìm cắt phẳng dành cho lắp ráp bảng mạch in (PCB) và công việc dây cáp tinh vi
Kìm cắt phẳng tạo ra đầu dây phẳng, không ba via vì một hàm chạm trực tiếp vào bề mặt chi tiết. Chúng thích hợp cho lắp ráp bảng mạch in (PCB) và công việc dây cáp tinh vi, nơi phần dây thừa nhô ra có thể gây chập mạch vỏ thiết bị. Mặt phẳng bảo vệ các linh kiện lân cận. Vì hai mặt hàm khép hoàn toàn, kìm cắt phẳng tập trung lực lên cạnh cắt và mài mòn nhanh hơn khi cắt dây cứng, nên chúng chỉ nên dùng trong khu vực điện tử, không dùng trên đường dây thép cứng.
Yêu cầu lưỡi cắt cứng hóa, bền bỉ
Cạnh cắt của mỗi dụng cụ quyết định tuổi thọ sử dụng và chất lượng đường cắt. Thép mềm hoặc xử lý nhiệt kém sẽ nhanh hỏng và làm hư hại dây dẫn, do đó câu hỏi về độ bền thực chất là câu hỏi về luyện kim.
Thép crôm-vanadi (CR-V) tôi cao tần và độ cứng mục tiêu theo thang HRC
Độ bền nằm ở cạnh cắt. Thép crôm-vanadi (CR-V) được rèn dưới áp lực cao hấp thụ tốt xung lực khi cắt, còn việc tôi cao tần nâng độ cứng bề mặt lên khoảng 58–62 HRC trong khi vẫn giữ được độ dẻo dai cho phần thân. Tiêu chuẩn ISO 5744 quy định về độ cứng và phương pháp thử nghiệm dành cho kìm, đây là mốc kiểm tra khách quan cho người mua. Khi kìm cắt dây tiếp xúc với thép đã tôi cứng, chỉ phần mặt được tôi cứng mới tồn tại được mà không bị lăn mép. Một cạnh cắt được tôi cứng sẽ duy trì khả năng cắt sắc bén qua hàng ngàn lần cắt và giữ nguyên cấu trúc bó sợi.
Khớp quay và hình học hàm kẹp nhằm đảm bảo đường cắt sạch
Độ cứng ở mép lưỡi ít có ý nghĩa nếu thiếu khớp xoay ổn định và hình học hàm cắt chính xác. Kềm cắt dây có độ rơ tại khớp xoay sẽ bị lệch tâm, khiến vết cắt chuyển từ cắt trượt sang nén ép và để lại đầu dây biến dạng. Khớp xoay được gia công chính xác và các mặt hàm được phối hợp ăn khớp giúp duy trì lực cắt trượt ở vị trí trung tâm, giảm lực cần thiết và kéo dài tuổi thọ lưỡi cắt. Bộ phận mua hàng cần kiểm tra độ rơ tại khớp xoay, xác nhận hai mặt hàm tiếp xúc đều nhau, đồng thời loại bỏ những sản phẩm có khe hở hoặc mài lệch tâm trước khi nhập kho để bán lại hoặc cấp phát tại hiện trường.
Xác minh xếp hạng cách điện và độ an toàn của cán cầm
Cán cầm của kềm cắt dây có thể là rào cản cứu mạng người, chứ không chỉ là yếu tố tăng sự thoải mái. Trong môi trường có điện, xếp hạng cách điện có trọng lượng tương đương với chất lượng thép làm lưỡi cắt.
Cán cầm đạt tiêu chuẩn IEC 60900 và chịu điện áp 1000 V
Đối với mọi công việc thực hiện trên thiết bị đang có điện hoặc gần thiết bị đang có điện, phần cán công cụ quan trọng ngang bằng phần hàm kẹp. Tiêu chuẩn IEC 60900 quy định các dụng cụ cầm tay cách điện được đánh giá khả năng làm việc an toàn trên mạch điện xoay chiều có điện áp lên đến 1000 V, kèm theo các yêu cầu về độ bền điện môi và ghi nhãn rõ ràng. Các tiêu chuẩn NFPA 70E và OSHA 1910.335 thiết lập khung quy định chung cho thiết bị bảo vệ điện và các phương pháp làm việc an toàn khi tiếp xúc với các bộ phận mang điện. Một dụng cụ cắt không có chứng nhận xác minh đạt mức chịu điện áp 1000 V tuyệt đối không được sử dụng trong tủ điện đang hoạt động. Các nhà phân phối cần yêu cầu giấy chứng nhận thử nghiệm và đảm bảo thông tin xếp hạng điện áp luôn được in rõ ràng trên từng dụng cụ cũng như trên bao bì sản phẩm.
Độ bám, tính nhân trắc học và khả năng chống trượt
Cán dụng cụ được thiết kế theo nguyên tắc nhân trắc học kết hợp bề mặt chống trượt giúp người dùng duy trì kiểm soát hoàn toàn ngay cả khi đeo găng tay, tay dính dầu mỡ hoặc khi thao tác ở tư thế nâng cao. Độ bám kém buộc người dùng phải dùng lực mạnh hơn, dẫn đến mệt mỏi gia tăng và nguy cơ dao cắt trượt khỏi vị trí, gây xước dây dẫn lân cận. Khoảng cách giữa hai cán phù hợp giúp giảm căng thẳng tích lũy suốt ca làm việc. Khả năng chống ăn mòn tại khớp nối kéo dài tuổi thọ sản phẩm khi sử dụng tại các khu vực ẩm ướt hoặc ven biển.
Một kìm cắt dây bền bỉ dành cho các dự án điện khẳng định giá trị nhờ khả năng cắt dây phù hợp, hình dáng lưỡi cắt đúng tiêu chuẩn, lưỡi cắt làm từ thép crôm-vanadi tôi cứng và cán cách điện được kiểm chứng đạt mức 1000 V. Người mua kiểm tra dải lực kéo, hình học hàm kìm và chứng nhận IEC 60900 sẽ tránh được những sự cố gây hư hại dây dẫn và đe dọa an toàn người lao động. Hãy kiểm tra trục quay, xác minh cấp độ cách điện, sử dụng hình dáng lưỡi cắt phù hợp với loại dây và duy trì độ sắc của lưỡi để đảm bảo mỗi lần cắt đều sạch sẽ và an toàn tại hiện trường.
Các câu hỏi thường gặp
Câu hỏi
Hình dáng lưỡi cắt nào phù hợp với công việc lắp đặt tủ điện?
Đáp án: Kìm cắt chéo thích hợp nhất cho phần lớn công việc lắp đặt tủ điện và cắt dây nhánh vì hàm kìm nghiêng giúp tiếp cận không gian chật hẹp và cắt dây dẫn sát đầu nối. Kìm cắt phẳng dùng trong điện tử và công việc lắp dây tinh vi, nơi đầu cắt phẳng ngăn ngừa hiện tượng đoản mạch. Hãy chọn hình dáng lưỡi cắt tương thích với loại dây và vỏ bọc trước khi mua, đồng thời luôn dự trữ cả hai loại để phục vụ các nhiệm vụ khác nhau.
Câu hỏi
Tại sao độ cứng của lưỡi cắt lại quan trọng đối với công việc cắt dây điện?
Đáp án: Lưỡi cắt được tôi cứng, có độ cứng khoảng 58–62 HRC nhờ tôi cao tần, giúp duy trì độ sắc bén khi cắt đồng và chống cong vênh khi tiếp xúc với dây dẫn cứng hơn. Cạnh lưỡi mềm dễ biến dạng, làm dập các sợi dây và để lại ba via—gây tổn hại lớp cách điện. Tiêu chuẩn ISO 5744 quy định phương pháp kiểm tra độ cứng mà người mua có thể yêu cầu. Việc chọn đúng độ cứng giúp bảo vệ tính toàn vẹn của dây dẫn trong hàng nghìn lần cắt lặp lại.
Câu hỏi
Người mua nên xác minh xếp hạng cách điện như thế nào?
Đáp án: Yêu cầu nhà cung cấp cung cấp chứng chỉ thử nghiệm IEC 60900 xác nhận xếp hạng 1000 V AC trước khi nhập kho dụng cụ cách điện. Các tiêu chuẩn NFPA 70E và OSHA 1910.335 quy định thiết bị bảo hộ dùng cho công việc trên mạch có điện, do đó xếp hạng phải được chứng minh bằng tài liệu—không chỉ được tuyên bố chung chung. Kiểm tra cán dụng cụ xem có vết nứt hay không, xác minh ký hiệu in trên sản phẩm và loại bỏ ngay bất kỳ dụng cụ nào thiếu chứng chỉ. Việc tuân thủ được ghi nhận đầy đủ giúp nhà phân phối tránh trách nhiệm pháp lý và đảm bảo an toàn cho thợ điện khi làm việc gần các phần mang điện.
Câu hỏi
Có thể dùng kìm cắt thông thường trên mạch đang có điện không?
Đáp án: Không. Dụng cụ cắt tiêu chuẩn, không cách điện, không cung cấp bất kỳ bảo vệ điện môi nào và phải được giữ xa các tủ điều khiển đang có điện. Các dụng cụ đạt chuẩn IEC 60900 với tay cầm chịu được 1000 V là bắt buộc khi làm việc gần các dây dẫn đang mang điện. NFPA 70E quy định khung tiếp cận an toàn và khung trang bị bảo hộ cá nhân (PPE). Việc sử dụng dụng cụ không được chứng nhận trên các bộ phận đang có điện tiềm ẩn nguy cơ chấn thương do hồ quang điện và điện giật. Chỉ nên dự trữ các mô hình đã được chứng nhận cách điện cho mọi công việc liên quan đến thiết bị đang có điện.
Câu hỏi
Những bước bảo trì nào giúp kéo dài tuổi thọ của dụng cụ cắt?
Đáp án: Lau sạch khớp nối sau mỗi lần cắt dây bẩn hoặc dây đã bị oxy hóa, sau đó bôi một lớp dầu mỏng lên trục quay để ngăn ngừa ăn mòn. Bảo quản dụng cụ cắt ở nơi khô ráo và luôn để ở trạng thái đóng để bảo vệ lưỡi cắt. Kiểm tra mặt cắt sau mỗi ca làm việc để phát hiện các vết nứt vỡ; loại bỏ ngay lập tức bất kỳ dụng cụ nào có lưỡi cắt bị cong hoặc hở khe. Chọn đúng dụng cụ phù hợp với loại dây cần cắt nhằm tránh quá tải. Chăm sóc định kỳ giúp duy trì độ sắc bén của lưỡi cắt đã tôi cứng, đảm bảo hiệu suất cắt sạch trong thời gian dài.