 EN

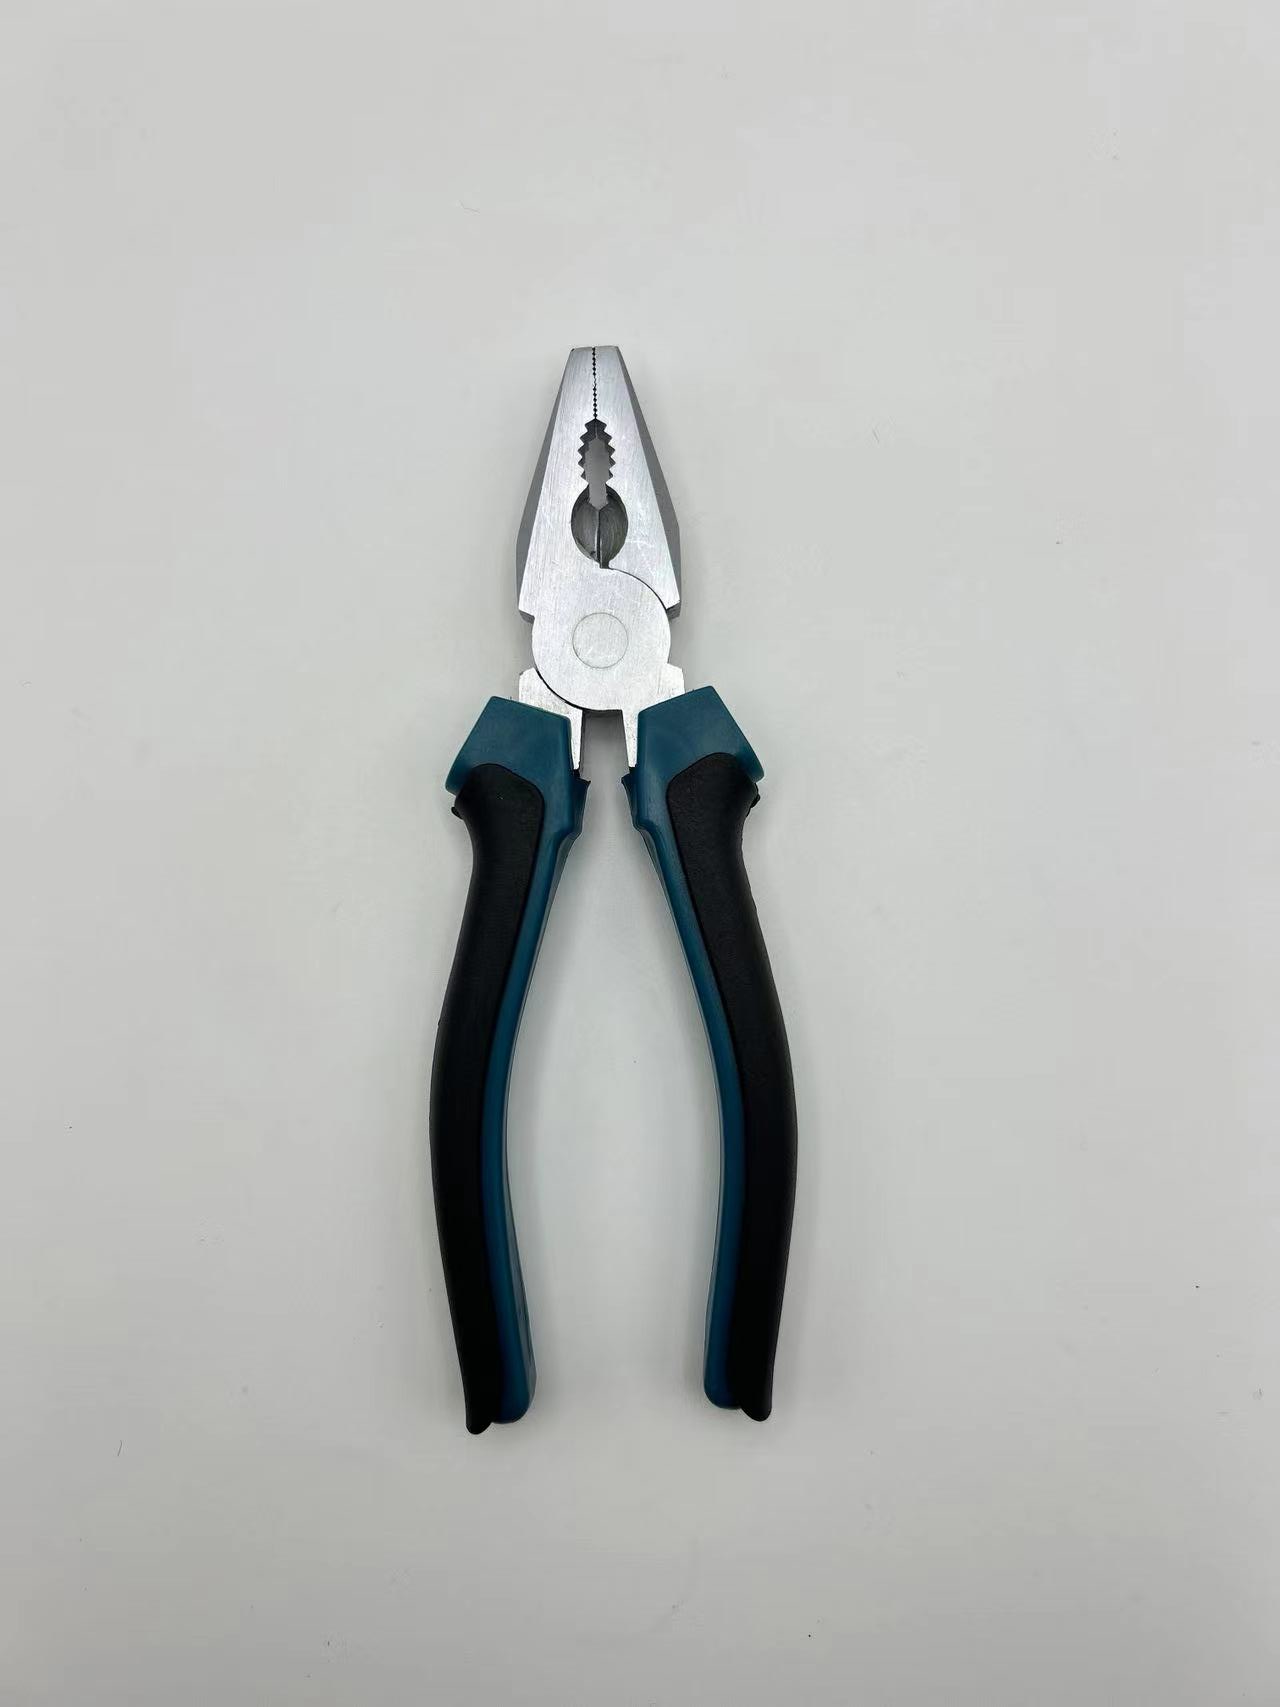
বৈদ্যুতিক ইনস্টলেশনের জন্য সঠিক তার কাটার নির্বাচন কখনও শুধুমাত্র দৃশ্যগত বিষয় নয়। প্যানেল বিল্ডার, বৈদ্যুতিক প্রকৌশলী এবং এমআরও ক্রেতাদের একটি পরিষ্কার কাট প্রয়োজন, কারণ চাপা কন্ডাক্টর বা আঁচড়ানো জ্যাকেট ব্যর্থতা না হওয়া পর্যন্ত একটি ত্রুটি লুকিয়ে রাখে। একটি টেকসই কাটার তার এবং কর্মী উভয়কেই রক্ষা করে, তাই ক্রেতাদের বাল্ক অর্ডার দেওয়ার আগে উপাদান, জ্যামিতি এবং প্রমাণীকরণের বিষয়ে যথাযথ বিবেচনা করা উচিত।
তারের ধরন এবং ইনসুলেশন দিয়ে শুরু করুন
বিশ্বস্ত নির্বাচন শুরু হয় সেই কন্ডাক্টর ধরন দিয়ে যা এটি কাটতে পারে। তামা দিয়ে তৈরি বিল্ডিং ওয়্যার, স্ট্র্যান্ডেড কন্ট্রোল কেবল এবং কঠিন ইস্পাত—এই তিনটি একই ধারের প্রতি ভিন্ন ভাবে প্রতিক্রিয়া জানায়, তাই যুক্তির শুরু হয় ক্যাটালগের ছবি নয়, বরং তার থেকে।
নরম তামা এবং স্ট্র্যান্ডেড তার বনাম কঠিন ইস্পাত
একটি টেকসই তার কাটার যন্ত্র তার সঙ্গে যে পরিবাহীর সংস্পর্শে আসবে, তার সঙ্গে সামঞ্জস্যপূর্ণ হতে হবে। নরম তামা এবং সূক্ষ্ম তারের গুচ্ছগুলি মাঝারি চাপে পরিষ্কারভাবে কাটা যায়, অন্যদিকে কঠিন ইস্পাত তার, সংগীত তার এবং জিঙ্ক-আবৃত বাঁধন তারের জন্য অনেক বেশি ধার-চাপ এবং আরও টেকসই কাটার ধার প্রয়োজন। যখন শুধুমাত্র নরম তামা কাটার জন্য রেটেড একটি যন্ত্র কঠিন তারের সঙ্গে ব্যবহার করা হয়, তখন ধারটি কেটে না গিয়ে ভাঁজ হয়ে যায় বা চিপ হয়ে যায়। বিশেষজ্ঞরা যন্ত্রের নির্দিষ্ট টান লোড পরিসর নিশ্চিত করে নিতে হবে এবং পিভট যোগস্থলে ফাটল না ধরে বারবার কঠিন কাটার চাপ সহ্য করতে সক্ষম ড্রপ-ফোর্জড দেহ বিশিষ্ট মডেল নির্বাচন করতে হবে।
একটি আঞ্চলিক বিতরণকারী, যিনি প্যানেল শপগুলিকে সরবরাহ করতেন, এই শিক্ষাটি খুব কঠিনভাবে শিখেছিলেন। THHN ভবন তারে সস্তা কাটারগুলি ভাঁজ হওয়া ধার নিয়ে ফেরত আসার পর, ক্রেতা উচ্চ-চাপ ফোর্জড ক্রোম-ভ্যানাডিয়াম মডেলগুলিতে স্থানান্তরিত হন, যার জবগুলি ইন্ডাকশন-হার্ডেনড। হার্নেসগুলির পুনরায় কাজ কমে যায় এবং বৈদ্যুতিক প্রযুক্তিবিদরা কাজের মাঝখানে কাটারগুলি ফেলে দেওয়া বন্ধ করেন। শিক্ষাটি হলো: তারের সঙ্গে যন্ত্রের সামঞ্জস্য বজায় রাখা বৈদ্যুতিক সংযোজনের সবচেয়ে ব্যয়বহুল ব্যর্থতার মোডকে প্রতিরোধ করে এবং প্রতিটি পাঠানো বাক্সের মার্জিন রক্ষা করে।
ইনসুলেশন সামঞ্জস্যতা এবং জ্যাকেট ক্লিয়ারেন্স
নির্বাচিত ওয়্যার কাটারটি কোরকে চাপ না দিয়ে জ্যাকেট অতিক্রম করতে হবে। কন্ডাক্টরগুলি বিভিন্ন পুরুত্ব ও কঠোরতার পিভিসি, এক্সএলপিই, বা নাইলন জ্যাকেটে আবৃত অবস্থায় আসে। সংকীর্ণ জব খোলার ফলে ব্যবহারকারীকে ইনসুলেশন ঘুরিয়ে-ঘুরিয়ে ছাল ছাড়াতে হয়, যা উভয়কেই চাপের মধ্যে রাখে। উপযুক্ত ইনসুলেশন সামঞ্জস্যতা বলতে জব গ্যাপ এবং কাটিং-এজ রিলিফের মাধ্যমে জ্যাকেট অতিক্রম করা যায় যাতে কন্ডাক্টরের উপর চাপ না পড়ে, এবং কাছাকাছি হেড প্রোফাইল ভিড়ে থাকা জাঙ্কশন বক্সে পাশের কন্ডাক্টর কেটে ফেলার ঝুঁকি কমায়।
সঠিক কাটিং প্রোফাইল নির্বাচন করুন: ফ্লাশ বনাম ডায়াগোনাল
উভয় প্রোফাইলের একটি একক লক্ষ্য রয়েছে: এমন একটি ওয়্যার কাটার যা কোনো বিপদ না রেখে পরিষ্কারভাবে কাটে। এদের মধ্যে পছন্দ করা হয় কাজের স্থান এবং গ্রহণযোগ্য স্টাব দৈর্ঘ্য অনুযায়ী, ব্যক্তিগত অভ্যাস অনুযায়ী নয়।
সাধারণ বৈদ্যুতিক ট্রিমিংয়ের জন্য ডায়াগোনাল কাটার
এই তার কাটার স্টাইলটি সংকীর্ণ প্যানেল স্থানগুলিতে পৌঁছায় এবং টার্মিনালের কাছাকাছি তার কাটে। ডায়াগোনাল কাটারগুলি কোণযুক্ত জবড় ব্যবহার করে যা টিপে তার কাটে, যা শাখা সার্কিট কন্ডাক্টর, নিয়ন্ত্রণ ওয়্যারিং এবং কেবল টাই-এর জন্য উপযুক্ত। ৬-ইঞ্চি বা ৮-ইঞ্চি ডায়াগোনাল প্রোফাইলটি অধিকাংশ প্যানেল কাজের জন্য পৌঁছানো এবং লিভারেজের মধ্যে ভারসাম্য বজায় রাখে। এর প্রতিকূলতা হলো একটি সামান্য উঁচু অবশিষ্টাংশ যা সমতল প্রান্তের পরিবর্তে থাকে, যা টার্মিনেটেড রানগুলিতে গ্রহণযোগ্য।
পিসিবি এবং সূক্ষ্ম হার্নেস কাজের জন্য ফ্লাশ কাটার
ফ্লাশ কাটারগুলি একটি জবড় কাজের পৃষ্ঠের সাথে মিলে যাওয়ায় সমতল, বার-মুক্ত প্রান্ত রেখে যায়। এগুলি পিসিবি অ্যাসেম্বলি এবং সূক্ষ্ম হার্নেস কাজের জন্য উপযুক্ত যেখানে একটি উঁচু অবশিষ্টাংশ এনক্লোজারটি শর্ট করতে পারে। সমতল মুখটি সন্নিহিত উপাদানগুলিকে রক্ষা করে। যেহেতু মুখগুলি সম্পূর্ণরূপে মিলে যায়, ফ্লাশ টুলগুলি প্রান্তে বল কেন্দ্রীভূত করে এবং কঠিন তারে দ্রুত ক্ষয় হয়, তাই এগুলি ইলেকট্রনিক্স বে-এ ব্যবহার করা উচিত, কঠিন ইস্পাত লাইনে নয়।
কঠিন এবং টেকসই কাটিং এজ দাবি করুন
প্রতিটি সরঞ্জামের ধারের গুণগত মানই তার ব্যবহারকাল এবং কাটার মান নির্ধারণ করে। নরম, অপর্যাপ্তভাবে চিকিৎসিত ইস্পাত তাড়াতাড়ি বিফল হয় এবং পরিবাহীকে ক্ষতিগ্রস্ত করে, তাই টেকসইতা সম্পর্কিত প্রশ্নটি আসলে ধাতুবিদ্যা সম্পর্কিত প্রশ্ন।
ইনডাকশন-হার্ডেনড সিআর-ভি ইস্পাত এবং এইচআরসি লক্ষ্যমাত্রা
টেকসইতা ধারের মধ্যে বিদ্যমান। উচ্চ-চাপে গঠিত ক্রোম-ভ্যানাডিয়াম (সিআর-ভি) ইস্পাত কাটার আঘাত শোষণ করে, এবং ইনডাকশন হার্ডেনিং পৃষ্ঠের কঠোরতা ৫৮–৬২ এইচআরসি-এর কাছাকাছি পর্যন্ত বৃদ্ধি করে যখন দেহটি নমনীয় থাকে। প্লায়ার্সের কঠোরতা এবং পরীক্ষা পদ্ধতির জন্য আইএসও ৫৭৪৪ মান ক্রেতাদের জন্য একটি বস্তুনিষ্ঠ যাচাই বিন্দু। যখন একটি তার কাটার কঠিন ইস্পাত কাটে, তখন শুধুমাত্র কঠিন পৃষ্ঠটিই ঘূর্ণন ছাড়াই টিকে থাকে। একটি কঠিন ধার হাজার হাজার কাটার মধ্যে তার কাটার ক্ষমতা বজায় রাখে এবং তারের গুচ্ছটিকে অখণ্ড রাখে।
পরিষ্কার কাটার জন্য পিভট যোগসূত্র এবং জব জ্যামিতি
প্রান্তের কঠোরতা স্থিতিশীল পিভট জয়েন্ট এবং সঠিক জব জ্যামিতি ছাড়া খুব কম অর্থ বহন করে। পিভট প্লে সহ একটি তার কাটার কেন্দ্র থেকে বিচ্যুত হয়, ফলে কাটিং অ্যাকশন শিয়ার থেকে ক্রাশে পরিণত হয় এবং বিকৃত টিপ রেখে যায়। প্রিসিশন-মেশিনড পিভট এবং ম্যাচড জব ফেস শিয়ারিং অ্যাকশনকে কেন্দ্রীভূত রাখে, যা প্রয়োজনীয় বল কমায় এবং ধারের আয়ু বাড়ায়। ক্রয় বিভাগকে পিভটে প্লে পরীক্ষা করতে হবে, জব ফেসগুলো সমানভাবে মিলিত হয়েছে কিনা নিশ্চিত করতে হবে এবং যেসব টুলে ফাঁক বা অফ-সেন্টার গ্রাইন্ডিং দেখা যায়, সেগুলো পুনর্বিক্রয় বা সাইটে বিতরণের জন্য স্টক করার আগেই প্রত্যাখ্যান করতে হবে।
ইনসুলেশন রেটিং এবং হ্যান্ডেল নিরাপত্তা যাচাই করুন
তার কাটারের হ্যান্ডেল শুধুমাত্র আরামদায়ক বৈশিষ্ট্য নয়, বরং এটি জীবনরক্ষাকারী বাধা হতে পারে। বিদ্যুৎ-চালিত পরিবেশের জন্য হ্যান্ডেলের রেটিং জব স্টিলের মতোই গুরুত্বপূর্ণ।
আইইসি ৬০৯০০ এবং ১০০০ ভোল্ট রেটেড হ্যান্ডেল
যেকোনো লাইভ-ওয়ার্কিং বা প্রায়-লাইভ কাজের জন্য, হ্যান্ডেলের গুরুত্ব জবের সমান। IEC 60900 এ ১০০০ ভোল্ট এসি লাইভ ওয়ার্কিং-এর জন্য অন্তরিত হাতের সরঞ্জামগুলির মানদণ্ড নির্ধারণ করা হয়েছে, যার মধ্যে ডাইইলেকট্রিক শক্তি এবং চিহ্নিতকরণের প্রয়োজনীয়তা অন্তর্ভুক্ত। NFPA 70E এবং OSHA 1910.335 চার্জযুক্ত অংশগুলির আশেপাশে বৈদ্যুতিক সুরক্ষা সরঞ্জাম এবং নিরাপদ কাজের পদ্ধতির জন্য কাঠামো প্রদান করে। ১০০০ ভোল্ট রেটিং যাচাই করা ছাড়া কোনো কাটার কখনোই লাইভ প্যানেলে প্রবেশ করা উচিত নয়। বিতরণকারীদের পরীক্ষার সার্টিফিকেশন দাবি করা উচিত এবং প্রতিটি ইউনিটের সরঞ্জাম ও প্যাকেজিংয়ে রেটিংটি স্পষ্টভাবে দৃশ্যমান রাখা উচিত।
গ্রিপ, মানব-কেন্দ্রিক ডিজাইন এবং পিছল রোধক হ্যান্ডলিং
পিছল রোধক পৃষ্ঠযুক্ত একটি মানব-কেন্দ্রিক হ্যান্ডেল হাতে গ্লাভস পরা, তেলে ভেজা বা ওভারহেড অবস্থানে থাকলেও নিয়ন্ত্রণ বজায় রাখে। দুর্বল গ্রিপ অতিরিক্ত প্রচেষ্টা বাড়ায়, যা ক্লান্তি বাড়ায় এবং পাশের কন্ডাক্টরটিকে কেটে ফেলার ঝুঁকি বাড়ায়। আরামদায়ক গ্রিপ স্প্যান একটি শিফট জুড়ে ক্রমাগত চাপ কমায়। যোগস্থলে করোশন প্রতিরোধক বৈশিষ্ট্য আর্দ্র বা উপকূলীয় স্থানগুলিতে সেবা জীবন বাড়ায়।
বৈদ্যুতিক প্রকল্পের জন্য একটি টেকসই তার কাটার যন্ত্র তার সমতুল্য তার ধারণ ক্ষমতা, উপযুক্ত কাটিং প্রোফাইল, শক্তিশালী CR-V ধার, এবং যাচাইকৃত ১০০০ ভোল্ট অন্তরিত হ্যান্ডেলের মাধ্যমে নিজ স্থান অর্জন করে। যেসব ক্রেতা টেনসাইল পরিসর, জ জ্যামিতি এবং IEC ৬০৯০০ সার্টিফিকেশন পরীক্ষা করেন, তারা সেইসব ব্যর্থতা এড়াতে পারেন যা পরিবাহীগুলিকে ক্ষতিগ্রস্ত করে এবং কর্মীদের ঝুঁকির মধ্যে ফেলে। পিভটটি পরীক্ষা করুন, রেটিংটি নিশ্চিত করুন, তারের জন্য সঠিক প্রোফাইল ব্যবহার করুন এবং ধারটি রক্ষণাবেক্ষণ করুন—যাতে কাজের সময় প্রতিটি কাট পরিষ্কার ও নিরাপদ থাকে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন
প্যানেল নির্মাণের কাজের জন্য কোন কাটিং প্রোফাইল উপযুক্ত?
উত্তর: ডায়াগোনাল তার কাটার বেশিরভাগ প্যানেল নির্মাণ এবং শাখা-বর্তনী ট্রিমিংয়ের জন্য উপযুক্ত, কারণ কোণযুক্ত জ টাইট স্পেসে প্রবেশ করতে পারে এবং টার্মিনালের কাছাকাছি পরিবাহীগুলিকে কেটে ফেলতে পারে। ফ্লাশ কাটারগুলি ইলেকট্রনিক্স এবং সূক্ষ্ম হার্নেস কাজের জন্য উপযুক্ত, যেখানে সমতল প্রান্ত শhort সার্কিট রোধ করে। কেনার আগে প্রোফাইলটি তার এবং এনক্লোজারের সাথে মিলিয়ে নিন, এবং বিভিন্ন কাজের জন্য উভয় ধরনের যন্ত্র স্টকে রাখুন।
প্রশ্ন
বৈদ্যুতিক কাটার যন্ত্রের ক্ষেত্রে ধারের কঠোরতা কেন গুরুত্বপূর্ণ?
উত্তর: ইনডাকশন হার্ডেনিং-এর মাধ্যমে প্রায় ৫৮–৬২ এইচআরসি-তে কাটা শক্তিশালী কাটিং এজ তামার উপর তার কাটার ক্ষমতা বজায় রাখে এবং কঠিন তারের সম্মুখীন হলে গোলাকার হয়ে যাওয়া থেকে প্রতিরোধ করে। নরম প্রান্তগুলি বিকৃত হয়, তারের সূত্রগুলিকে চূর্ণ করে এবং ইনসুলেশন ভেদ করে এমন বার্স রেখে যায়। ক্রেতারা যে কোনো সময় আইএসও ৫৭৪৪ অনুযায়ী কঠোরতা পরীক্ষার পদ্ধতি অনুরোধ করতে পারেন। সঠিক কঠোরতা নির্বাচন করলে হাজার হাজার পুনরাবৃত্তিমূলক কাটার মধ্যে কন্ডাক্টরের অখণ্ডতা রক্ষা করা যায়।
প্রশ্ন
ক্রেতারা ইনসুলেশন রেটিং যাচাই করবেন কীভাবে?
উত্তর: ইনসুলেটেড টুলস স্টক করার আগে সরবরাহকারীর আইইসি ৬০৯০০ পরীক্ষা সার্টিফিকেট অনুরোধ করুন, যা ১০০০ ভোল্ট এসি রেটিং নিশ্চিত করে। এনএফপিএ ৭০ই এবং ওএসএইচএ ১৯১০.৩৩৫ চালু বর্তমানে কাজ করার সময় সুরক্ষামূলক সরঞ্জামের উপর নিয়ন্ত্রণ করে, তাই রেটিংটি ঘোষণা করা নয়, বরং নথিভুক্ত করা আবশ্যিক। হ্যান্ডেলগুলিতে ফাটল পরীক্ষা করুন, চিহ্নিতকরণ যাচাই করুন এবং যে কোনো সার্টিফিকেশন ছাড়া টুল প্রত্যাখ্যান করুন। নথিভুক্ত অনুপালন বিতরকদের দায়িত্ব থেকে রক্ষা করে এবং বিদ্যুৎবাহী অংশের কাছাকাছি বৈদ্যুতিক প্রযুক্তিবিদদের নিরাপদ রাখে।
প্রশ্ন
একটি সাধারণ কাটার চালু সার্কিটে ব্যবহার করা যায়?
উত্তর: না। একটি স্ট্যান্ডার্ড, অ-ইনসুলেটেড কাটার কোনও ডাই-ইলেকট্রিক সুরক্ষা প্রদান করে না এবং এটি চালু প্যানেলের কাছাকাছি থেকে দূরে রাখতে হবে। যখনই চালু কন্ডাক্টরের কাছাকাছি কাজ করা হয়, তখন আইইসি ৬০৯০০ রেটেড টুলস যার হ্যান্ডেল ১০০০ ভোল্ট পর্যন্ত সহ্য করে, তা ব্যবহার করা আবশ্যিক। এনএফপিএ ৭০ই নিরাপদ আসন্নতা এবং পিপিই ফ্রেমওয়ার্ক নির্ধারণ করে। চালু অংশে অ-রেটেড টুল ব্যবহার করলে আর্ক ফ্ল্যাশ এবং শকের ঝুঁকি থাকে। যেকোনো চালু কাজের জন্য শুধুমাত্র সার্টিফাইড ইনসুলেটেড মডেলগুলি স্টক করুন।
প্রশ্ন
কোন রক্ষণাবেক্ষণ পদক্ষেপগুলি কাটারের আয়ু বৃদ্ধি করে?
উত্তর: ময়লা বা অক্সিডাইজড তার কাটার পর জয়েন্টটি মুছে ফেলুন, তারপর করোশন রোধ করতে পিভটে হালকা তেল লাগান। কাটারগুলি শুষ্ক ও বন্ধ অবস্থায় সংরক্ষণ করুন যাতে কাটিং এজ সুরক্ষিত থাকে। প্রতিটি শিফটে কাটিং ফেসে চিপ আছে কিনা তা পরীক্ষা করুন এবং যেকোনো টুল যার এজ রোলড বা গ্যাপড হয়েছে, তা অব্যবহার্য ঘোষণা করুন। ওভারলোড এড়াতে টুলটি তারের সাথে মিলিয়ে নিন। নিয়মিত যত্ন নেওয়ার ফলে হার্ডেনড এজটি দীর্ঘ সময় ধরে পরিষ্কারভাবে কাটতে থাকে।