 EN

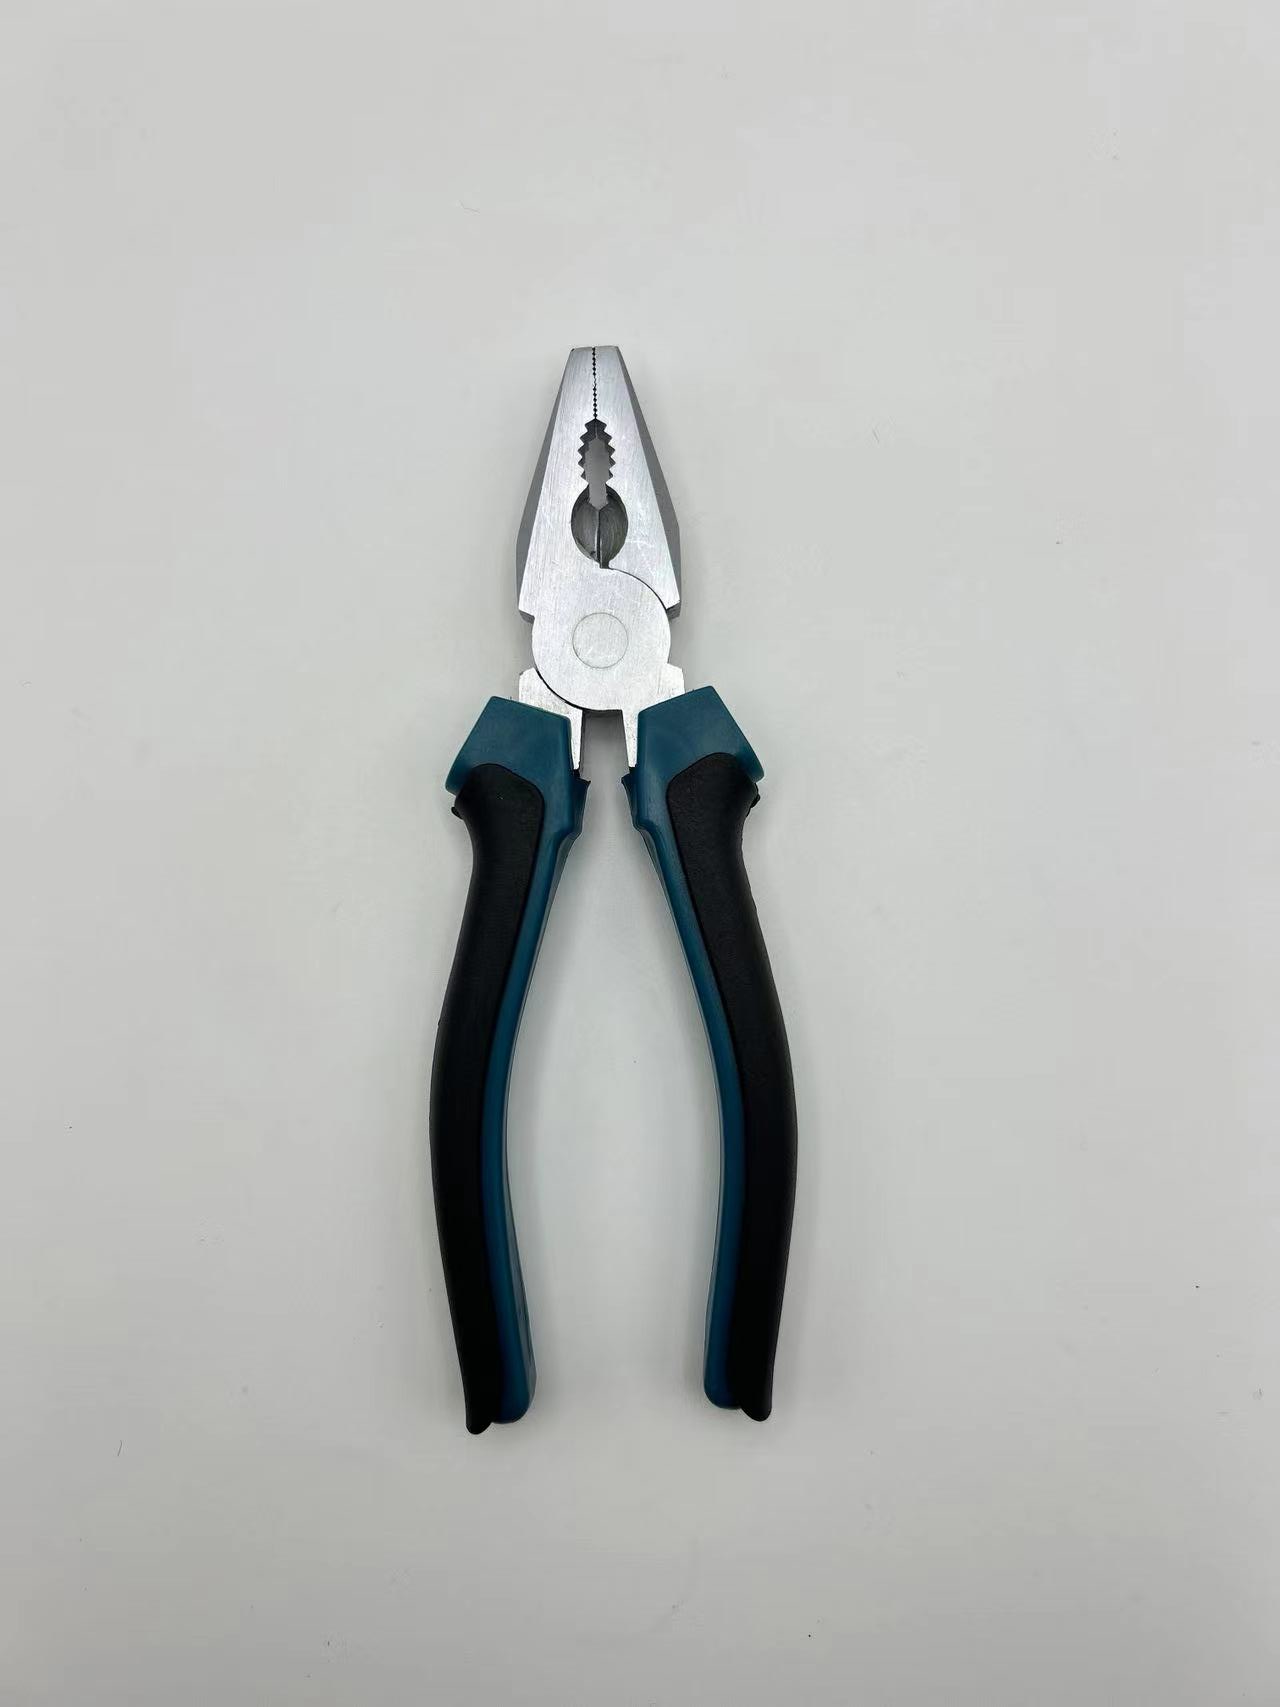
Að velja rétta vél til að klippa træði fyrir rafstöðvar er aldrei bara um útlit. Þegar pöntunargjafar, rafmagnsverkfræðingar og kaupendur fyrir viðhald, endurbyggingu og rekstur (MRO) velja þá þurfa þeir hrein skurð vegna þess að samþrýstur leiðari eða skemmd ytri hylki geta falið villa þar til villa kemur fram. Vél sem er áreiðanleg verndar bæði træðið og starfsmanninn, svo kaupendur ættu að meta efni, lögun og staðfestingu áður en þeir gera stór pöntun.
Byrjið með tegund træðisins og ytri hylkisins
Áreiðanleg valkostur byrjar á tegund leiðarans sem hann á að klippa. Málmiðjuhúsatræði, snúið stjórnunartræði og harður steinn svara mismunandi á sama brún, svo rökfræðin byrjar við træðið, ekki við myndina í vöruskránni.
Mýktur málmiðjuhúsaleiðari og snúið træði á móti harðum steini
Varanlegur tråðskerir verður að vera samhæfur við leiðarann sem hann sker. Mjúk kopar- og fíntröðuð tráð sker hreint undir lítil álag, en harður steintráður, músíktráður og galvaniseruð bundiþráður krefjast miklu meiri álags á skerðarbrúnina og harðari skerðarbrúnar. Þegar tól sem er einungis með skammstundarvísun fyrir mjúkan kopar áttast við harða tráð, rúllast eða brotnar brúnin í staðinn fyrir að skera. Þeir sem velja tæki ættu að staðfesta álagsviðið sem tilgreint er og velja líkama sem er falla-smiðaður til að standa álagi endurtekinna harðra skurða án þess að sprunga við snúðpunktinn.
Svæðis dreifingaraðili sem fjármannaði pönnustofur lærdi þetta á dýrleikinn. Eftir að ódýr skerir komu aftur með rúllaðar brúnir á THHN byggingatráð, skipti kaupandi yfir í háþrýstis skerir með krom-vanadíum sem voru falla-smiðaðir og með íþýðingar-hörðuðum munnhlutum. Endurvinna á tráðasamböndum minnkaði og rafmagnsverkfræðingar hættu að henda skerum á miðjum verkefni. Kennslan: Að passa tækið við tráðinn kvarðar dýrasta mistökshamark í rafmagnssamböndum og verndar hagnaðinn á hverjum kassanum sem sendur er.
Samhæfni við isoleringu og fjarlægð frá hyliskinnu
Valin sniðjárn verða að geta skorið í gegnum hyliskinnuna án þess að deyfa kernen. Leiðarar koma með PVC-, XLPE- eða nílónhyliskinnu sem eru mismunandi í þykkt og harðleika. Þunn opnun á tönnum ákvarðar að notandinn þurfi að snúa og skila isoleringunni, sem ákvarðar á báðum. Rétt samhæfni við isoleringu þýðir að bil á milli tanna og útbót á skurðbrúninni leyfir að skera í gegnum hyliskinnuna án þess að þrýsta á leiðarann, og minni höfuðform minnkar hættuna á að skera í nágranna í þéttri tengidósu.
Veldu réttan skurðform: jafn eða ská
Báðir formarnir deila einum markmiði: sniðjárn sem sker vel án þess að skapa hættu. Val á milli þeirra byggist á vinnusvæðinu og leyfilegri lengd á enda, ekki á venjum notanda.
Skáskurðjárn fyrir almenna rafmagnsþvott
Þessi sníðiklippur getur náð í þétta rými á pönum og klippst vel við endann. Skársníðiklippur nota skáraðar kjeftur sem klippa træð á oddnum, og eru því hentugir fyrir greinrásleiðara, stjórnvélartæki og kabelband. 6-tommus eða 8-tommus skársníðiklippur gefa góða jafnvægi á milli lengdar og afstaðarhöfðu fyrir flestar pönnavinnur. Vandræðið er að klippunin skapar lítið útstígandi enda í stað flats enda, en það er samþykkt fyrir lokaðar rásir.
Jafnsníðiklippur fyrir PCB- og fínar vinnur með rásnetum
Jafnsníðiklippur skapa flatan, óskaðlegan enda vegna þess að ein kjefta hnitist við vinnusvæðið. Þeir eru hentugir fyrir samsetningu á PCB og fínar vinnur með rásnetum þar sem útstígandi endi gæti valdið ráslokun í innhylkingu. Flatir yfirborð vernda nærliggjandi hluti. Vegna þess að yfirborðin hnitast fullkomlega, beita jafnsníðiklippur öllum krafti á brúnina og slitas hröðar við harð træð, svo þeir tilheyra raunar rafrænna hluta svæðinu, ekki steinsteypu-línunni.
Krafist skal harðaðs, varanlegs klippisbrúnar
Endan á hverju tól er ákvarðandi fyrir notkunartíma þess og gæði skurðsins. Mjök, illa meðhöndlaður steypistál mistekst snemma og skaðar leiðarinn. Því er spurningin um hvernig lengi tólið verður í notkun raunverulega spurning um metallúrgí.
Induktionarhræður CR-V steypistál og HRC markgildi
Þreyttleiki lifir í endanum. Háþrýstis forgjörður króm-vanadín (CR-V) steypistál tekur við skurðskellu og induktionshræðing aukar yfirborðshardleika til umkring 58–62 HRC, en viðheldur þó elástísku eiginleikum í hlutinum. ISO 5744 fjallar um hardleika og prófunaraðferðir fyrir tangir, sem er hlutdrægt athugunarstaðfestingarpunktur fyrir kaupendur. Þegar trådskeiðari bitur hræðan steypistál, þá er aðeins hræður yfirborðshluti sem getur orðið við án þess að rúlla. Hræður endi heldur sér í skurði gegnum þúsundir skurða og viðheldur því samfellt bundinni tråd.
Snúðtenging og könnun á munnhluta fyrir hreina skurða
Hornhardi hefur lítinn áhrif án stöðugt snúðsambands og réttra kjálkageims. Vírskerir með snúðhreyfingu færa sig úr miðju, svo skurðurinn breytist frá skurði yfir í þrýsting og skapar óformlegan odd. Nákvæmlega vélvinnin snúður og samhæfðar kjálkayfirborð halda skurðaðgerðinni í miðju, sem lækkar nauðsynlega kraftinn og lengir líftíma hornins. Í verslun ætti að skoða snúðinn á hreyfingu, staðfesta að kjálkayfirborðin hittist jafnt og hafna tólum sem sýna bil eða ómiðjuða slífu áður en þau eru teknir upp í vöruskrá fyrir endursöl eða útgáfu á stað.
Staðfestu innhulunargildi og öryggisviðmið fyrir handtöku
Handtaka vírskersins getur verið lífsbjörg, ekki bara viðbót við komu. Í rafmagnsveikum umhverfi er gildið jafn mikilvægt og steinmáttur kjálkanna.
IEC 60900 og 1000 V gildi fyrir handtöku
Fyrir allar verkefni sem framkvæmast við virkan eða nálægt virkan rafmagnsstraum er hvert á handtöku jafn mikilvægt og hvert á tönnum. IEC 60900 skilgreinir innhulda handverkfæri sem eru greind fyrir virkan rafmagnsstraum upp að 1000 V AC, með kröfur um dielektriska styrk og merkingu. NFPA 70E og OSHA 1910.335 setja upp ramman fyrir rafvarnifæri og öruggar vinnumát í nágrenni við virka hluta. Skerifæri án staðfestrar 1000 V greiningar ættu aldrei að komast inn í virkan spjaldskápa. Dreifendur ættu að krefjast prófunarvottorða og halda greiningunni sýnilegri á hverju einstökum færi og á pakkunum þess.
Höndun, ergonómía og andslipahöndun
Ergonómísk handtaka með andslip yfirborði heldur stjórn á færi þegar hendur eru í vottum, olíuglöt eða þegar vinna er framkvæmd ofan frá. Slæm höndun krefst aukinnar átakamát, sem hefur í för með sér aukna þreytu og hækkar líkurnar á að skerifæri glísi og skeri viðkomandi leiðara. Þægileg höndun minnkar samheildarþreytu á vinnuskeiði. Rostvörn á hliðum lengir notkunartíma á rökkum eða sjávarlægum staðsetningum.
Varanlegur tråðskerill fyrir rafverkum verður sér stað með því að hafa rétta getu til að skera tráð, réttan skurðform, harðaðan CR-V skurðbrún og staðfestan 1000 V ílátningu á handtökkunum. Kaupendur sem athuga tögráðu, tennugestalt og IEC 60900-staðfestingu koma í veg fyrir mistök sem skaða leiðara og hætta lífi starfsfólks. Athugið snúðpunktinn, staðfestið einkunnina, notaðu rétta formið fyrir tráðinn og viðhaldið skurðbrúnni til að halda öllum skurðum hreinum og öruggum á vinnustöðinni.
Oftakrar spurningar
Spurning
Hvaða skurðform passar við byggingu á rásplötum?
Svar: Skáskerill er hentugur fyrir flest verk við byggingu á rásplötum og klippingu á greinarásam, þar sem skáttennurnar ná í nauðgar rými og skera leiðara nær við tengipunktana. Jafnskerill er ætlaður fyrir rafræn verk og fínar klippingar á rásnetjum, þar sem jafn endi koma í veg fyrir styttingar. Passið skurðformið við tráðinn og innhaldsrýmið áður en kaup er gerð, og geymið báða tegundirnar fyrir mismunandi verkefni.
Spurning
Af hverju er mikilvægt að skurðbrúnin sé harð?
Svar: Harður skerandi brún, sem er skorinn til umtalsverðrar harðleika á bilinu 58–62 HRC með viðskiptaheitingu, heldur sér í kopar og er ekki viðkvæmt fyrir rúllun þegar það mætir harðari vír. Brúnir með lágri harðleika deyfa sig, smjöggva vírströndur og skapa útskot sem brota íslenskun. ISO 5744 setur fram aðferðina til að prófa harðleika sem kaupendur geta beðið um. Að velja réttan harðleika verndar heildarmynd leidara í þúsundum endurtekinnra skurða.
Spurning
Hvernig ættu kaupendur að staðfesta einkunn á íslenskun?
Svar: Biðjið um IEC 60900-prófunarskírteini framleiðanda sem staðfestir 1000 V AC einkunn áður en íslenskuð verkfæri eru teknir í vöruskrá. NFPA 70E og OSHA 1910.335 stjórna verndarfærum fyrir vinnu við virka rafkerfi, svo einkunnin verður að vera skjölvuð, ekki bara fullyrt. Skoðið handtökk fyrir rifjunum, staðfestið merkinguna og hafðið frá sér öll verkfæri án skjölunar. Skjölun samræmis verndar dreifingaraðila gegn ábyrgð og gætir rafmagnsmaðanna örugga við virka hluta.
Spurning
Getur venjulegt sker verið notað á virkum rafkerfum?
Svar: Nei. Venjuleg, ónáðuð sniðþvottur veitir engin dielektrisk vernd og verður að halda henni út af virkum rásborðum. Það eru krafist verkfæra með IEC 60900-staðfestingu og handtökkum fyrir 1000 V þegar unnið er nálægt virkum rafleiðurum. NFPA 70E setur fram reglur um örugga nálgun og persónuverndarútbúnað. Notkun óstaðfests verkfæris á virkum hlutum getur leitt til bogaflöskunar og rafstraumsáfalla. Einungis staðfestar, náðaðar sniðþvottur ættu að vera í vistun fyrir allar verkefni sem gerðar eru á virkum hlutum.
Spurning
Hverjar viðhaldsferlar lengja lífsspanna sniðþvotturs?
Svar: Hreinsaðu hnútinn eftir að hafa sniðið smitinn eða oxíðaðan vír, síðan bætið litlum magni olíu við snúðpunktinn til að koma í veg fyrir ruslan. Geymið sniðþvottur í þurrri umhverfi og lokaða stöðu til að vernda sniðbrúnina. Skoðaðu sniðbrúnina fyrir skemmdir á hverjum vaktartíma og dragið úr notkun sérhvers verkfæris sem hefur brotinn eða opinn sniðbrún. Passið verkfærið við vírinn til að koma í veg fyrir ofhleðslu. Reglulegt viðhald heldur harðaðri sniðbrúninni í góðu ástandi og gerir hana færri að sniða hreint yfir langan tíma.