 EN

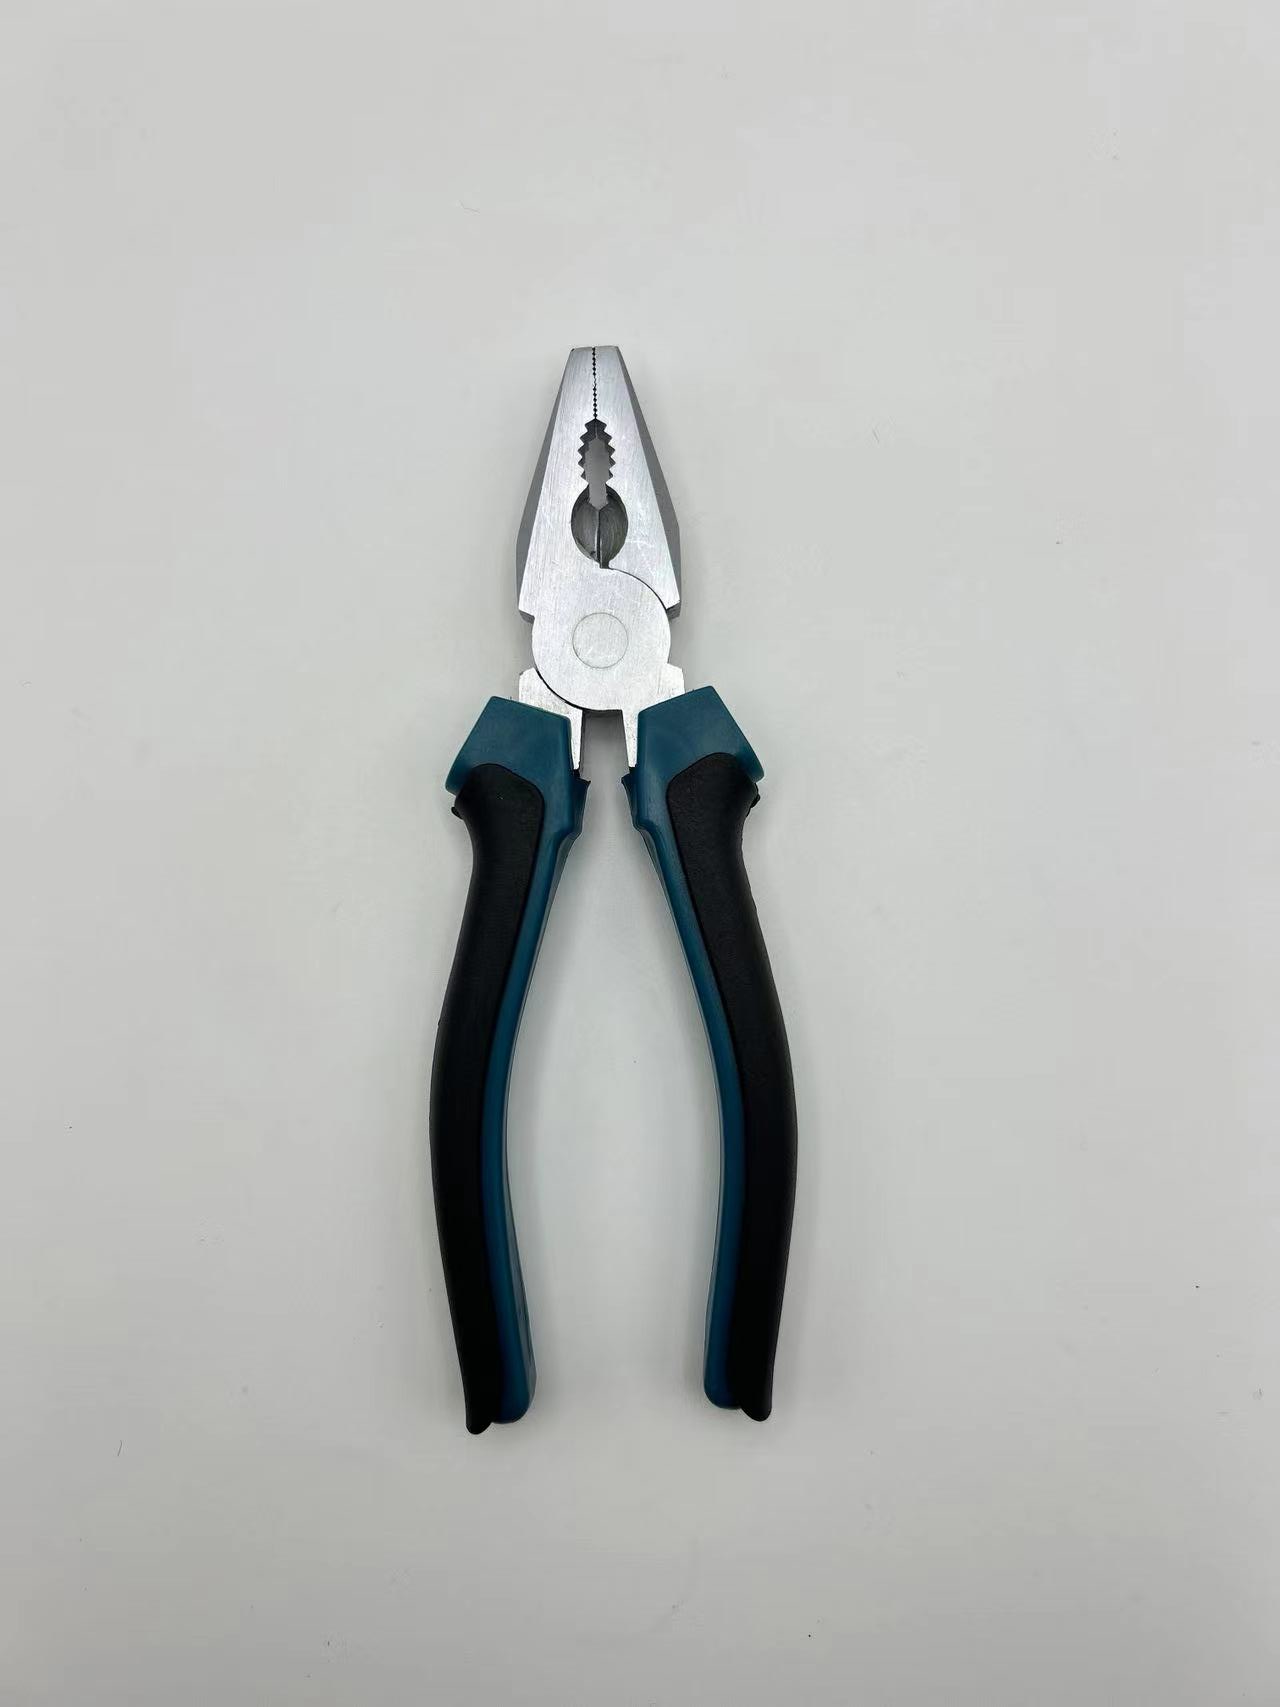
ການເລືອກຄີມຕັດລວມທີ່ເໝາະສົມສຳລັບການຕິດຕັ້ງໄຟຟ້າບໍ່ເຄີຍເປັນເລື່ອງທີ່ເຮັດເພື່ອຄວາມງາມ. ຜູ້ປະກອບຕູ້, ຊ່າງໄຟຟ້າ, ແລະ ຜູ້ຊື້ສຳລັບການບໍາລຸງຮັກສາ (MRO) ຕ້ອງການການຕັດທີ່ສະອາດ ເນື່ອງຈາກວ່າ ຕົວນຳທີ່ຖືກກົດຫຼື ສ່ວນຫຸ້ມທີ່ຖືກຂີດຂວານຈະເຮັດໃຫ້ເກີດບັນຫາທີ່ເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວໃນເວລາຕໍ່ມາ. ຄີມຕັດທີ່ແຂງແຮງຈະປ້ອງກັນທັງລວມແລະຜູ້ໃຊ້, ດັ່ງນັ້ນຜູ້ຊື້ຄວນພິຈາລະນາວັດສະດຸ, ຮູບຮ່າງ, ແລະ ການຮັບຮອງກ່ອນຈະສັ່ງຊື້ໃນຈຳນວນຫຼາຍ.
ເລີ່ມຕົ້ນດ້ວຍປະເພດລວມແລະສ່ວນຫຸ້ມ
ການເລືອກທີ່ເຊື່ອຖືໄດ້ເລີ່ມຕົ້ນດ້ວຍປະເພດຕົວນຳທີ່ມັນຈະຕ້ອງຕັດ. ລວມທີ່ໃຊ້ໃນການສ້າງສິ່ງອຳນວຍຄວາມສະດວກທີ່ເຮັດຈາກທອງແດງ, ລວມຄວບຄຸມທີ່ເປັນເສັ້ນເປັນເກືອກ, ແລະ ເຫຼັກທີ່ແຂງແຮງຈະຕອບສະຫນອງຕໍ່ເດີ່ມດຽວກັນແຕກຕ່າງກັນ, ດັ່ງນັ້ນເຫດຜົນຈຶ່ງເລີ່ມຕົ້ນຈາກລວມ ບໍ່ແມ່ນຈາກຮູບຖ່າຍໃນບັນຊີສິນຄ້າ.
ທອງແດງນຸ້ມ ແລະ ລວມທີ່ເປັນເສັ້ນເປັນເກືອກ ເທືອບກັບເຫຼັກທີ່ແຂງ
ເຄື່ອງຕັດລວມທີ່ຖືກຕ້ອງຕ້ອງສອດຄ່ອງກັບສາຍນຳໄຟທີ່ໃຊ້. ສາຍແທງທອງແດງອ່ອນ ແລະ ສາຍແທງທີ່ປະກອບດ້ວຍເສັ້ນລວມຫຼາຍເສັ້ນຈະຖືກຕັດອອກຢ່າງສະອາດເລີຍດ້ວຍແຮງກົດທີ່ເບົາ, ໃນຂະນະທີ່ສາຍແທງເຫຼັກທີ່ແຂງ, ສາຍແທງສຳລັບເຄື່ອງດົນຕີ, ແລະ ສາຍແທງທີ່ຖືກຊຸບສັງกะສີຕ້ອງການຄວາມກົດທີ່ເຂັ້ມແຂງຫຼາຍຂຶ້ນ ແລະ ຕົວຕັດທີ່ແຂງແຮງກວ່າ. ເມື່ອເຄື່ອງມືທີ່ຖືກຈັດອັນດັບໃຫ້ໃຊ້ໄດ້ເທົ່ານັ້ນກັບສາຍແທງທອງແດງອ່ອນໄປຕັດສາຍແທງທີ່ແຂງ, ຕົວຕັດຈະເບິ່ງເປັນຮູບມວນ ຫຼື ສະເກີດເປັນເສັ້ນແຕກ ແທນທີ່ຈະຕັດຢ່າງລຽບ. ຜູ້ກຳນົດເງື່ອນໄຂຄວນຢືນຢັນຂອບເຂດຄວາມຕຶດຕັ້ງທີ່ຖືກຈັດອັນດັບ ແລະ ເລືອກເອົາຕົວເຄື່ອງທີ່ຜະລິດດ້ວຍວິທີການຕີຂຶ້ນ (drop-forged) ເພື່ອຕ້ານກັບການສັ່ນສະເທືອນຈາກການຕັດຢ້ຳໆຫຼາຍຄັ້ງໂດຍບໍ່ເກີດເປັນແຕກທີ່ຂໍ້ຕໍ່.
ຜູ້ຈັດຈຳໜ່າຍໃນທ້ອງຖິ່ນທີ່ສະໜອງສາຍໄຟໃຫ້ຮ້ານຕິດຕັ້ງຕູ້ໄຟໄດ້ຮຽນຮູ້ບົດຮຽນນີ້ຢ່າງເຈັບປວດ. ຫຼັງຈາກເຄື່ອງຕັດທີ່ມີລາຄາຖືກຖືກສ่งຄືນມາເນື່ອງຈາກຕົວຕັດເບິ່ງເປັນຮູບມວນເມື່ອຕັດສາຍໄຟ THHN ສຳລັບສ້າງສາງ, ຜູ້ຊື້ຈຶ່ງປ່ຽນໄປໃຊ້ເຄື່ອງຕັດທີ່ຜະລິດດ້ວຍເຫຼັກ chrome-vanadium ທີ່ຕີຂຶ້ນດ້ວຍຄວາມກົດສູງ ແລະ ມີສ່ວນທີ່ຈັບສາຍໄຟທີ່ຖືກເຮັດໃຫ້ແຂງດ້ວຍວິທີ induction-hardened. ການເຮັດວຽກຊ້ຳເພື່ອປັບປຸງສາຍໄຟຫຼຸດລົງ, ແລະ ຊ່າງໄຟກໍ່ເລີ່ມຢຸດການປະຖິ້ມເຄື່ອງຕັດກາງເວລາເຮັດວຽກ. ບົດຮຽນທີ່ໄດ້ຮັບ: ການເລືອກເຄື່ອງມືທີ່ສອດຄ່ອງກັບສາຍໄຟຈະຊ່ວຍປ້ອງກັນຮູບແບບການເສີຍຫາຍທີ່ມີຄ່າໃຊ້ຈ່າຍສູງທີ່ສຸດໃນຂະບວນການຕິດຕັ້ງໄຟຟ້າ ແລະ ປ້ອງກັນກຳໄລໃນແຕ່ລະກ່ອງທີ່ຖືກຈັດສົ່ງ.
ຄວາມເຂົ້າກັນໄດ້ຂອງການຫຸ້ມແລະຊ່ອງຫວ່າງຂອງເຄືອບ
ທີ່ຈະໃຊ້ຕັດລວມທີ່ເລືອກຕ້ອງມີຊ່ອງຫວ່າງພໍສຳລັບເຄືອບໂດຍບໍ່ຕ້ອງເຮັດໃຫ້ສ່ວນໃນເສີຍຫາຍ. ຕົວນຳໄຟມາໃນຮູບແບບທີ່ຫຸ້ມດ້ວຍ PVC, XLPE ຫຼື ເຄືອບໄນລອນທີ່ມີຄວາມໜາແລະຄວາມແຂງຕ່າງກັນ. ຖ້າຊ່ອງຫວ່າງຂອງຄີມຕັດແອບເກີນໄປ ຈະເຮັດໃຫ້ຜູ້ໃຊ້ຕ້ອງບິດແລະຖອກເຄືອບອອກ ເຊິ່ງເຮັດໃຫ້ທັງສອງດ້ານເສີຍຫາຍ. ຄວາມເຂົ້າກັນໄດ້ທີ່ຖືກຕ້ອງຂອງເຄືອບໝາຍເຖິງຊ່ອງຫວ່າງຂອງຄີມແລະສ່ວນທີ່ຕັດທີ່ອອກແບບມາເພື່ອໃຫ້ເຄືອບລ້ຽນໄດ້ຢ່າງສະຫຼາດໂດຍບໍ່ເຮັດໃຫ້ຕົວນຳໄຟເຄື່ອນຍ້າຍ ແລະຮູບຮ່າງສ່ວນຫົວທີ່ແອບລົງຈະຫຼຸດຄວາມສ່ຽງທີ່ຈະຕັດລວມອື່ນທີ່ຢູ່ໃນກ່ອງເຊື່ອມຕໍ່ທີ່ເຕັມໄປດ້ວຍລວມ.
ເລືອກຮູບແບບການຕັດທີ່ເໝາະສົມ: ຕັດແບບຕັ້ງຊິດ ຫຼື ຕັດແບບທີ່ເອີ້ງເຊີງ
ທັງສອງຮູບແບບມີເປົ້າໝາຍດຽວກັນ: ຄີມຕັດລວມທີ່ຕັດອອກໄດ້ຢ່າງສະອາດເລີຍ ໂດຍບໍ່ເຫຼືອສ່ວນທີ່ອາດເປັນອັນຕະລາຍ. ການເລືອกระຫວ່າງສອງຮູບແບບນີ້ຂຶ້ນກັບສະຖານທີ່ເຮັດວຽກ ແລະ ຄວາມຍາວທີ່ຍອມຮັບໄດ້ຂອງສ່ວນທີ່ເຫຼືອຫຼັງການຕັດ ແທນທີ່ຈະເປັນນິສັຍສ່ວນຕົວ.
ຄີມຕັດແບບທີ່ເອີ້ງເຊີງສຳລັບການຕັດທົ່ວໄປດ້ານໄຟຟ້າ
ຮູບແບບຂອງເຄື່ອງຕັດລວມນີ້ສາມາດເຂົ້າໄປໃນບ່ອນທີ່ຄັບແຄບໃນແຜ່ນໄດ້ ແລະ ຕັດໃກ້ກັບຂາເຊື່ອມ. ເຄື່ອງຕັດແບບເອງເອງໃຊ້ຄຽວທີ່ເອີ້ງເຂົ້າຫາກັນເພື່ອຕັດລວມທີ່ປາກຂອງຄຽວ ເຊິ່ງເໝາະສຳລັບລວມທີ່ໃຊ້ໃນວົງຈອນຍ່ອຍ ລວມທີ່ໃຊ້ຄວບຄຸມ ແລະ ສາຍຮັດ. ຂະໜາດ 6 ຫຼື 8 ນິ້ວຂອງເຄື່ອງຕັດແບບເອງເອງຈະໃຫ້ຄວາມສົມດຸນລະຫວ່າງຄວາມຍາວທີ່ໃຊ້ໄດ້ ແລະ ຄວາມແຮງທີ່ໃຊ້ໄດ້ ສຳລັບການຕິດຕັ້ງໃນແຜ່ນສ່ວນຫຼາຍ. ຂໍ້ເສຍແມ່ນຈະເຫຼືອສ່ວນທີ່ຍື່ນອອກມາເລັກນ້ອຍ ແທນທີ່ຈະເປັນສ່ວນທີ່ແຖວດີ, ແຕ່ສິ່ງນີ້ຍອມຮັບໄດ້ໃນການຕິດຕັ້ງທີ່ມີຂາເຊື່ອມ.
ເຄື່ອງຕັດແບບແຖວດີ ສຳລັບການຕິດຕັ້ງບ່ອນເຊື່ອມແລະການເຮັດລວມທີ່ບໍ່ຫນັກ
ເຄື່ອງຕັດແບບແຖວດີ ຈະເຮັດໃຫ້ສ່ວນທີ່ຕັດອອກມາເປັນແຖວດີ ແລະ ບໍ່ມີດອງເຫຼືອຢູ່ ເນື່ອງຈາກຄຽວໜຶ່ງຂ້າງຈະແຕະກັບເນື້ອທີ່ເຮັດວຽກ. ມັນເໝາະສຳລັບການຕິດຕັ້ງບ່ອນເຊື່ອມ ແລະ ການເຮັດລວມທີ່ບໍ່ຫນັກ ໂດຍທີ່ສ່ວນທີ່ຍື່ນອອກມາອາດຈະເຮັດໃຫ້ເກີດການລັດສະໝີກັບເຄື່ອງປ້ອງກັນ. ພື້ນທີ່ທີ່ແຖວດີຈະປ້ອງກັນສ່ວນປະກອບທີ່ຢູ່ຕິດກັນ. ເນື່ອງຈາກໜ້າຂອງຄຽວຈະແຕະກັນຢ່າງເຕັມທີ່ ເຄື່ອງຕັດແບບແຖວດີຈະສຸມຄວາມແຮງໄປທີ່ແຖວຂອງຄຽວ ແລະ ຈະເສື່ອມສະຫຼາດໄວຂຶ້ນເມື່ອໃຊ້ກັບລວມທີ່ແຂງ, ດັ່ງນັ້ນມັນຄວນຈະໃຊ້ໃນເຂດເຄື່ອງໄຟຟ້າ ແທນທີ່ຈະໃຊ້ກັບເສັ້ນລວມທີ່ເຮັດຈາກເຫຼັກທີ່ແຂງ.
ຕ້ອງການຄຽວຕັດທີ່ຖືກປັບປຸງໃຫ້ແຂງແຮງ ແລະ ມີຄວາມໝັ້ນຄົງ
ດ້ານຂອງເຄື່ອງມືທຸກຊິ້ນ ກຳນົດອາຍຸການໃຊ້ງານ ແລະ ຄຸນນະພາບຂອງການຕັດ. ເຫຼັກທີ່ອ່ອນ ແລະ ບໍ່ໄດ້ຮັບການປິ່ນປົວຢ່າງເໝາະສົມຈະເສຍຫາຍຢ່າງໄວວ່າ ແລະ ສາມາດເຮັດໃຫ້ລວມເຊື່ອມເສຍຫາຍ, ດັ່ງນັ້ນຄຳຖາມກ່ຽວກັບຄວາມທົນທານແທ້ຈິງແລ້ວແມ່ນເປັນຄຳຖາມທີ່ກ່ຽວຂ້ອງກັບວິທະຍາສາດດ້ານເຄື່ອງປະກອບ.
ເຫຼັກ CR-V ທີ່ຖືກປັບປຸງດ້ວຍວິທີການອຸນຫະພາບສູງ ແລະ ຄ່າ HRC
ຄວາມທົນທານຢູ່ທີ່ດ້ານຂອງເຄື່ອງມື. ເຫຼັກຄຣ໋ອມ-ວານາເດີ້ມ (CR-V) ທີ່ຜ່ານການຕີຂຶ້ນດ້ວຍຄວາມກົດດັນສູງ ສາມາດດູດຊຶມການສັ່ນສະເທືອນຈາກການຕັດໄດ້ດີ, ແລະ ການປັບປຸງດ້ວຍວິທີການອຸນຫະພາບສູງຈະເຮັດໃຫ້ຄວາມແຂງຂອງພື້ນຜິວເພີ່ມຂຶ້ນເຖິງ 58–62 HRC ໂດຍທີ່ຮັກສາຄວາມຍືດຫຍຸ່ນຂອງສ່ວນຕົວໄວ້. ມາດຕະຖານ ISO 5744 ກຳນົດເຖິງຄວາມແຂງ ແລະ ວິທີການທົດສອບສຳລັບຄີມ, ເຊິ່ງເປັນຈຸດກວດສອບທີ່ເປັນວັດຖຸສຳລັບຜູ້ຊື້. ເມື່ອຄີມຕັດລວມເຊື່ອມທີ່ມີຄວາມແຂງສູງ, ພຽງແຕ່ດ້ານທີ່ຖືກປັບປຸງໃຫ້ແຂງເທົ່ານັ້ນທີ່ຈະຢືນຕໍ່ໄດ້ໂດຍບໍ່ເກີດການປ່ຽນຮູບ. ດ້ານທີ່ແຂງຈະຮັກສາຄວາມແຫຼມຂອງມັນໄວ້ໄດ້ເຖິງຫຼາຍພັນຄັ້ງຂອງການຕັດ ແລະ ຮັກສາລວມເຊື່ອມໃຫ້ຢູ່ໃນສະພາບທີ່ບໍ່ເສຍຫາຍ.
ຂໍ້ຕໍ່ກາງ ແລະ ຮູບຮ່າງຂອງຄີມສຳລັບການຕັດທີ່ສະອາດ
ຄວາມແຂງຂອງດ້ານຕັດບໍ່ມີຄວາມໝາຍຫຼາຍເທົ່າໃດຖ້າບໍ່ມີຂໍ້ຕໍ່ທີ່ສະຖຽນ ແລະ ຮູບຮ່າງຂອງຄີມທີ່ຖືກຕ້ອງ. ຄີມຕັດລວມທີ່ມີການເຄື່ອນໄຫວທີ່ຂໍ້ຕໍ່ຈະເລີ່ມເລື່ອນອອກຈາກສ່ວນກາງ, ສິ່ງນີ້ເຮັດໃຫ້ການຕັດປ່ຽນຈາກການຕັດເປັນການກົດ ແລະ ທິ້ງທ້າຍທີ່ເສຍຮູບ. ຂໍ້ຕໍ່ທີ່ຜະລິດດ້ວຍຄວາມແນ່ນອນສູງ ແລະ ພື້ນທີ່ຄີມທີ່ຄູ່ກັນຢ່າງຖືກຕ້ອງຈະຮັກສາການຕັດໃຫ້ຢູ່ໃນສ່ວນກາງ, ລົດພະລັງທີ່ຕ້ອງໃຊ້ລົງ ແລະ ຍາວອາຍຸຂອງດ້ານຕັດ. ການຈັດຊື້ຄວນກວດສອບຂໍ້ຕໍ່ເພື່ອຫາການເຄື່ອນໄຫວ, ຢືນຢັນວ່າພື້ນທີ່ຄີມສຳຜັດກັນຢ່າງເທົ່າທຽມກັນ, ແລະ ປະຕິເສດເຄື່ອງມືທີ່ສະແດງເຖິງຊ່ອງຫວ່າງ ຫຼື ການຂັດແຕ່ງທີ່ບໍ່ຢູ່ໃນສ່ວນກາງກ່ອນຈະເກັບເຂົ້າສູ່ສາງເພື່ອຂາຍຕໍ່ ຫຼື ຈັດສົ່ງໄປຍັງສະຖານທີ່.
ຢືນຢັນອັດຕາການກັນໄຟຟ້າ ແລະ ຄວາມປອດໄພຂອງດູ້ມຈັບ
ດູ້ມຈັບຂອງຄີມຕັດລວມສາມາດເປັນອຸປະກອນປ້ອງກັນຊີວິດ ບໍ່ແມ່ນພຽງແຕ່ຄຸນສົມບັດທີ່ເຮັດໃຫ້ສະດວກສະບາຍເທົ່ານັ້ນ. ໃນສະຖານທີ່ທີ່ມີໄຟຟ້າເຄື່ອນໄຫວ, ອັດຕາການກັນໄຟຟ້າມີນ້ຳໜັກເທົ່າກັບຄຸນສົມບັດຂອງເຫຼັກທີ່ໃຊ້ເຮັດຄີມ.
ດູ້ມຈັບທີ່ຮັບຮອງຕາມມາດຕະຖານ IEC 60900 ແລະ ມີອັດຕາ 1000 V
ສຳລັບການເຮັດວຽກທີ່ມີໄຟຟ້າເຂົ້າມາເກີ່ยวຂ້ອງ ຫຼື ຢູ່ໃກ້ກັບສ່ວນທີ່ມີໄຟຟ້າ, ສ່ວນທີ່ຈັບ (handle) ມີຄວາມສຳຄັນເທົ່າກັບສ່ວນຄີບ (jaw). ມາດຕະຖານ IEC 60900 ກຳນົດເຄື່ອງມືທີ່ຫ່ອມດ້ວຍວັດສະດຸກັນໄຟຟ້າ ສຳລັບການເຮັດວຽກທີ່ມີໄຟຟ້າເຂົ້າມາເກີ່ยวຂ້ອງ ດ້ວຍຄ່າໄຟຟ້າສູງສຸດ 1000 V AC, ລວມທັງຂໍ້ກຳນົດດ້ານຄວາມຕ້ານທານໄຟຟ້າ (dielectric strength) ແລະ ການຕິດສະແຕັມ. ມາດຕະຖານ NFPA 70E ແລະ OSHA 1910.335 ໄດ້ກຳນົດໂຄງສ້າງຂອງອຸປະກອນປ້ອງກັນໄຟຟ້າ ແລະ ວິທີການເຮັດວຽກຢ່າງປອດໄພໃນບໍລິເວນທີ່ມີສ່ວນທີ່ມີໄຟຟ້າ. ບໍ່ຄວນນຳເຄື່ອງຕັດທີ່ບໍ່ໄດ້ຮັບການຢືນຢັນວ່າມີຄ່າໄຟຟ້າສູງສຸດ 1000 V ໄປໃຊ້ໃນຕູ້ໄຟຟ້າທີ່ມີໄຟຟ້າເຂົ້າມາເກີ່ยวຂ້ອງເດັດຂາດ. ຜູ້ຈັດຈຳໆຍຄວນຮຽກຮ້ອງໃບຢືນຢັນການທົດສອບ ແລະ ຮັກສາຄ່າໄຟຟ້າທີ່ກຳນົດໄວ້ໃຫ້ເຫັນຢ່າງຊັດເຈນທັງໃນຕົວເຄື່ອງ ແລະ ກ່ອງຫໍ່ຫຸ້ມສຳລັບທຸກໆຊິ້ນ.
ການຈັບ, ການອອກແບບໃຫ້ເໝາະສົມກັບຮ່າງກາຍ, ແລະ ການຈັບທີ່ບໍ່ລື້ນ
ດົມຈັບທີ່ອອກແບບໃຫ້ເໝາະສົມກັບຮ່າງກາຍ ແລະ ມີຜິວໜ້າທີ່ບໍ່ລື້ນ ຊ່ວຍໃຫ້ຄວາມຄວບຄຸມຢູ່ຕະຫຼອດເວລາທີ່ໃຊ້ງານ ເຖິງແມ່ນຈະໃສ່ຖົງມື, ມືເປື່ອຍນ້ຳມັນ, ຫຼື ຍືດມືຂຶ້ນເທິງຫົວ. ການຈັບທີ່ບໍ່ດີຈະເຮັດໃຫ້ຕ້ອງໃຊ້ຄວາມເປັນເພີ່ມຂຶ້ນ, ສົ່ງຜົນໃຫ້ເກີດຄວາມເໝື່ອຍລ້າ ແລະ ເພີ່ມຄວາມເປັນໄປໄດ້ທີ່ຈະຕັດລົ້ມ ເຊິ່ງອາດຈະໄປຕັດຖູກລວດໄຟຟ້າອື່ນ. ການຈັບທີ່ສະດວກສະບາຍຈະຊ່ວຍຫຼຸດຜ່ອນຄວາມເຄັ່ງຕຶງທີ່ເກີດຂຶ້ນຢ່າງຕໍ່ເນື່ອງໃນເວລາເຮັດວຽກ. ຄຸນສົມບັດຕ້ານການກັດກິນທີ່ສ່ວນຂໍ້ຕໍ່ຈະຊ່ວຍຍືດເວລາໃຊ້ງານໃນສະຖານທີ່ທີ່ມີຄວາມຊື້ນສູງ ຫຼື ໃກ້ກັບທະເລ.
ເຄື່ອງຕັດລວມທີ່ແຂງແຮງສຳລັບໂຄງການໄຟຟ້າ ມີຄວາມສຳຄັນເນື່ອງຈາກຄວາມສາມາດໃນການຕັດລວມທີ່ເໝາະສົມ, ຮູບຮ່າງຂອງເຄື່ອງຕັດທີ່ຖືກຕ້ອງ, ສ່ວນທີ່ຕັດທີ່ຜ່ານການປັບປຸງດ້ວຍເຫຼັກ CR-V, ແລະ ຕົວຈັບທີ່ມີການປ້ອງກັນໄຟຟ້າໄດ້ຮັບການຢືນຢັນວ່າສາມາດຮັບໄດ້ສູງເຖິງ 1000 V. ຜູ້ຊື້ທີ່ກວດສອບຊ່ວງຄວາມຕຶກຕື້ນ, ຮູບຮ່າງຂອງຄີມ, ແລະ ການຮັບຮອງຕາມມາດຕະຖານ IEC 60900 ຈະຫຼີກລ່ຽງບັນຫາທີ່ເຮັດໃຫ້ລວມເສຍຫາຍ ແລະ ຄວາມປອດໄພຂອງຜູ້ປະຕິບັດວຽກຖືກອັນຕະລາຍ. ກວດສອບສ່ວນຂອງຈຸດເລີ່ມຕົ້ນການເຄື່ອນທີ່, ຢືນຢັນອັດຕາການໃຊ້ງານ, ໃຊ້ຮູບຮ່າງທີ່ເໝາະສົມກັບລວມ, ແລະ ດູແລສ່ວນທີ່ຕັດເພື່ອໃຫ້ທຸກຄັ້ງທີ່ຕັດມີຄວາມສະອາດ ແລະ ປອດໄພໃນເວລາເຮັດວຽກ.
ຄໍາ ຖາມ ທີ່ ມັກ ຖາມ
ແຜນການ
ຮູບຮ່າງຂອງເຄື່ອງຕັດໃດທີ່ເໝາະສົມກັບການຕິດຕັ້ງຕູ້ໄຟ?
ຄຳຕອບ: ເຄື່ອງຕັດລວມແບບເອງ (diagonal wire cutter) ເໝາະສົມກັບການຕິດຕັ້ງຕູ້ໄຟ ແລະ ການຕັດເສັ້ນໄຟຍ່ອຍເປັນສ່ວນຫຼາຍ ເນື່ອງຈາກຄີມທີ່ເອີ້ງເຂົ້າໄປໃນບ່ອນທີ່ຄັບແຄບໄດ້ດີ ແລະ ສາມາດຕັດລວມໄດ້ໃກ້ກັບຂາເຊື່ອມ. ເຄື່ອງຕັດແບບຕັດເລີຍ (flush cutters) ເໝາະສົມກັບການເຮັດວຽກດ້ານເອເລັກໂຕຣນິກ ແລະ ການຈັດລວມທີ່ບໍ່ໃຫຍ່ເພາະວ່າສ່ວນທີ່ຕັດຈະເຮັດໃຫ້ສິ້ນສຸດຢູ່ໃນລະດັບດຽວກັນ ເພື່ອປ້ອງກັນການລົດລົງຂອງໄຟ. ຄວນເລືອກຮູບຮ່າງຂອງເຄື່ອງຕັດໃຫ້ເໝາະສົມກັບລວມ ແລະ ຕູ້ທີ່ຈະຕິດຕັ້ງກ່ອນຈະຊື້, ແລະ ຄວນມີທັງສອງປະເພດນີ້ຢູ່ໃນສາງເພື່ອໃຊ້ໃນວຽກທີ່ຕ່າງກັນ.
ແຜນການ
ເປັນຫຍັງຄວາມແຂງຂອງສ່ວນທີ່ຕັດຈຶ່ງສຳຄັນຕໍ່ການຕັດໄຟຟ້າ?
ຄຳຕອບ: ສ່ວນທີ່ຖືກຕັດແລະເຮັດໃຫ້ແຂງແຮງດ້ວຍວິທີການອຸນຫະພູມສູງ (induction hardening) ມີຄວາມແຂງປະມານ 58–62 HRC ເຊິ່ງຊ່ວຍຮັກສາຄວາມແຫຼມຂອງມັນເວລາຕັດທອງ ແລະຕ້ານການບິດຫຼືກະຈາດເວລາຕັດລວມທີ່ມີຄວາມແຂງກວ່າ. ສ່ວນທີ່ນຸ້ມເກີນໄປຈະເຮັດໃຫ້ລວມເສຍຮູບ, ກົດລວມ ແລະເຫຼືອເສັ້ນດາຍທີ່ບໍ່ເລີຍຖືກຕັດຢ່າງສະເໝີພາບ ເຊິ່ງຈະເຮັດໃຫ້ເກີດການລົ້ມສະຫຼາກຂອງຊັ້ນຫຸ້ມ. ມາດຕະຖານ ISO 5744 ກຳນົດວິທີການທົດສອບຄວາມແຂງ ເຊິ່ງຜູ້ຊື້ສາມາດຂໍໃຫ້ທຳ. ການເລືອກຄວາມແຂງທີ່ເໝາະສົມຈະຊ່ວຍປ້ອງກັນຄວາມເສຍຫາຍຕໍ່ສ່ວນທີ່ເປັນຕົວນຳໄຟ (conductor) ໃນການຕັດຊ້ຳຫຼາຍພັນຄັ້ງ.
ແຜນການ
ຜູ້ຊື້ຄວນຢືນຢັນອັດຕາການຫຸ້ມດ້ວຍວິທີໃດ?
ຄຳຕອບ: ຂໍໃບຢືນຢັນການທົດສອບຕາມມາດຕະຖານ IEC 60900 ຈາກຜູ້ສະໜອງ ເພື່ອຢືນຢັນວ່າເຄື່ອງມືທີ່ຫຸ້ມດ້ວຍວັດສະດຸກັນໄຟມີອັດຕາ 1000 V AC ກ່ອນຈະເກັບເຂົ້າສູ່ສາງ. ມາດຕະຖານ NFPA 70E ແລະ OSHA 1910.335 ກຳນົດຂໍ້ກຳນົດກ່ຽວກັບອຸປະກອນປ້ອງກັນສຳລັບການເຮັດວຽກກັບລະບົບໄຟຟ້າທີ່ຍັງເປີດຢູ່ (energized work) ເຊິ່ງອັດຕາດັ່ງກ່າວຈຳເປັນຕ້ອງມີເອກະສານຢືນຢັນ ແທນທີ່ຈະເປັນການອ້າງອີງເທົ່ານັ້ນ. ຕ້ອງກວດສອບສ່ວນທີ່ຈັບເພື່ອຊອກຫາແຕກຫຼືຮ້ອຍ, ຢືນຢັນເຄື່ອງໝາຍທີ່ຕິດຢູ່ ແລະປະຕິເສດເຄື່ອງມືທີ່ບໍ່ມີເອກະສານຢືນຢັນ. ການປະຕິບັດຕາມເງື່ອນໄຂທີ່ມີເອກະສານຢືນຢັນຈະຊ່ວຍປ້ອງກັນຜູ້ຈຳ່ຍາຍຈາກຄວາມຮັບຜິດຊອບ ແລະຮັກສາຄວາມປອດໄພຂອງຊ່າງໄຟຟ້າເວລາເຮັດວຽກໃກ້ກັບສ່ວນທີ່ມີໄຟຟ້າ.
ແຜນການ
ເຄື່ອງຕັດທົ່ວໄປສາມາດນຳໃຊ້ກັບລະບົບໄຟຟ້າທີ່ຍັງເປີດຢູ່ໄດ້ຫຼືບໍ່?
ຄຳຕອບ: ບໍ່. ເຄື່ອງຕັດທີ່ບໍ່ມີການຫຸ້ມຫໍ່ດ້ວຍວັດສະດຸທີ່ກັ້ນໄຟຟ້າບໍ່ໃຫ້ຄວາມປອດໄພຈາກໄຟຟ້າລົ້ນ ແລະ ຕ້ອງບໍ່ນຳໃຊ້ໃນຕູ້ໄຟຟ້າທີ່ຢູ່ໃນສະຖານະເປີດ. ເຄື່ອງມືທີ່ຜ່ານການຮັບຮອງຕາມມາດຕະຖານ IEC 60900 ທີ່ມີການຫຸ້ມຫໍ່ດ້ວຍວັດສະດຸທີ່ກັ້ນໄຟຟ້າໄດ້ຮັບການອອກແບບໃຫ້ຮັບມືກັບໄຟຟ້າໄດ້ສູງເຖິງ 1,000 ວົນ ແລະ ຈຳເປັນຕ້ອງໃຊ້ເມື່ອເຮັດວຽກໃກ້ກັບສ່ວນທີ່ມີໄຟຟ້າລົ້ນ. NFPA 70E ໄດ້ກຳນົດຂອບເຂດການເຂົ້າໃກ້ທີ່ປອດໄພ ແລະ ລະບົບອຸປະກອນປ້ອງກັນສ່ວນບຸກຄົນ (PPE). ການນຳໃຊ້ເຄື່ອງມືທີ່ບໍ່ໄດ້ຮັບການຮັບຮອງໃນສ່ວນທີ່ມີໄຟຟ້າລົ້ນອາດເຮັດໃຫ້ເກີດອຸບັດຕິເຫດໄຟຟ້າລົ້ນ (arc flash) ຫຼື ຖືກໄຟຟ້າດູດ. ສະນັ້ນ ຄວນເກັບຮັກສາເຄື່ອງຕັດທີ່ໄດ້ຮັບການຮັບຮອງເທົ່ານັ້ນ ສຳລັບທຸກໆການເຮັດວຽກທີ່ມີໄຟຟ້າລົ້ນ.
ແຜນການ
ຂັ້ນຕອນການບຳລຸງຮັກສາໃດທີ່ຊ່ວຍຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງຕັດ?
ຄຳຕອບ: ລ້າງສ່ວນຂໍ້ຕໍ່ຂອງເຄື່ອງຕັດຫຼັງຈາກຕັດລວມທີ່ເປື່ອນເປື້ອນ ຫຼື ມີເຄື່ອງຫຼືຊັ້ນເຄືອບເປັນສີຂາວ (oxidized), ແລ້ວທານ້ຳມັນເບົາໆໃສ່ສ່ວນຂໍ້ຕໍ່ເພື່ອປ້ອງກັນການກັດກຣ່ອນ. ເກັບຮັກສາເຄື່ອງຕັດໃນສະຖານທີ່ແຫ້ງ ແລະ ໃນສະຖານະທີ່ປິດເພື່ອປ້ອງກັນຄວາມເສຍຫາຍຕໍ່ເຄື່ອງຕັດ. ກວດສອບເຄື່ອງຕັດເປັນປະຈຳທຸກໆການເຮັດວຽກເພື່ອຄົ້ນຫາສ່ວນທີ່ເສຍຫາຍ ຫຼື ມີຮ້ອຍແຕກ, ແລະ ຢຸດນຳໃຊ້ທັນທີຖ້າເຫັນວ່າເຄື່ອງຕັດມີສ່ວນທີ່ເບິ່ງເຫັນວ່າເປັນຮູບເບົາ (rolled edge) ຫຼື ມີຊ່ອງຫວ່າງລະຫວ່າງເຄື່ອງຕັດ (gapped edge). ເລືອກເຄື່ອງຕັດໃຫ້ເໝາະສົມກັບຂະໜາດຂອງລວມທີ່ຈະຕັດເພື່ອຫຼີກລ່ຽງການໃຊ້ງານເກີນຂອບເຂດ. ການບຳລຸງຮັກສາຢ່າງເປັນປະຈຳຈະຊ່ວຍຮັກສາຄຸນສົມບັດຂອງເຄື່ອງຕັດໃຫ້ຄົງທີ່ ແລະ ສາມາດຕັດໄດ້ຢ່າງຊັດເຈນເປັນເວລາດົນນານ.