 EN

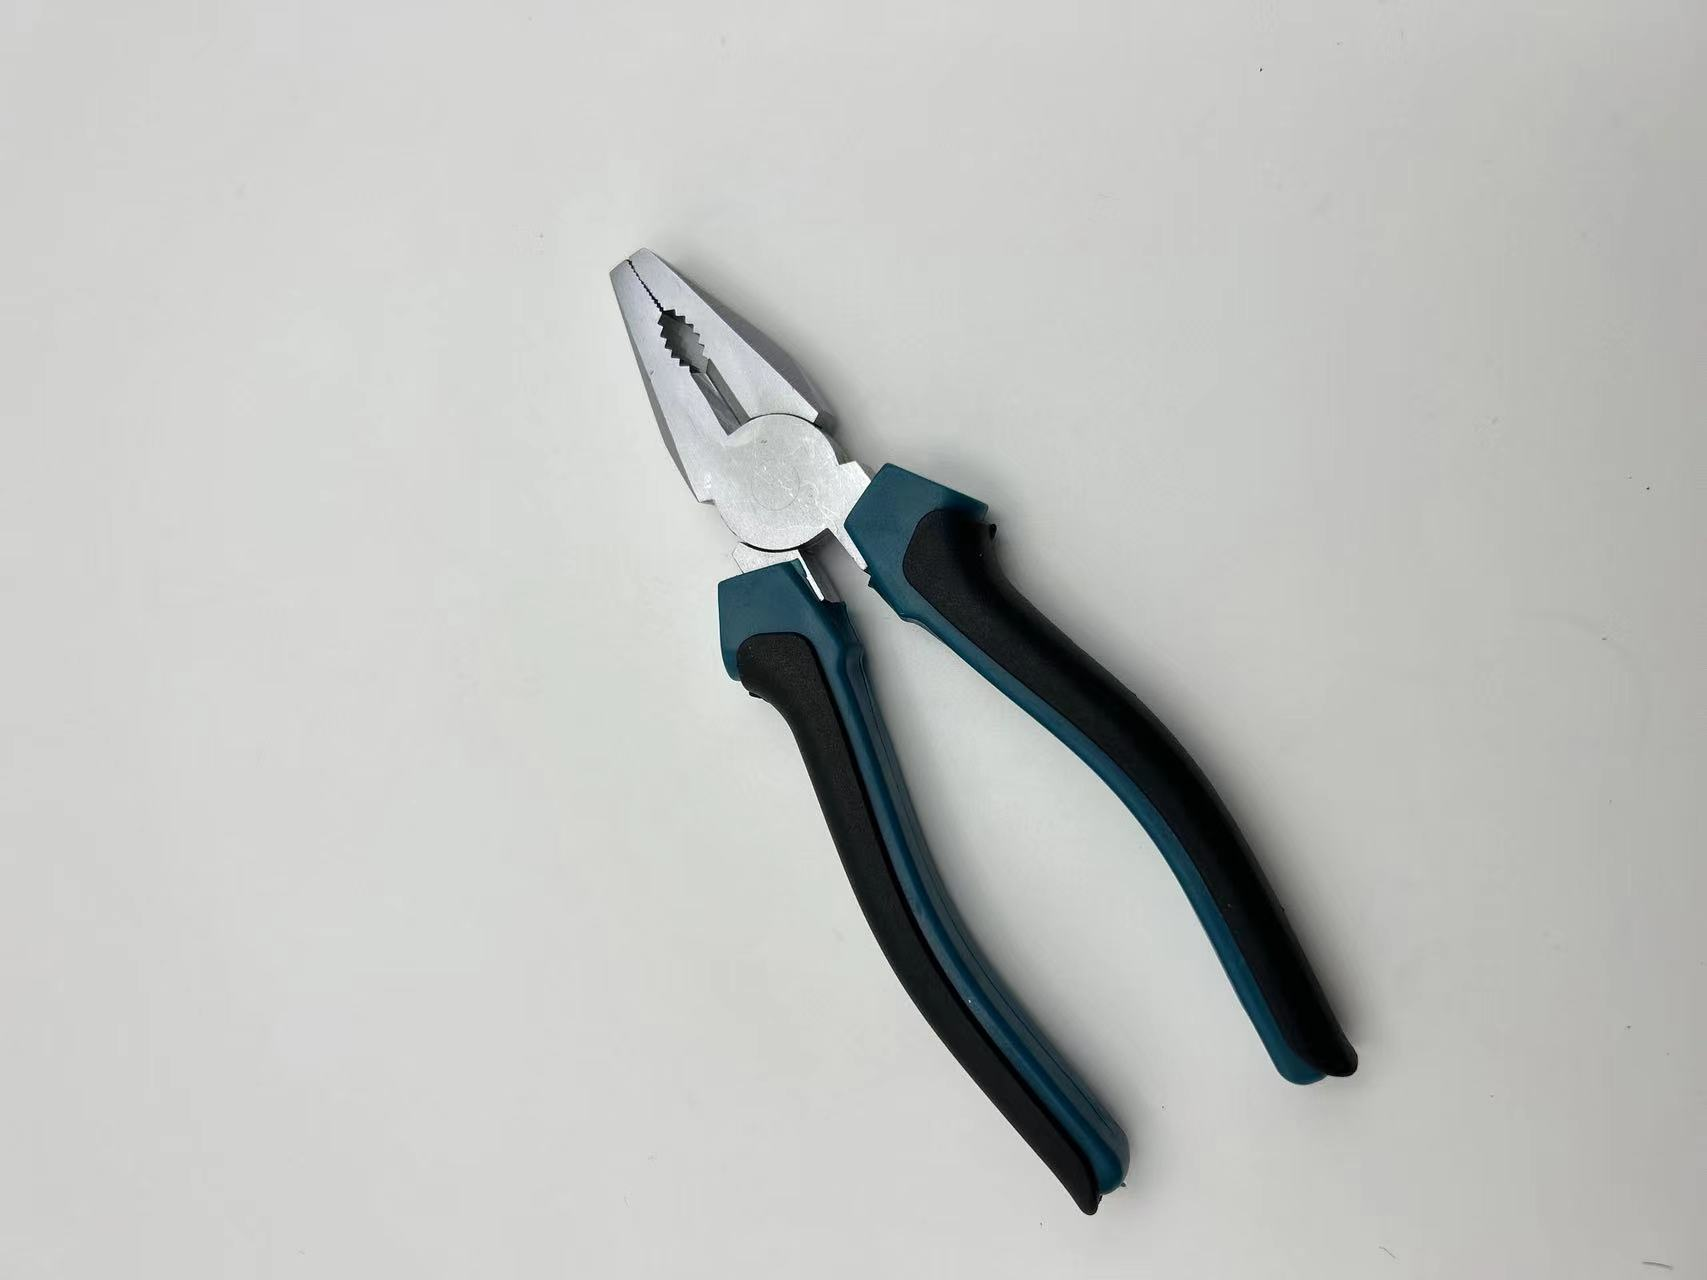
ທີມງານຈັດຊື້ມັກຖາມວ່າເຄື່ອງມືທົ່ວໄປໜຶ່ງຊິ້ນສາມາດແທນຊุดເຄື່ອງມືອຸດສາຫະກຳທັງໝົດໄດ້ຫຼືບໍ່. ພາສາປະສົມຢູ່ໃນຈຸດກາງຂອງການຖກເຖິງນີ້ ເນື່ອງຈາກມັນສາມາດຈັບ ຕັດ ແລະ ງອງໄດ້ໃນຮ່າງກາຍດຽວກັນ. ຄຳຕອບທີ່ຊື່ສັດແທ້ຈິງຂຶ້ນກັບພາລະບັນທຸກ ອັດຕາບິດ ແລະ ວັດຖຸທີ່ກຳລັງຈັດການ. ສ່ວນຕໍ່ໄປນີ້ຈະວິເຄາະເຫດຜົນທາງໂຄງສ້າງທີ່ເປັນເຫດໃຫ້ມີຂອບເຂດຂອງມັນ ແລະ ສະແດງໃຫ້ເຫັນວ່າເຄື່ອງມືທີ່ອຸທິດເພື່ອການໃຊ້ງານເພີ່ມເຕີມແມ່ນເປັນທາງເລືອກທີ່ປອດໄພກວ່າ.
ການເຂົ້າໃຈຂອບເຂດຂອງພາລະບັນທຸກ ແລະ ອັດຕາບິດໃນພາສາປະສົມ
ພາສາປະສົມທົ່ວໄປໄດ້ຮັບຕຳແໜ່ງຂອງຕົນຈາກຄວາມຫຼາກຫຼາຍຂອງມັນ ແຕ່ຄວາມຫຼາກຫຼາຍນີ້ກໍມີລາຄາທາງກົລະປະຕິກີທີ່ຜູ້ຊື້ຄວນພິຈາລະນາກ່ອນຈະໃຊ້ງານເກີນຂອບເຂດ.
ວິທີທີ່ຂໍ້ຕໍ່ກາງ ແລະ ຮູບຮ່າງຂອງຄີມແບ່ງປັນພາລະບັນທຸກ
ຮູບແບບຄີມຈັບປະກອບທົ່ວໄປໃຊ້ຂໍ້ຕໍ່ດຽວເຊິ່ງສອງສ່ວນຂອງຮ່າງກາຍປະສານກັນ. ກຳລັງທີ່ນຳໃຊ້ຢູ່ບ່ອນຈັບຈະເດີນທາງຜ່ານຂໍ້ຕໍ່ນີ້ ແລະ ສຸມຢູ່ທີ່ປາກຂອງຄີມ. ການຍືດຍາວຂອງບ່ອນຈັບຈະເພີ່ມອານຸພາບ, ແຕ່ຂໍ້ຕໍ່ຈະກາຍເປັນຈຸດທີ່ຮັບຄວາມເຄັ່ງຕຶງ. ເມື່ອອານຸພາບທີ່ຂໍ້ຕໍ່ເກີນຄວາມສາມາດໃນການຕ້ານການຕັດຂອງເຫຼັກ, ຂໍ້ຕໍ່ຈະເລີ່ມແຕກອອກ ແລະ ປາກຂອງຄີມຈະເສຍຄວາມສອດຄ່ອງ. ຮູບແບບນີ້ເລືອກເອົາຄວາມຄວບຄຸມ ແລະ ຊ່ວງການຈັບທີ່ເໝາະສົມ ແທນທີ່ຈະເລືອກເອົາພະລັງງານດິບ.
ເປັນຫຍັງເຫຼັກຄຣ໋ອມ-ວານາເດີ້ມທີ່ຖືກຕີຂຶ້ນຈຶ່ງກຳນົດເພດານທີ່ແທ້ຈິງ
ເຫຼັກຄຣ໋ອມ-ວານາເດີ້ມທີ່ຖືກຕີຂຶ້ນດ້ວຍຄວາມກົດດັນສູງ, ທີ່ຖືກໝາຍເປັນ CR-V, ໃຫ້ຄວາມສາມາດໃນການໃຊ້ງານທີ່ເປັນເພດານຂອງເຄື່ອງມືນີ້. ສ່ວນທີ່ໃຊ້ຕັດທີ່ຖືກເຮັດໃຫ້ແຂງຂຶ້ນດ້ວຍວິທີການອຸນຫະພູມສູງຈະມີຄວາມແຂງທີ່ສູງຂຶ້ນໃນເກນ HRC ໃກ້ກັບດ້ານຂອງເຄື່ອງມື, ໃນຂະນະທີ່ສ່ວນທີ່ເປັນຮ່າງກາຍຍັງຄົງມີຄວາມແຂງແຮງທີ່ດີ. ມາດຕະຖານ ISO 5744 ກຳນົດຄວາມແຂງ ແລະ ວິທີການທົດສອບສຳລັບຄີມ, ແລະ ISO 5742 ກຳນົດເຖິງປະສິດທິພາບ. ສ່ວນຮ່າງກາຍທີ່ຖືກຕີຂຶ້ນຈະຕ້ານການແຕກຫັກໄດ້ດີກວ່າສ່ວນທີ່ຖືກຫຼື້ນ, ແຕ່ບໍ່ມີການຕີໃດໆທີ່ຈະເອົາອານຸພາບຈາກຄວາມຍາວຂອງປາກຄີມອອກໄດ້. ຄວາມແຂງຊ່ວຍປ້ອງກັນດ້ານຂອງເຄື່ອງມື; ມັນບໍ່ໄດ້ເພີ່ມອານຸພາບທີ່ຂໍ້ຕໍ່ຈະຮັບໄດ້.
ເມື່ອຄີມປະກອບລົ້ມເຫຼວໃນການໃຊ້ງານໜັກ
ການສ่งຄືນຈາກສະຖານທີ່ເຮັດວຽກ ແລະ ການຢຸດເຄື່ອງຜະລິດເກີດຂຶ້ນເປັນປົກກະຕິຈາກການເລືອກເຄື່ອງມືທີ່ບໍ່ເໝາະສົມກັບວຽກ. ການຮູ້ທັນເວລາເຖິງສັນຍານເບື້ອງຕົ້ນຈະຊ່ວຍປ້ອງກັນການບາດເຈັບ ແລະ ຄຸ້ມຄ່າໃຊ້ຈ່າຍດ້ານການຈັດຊື້.
ຮູບແບບການລົ້ມເຫຼວທີ່ທີມງານຈັດຊື້ຄວນຮູ້ຈັກ
ໃນການໃຊ້ງານໜັກ ຮູບແບບການລົ້ມເຫຼວທີ່ເກີດຂຶ້ນເປັນປົກກະຕິໄດ້ແກ່: ການກະຈາຍຂອງຄີມ, ການຫຼວມຂອງຈຸດເຊື່ອມ, ການແຕກຂອງແຖວຕັດ, ແລະ ການຄື້ມຂອງດູມຈັບ. ການແຕກຂອງແຖວຕັດເກີດຂຶ້ນເວົ້າເຖິງເວລາທີ່ເຄື່ອງມືຕັດລວມເສັ້ນລ້າວທີ່ມີຄວາມແຂງສູງກວ່າຄວາມຕ້ານທາງກົດເທີງທີ່ຜູ້ຜະລິດກຳນົດ. ການຫຼວມຂອງຈຸດເຊື່ອມເກີດຈາກການໃຊ້ງານເກີນຂອບເຂດຢ່າງຕໍ່ເນື່ອງ ເຮັດໃຫ້ຄີມເລີ່ມເຄື່ອນ ແລະ ລື້ນຈາກວຽກທີ່ກຳລັງເຮັດ. ຄີມທີ່ລື້ນເປັນອັນຕະລາຍເພາະມືຂອງຜູ້ໃຊ້ອາດຖີ່ໄປຂ້າງໜ້າຢ່າງບໍ່ທັນຕັ້ງຕົວ. ມາດຕະຖານ ANSI ແລະ ISO ຈັດປະເພດຄີມຕາມປະເພດວຽກ, ສະນັ້ນການເລືອກຄີມໃຫ້ເໝາະສົມກັບວຽກຈະຊ່ວຍປ້ອງກັນການລົ້ມເຫຼວສ່ວນໃຫຍ່ໄດ້ຕັ້ງແຕ່ເລີ່ມຕົ້ນ. ການກວດສອບເປັນປົກກະຕິຈະຊ່ວຍຈັບເອົາບັນຫາຄີມກະຈາຍ ແລະ ຈຸດເຊື່ອມຫຼວມໄດ້ກ່ອນທີ່ຈະເກີດການລົ້ມເຫຼວຢ່າງກະທັນຫັນ.
ຕົວຢ່າງເຫດການໃນສະຖານທີ່ເຮັດວຽກ: ຄ່າໃຊ້ຈ່າຍຈາກການສັ່ງຊື້ເຄື່ອງມືທີ່ບໍ່ເໝາະສົມເພີ່ງດຽວກັນ
ຜູ້ຈັດສົ່ງເຂດໜຶ່ງໄດ້ຈັດຊຸດເຄື່ອງມືທົ່ວໄປເຂົ້າໃນສັນຍາສຳລັບແຖວການຕິດຕັ້ງແຜ່ນ. ທີມງານໄດ້ໃຊ້ປີ້ບປະກອບເພື່ອບີບລວມເຄື່ອງນຳໄຟທີ່ໜັກ ເຊິ່ງຕ້ອງການທີ່ຈະໃຊ້ຄວາມແຮງຢ່າງຕໍ່ເນື່ອງ. ໃນເວລາບໍ່ເຖິງສັບດາ, ຈຸດທີ່ເຄື່ອງມືເຄື່ອນໄຫວເລີ່ມເລີ່ມເຫຼື່ອມ ແລະ ສ່ວນຂອງປີ້ບເລີ່ມເລີ່ມເຄື່ອນໄຫວອອກຈາກຕຳແໜ່ງ, ສົ່ງຜົນໃຫ້ແຖວການຜະລິດຊ້າລົງ ແລະ ກໍ່ໃຫ້ເກີດການສ่งຄືນ. ການປ່ຽນໄປໃຊ້ປີ້ບສຳລັບຊ່າງໄຟເທົ່ານັ້ນ ໄດ້ຄືນຟື້ນຄວາມຖືກຕ້ອງຂອງການຕັ້ງຄ່າ ແລະ ລົດຈຳນວນການເຮັດໃໝ່. ຂໍ້ຄິດເຫັນ: ການຊື້ເຄື່ອງມືເພື່ອຄວາມຖືກທີ່ສຸດເທົ່ານັ້ນ ໄດ້ລືມເອົາລັກສະນະຂອງພາລາມິເຕີການໃຊ້ງານອອກ, ແລະ ການປັບປຸງນີ້ມີຄ່າໃຊ້ຈ່າຍຫຼາຍກວ່າການເລືອກເຄື່ອງມືທີ່ເໝາະສົມຕັ້ງແຕ່ເລີ່ມຕົ້ນ.
ຄວາມສ່ຽງຂອງການໃຊ້ເຄື່ອງມືທີ່ບໍ່ເໝາະສົມ
ການເລືອກເຄື່ອງມືທີ່ບໍ່ຖືກຕ້ອງ ມັກຈະບໍ່ຢູ່ໃນສະພາບທີ່ເປັນกลาง: ຄ່າໃຊ້ຈ່າຍຈະປາກົດເປັນອຸບັດຕິເຫດ, ການຢຸດການຜະລິດ ແລະ ການທີ່ບໍ່ຜ່ານການກວດສອບການປະຕິບັດຕາມຂໍ້ກຳນົດ ເຊິ່ງສາມາດຫຼີກເວັ້ນໄດ້ດ້ວຍຂັ້ນຕອນການກຳນົດຂໍ້ກຳນົດທີ່ງ່າຍດາຍ.
ອຸບັດຕິເຫດ, ການຢຸດການຜະລິດ ແລະ ຊ່ອງຫວ່າງດ້ານການປະຕິບັດຕາມຂໍ້ກຳນົດຕາມ OSHA ແລະ NFPA 70E
ການເອົາເຄື່ອງມືທີ່ບໍ່ຖືກຕ້ອງມາໃຊ້ສາມາດປ່ຽນວຽກທີ່ທຳມະດາໃຫ້ເປັນອັນຕະລາຍ. ເຄື່ອງມືທີ່ລື້ນໄປເວລາໃຊ້ງານອາດຈະເຮັດໃຫ້ມືຂອງທ່ານຖືກບີບຫຼືຖືກຕັດ, ແລະການຢຸດວຽກທີ່ບໍ່ໄດ້ວາງແຜນໄວ້ໃນແຖວຜະລິດຕະພັນຈະເຮັດໃຫ້ກຳໄລຫຼຸດຕໍ່າລົງ. ມາດຕະຖານ OSHA 1910.335 ກຳນົດໃຫ້ຕ້ອງໃຊ້ອຸປະກອນປ້ອງກັນເວລາເຮັດວຽກກັບໄຟຟ້າ, ແລະມາດຕະຖານ NFPA 70E ກຳນົດຂໍ້ຄວບຄຸມຄວາມສ່ຽງຈາກການລຸກລາມຂອງໄຟຟ້າ (arc-flash) ແລະຄວາມສ່ຽງຈາກການໄດ້ຮັບໄຟຟ້າດູດ (shock-risk) ສຳລັບວຽກທີ່ເຮັດໃກ້ກັບສ່ວນທີ່ມີໄຟຟ້າເຄື່ອນໄຫວ. ການເລືອກເຄື່ອງມືທີ່ບໍ່ເຂົ້າເກນຈະເຮັດໃຫ້ເກີດຄວາມສ່ຽງທີ່ຈະຖືກຕັກເຕືອນຈາກອຳນາດທີ່ກ່ຽວຂ້ອງ ແລະຍັງເພີ່ມຄວາມສ່ຽງດ້ານຄວາມປອດໄພອີກດ້ວຍ. ການກຳນົດໃຫ້ໃຊ້ຄີມປະສົມທີ່ມີການຈັດອັນດັບຄວາມຕ້ານທານຂອງຊັ້ນຫຸ້ມຫໍ່ (rated combination pliers) ສຳລັບວຽກນີ້ຈະຊ່ວຍປ້ອງກັນພະນັກງານ ແລະຮັກສາບັນທຶກການສອບສອບໃຫ້ຖືກຕ້ອງ.
ວິທີການທີ່ການຈັດອັນດັບຄວາມຕ້ານທານຂອງຊັ້ນຫຸ້ມຫໍ່ (insulation rating) ແລະຂໍ້ກຳນົດການເຮັດວຽກກັບສ່ວນທີ່ມີໄຟຟ້າເຄື່ອນໄຫວ (live-working rules) ຖືກນຳໄປໃຊ້
ເມື່ອການເຮັດວຽກເກີດຂຶ້ນໃກ້ກັບລວມທີ່ມີໄຟຟ້າ, ອັດຕາການກັກແຍກຈະຕັດສິນວ່າເຄື່ອງມືນັ້ນຄວນຢູ່ໃນສະຖານທີ່ຫຼືບໍ່. IEC 60900 ກຳນົດອັດຕາການກັກແຍກ 1000 V ສຳລັບເຄື່ອງມືມືທີ່ມີການກັກແຍກສຳລັບການເຮັດວຽກກັບລວມທີ່ມີໄຟຟ້າ, ແລະມີພຽງແຕ່ເຄື່ອງມືທີ່ຜ່ານການທົດສອບການກັກແຍກເທົ່ານັ້ນທີ່ຈະມີເຄື່ອງໝາຍນີ້. ເຄື່ອງມືຈັບທີ່ມາດຕະຖານທີ່ບໍ່ມີອັດຕາການກັກແຍກນີ້ຈະຕ້ອງຢູ່ຫ່າງຈາກລວມທີ່ມີໄຟຟ້າ. ຄຸນສົມບັດຕ້ານການກັດກິນ ແລະ ຕົວຈັບທີ່ຕ້ານການລື້ນທີ່ອອກແບບຕາມຮູບຮ່າງຂອງມືຊ່ວຍໃນສະພາບແວດລ້ອມທີ່ຊື້ນຫຼືມີນ້ຳມັນ, ແຕ່ສິ່ງເຫຼົ່ານີ້ບໍ່ເຄີຍເປັນທາງເລືອກແທນທີ່ຈະປະຕິບັດຕາມຄຸນສົມບັດການກັກແຍກທີ່ໄດ້ຮັບການຢືນຢັນ. ຕ້ອງປັບອັດຕາການກັກແຍກໃຫ້ເຂົ້າກັບຄ່າຄວາມຕ່າງ»ຂອງໄຟຟ້າກ່ອນເລີ່ມການເຮັດວຽກ.
ການປຽບທຽບປີກເຄື່ອງມືປະສົມກັບປີກເຄື່ອງມືຂອງຊ່າງໄຟຟ້າ ແລະ ເຄື່ອງຕັດບຽກ
ຍຸດທະສາດທີ່ຊັດເຈນຈະມອບໝາຍເຄື່ອງມືແຕ່ລະປະເພດໃຫ້ເຮັດວຽກກັບພາລະທີ່ຖືກອອກແບບມາເພື່ອຮັບໄວ້, ໂດຍຮັກສາເຄື່ອງມືທຸກຊິ້ນໃຫ້ຢູ່ພາຍໃນຂອບເຂດການອອກແບບຂອງມັນ.
ບ່ອນທີ່ປີກເຄື່ອງມືຂອງຊ່າງໄຟຟ້າທີ່ອອກແບບເພື່ອການໃຊ້ງານເປັນພິເສດມີປະສິດທິພາບດີກວ່າ
ຄີບສາຍທີ່ອອກແບບເພື່ອການໃຊ້ງານດ້ານດຽວ ເພີ່ມເຕີມດ້ວຍຈຸດຈັບແບບແບນແລະກົງທີ່ໜັກກວ່າ ເຊິ່ງຖືກອອກແບບມາສຳລັບການບິດແລະດຶງຢ່າງຕໍ່ເນື່ອງ. ຮູບຊົງຂອງແຂນຄີບແຈກຢາຍແຮງທົ່ວໜ້າກວ້າງຂຶ້ນ ດັ່ງນັ້ນມັນສາມາດຈັບສາຍນຳໄດ້ໂດຍບໍ່ມີການເລື່ອນທີ່ເຫັນໃນຄີບທົ່ວໄປ. ຄີບປະສົມທົ່ວໄປຍັງຄົງມີບົດບາດສຳລັບການຕິດຕັ້ງເບົາໆ ແລະ ວຽກງານປະສົມປະສານ ແຕ່ການບິດທີ່ໜັກໜ່ວງຢ່າງຕໍ່ເນື່ອງເປັນຂອງຄີບທີ່ອອກແບບມາເພື່ອການໃຊ້ງານດ້ານດຽວ.
ຄີບຕັດສະຫຼຸກໃຊ້ດ້າມຍາວແລະຄານປະສົມເພື່ອຄູນແຮງທີ່ມີດ ເຊິ່ງສາມາດບັນລຸແຮງດຶງທີ່ສູງກວ່າຄີບທຸກປະເພດຫຼາຍ. ພວກມັນຖືກອອກແບບມາເພື່ອຕັດເສັ້ນລວດແລະສາຍສະຫຼຸກທີ່ແຂງແຮງ ບໍ່ແມ່ນເພື່ອຈັບ. ການກຳນົດໃຫ້ໃຊ້ພວກມັນສຳລັບການຕັດ ຊ່ວຍປ້ອງກັນຄີບຈັບຈາກການແຕກຫັກທີ່ແຄົມແລະການແຕກຂອງຂໍ້ຕໍ່. ສຳລັບການບຳລຸງຮັກສາ ຄວນເຊັດແລະລ້ຽນນ້ຳມັນບາງໆທີ່ຂໍ້ຕໍ່ຫຼັງຈາກໃຊ້ງານ ແລະເກັບໄວ້ໃນທີ່ແຫ້ງເພື່ອປ້ອງກັນແຄົມທີ່ຖືກແຂງດ້ວຍວິທີອຸດສາຫະກຳ. ຄີບຕັດແບບແຊກຕັດເສັ້ນລວດເບົາໆ ໃນຂະນະທີ່ຄີບແບບແນວເຂັມສາມາດເຂົ້າເຖິງຂັ້ວຕໍ່ທີ່ຄັບແຄບ. ຄວນໃຊ້ແຕ່ລະຊະນິດຕາມປະເພດຂອງມັນ.
ເນື້ອຫາສັ້ນๆ
ການຊື້ເຄື່ອງມືທີ່ຖືກຕ້ອງເລີ່ມຕົ້ນດ້ວຍການວິເຄາະໂປຼໄຟລ໌ຂອງພາລະບັນທຸກ ບໍ່ແມ່ນຈາກໜ້າສະແດງໃນບັນຊີສິນຄ້າ. ເຄື່ອງມືຄີມປະກອບສາມາດໃຊ້ຈັບ ຕັດເບົາ ແລະງອ ໃນການປະຕິບັດວຽກທີ່ປະສົມປະສານກັນໄດ້, ແຕ່ຈຸດຫຼຸດລົງດຽວຂອງມັນ ແລະ ກຳລັງທີ່ເຮັດວຽກໄດ້ໃນລະດັບປານກາງຈະຈຳກັດທອກຄີ (torque) ທີ່ເຄື່ອງມືນີ້ຈະຮັບໄດ້. ເຄື່ອງມືຄີມຊ່າງໄຟ ແລະ ເຄື່ອງມືຕັດບຽກ (bolt cutters) ມີຢູ່ເພາະວ່າວຽກທີ່ໜັກຕ້ອງການເສັ້ນທາງຮັບພາລະບັນທຸກທີ່ແຂງແຮງກວ່າ. ກະລຸນາກວດສອບຈຸດຫຼຸດລົງ, ຢືນຢັນເຄື່ອງໝາຍຄວາມແຂງ, ແລະ ເລືອກຄ່າອັດຕາການປ້ອງກັນໄຟຟ້າໃຫ້ເໝາະສົມກັບວຽກທີ່ຈະເຮັດ. ຜົນໄດ້ຮັບທີ່ປອດໄພ ແລະ ສາມາດເຮັດຊ້ຳໄດ້ເກີດຈາກການນັບຖືຂອບເຂດການອອກແບບຂອງເຄື່ອງມືແຕ່ລະຊິ້ນ.
ຄໍາ ຖາມ ທີ່ ມັກ ຖາມ
ແຜນການ
ເຄື່ອງມືຄີມປະກອບສາມາດເຮັດໜ້າທີ່ແທນເຄື່ອງມືຕັດບຽກ (bolt cutters) ໃນການຕັດທີ່ໜັກໄດ້ຫຼືບໍ່?
ຄຳຕອບ: ບໍ່ໄດ້. ເຄື່ອງມືຕັດບຽກ (bolt cutters) ເພີ່ມກຳລັງຜ່ານລະບົບຄີມແບບປະກອບ (compound lever) ແລະ ຕົວຈັບທີ່ຍາວ, ເຊິ່ງສາມາດບັນລຸແຮງດຶງ (tensile load) ໃນລະດັບສູງທີ່ເຄື່ອງມືຈັບບໍ່ສາມາດເທີຍບ່ອນໄດ້. ຈຸດຫຼຸດລົງດຽວ ແລະ ກຳລັງທີ່ເຮັດວຽກໄດ້ຈາກຕົວຈັບສັ້ນຂອງເຄື່ອງມືທົ່ວໄປຈະຈຳກັດກຳລັງການຕັດຂອງມັນ, ດັ່ງນັ້ນລວດທີ່ຖືກປູ່ມແລ້ວ ຫຼື ສາຍເຊືອກຈະເຮັດໃຫ້ແຂວງຕັດເສຍຮູບ ຫຼື ເຮັດໃຫ້ຄີມເປີດອອກ. ການເລືອກໃຊ້ເຄື່ອງມືຕັດບຽກ (bolt cutters) ເພື່ອການຕັດຈະຊ່ວຍປ້ອງກັນເຄື່ອງມືຈັບ ແລະ ປ້ອງກັນການລົ້ມສະຫຼາກຢ່າງກະທັນຫັນໃນເວລາເຮັດວຽກ.
ແຜນການ
ເປັນຫຍັງຈຸດຫຼຸດລົງຈຶ່ງຈຳກັດທອກຄີ (torque) ທີ່ເຄື່ອງມືສາມາດໃຊ້ໄດ້?
ຄຳຕອບ: ຈຸດຫັນເປັນຈຸດທີ່ແຮງຈາກດັ່ງຈະສຸມຢູ່ກ່ອນທີ່ຈະເຂົ້າໄປໃນຄີມ. ເມື່ອທອກກີ້ທີ່ຈຸດນີ້ເກີນຄວາມສາມາດໃນການຕ້ານການຕັດຂອງເຫຼັກ, ຈຸດເຊື່ອມຈະເລີ່ມຫຼຸ່ນເປີດອອກ ແລະ ຄີມຈະເລີ່ມເບິ່ງບໍ່ຖືກຕ້ອງ. ຈຸດຫັນທີ່ກວ້າງຂຶ້ນ ຫຼື ໜັກຂຶ້ນຈະເພີ່ມຂອບເຂດທີ່ຮັບໄດ້, ເຊິ່ງເປັນເຫດຜົນທີ່ຄີມປະເພດລາຍການເສັ້ນໄຟ (linesman pliers) ມີອາຍຸການໃຊ້ງານຍາວກວ່າເຄື່ອງມືທົ່ວໄປເມື່ອຖືກໃຊ້ໃນການບີບຕື່ມຢ່າງຕໍ່ເນື່ອງ. ຮູບຮ່າງທັງໝົດ (geometry), ບໍ່ແມ່ນຄວາມຍາວຂອງດັ່ງ, ຈະເປັນຜູ້ກຳນົດຂອບເຂດທີ່ແທ້ຈິງ.
ແຜນການ
ຜູ້ຊື້ຄວນກວດສອບເຄື່ອງມືທີ່ຈັບດ້ວຍມືແນວໃດກ່ອນນຳໄປໃຊ້ງານ?
ຄຳຕອບ: ກວດສອບຈຸດຫັນເພື່ອຄວາມຫຼຸ່ນເປີດ, ຢືນຢັນເຄື່ອງໝາຍຄວາມແຂງຕາມມາດຕະຖານ ISO 5744, ແລະ ສັງເກດເບິ່ງຮ້ອຍແຕກໃກ້ກັບເຂື່ອງຕັດທີ່ຖືກເຮັດໃຫ້ແຂງດ້ວຍວິທີ induction hardening. ຢືນຢັນອັດຕາການກັນໄຟຟ້າສຳລັບການເຮັດວຽກກັບລະບົບທີ່ມີໄຟຟ້າເຂົ້າມາ (live-working task) ແລະ ປະຕິເສດເຄື່ອງມືທີ່ບໍ່ມີການຈັດລະດັບຊັ້ນ (class) ທີ່ຊັດເຈນ. ການກວດສອບຢ່າງໄວວາທຸກໆມື້ຈະຊ່ວຍຈັບເອົາການເບິ່ງບໍ່ຖືກຕ້ອງຂອງຄີມໄດ້ແຕ່ເນີ້ນໆ ແລະ ປ້ອງກັນການລື້ນທີ່ອາດເຮັດໃຫ້ມືບາດເຈັບ ຫຼື ສາມາດຢຸດເຄື່ອງຈັກໃນແຖວຜະລິດຕະກຳໄດ້.
ແຜນການ
ຕ້ອງການອັດຕາການກັນໄຟຟ້າໃນລະດັບໃດເມື່ອເຮັດວຽກໃກ້ກັບລວງລະດັບທີ່ມີໄຟຟ້າເຂົ້າມາ?
ຄຳຕອບ: IEC 60900 ກຳນົດຄືນຄ່າ 1000 V ສຳລັບເຄື່ອງມືທີ່ມີການຫຸ້ມຫໍ່ດ້ວຍວັດສະດຸທີ່ບໍ່ນຳໄຟຟ້າໄດ້ ສຳລັບການເຮັດວຽກໃນສະຖານະທີ່ຍັງມີໄຟຟ້າຢູ່, ແລະເຄື່ອງມືທີ່ຜ່ານການທົດສອບເທົ່ານັ້ນຈຶ່ງຈະມີເຄື່ອງໝາຍນີ້. OSHA 1910.335 ແລະ NFPA 70E ຕ້ອງການການຄວບຄຸມເພື່ອປ້ອງກັນໃນເຂດທີ່ຢູ່ໃກ້ກັບສ່ວນທີ່ຍັງມີໄຟຟ້າຢູ່, ດັ່ງນັ້ນເຄື່ອງມືທີ່ບໍ່ມີການຫຸ້ມຫໍ່ຈະຕ້ອງຢູ່ຫ່າງອອກຈາກສ່ວນດັ່ງກ່າວ. ກ່ອນເລີ່ມເຮັດວຽກ, ຈະຕ້ອງເລືອກເຄື່ອງມືທີ່ມີຄືນຄ່າທີ່ເໝາະສົມກັບຄ່າຄົງທີ່ຂອງວົງຈອນ, ແລະຈະຕ້ອງຖອນເຄື່ອງມືອອກຈາກການໃຊ້ງານທັນທີທີ່ສ່ວນທີ່ຫຸ້ມຫໍ່ເສຍຫາຍ ເພື່ອຫຼີກເວັ້ນຄວາມສ່ຽງຈາກໄຟຟ້າດູດ.
ແຜນການ
ວຽກງານໃດທີ່ຄວນໃຊ້ຄີມຂອງຊ່າງໄຟຟ້າເທົ່ານັ້ນ ແທນທີ່ຈະໃຊ້ເຄື່ອງມືທົ່ວໄປ?
ຄຳຕອບ: ການບິດແລະດຶງລວມທັງການເຮັດວຽກທີ່ຕ້ອງໃຊ້ແຮງຫຼາຍຕໍ່ລວມເຄື່ອງນຳໄຟຟ້າທີ່ໜັກ ຄວນໃຊ້ຄີມຂອງຊ່າງໄຟຟ້າເທົ່ານັ້ນ. ສ່ວນຫົວທີ່ແຕ່ງແຕ້ມແບບແຕ່ງແຕ້ມແລະຈຸດທີ່ເປີດ-ປິດທີ່ໜັກກວ່າຊ່ວຍຮັກສາຄວາມສອດຄ່ອງໃນເວລາທີ່ຕ້ອງຮັບທັງຄວາມເຄັ່ງຕຶດແລະທັງຄວາມເຄັ່ງຕຶດຕໍ່ເນື່ອງ, ໃນຂະນະທີ່ເຄື່ອງມືທົ່ວໄປຈະເລີ່ມເລື່ອນແລະເລີ່ມເຫຼືອນອອກ. ຊ່າງໄຟຟ້າທີ່ເຮັດການເຊື່ອມລວມເຄື່ອງນຳໄຟຟ້າສຳລັບການຕໍ່ດິນຈະໄດ້ຮັບຄວາມສະຖຽນແລະຄວາມໄວຫຼາຍຂຶ້ນຈາກການອອກແບບທີ່ເປັນເອກະລັກ. ຄວນເກັບເຄື່ອງມືທົ່ວໄປໄວ້ໃຊ້ສຳລັບການປະກອບທີ່ເບົາ ແລະ ວຽກງານປະສົມທີ່ບໍ່ຕ້ອງໃຊ້ແຮງຫຼາຍ.