 EN

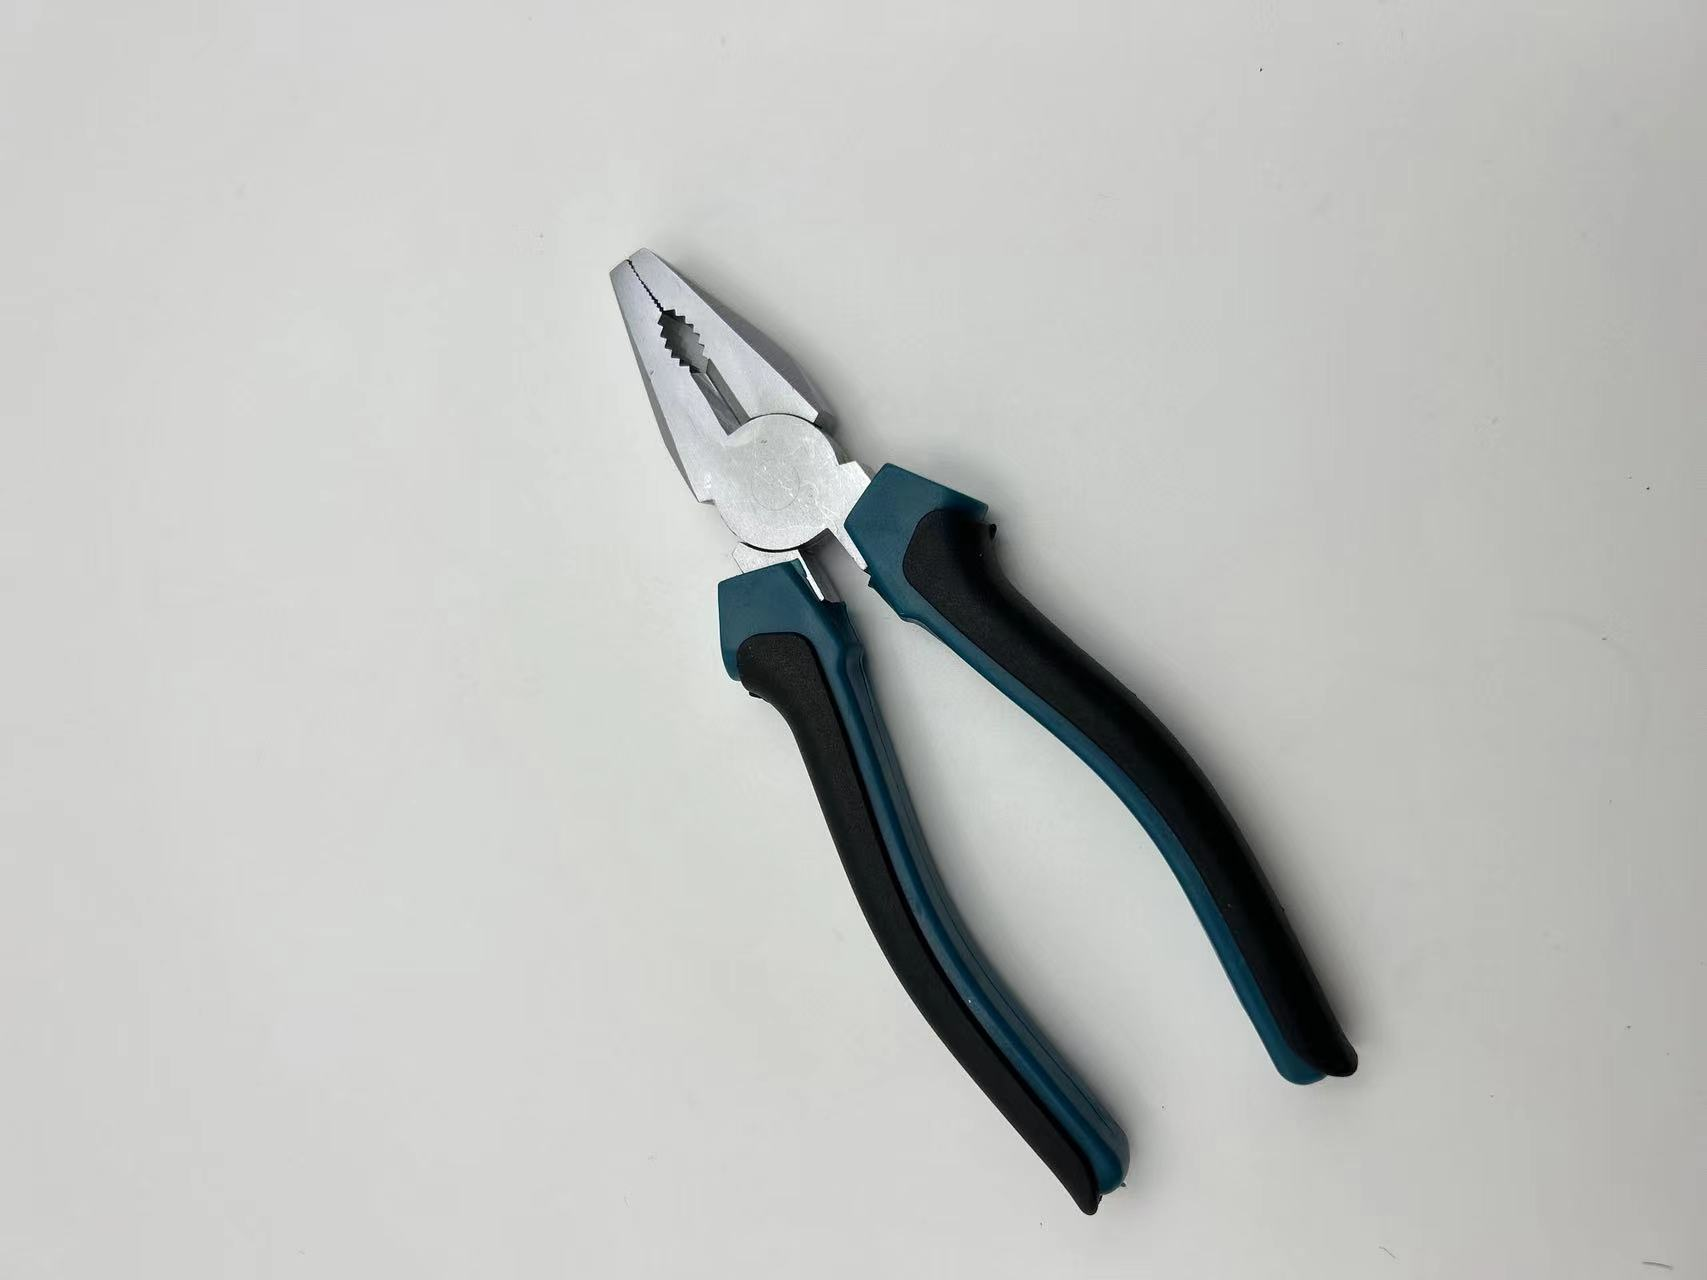
Các đội ngũ mua sắm thường đặt câu hỏi liệu một công cụ đa năng duy nhất có thể thay thế trọn bộ dụng cụ công nghiệp hay không. Kìm kết hợp nằm ở trung tâm của cuộc tranh luận này vì chúng vừa kẹp, vừa cắt, vừa uốn trong cùng một thân kìm. Câu trả lời trung thực phụ thuộc vào tải trọng, mô-men xoắn và vật liệu đang được xử lý. Các phần bên dưới phân tích những nguyên nhân cấu trúc gây ra giới hạn của chúng và chỉ ra những trường hợp nên chọn dụng cụ chuyên dụng để đảm bảo an toàn hơn.
Hiểu rõ giới hạn tải trọng và mô-men xoắn của kìm kết hợp
Kìm kết hợp đa năng khẳng định vị trí của mình nhờ tính linh hoạt, song chính sự linh hoạt ấy lại đi kèm chi phí cơ học mà người mua cần cân nhắc kỹ trước khi sử dụng quá tải.
Cách khớp quay và hình dạng hàm chia sẻ tải trọng
Một mẫu kìm kết hợp tiêu chuẩn sử dụng một khớp quay đơn, nơi hai nửa thân gặp nhau. Lực tác dụng tại tay cầm truyền qua khớp quay đó và tập trung tại đầu hàm kìm. Tay cầm dài hơn tạo thêm đòn bẩy, nhưng khớp quay trở thành điểm chịu ứng suất cao nhất. Khi mô-men xoắn tại khớp quay vượt quá khả năng chịu cắt của thép, khớp bị giãn ra và hai hàm mất độ đồng trục. Thiết kế này đánh đổi sức mạnh thô để lấy độ kiểm soát tốt hơn và khoảng cách giữa hai tay cầm dễ thao tác hơn.
Tại sao thép crôm-vanadi rèn là giới hạn thực sự
Thép crôm-vanadi (CR-V) được rèn dưới áp lực cao xác định giới hạn làm việc thực tế của dụng cụ. Các lưỡi cắt được tôi cao tần đạt độ cứng cao hơn trên thang HRC gần vùng lưỡi cắt, trong khi thân kìm vẫn giữ được độ dai tốt hơn. Tiêu chuẩn ISO 5744 quy định về độ cứng và phương pháp thử nghiệm đối với kìm, còn ISO 5742 quy định về hiệu năng. Thân kìm được rèn thả rơi chống nứt tốt hơn thân được đúc, nhưng dù có rèn thế nào đi nữa cũng không loại bỏ được giới hạn đòn bẩy do chiều dài hàm kìm đặt ra. Độ cứng bảo vệ phần lưỡi cắt; nó không làm tăng mô-men xoắn tối đa mà khớp quay có thể chịu đựng được.
Khi kìm kết hợp thất bại trong điều kiện làm việc nặng
Các sản phẩm trả lại tại hiện trường và việc ngừng dây chuyền thường bắt nguồn từ sự không phù hợp giữa công việc và loại dụng cụ. Nhận diện sớm các dấu hiệu đầu tiên giúp ngăn ngừa chấn thương và bảo vệ ngân sách mua sắm.
Các dạng hỏng hóc mà đội mua sắm cần nhận biết
Trong điều kiện làm việc nặng, các dạng hỏng hóc phổ biến gồm: hàm tách ra, trục xoay lỏng, mép cắt bị vỡ mẻ và cán cong. Mép cắt bị vỡ mẻ xảy ra khi dụng cụ cắt dây cứng vượt quá tải trọng kéo tối đa được ghi trên nhãn. Trục xoay lỏng xuất hiện sau nhiều lần quá tải, khiến hai hàm lệch vị trí và trượt trên vật gia công. Hàm trượt rất nguy hiểm vì bàn tay có thể phóng nhanh về phía trước. Các tiêu chuẩn ANSI và ISO phân loại kìm theo từng nhóm, do đó việc chọn đúng loại dụng cụ cho từng công việc sẽ ngăn ngừa phần lớn sự cố ngay từ đầu. Kiểm tra định kỳ giúp phát hiện sớm hiện tượng hàm tách ra và độ rơ của trục xoay trước khi xảy ra hỏng hóc đột ngột.
Một tình huống tại hiện trường: chi phí do đặt sai một loại dụng cụ
Một nhà phân phối khu vực từng đưa các dụng cụ cầm tay thông dụng vào hợp đồng cung cấp cho dây chuyền lắp ráp bảng mạch. Đội kỹ thuật sử dụng kìm kết hợp để xoắn các dây dẫn tiếp địa nặng, đòi hỏi mô-men xoắn lớn và liên tục. Trong vòng vài tuần, các khớp quay bị lỏng và hàm kìm lệch đi, làm chậm dây chuyền và gây ra tình trạng trả hàng. Việc chuyển sang dùng kìm điện chuyên dụng cho dây chuyền này đã khôi phục độ chính xác và giảm đáng kể công việc sửa chữa. Bài học rút ra: mua thiết bị chỉ dựa trên giá cả đã bỏ qua đặc điểm tải thực tế, và chi phí khắc phục sau đó cao hơn nhiều so với việc lựa chọn đúng dụng cụ ngay từ đầu.
Rủi ro khi sử dụng dụng cụ không phù hợp
Việc chọn sai dụng cụ gần như luôn gây hậu quả: chi phí phát sinh dưới dạng chấn thương, thời gian ngừng hoạt động và vi phạm quy định kiểm tra an toàn — những vấn đề hoàn toàn có thể tránh được nhờ một bước xác định thông số kỹ thuật đơn giản.
Chấn thương, thời gian ngừng hoạt động và khoảng trống về tuân thủ theo OSHA và NFPA 70E
Việc chọn nhầm dụng cụ cầm tay biến một công việc thường lệ thành mối nguy hiểm. Một dụng cụ trượt khi chịu tải có thể kẹp hoặc cắt vào bàn tay, và việc dừng dây chuyền sản xuất ngoài kế hoạch làm giảm biên lợi nhuận. Tiêu chuẩn OSHA 1910.335 yêu cầu trang bị bảo hộ khi làm việc điện, trong khi NFPA 70E quy định các biện pháp kiểm soát rủi ro do hồ quang điện và điện giật khi thực hiện công việc gần các bộ phận đang có điện. Việc lựa chọn dụng cụ không đáp ứng yêu cầu gây ra cả rủi ro về an toàn lẫn nguy cơ bị xử phạt trong kiểm tra. Việc chỉ định dùng kìm kết hợp đạt tiêu chuẩn cho từng công việc cụ thể vừa bảo vệ người lao động, vừa đảm bảo hồ sơ kiểm toán rõ ràng.
Cách xếp hạng cách điện và các quy tắc làm việc trên thiết bị có điện được áp dụng như thế nào
Khi làm việc gần các dây dẫn có điện, cấp độ cách điện quyết định xem một dụng cụ có được phép sử dụng tại hiện trường hay không. Tiêu chuẩn IEC 60900 quy định mức cách điện 1000 V cho dụng cụ cầm tay cách điện dùng trong công việc trên mạch có điện, và chỉ những phiên bản đã được kiểm tra cách điện mới được mang dấu chứng nhận này. Một dụng cụ kẹp tiêu chuẩn không đạt mức cách điện nêu trên phải giữ khoảng cách an toàn với các mạch đang có điện. Khả năng chống ăn mòn và tay cầm chống trượt, thuận tiện về mặt nhân trắc học giúp tăng hiệu quả trong điều kiện ẩm ướt hoặc nhiều dầu mỡ, nhưng chúng hoàn toàn không thể thay thế cho một lớp cách điện đã được xác minh. Hãy chọn dụng cụ có cấp cách điện phù hợp với điện áp trước khi bắt đầu công việc.
So sánh kìm kết hợp với kìm điện và kìm cắt bu-lông
Một chiến lược rõ ràng gán mỗi loại dụng cụ cho tải trọng mà nó được thiết kế để chịu đựng, đảm bảo mọi dụng cụ đều hoạt động trong giới hạn thiết kế của mình.
Nơi kìm điện chuyên dụng vượt trội
Kìm thợ điện chuyên dụng được trang bị mũi kẹp phẳng và bản lề chắc chắn hơn, thiết kế để xoay và kéo liên tục. Hình dạng hàm của chúng phân tán lực lên bề mặt rộng hơn, nhờ đó giữ dây dẫn ổn định mà không bị trượt như ở các loại kìm đa năng. Kìm kết hợp đa năng vẫn có chỗ đứng riêng trong lắp ráp nhẹ và các công việc hỗn hợp, nhưng mô-men xoắn lớn liên tục thì thuộc về thiết kế chuyên biệt.
Kìm cắt bu-lông sử dụng cán dài cùng đòn bẩy kép để khuếch đại lực tại lưỡi cắt, đạt tải kéo đứt cao hơn nhiều so với mọi loại kìm. Chúng được chế tạo để cắt thanh cứng hoặc xích, chứ không dùng để kẹp. Việc chọn đúng loại kìm này cho công việc cắt sẽ bảo vệ kìm kẹp khỏi mẻ cạnh và giãn khớp. Để bảo dưỡng, lau sạch và tra dầu nhẹ vào bản lề sau mỗi lần sử dụng, đồng thời cất nơi khô ráo nhằm bảo vệ lưỡi cắt đã tôi cao tần. Kìm cắt chéo dùng để cắt dây mảnh, trong khi kìm mũi nhọn tiếp cận được các đầu nối chật hẹp; hãy luôn sử dụng mỗi loại đúng phạm vi chức năng của nó.
TỔNG QUAN
Việc chọn đúng dụng cụ bắt đầu từ hồ sơ tải trọng, chứ không phải từ trang danh mục sản phẩm. Kìm kết hợp thực hiện các thao tác như kẹp, cắt nhẹ và uốn trong nhiều nhiệm vụ khác nhau, nhưng chốt xoay đơn và đòn bẩy vừa phải của chúng giới hạn mô-men xoắn mà dụng cụ có thể chịu đựng. Kìm điện và kìm cắt bu-lông chuyên dụng tồn tại vì công việc nặng yêu cầu đường truyền tải mạnh hơn. Hãy kiểm tra chốt xoay, xác minh dấu độ cứng và lựa chọn cấp cách điện phù hợp với công việc. Kết quả an toàn và lặp lại được đảm bảo khi tôn trọng giới hạn thiết kế của từng dụng cụ.
Các câu hỏi thường gặp
Câu hỏi
Kìm kết hợp có thể thay thế kìm cắt bu-lông để cắt vật nặng hay không?
Đáp án: Không. Kìm cắt bu-lông khuếch đại lực nhờ cơ cấu đòn bẩy kép và cán dài, đạt tải kéo mà một dụng cụ đa năng không thể sánh kịp. Chốt xoay đơn và đòn bẩy ngắn của dụng cụ đa năng giới hạn lực cắt của nó; do đó, thanh thép tôi hoặc xích sẽ làm mẻ lưỡi cắt hoặc làm giãn hàm kẹp. Việc chọn kìm cắt bu-lông cho công việc cắt đảm bảo bảo vệ dụng cụ kẹp và ngăn ngừa hư hỏng đột ngột trên công trường.
Câu hỏi
Tại sao khớp chốt xoay lại giới hạn mô-men xoắn mà một dụng cụ có thể tạo ra?
Đáp án: Trục quay là điểm mà lực tác dụng lên cán tập trung trước khi truyền tới hàm kẹp. Khi mô-men xoắn tại điểm đó vượt quá khả năng chịu cắt của thép, khớp nối sẽ giãn ra và các hàm kẹp bị lệch khỏi vị trí đúng. Một trục quay rộng hơn hoặc nặng hơn sẽ nâng cao ngưỡng này, vì vậy kìm thợ điện chuyên dụng bền hơn kìm đa năng khi phải chịu xoắn liên tục. Chính hình học – chứ không phải chiều dài cán – mới xác định ngưỡng giới hạn thực sự.
Câu hỏi
Người mua nên kiểm tra dụng cụ cầm tay như thế nào trước khi đưa vào sử dụng?
Đáp án: Kiểm tra trục quay xem có độ rơ hay không, xác nhận dấu độ cứng theo tiêu chuẩn ISO 5744, đồng thời tìm vết nứt gần mép cắt đã tôi cao tần. Xác minh xếp hạng cách điện cho mọi công việc làm trên thiết bị đang có điện và loại bỏ ngay những dụng cụ không ghi rõ phân lớp. Việc kiểm tra nhanh mỗi ngày giúp phát hiện sớm hiện tượng giãn hàm kẹp, từ đó ngăn ngừa trượt tay gây chấn thương hoặc làm gián đoạn dây chuyền sản xuất.
Câu hỏi
Yêu cầu xếp hạng cách điện nào khi làm việc gần các dây dẫn đang mang điện?
Đáp án: IEC 60900 quy định lớp cách điện 1000 V cho dụng cụ cầm tay cách điện dùng trong công việc trên thiết bị đang có điện, và chỉ các phiên bản đã được kiểm tra mới mang dấu chuẩn này. OSHA 1910.335 và NFPA 70E yêu cầu các biện pháp bảo vệ khi làm việc gần các bộ phận đang có điện, do đó dụng cụ không cách điện phải giữ khoảng cách an toàn. Hãy chọn dụng cụ có cấp cách điện phù hợp với điện áp mạch trước khi bắt đầu công việc, và loại bỏ ngay lập tức bất kỳ dụng cụ nào có lớp cách điện bị hư hỏng để tránh nguy cơ giật điện.
Câu hỏi
Công việc nào nên sử dụng kìm thợ điện chuyên dụng thay vì dụng cụ đa năng?
Đáp án: Việc xoay và kéo liên tục các dây dẫn nặng nên được thực hiện bằng kìm thợ điện chuyên dụng. Mũi kìm phẳng và trục quay chắc chắn hơn giúp duy trì độ thẳng hàng dưới tác động mô-men xoắn liên tục, trong khi dụng cụ đa năng dễ bị lệch và lỏng ra. Thợ điện nối dây tiếp địa sẽ đạt được độ ổn định và tốc độ cao hơn nhờ thiết kế chuyên biệt này. Hãy dành dụng cụ đa năng cho các công việc lắp ráp nhẹ hoặc hỗn hợp, nơi không yêu cầu lực tác động cực lớn.