 EN

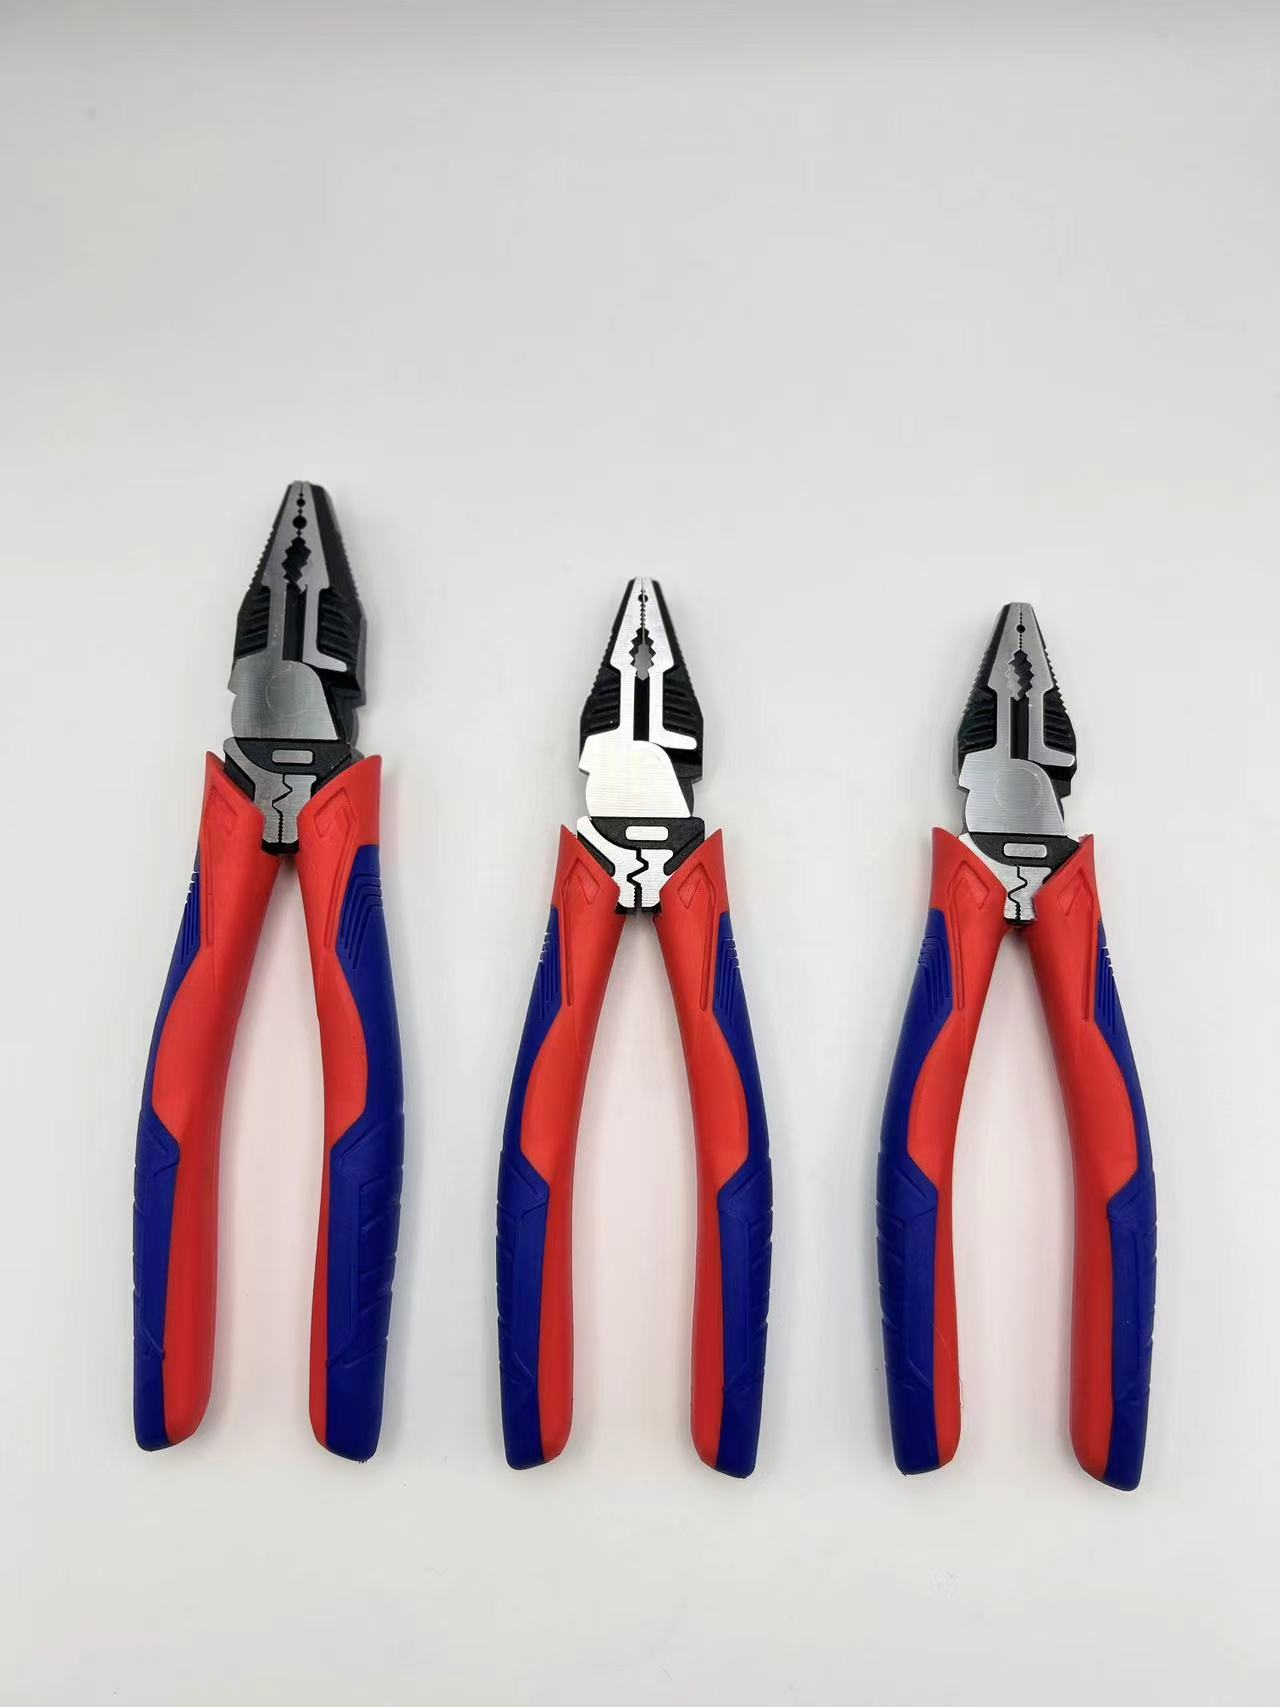
Các đội ngũ mua sắm đánh giá dụng cụ cầm tay công nghiệp thường đặt câu hỏi về những đặc điểm vật lý nào phân biệt một dụng cụ đáng tin cậy với một dụng cụ có tuổi thọ ngắn. Một chiếc kìm kết hợp chất lượng cao bắt đầu từ những dấu hiệu cấu trúc có thể đo lường được, chứ không phải từ các tuyên bố tiếp thị. Những người mua học cách nhận diện những dấu hiệu đó sẽ giảm chi phí thay thế, hạ thấp nguy cơ chấn thương tại nơi làm việc và duy trì hoạt động liên tục của dây chuyền sản xuất. Hướng dẫn này giải thích những tín hiệu chất lượng cấu trúc thực sự quan trọng trước khi bất kỳ đơn đặt hàng nào được gửi đi, để những người lập đặc tả có thể đánh giá một dụng cụ dựa trên những gì họ có thể nhìn thấy, đo đạc và kiểm tra ngay trên bàn thử nghiệm.
Hình học hàm kẹp và độ chính xác khi cắt
Bề mặt hàm kẹp được mài chính xác
Dấu hiệu đầu tiên mà người mua cần kiểm tra trên bất kỳ chiếc kìm kết hợp nào là bề mặt hàm kìm. Các hàm kìm được gia công chính xác và mài bóng giúp giữ chặt các bề mặt phẳng cũng như đảm bảo độ sâu răng đều nhau, nhờ đó dụng cụ bám chắc mà không trượt khi chịu tải. Hàm kìm gia công kém sẽ làm dẹt dây dẫn thay vì giữ chặt dây, gây hư hại đầu nối và tạo thêm công việc sửa chữa cho thợ điện. Hàm kìm đã tôi cứng còn giúp chống lại hiện tượng lõm bề mặt (brinelling) xuất hiện sau nhiều lần siết mạnh liên tiếp lên các bulông hoặc đai ốc đã tôi cứng. Đối với nhà phân phối, độ đồng nhất của hàm kìm trong toàn bộ lô hàng là yếu tố giúp đội thi công tin tưởng sử dụng dụng cụ này cho mọi mối nối họ thực hiện.
Lưỡi cắt được cứng hóa bằng cảm ứng
Phần kìm kết hợp chất lượng cao nhất được xử lý riêng biệt so với thân kìm. Làm cứng bằng cảm ứng chỉ làm nóng phần mép cắt rồi làm nguội nhanh, tạo độ cứng cục bộ khoảng 58–62 HRC, trong khi vùng khớp nối vẫn giữ được độ dai hơn. Độ chênh lệch này ngăn ngừa gãy giòn — tình trạng mà lưỡi cắt được tôi toàn bộ sẽ gặp phải khi chịu va đập. Người mua nên yêu cầu nhà cung cấp nêu rõ phương pháp tôi cụ thể, bởi vì mép cắt mềm sẽ bị cùn trong vòng vài tuần khi dùng trên dây đồng và dây thép kéo nguội, làm tăng chi phí vật tư tiêu hao và làm chậm dây chuyền sản xuất. Đội thi công tại hiện trường cần tránh dùng hàm kìm như búa hoặc thanh chống, vì lực va đập bên hông sẽ tác động lên bản lề theo hướng mà nó không được thiết kế để chịu đựng, từ đó làm mòn nhanh hơn. Kiểm tra nhanh mép cắt bằng dây mềm mỗi tháng một lần giúp phát hiện sớm tình trạng cùn trước khi mép cắt gây hỏng đầu nối.
Khớp quay và truyền lực
Kết cấu khớp quay tán đinh
Lực truyền từ cán qua khớp quay đến hàm kẹp, do đó khớp quay quyết định lượng nỗ lực truyền tới công việc. Một khớp quay được tán đinh trên kìm kết hợp giúp giữ hai nửa luôn thẳng hàng khi bóp liên tục, hạn chế độ rơ ngang làm hao phí lực và làm lỏng dụng cụ. Khớp quay lỏng khiến các hàm kẹp lệch ra xa nhau và làm xước dây dẫn trong quá trình tuốt vỏ. Tiêu chuẩn ISO 5742 quy định dung sai kích thước và dung sai độ rơ tự do cho kìm, giúp người mua có cơ sở khách quan để so sánh mẫu thử từ các nhà máy khác nhau trong cùng một báo giá.
Tải kéo và khả năng chịu mô-men xoắn
Kìm kết hợp được đánh giá theo tải kéo giới hạn; vượt quá tải này sẽ làm cong khớp nối hoặc nứt hàm kìm gần phần gốc. Việc hiểu rõ đường truyền mô-men xoắn giúp người mua lựa chọn dụng cụ phù hợp với tiết diện dây cáp và kích thước bu-lông tại hiện trường. Đối với vật liệu tròn nặng, nên sử dụng kìm chuyên dụng cho bơm nước hoặc kìm cắt bu-lông để giảm lực tác động và kéo dài tuổi thọ sản phẩm. Các tiêu chuẩn độ cứng ANSI và ISO giúp người thiết kế xác minh thép có khả năng chịu tải dự kiến mà không bị biến dạng vĩnh viễn trong điều kiện sử dụng hàng ngày. Người mua cũng nên hướng dẫn người dùng cắt ở phần gốc hàm kìm, chứ không phải ở đầu mút — nơi đòn bẩy yếu nhất. Việc cắt ở đầu mút sẽ khuếch đại mô-men xoắn lên bản lề và dễ gây nứt; do đó, thao tác đúng cách vừa bảo vệ dụng cụ vừa đảm bảo an toàn cho người lao động trước nguy cơ bật ngược.
Vật liệu — Thép crôm-vanadi
Thân kìm làm từ thép crôm-vanadi rèn dập
Khi kìm kết hợp sử dụng thân làm từ thép crôm-vanadi (CR-V) được rèn thả, cấu trúc thớ kim loại sẽ chạy theo các đường chịu ứng suất của hàm kìm, giúp tăng khả năng chống mẻ ở lưỡi cắt. Thép crôm-vanadi khẳng định vị thế trong các dụng cụ cầm tay công nghiệp nhờ sự cân bằng giữa độ cứng và độ dai mà thép carbon thông thường không thể đạt được. Jusheng Tools áp dụng quy trình rèn áp lực cao và đánh bóng thủ công trên các dòng sản phẩm công nghiệp, nhằm loại bỏ các khuyết tật bề mặt trước khi tôi cứng. Sự kỷ luật này thể hiện rõ qua số lần hỏng hóc tại hiện trường giảm đi và chất lượng từng lô hàng ổn định hơn cho các nhà phân phối.
Độ cứng HRC và khả năng chống ăn mòn
Ngoai so HRC, thep phai chong gỉ trong cac kho am va cac cong trinh gan bien. Lop mat hoan thien mạ crôm hoac photphat lam cham qua trinh ăn mon va giu cho ban le van hoat dong linh hoat. Nguoi mua nen kiem tra do cung da duoc khai bao bang cach thuc hien phep thu mau thay vi tin vao thong tin tren catalog, vi nhung cap kìm co ve giong het nhau co the an giu cac che do nhiêt luyen khac nhau. Do cung dong nhat tren toan bo lo hang bao ve ca nguoi su dung cuoi cung lan uy tín cua nha phan phoi tren thuc te theo thoi gian. Mot lop dau mong tren ban le sau khi lam sach se giu cho chuyen dong luon nhan va ngan chan hien tuong gỉ lan. Nen luu kho cac dung cu o noi kho ráo va dat cach san betong, vi do am co the hap len va gay hanh xoi tai cac diem moi noi. Viec cham soc dinh ky nhu vay keo dai thoi gian su dung nhieu hon bat ky khang dinh nao ve vat lieu duoc in tren hop.
Cong nghê thiet ke tay cam va do bám chong truot
Tay cam cong nghê thiet ke va khoang cach nam chap
Một tay cầm công thái học trên kìm kết hợp giúp phân tán lực nén đều khắp lòng bàn tay và rút ngắn khoảng cách cầm nắm, từ đó giảm mệt mỏi cho bàn tay của thợ điện thực hiện hàng trăm mối nối mỗi ngày. Một nhà phân phối khu vực phục vụ các nhà thầu điện đã ghi nhận số lượng yêu cầu trả hàng tăng dần cho đến khi nhóm này xác định nguyên nhân nằm ở tay cầm quá lớn. Việc chuyển sang loại tay cầm ngắn hơn đã cắt giảm đáng kể số lượng trả hàng và nâng cao tỷ lệ đặt hàng lại trong vòng một mùa. Khi tay cầm vừa vặn với bàn tay, người vận hành có thể tác dụng lực kiểm soát tốt hơn với ít nỗ lực hơn và đạt chất lượng cắt tốt hơn.
Lớp phủ chống trượt và xếp hạng cách điện
Người mua yêu cầu kìm kết hợp cách điện cần xác nhận nhãn ghi cấp độ cách điện và lớp lót bên trong hai màu để phát hiện hư hỏng. Trong công việc điện, phần cầm nắm phải giữ chắc ngay cả khi tay dính dầu hoặc đổ mồ hôi, do đó lớp phủ chống trượt là yếu tố quan trọng. Tại những nơi có dây dẫn đang mang điện, cán cách điện được đánh giá theo tiêu chuẩn IEC 60900 (1000 V) và tuân thủ các tiêu chuẩn NFPA 70E và OSHA 1910.335 nhằm bảo vệ người lao động. Lớp cách điện phù hợp, kết hợp với thao tác đúng, là hàng rào cuối cùng phòng ngừa phơi nhiễm hồ quang và điện giật tại hiện trường.
Mua dựa trên các đặc điểm cấu trúc hiệu quả hơn việc chỉ mua dựa trên giá. Một chiếc kìm kết hợp đáng tin cậy có hàm được mài chính xác, lưỡi cắt được tôi cao tần, trục xoay được tán chắc chắn, thân làm từ thép CR-V rèn dập, và tay cầm chống trượt, phù hợp với dáng tay người dùng. Kiểm tra một mẫu ngẫu nhiên, xác nhận các tiêu chuẩn ISO và ANSI, đồng thời đào tạo người dùng về giới hạn tải và bảo trì định kỳ. Các nhà phân phối áp dụng danh sách kiểm tra này sẽ giảm số lượng hàng trả lại và xây dựng mối quan hệ bền vững, lâu dài hơn với khách hàng chuyên nghiệp trong các thị trường công nghiệp.
Các câu hỏi thường gặp
Câu hỏi
Những khuyết tật vật lý nào cho thấy một chiếc kìm có chất lượng thấp?
Đáp án: Hãy chú ý các dấu hiệu như mặt hàm không đều, độ rơ rõ rệt tại trục xoay và phần lưỡi cắt mềm dễ bị lõm khi chịu lực nhẹ. Đinh tán lỏng, mài lệch tâm và vết gỉ là những tín hiệu cho thấy quy trình kiểm soát sản xuất yếu kém. Hãy kiểm tra một mẫu ngẫu nhiên từ lô hàng — chứ không phải mẫu trưng bày — vì tính nhất quán của cả lô mới quyết định hiệu suất thực tế ngoài hiện trường. Yêu cầu tài liệu ghi rõ độ cứng và dung sai trước khi đặt hàng, đồng thời loại bỏ những sản phẩm không đạt yêu cầu kiểm tra độ rơ tự do trong quá trình kiểm tra nhập kho.
Câu hỏi
Tại sao tôi luyện cảm ứng lại quan trọng đối với lưỡi cắt?
Đáp án: Tôi luyện cảm ứng tập trung nhiệt vào phần mép cắt của kìm kết hợp chất lượng cao, đạt độ cứng khoảng 58–62 HRC trong khi khớp nối vẫn giữ được độ dai. Một lưỡi cắt được tôi cứng toàn bộ thân sẽ gãy khi chịu va đập. Tôi luyện cục bộ giúp duy trì độ sắc bén của lưỡi cắt qua hàng ngàn lần cắt dây đồng và dây thép. Người mua nên xác nhận phương pháp này với nhà cung cấp, bởi vì lưỡi cắt mềm sẽ nhanh hỏng khi cắt dây dẫn kéo nguội và làm tăng chi phí thay thế.
Câu hỏi
Người mua nên kiểm tra khớp xoay như thế nào?
Đáp án: Mở và đóng công cụ rồi quan sát xem có độ rơ ngang hoặc cảm giác ráp, vướng ở khớp hay không. Một khớp xoay gắn bằng đinh tán chắc chắn sẽ vận hành trơn tru và giữ cho hai hàm luôn thẳng hàng dưới tải. Hãy so sánh nhiều đơn vị trong cùng một lô, vì sự chênh lệch giữa các mẫu sẽ phản ánh mức độ kiểm soát quy trình không ổn định. Kết hợp kiểm tra này với giới hạn độ rơ tự do ISO 5742 để thiết lập tiêu chuẩn chấp nhận khách quan cho kiểm tra nhập kho tại kho hàng.
Câu hỏi
Cấp thép nào phù hợp cho dụng cụ cắt công nghiệp?
Đáp án: Thép crôm-vanadi, ký hiệu CR-V, mang lại sự cân bằng giữa độ cứng và độ dai cần thiết cho cắt công nghiệp. Rèn dập làm cho các thớ kim loại thẳng hàng với đường chịu ứng suất của hàm kẹp, từ đó nâng cao khả năng chống mẻ cạnh. Thép cacbon thông thường rẻ hơn nhưng mau mất độ sắc và dễ nứt hơn dưới tải trọng. Hãy xác minh bằng thử nghiệm độ cứng trên mẫu thực tế thay vì chỉ dựa vào thông tin trong danh mục, đồng thời kiểm tra khả năng chống ăn mòn nếu dụng cụ được lưu trữ trong điều kiện ẩm ướt hoặc gần vùng ven biển.
Câu hỏi
Tay cầm cách điện có thể thay thế các quy trình an toàn điện hay không?
Đáp án: Không. Tay cầm cách điện đạt chuẩn IEC 60900 chỉ bảo vệ người dùng khi tiếp xúc với bộ phận mang điện có điện áp tối đa 1000 V và phải được sử dụng kết hợp với các biện pháp kiểm soát như khóa nguồn (lockout) theo tiêu chuẩn NFPA 70E và OSHA 1910.335. Lớp cách điện bị hư hỏng sẽ mất tác dụng bảo vệ, do đó cần kiểm tra lớp vỏ hai màu trước mỗi lần sử dụng. Tay cầm chỉ là hàng rào phòng thủ cuối cùng, chứ không bao giờ thay thế được việc ngắt nguồn mạch điện và tuân thủ các quy định an toàn điện tại hiện trường.