 EN

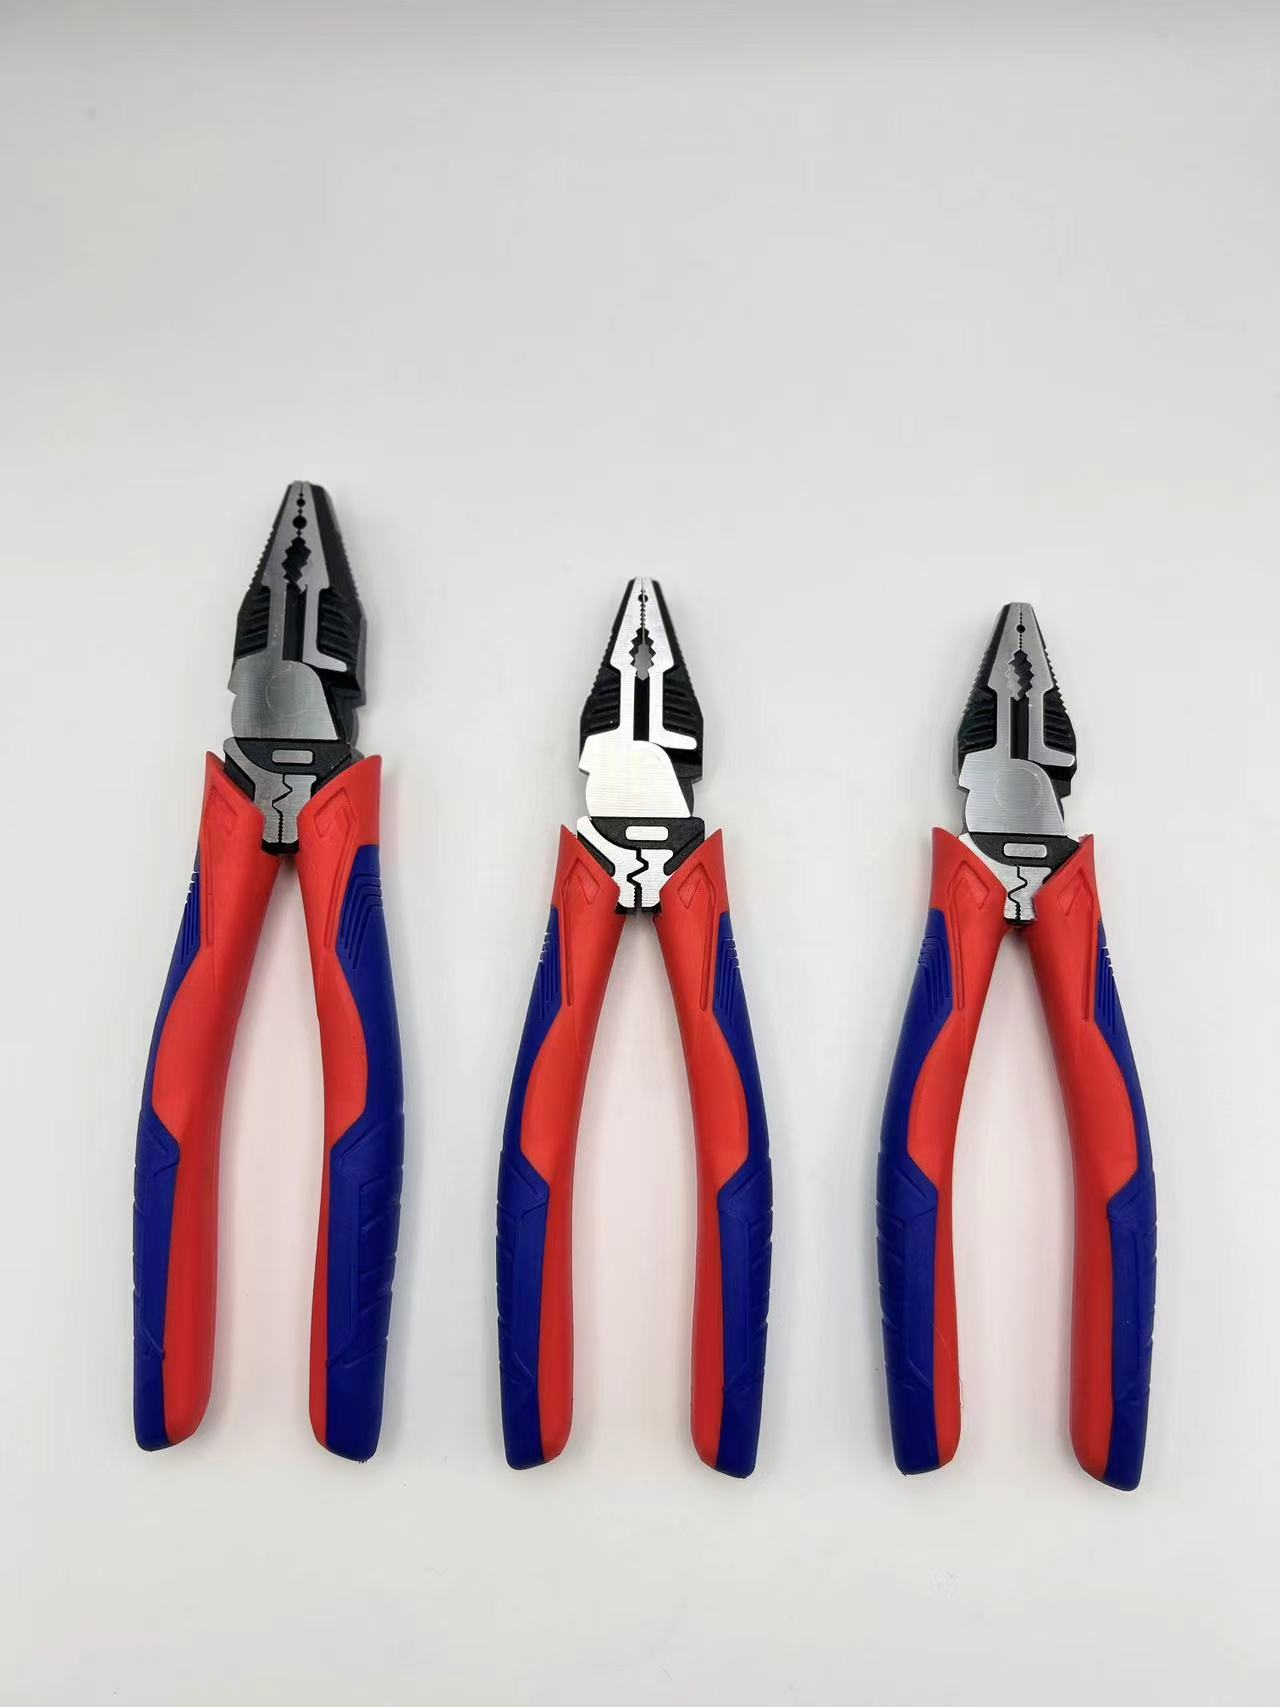
Inkoopteams die industriële handgereedschappen beoordelen, vragen zich vaak af welke fysieke eigenschappen een betrouwbaar gereedschap onderscheiden van een kortstondig product. Een goed vervaardigde combinatietang begint met meetbare structurele kenmerken, niet met marketingclaims. Kopers die leren deze kenmerken te herkennen, verlagen de vervangingskosten, verminderen het risico op letsel op de werkvloer en zorgen ervoor dat productielijnen ononderbroken blijven draaien. Deze gids legt de structurele kwaliteitsindicatoren uit die van belang zijn vóór het plaatsen van een bestelling, zodat specificatieschrijvers een gereedschap kunnen beoordelen op basis van wat zij visueel kunnen waarnemen, kunnen meten en op de werkbank kunnen testen.
Kakengeometrie en snijprecisie
Precisiegeslepen kakenvlakken
De eerste markering die een koper op elke combinatietang moet inspecteren, is het kakenoppervlak. Precisiegeslepen, bewerkte kaken houden vlakke oppervlakken vast en bieden een consistente tanddiepte, zodat de tool gegarandeerd vastgrijpt zonder te slippen onder belasting. Slecht afgewerkte kaken verpletteren draad in plaats van deze vast te houden, wat aansluitingen beschadigt en herwerk voor de elektromonteur veroorzaakt. Een gehard kakenoppervlak weerstaat ook de brinelling die optreedt na herhaalde grepen met hoge kracht op geharde bevestigingsmiddelen. Voor distributeurs is consistentie van de kaken binnen een partij cruciaal om ervoor te zorgen dat montageteams op elk aansluitpunt volledig op de tool kunnen vertrouwen.
Inductie-Hardere Snijkant
De snijkant van moderne kwaliteitskombinetangen wordt afzonderlijk van het overige gedeelte behandeld. Bij inductieharding wordt uitsluitend de snijkant verhit en vervolgens snel gekoeld, waardoor een lokale hardheid van ca. 58–62 HRC ontstaat, terwijl het scharniergedeelte zachter blijft. Deze hardheidsgradiënt voorkomt brosse breuk die een volledig geharde snijkant zou vertonen onder schokbelasting. Kopers dienen leveranciers te vragen naar de exacte hardingsmethode, aangezien een te zachte snijkant binnen weken bot wordt bij het knippen van koperdraad en staaldraad met hoge treksterkte, wat de verbruikskosten verhoogt en de productielijn vertraagt. Montageteams dienen de tangkaken niet als hamer of hefboom te gebruiken, omdat zijdelingse schokbelasting de scharnierconstructie belast in een richting waarvoor deze niet is ontworpen, wat slijtage versnelt. Een maandelijkse controle van de snijkant met zachte draad detecteert botwording voordat deze een klem verbreekt.
Het scharnierpunt en krachtoverdracht
Geniette scharnierconstructie
De kracht wordt van het handvat via het draaipunt naar de kaken overgebracht, dus het draaipunt bepaalt hoeveel inspanning bij het werk aankomt. Een geklonken draaipunt op combinatietangen houdt de twee delen tijdens continue knijping uitgelijnd, waardoor zijdelingse speling — die kracht verspilt en het gereedschap losser maakt — wordt beperkt. Losse draaipunten laten de kaken uit elkaar wijken en kunnen geleiders beschadigen tijdens het afisoleren. ISO 5742 specificeert afmetings- en spelingstoleranties voor tangen, zodat kopers een objectieve controle hebben bij het vergelijken van monsters van verschillende fabrieken op basis van dezelfde offerte.
Trekbelasting en koppelvermogen
Combinatietangen zijn bedoeld voor een beperkte trekbelasting; het overschrijden daarvan buigt het scharnier of veroorzaakt scheuren in de kaken bij de basis. Het begrijpen van het momentoverdrachtspad helpt kopers het gereedschap op de juiste wijze aan te passen aan de draaddikte en de bout- of moerafmeting op locatie. Voor zware ronde staven is een speciale waterpomptang of boutknipper geschikter om belasting te verminderen en de levensduur te verlengen. ANSI- en ISO-hardheidswaarden helpen specificatoren bevestigen dat het staal de verwachte belasting kan opnemen zonder blijvende vervorming tijdens dagelijks gebruik. Kopers moeten gebruikers ook instrueren om te snijden bij de basis van de kaken, niet bij de punt, waar de hefboomwerking het zwakst is. Snijden bij de punt versterkt het moment op het scharnier en vergroot het risico op scheuren; juiste werkwijze behoudt dus zowel het gereedschap als beschermt de werknemer tegen terugslag.
Materiaal — chroom-vanadiumstaal
Afgewerkte CR-V constructie via vrije val-smidtechniek
Wanneer combinatietangen een gesmede CR-V-body gebruiken, volgt de korrelstructuur de spanningslijnen van de kaken, waardoor de weerstand tegen afbrokkelen aan de snijkant toeneemt. Chroom-vanadiumstaal verdient zijn plaats in industriële handgereedschappen door een balans tussen hardheid en taaiheid die gewoon koolstofstaal niet kan evenaren. Jusheng Tools past hoge-druk-smeding en handmatig schuren toe op zijn industriële lijnen, een proces dat oppervlaktegebreken verwijdert voordat het gehard wordt. Deze discipline vertaalt zich in minder storingen in gebruik en een constantere batchkwaliteit voor wederverkopers.
Hardheid HRC en corrosieweerstand
Naast het HRC-getal moet het staal roestbestendig zijn in vochtige magazijnen en bouwplaatsen aan de kust. Een verchroomde of gefosfateerde afwerking vertraagt corrosie en zorgt ervoor dat het scharnier soepel blijft bewegen. Kopers moeten een opgegeven hardheid controleren met een monsterproef, in plaats van te vertrouwen op een claim uit een catalogus, aangezien tangen die er identiek uitzien, verschillende warmtebehandelingen kunnen verbergen. Eenzelfde hardheid over een hele zending heen beschermt zowel de eindgebruiker als de reputatie van de distributeur op de werkvloer op lange termijn. Een dun laagje olie op het scharnier na reiniging houdt de beweging soepel en voorkomt roestverspreiding. Bewaar gereedschap droog en niet op betonnen vloeren, omdat vocht omhoog trekt en het scharnier kan aantasten. Dergelijke routineonderhoudsmaatregelen verlengen de levensduur veel meer dan welke enkele materiaalspecificatie dan ook die op de verpakking staat.
Handvat-ergonomie en anti-slipgreep
Ergonomisch handvat en greepafstand
Een ergonomische handgreep op combinatietangen verdeelt de compressiekracht over de palm en verkort de greepafstand, waardoor vermoeidheid van de hand wordt verminderd bij elektriciens die dagelijks honderden aansluitingen maken. Een regionale distributeur die elektrische aannemers van dienst is, zag het aantal retourverzoeken stijgen totdat het team klachten terugvond naar te grote handgrepen. Door over te schakelen naar een kortere greepafstand daalden die retouren en steeg het herbestelpercentage binnen één seizoen. Wanneer de handgreep past bij de hand, kan de gebruiker met minder inspanning meer gecontroleerde kracht uitoefenen en betere snijkwaliteit behalen.
Anti-slipcoating en isolatiewaardering
Kopers die geïsoleerde combinatietangen specificeren, moeten het waarschuwingslabel en de tweekleurige binnenlaag die schade onthult, controleren. Voor elektrisch werk moet de greep veilig blijven zitten bij olieachtige of zweetige handen, dus een antislipcoating is belangrijk. Waar stroomvoerende geleiders aanwezig zijn, beschermen geïsoleerde handvatten met een IEC 60900-classificatie (1000 V) en conform NFPA 70E en OSHA 1910.335 de werknemer. Juiste isolatie, gecombineerd met correct gebruik, vormt de laatste verdedigingslinie tegen boog- en schokbelasting op locatie.
Kopen op basis van structurele kenmerken is beter dan kopen op prijs alleen. Een betrouwbare combinatietang heeft precisiegeslepen kaken, een inductiegehard snijvlak, een strak gevijzelde draaipuntverbinding, een dropgesmede CR-V-constructie en een ergonomisch, antislip handvat. Controleer een willekeurige steekproef, bevestig de ISO- en ANSI-referenties en geef gebruikers training over belastingsgrenzen en routineonderhoud. Distributeurs die deze checklist toepassen versturen minder retourzendingen en bouwen sterkere, langdurigere relaties op met professionele kopers in industriële markten.
Veelgestelde vragen
Vraag
Welke fysieke gebreken wijzen op lage kwaliteit van een tang?
Antwoord: Let op ongelijke kaken, zichtbare speling bij het draaipunt en zachte snijkanten die zich indrukken onder lichte druk. Losse vijzels, excentrisch slijpen en roestplekken duiden op zwak procesbeheer. Controleer een willekeurige steekproef uit de partij, niet een showstuk, omdat de consistentie per partij de prestatie in de praktijk bepaalt. Vraag de hardheids- en tolerantiereferenties aan voordat u bestelt, en wijzig eenheden die de spelingstest bij binnenkomende inspectie niet halen.
Vraag
Waarom is inductieharding belangrijk voor snijkanten?
Antwoord: Inductieharding richt de warmte op de snijkant van kwalitatief hoogwaardige combinatietangen, waardoor een hardheid van ongeveer 58–62 HRC wordt bereikt, terwijl het scharnierpunt soepel blijft. Een volledig geharde blad zou breken onder schokbelasting. Gedeeltelijke harding zorgt ervoor dat de snijkant scherp blijft na duizenden sneden in koperen en stalen draad. Kopers moeten de methode bij de leverancier bevestigen, omdat een te zachte snijkant snel verslijt bij hardgetrokken geleiders en de vervangingskosten verhoogt.
Vraag
Hoe moet een koper het scharnierpunt controleren?
Antwoord: Open en sluit het gereedschap en let op zijdelingse speling of een korrelig gevoel bij het scharnierpunt. Een strak geklonken scharnierpunt werkt soepel en houdt de kaken onder belasting goed uitgelijnd. Vergelijk meerdere exemplaren uit één partij, want afwijkingen tussen monsters wijzen op onvoldoende procescontrole. Combineer deze controle met de ISO 5742-limiet voor vrije speling om een objectieve acceptatiecriteria vast te stellen voor de binnenkomende inspectie in het magazijn.
Vraag
Welke staalkwaliteit is geschikt voor industriële snijgereedschappen?
Antwoord: Chroom-vanadiumstaal, aangegeven als CR-V, biedt het evenwicht tussen hardheid en taaiheid dat industriële snijtoepassingen vereisen. Vrijvallend smeden richt de korrel uit langs de belastingslijnen van de kaken, waardoor de weerstand tegen afbrokkelen aan de snijkant toeneemt. Gewoon koolstofstaal is goedkoper, maar verliest sneller zijn scherpte en barst eerder onder belasting. Controleer dit met een monsterhardheidstest in plaats van op basis van een catalogusaanduiding, en bevestig de corrosiebestendigheid voor opslag in vochtige of kustgebieden.
Vraag
Kunnen geïsoleerde handgrepen elektrische veiligheidsprocedures vervangen?
Antwoord: Nee. Geïsoleerde grepen met een IEC 60900-classificatie beschermen uitsluitend tegen contact met onder spanning staande delen tot 1000 V en moeten worden gecombineerd met NFPA 70E- en OSHA 1910.335-maatregelen, zoals lockout. Beschadigde isolatie verliest haar beschermende werking, dus inspecteer de tweekleurige laag vóór elk gebruik. De handgrepen vormen de laatste verdedigingslinie, nooit een vervanging voor het uitschakelen van stroomkringen en het naleven van de elektrische veiligheidsregels op locatie.