 EN

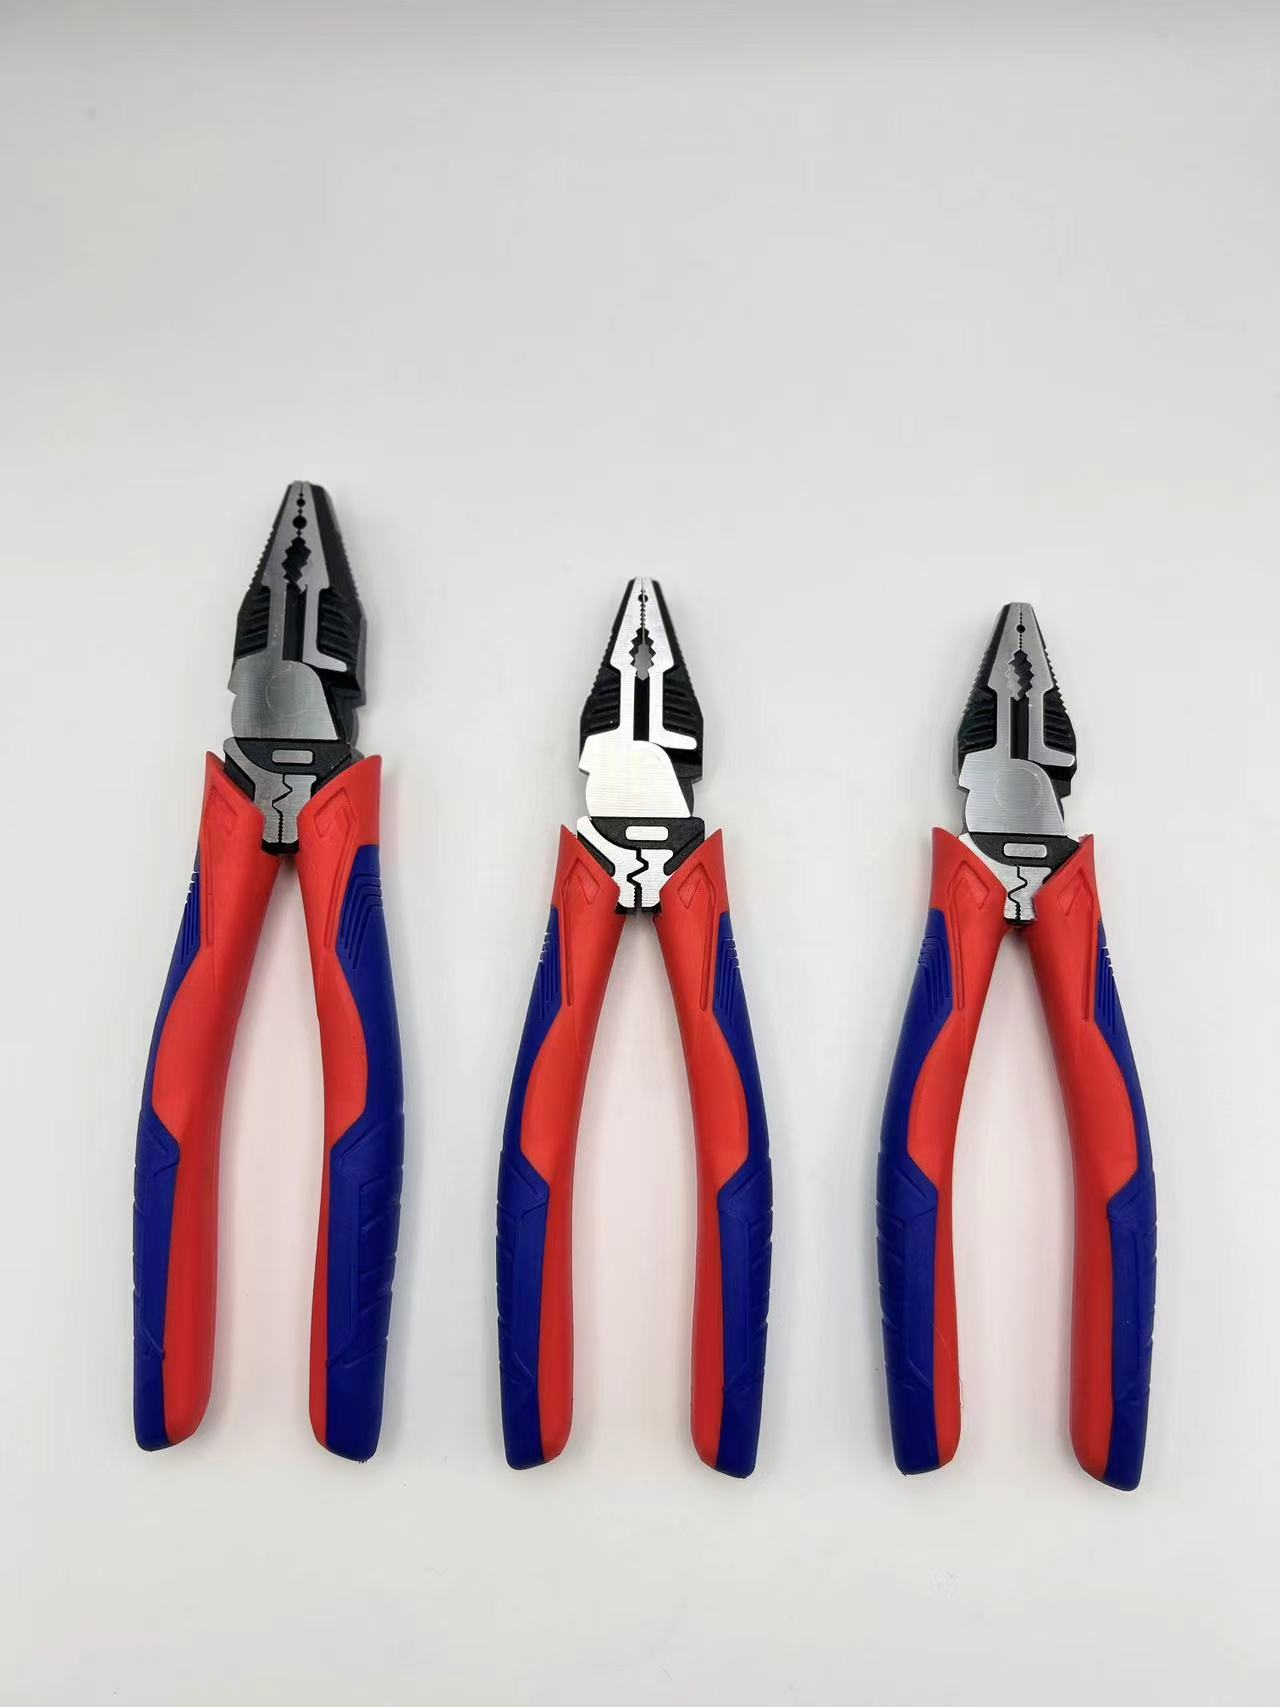
産業用ハンドツールを調達するチームは、信頼性の高い工具と短期間で劣化する工具とを区別する物理的特徴について、しばしば質問します。高品質なコンビネーションプライヤーは、宣伝文句ではなく、測定可能な構造的特徴から始まります。こうした特徴を読み取れるようになると、購入後の交換コストが削減され、現場での作業者負傷リスクが低下し、生産ラインの停止を防ぐことができます。本ガイドでは、発注前に確認すべき構造的品質のサインを解説します。仕様策定担当者は、工具を実際に目で見て、計測し、作業台で試験することで、その品質を正確に判断できるようになります。
ジョーの形状と切断精度
高精度研削加工されたジョー面
購入者が組み合わせペンチの最初に確認すべきポイントは、ジョー面です。高精度に研削・機械加工されたジョーは、平滑な表面と均一な歯の深さを保ち、負荷がかかっても滑らずに確実に掴みます。仕上げが不十分なジョーは、ワイヤーを確実に保持する代わりに潰してしまい、端子を損傷させ、電気工事担当者の手間(再作業)を増やします。また、硬化処理されたジョーは、硬質ファスナーを繰り返し高力で挟んだ際に生じるブリネル痕にも耐えられます。卸売業者にとって、同一ロット内のジョー品質の一貫性こそが、現場の作業員がすべての接続作業でこの工具を信頼できる根拠となります。
高周波焼入れされた切断刃
高品質な組み合わせペンチの刃先は、本体とは別に処理されています。高周波焼入れでは、切断部(リップ)のみを加熱し、急速に冷却することで、局所的に58~62HRCという高い硬度を実現します。一方、関節部は比較的柔らかく保たれるため、衝撃に対する耐性が高まります。この硬度勾配により、全体を均一に硬化させた場合に生じやすいもろい破断を防ぐことができます。購入者は、サプライヤーに対し、正確な焼入れ方法を必ず確認してください。刃先が十分に硬化されていないと、硬質引き抜き銅線や鋼線を数週間使用しただけで刃こぼれが発生し、消耗品コストの増加や作業効率の低下を招きます。現場作業員は、ペンチのジョー部をハンマーやレバーバーとして使用しないでください。横方向からの衝撃荷重は、ヒンジ構造が本来想定していない方向に負荷をかけ、摩耗を著しく加速させます。また、毎月柔らかい電線で刃先の状態を簡単に点検すれば、端子を損傷する前に刃こぼれの進行を早期に把握できます。
ピボットジョイントと力の伝達
リベット締め式ピボット構造
力はハンドルからピボットを介してジョーに伝わり、ピボットの関節構造が作業部に伝わる力をどれだけ効率よく届けるかを左右します。コンビネーションプライヤーでは、ピボットをリベットで固定することで、連続的な握り込み時にも両側のハンドルが正確に整列し、力のロスや工具の緩みを招く横ブレ(サイドプレイ)を抑えます。ピボットが緩むと、ジョーが開いて被覆剥ぎ時に導線を傷つけてしまうおそれがあります。ISO 5742規格では、プライヤーの寸法および遊び(フリープレイ)の許容範囲が定められており、同一見積書に基づき複数の工場から納入されたサンプルを比較検討する際の客観的な評価基準となります。
引張荷重およびトルク耐性
組み合わせペンチは、限られた引張荷重に耐えられるよう設計されています。この荷重を超えると、関節部が曲がったり、ジョーの根元付近に亀裂が入ったりします。トルクの伝達経路を理解することで、購入者は現場の電線径や締結具サイズに適した工具を選定できます。太い丸棒材の作業には、専用のウォーターポンププライヤーやボルトカッターを使用すると、負荷が軽減され、工具の寿命も延びます。ANSIおよびISOによる硬度基準を参照すれば、仕様担当者は、日常使用時に想定される荷重を鋼材が塑性変形せずに吸収できることを確認できます。また、使用者には、レバレッジが最も弱い先端部ではなく、ジョーの根元で切断するよう事前に指導しておく必要があります。先端で切断すると、ヒンジ部に過大なトルクが加わり亀裂の原因となるため、正しい作業方法は工具の保護と作業者の巻き込まれ事故(スナップバック)防止の両方に寄与します。
材質——クロムバナジウム鋼
ドロップフォージング製CR-V本体
コンビネーションプライヤーにドロップフォージド製のクロムバナジウム鋼(CR-V)ボディを採用すると、金属の結晶粒の流れがジョー部の応力線に沿って形成され、切断刃先の欠けに対する耐性が高まります。クロムバナジウム鋼は、一般炭素鋼では得られない硬度と靭性のバランスにより、産業用ハンドツールにおいて不可欠な素材です。ジュシェン・ツールズ社では、産業用ラインの製造に高圧鍛造と手作業によるサンドペーパー研磨を採用しており、熱処理前に表面の欠陥を除去しています。こうした厳格な工程管理は、現場での故障件数の削減と、販売代理店向けのロット品質の安定性という形で実証されています。
硬度(HRC)および耐食性
HRC硬度値に加えて、鋼材は湿気の多い倉庫や沿岸部の現場でも錆びにくい性能が求められます。クロム処理またはリン酸処理された表面仕上げは腐食を遅らせ、ピボット部のスムーズな動作を維持します。購入者は、カタログ記載の硬度値を鵜呑みにするのではなく、実際のサンプルを用いた硬度試験で確認すべきです。見た目が同一のペンチでも、熱処理方法が異なり、実際の硬度に差が出ることがあるためです。出荷単位での硬度の一貫性は、最終ユーザーの信頼だけでなく、流通業者が現場で長期間にわたって築いてきた評判を守ることにもつながります。また、清掃後のピボット部に薄い油膜を残しておくと、動きが滑らかになるだけでなく、錆の進行(「錆び移り」)も防げます。工具は乾燥した場所に保管し、コンクリート床からの離床も徹底してください。コンクリートは水分を吸い上げやすく、関節部の腐食(ピッティング)を招くからです。こうした日常的なケアこそが、パッケージに記載されたいかなる素材性能表示よりも、はるかに使用寿命を延ばす効果があります。
ハンドルの使いやすさと滑り止めグリップ
人間工学に基づいたハンドル形状とグリップ幅
組み合わせペンチの人体工学に基づいたハンドルは、圧縮力を手のひら全体に分散させ、グリップ幅を短くすることで、毎日何百回もの接続作業を行う電気技術者の手の疲労を軽減します。電気工事業者向けに製品を供給する地域の卸売業者は、返品依頼が増加していたことに気づき、調査の結果、ハンドルが大きすぎることが苦情の原因であると特定しました。グリップ幅を短くした製品に切り替えたところ、返品件数は減少し、再注文率も1シーズン以内に向上しました。ハンドルが手にフィットすれば、作業者はより少ない力で正確な力を加えることができ、切断品質も向上します。
滑り止めコーティングおよび絶縁性能等級
絶縁組み合わせペンチを購入する際は、定格ラベルおよび損傷を可視化する二色の内層を必ず確認してください。電気作業では、油や汗で滑りやすい手でも確実にグリップできることが求められるため、滑り止めコーティングが重要です。帯電導体が存在する場所では、IEC 60900(1000 V)に準拠し、NFPA 70EおよびOSHA 1910.335に適合した絶縁ハンドルが作業者を保護します。現場における電弧や感電への最終的な防御線となるのは、適切な絶縁性能と正しい使用方法の両方です。
価格だけで判断するよりも、構造的な特徴に基づいて購入判断を行う方が優れています。信頼性の高い組み合わせペンチは、精密研磨されたジョー、高周波焼入れによる切断刃、きつめにリベット留めされたピボット、ドロップフォージング製のクロムバナジウム鋼(CR-V)ボディ、そして人間工学に基づいた滑り止め付きハンドルを備えています。ロットから無作為にサンプルを抽出し、ISOおよびANSI規格への適合を確認したうえで、使用者に対し荷重限界や日常点検の方法について教育を行ってください。このチェックリストを適用する流通業者は、返品件数を減らすだけでなく、産業分野の専門的購買担当者との信頼関係をより強く、より長く築くことができます。
よくあるご質問
質問
ペンチの品質が低いことを示す外観上の欠陥にはどのようなものがありますか?
回答:ジョー面の不均一な仕上がり、ピボット部における可視化可能な遊び、軽微な圧力でもへこむ柔らかい切断刃(カッティングリップ)などを確認してください。緩んだリベット、センターずれの研削、錆斑(さびはん)は、製造工程の管理が不十分であるサインです。性能はロット単位での一貫性によって決まるため、見本品ではなく、実際のロットから無作為にサンプルを抽出して検査してください。発注前に硬度および公差に関する規格値を明確に確認し、入荷検査時に遊び(フリープレイ)チェックに不合格となった製品は受領拒否してください。
質問
切断刃に高周波焼入れを施す意義は何ですか?
回答:高周波焼入れは、高品質のコンビネーションプライヤーの切断刃先(リップ)に熱を集中させ、硬度を約58~62 HRCまで高めます。一方、ジョイント部は靱性を保ったままです。刃全体を均一に焼入れすると、衝撃で折れやすくなります。局所的な焼入れにより、銅線や鋼線を数千回切断しても刃先が鋭さを保ち続けます。購入者は、硬質引抜電線などの硬い被削材に対して刃先が早期に摩耗・劣化し、交換コストが増加するのを防ぐため、供給元に焼入れ方法を必ず確認すべきです。
質問
ピボットジョイントの検証はどのように行うべきですか?
回答:工具を開閉させ、ジョイント部に横ブレやゴリゴリとした感触がないかを目視・手触りで確認します。高精度なリベット締めによるピボットは、スムーズな動作と負荷下での jaws( jaws は「 jaws 」のまま表記)の正確な位置合わせを維持します。同一ロットから複数の製品を比較検査することで、個体差(ばらつき)を把握でき、製造工程の管理状況を評価できます。また、倉庫における入荷検査の客観的な合格基準として、ISO 5742 で定められた遊び量(フリープレイ)の上限値と併用することを推奨します。
質問
産業用切断工具に適した鋼材の規格はどれですか?
回答:クロムバナジウム鋼(CR-Vと表示)は、産業用切断作業に必要な硬度と靭性のバランスを実現します。ドロップ鍛造により、金属の結晶粒がジャワ部の応力線に沿って配列され、刃先の欠けに対する耐性が向上します。一方、一般炭素鋼はコストが低いものの、使用中に刃こぼれしやすく、負荷下で早期に亀裂が生じやすくなります。カタログ記載の硬度ではなく、実際にサンプルを用いた硬度試験で確認してください。また、湿気の多い環境や沿岸部での保管を想定する場合は、耐食性も必ず確認してください。
質問
絶縁ハンドルは電気安全手順の代わりになりますか?
回答:いいえ。IEC 60900規格に準拠した絶縁グリップは、1000 Vまでの帯電部への接触から保護するものであり、NFPA 70EおよびOSHA 1910.335に基づくロックアウトなどの安全対策と併用しなければなりません。絶縁被覆に損傷があると保護機能が失われるため、毎回使用前に二色の絶縁層に異常がないか点検してください。ハンドルはあくまで最終的な防衛手段であり、回路の遮断や現場の電気安全規則の遵守に代わるものではありません。