 EN

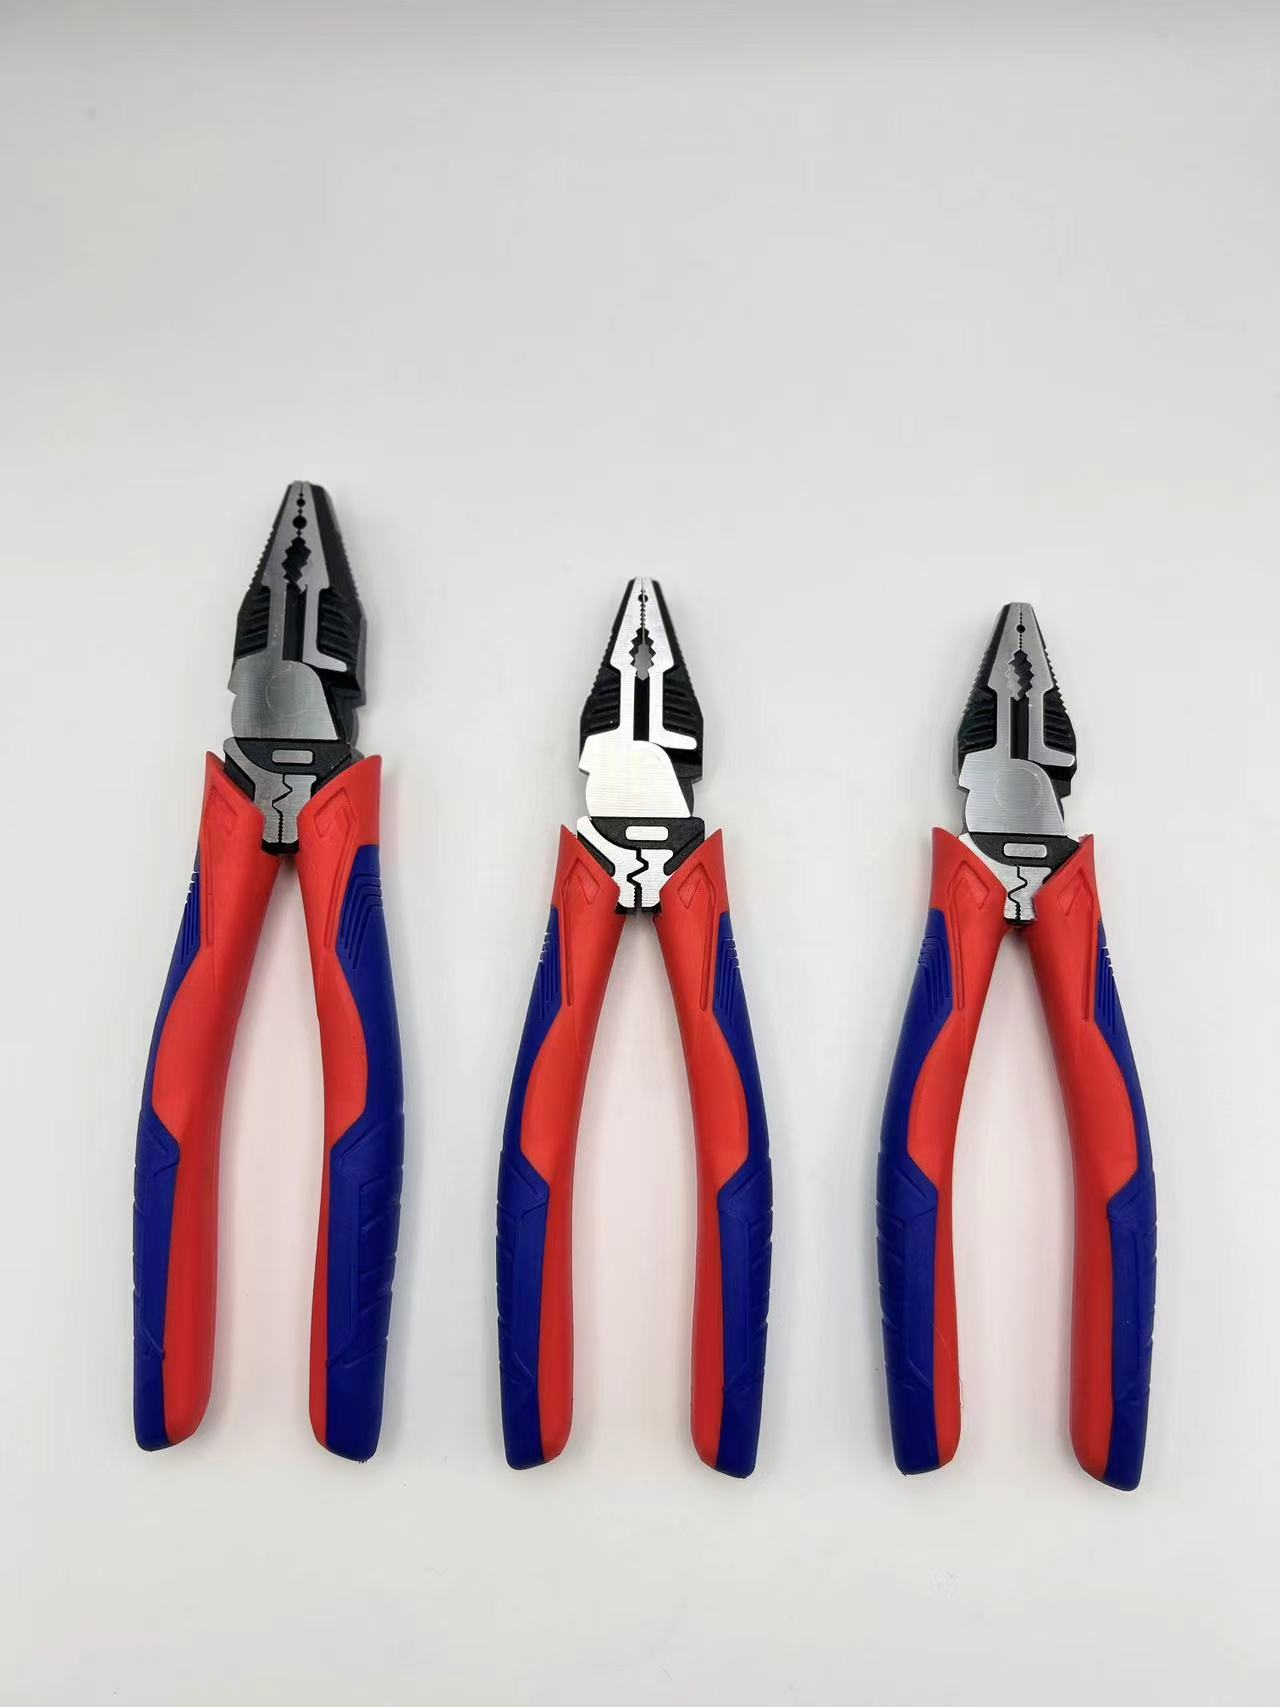
Innkaupahópar sem meta iðnaðar handtól spyrja oft hvaða líkamlegir eiginleikar greina áreiðanlegt tól frá því sem brjótist fljótt. Vel gerð samsett tanga byrjar á mælanlegum uppbyggingarmerkjum frekar en á markaðssetningarkröfum. Kaupendur sem læra að lesa þessi merki minnka skiptikostnað, lægra hættu á sáravöldum á vinnustöðum og halda framleiðslulínum gangandi án bilunar. Þessi leiðbeining útskýrir uppbyggingarmerkin sem telja áður en einhver kaupskipun er gefin, svo að tilgreiningaraðilar geti dæmt tól eftir því sem þeir sjá, mæla og prófa á borðinu.
Tönnugeometria og nákvæm skurðgerð
Nákvæmlega slífraðar tennur á töngrum
Fyrsti merkiskipti sem kaupandi ætti að skoða á hverjum samsetjum töngrum er yfirborð tannanna. Nákvæmlega slífraðar, vélbrottar tennur halda flatum yfirborðum og jafndjúpum tönnum, svo verkfærið gripi án þess að skliðra undir álagi. Ófullkomlega úrgangnar tennur krefja vír í stað þess að halda honum, sem skemmir endapunkta og veldur endurvinna fyrir rafmagnsverkfræðinga. Harduð töngr verður einnig ekki við brinellingu sem birtist eftir endurteknar háþrýstigrip á harðu fastanir. Fyrir dreifendur er jafngildi tannanna á milli parta það sem gerir liðin kleift að treysta verkfærinu við hvert tengi sem þau framkvæma.
Induktionarhörduð klippisbrún
Hnífurinn á gæða samsettu tangi er með sérstaka hita- og hörðunaraðferð frá restinni af tangan. Með viðskiptahitun er aðeins hnífurinn hitaður og svo kólnaður hratt, sem gefur honum staðbundna hörðun á bilinu 58–62 HRC, en sameiningarsvæðið heldur áfram að vera seigra. Þessi hörðunarhröðun kvarðar brot vegna óþolmyndleika sem fullhornaður hnífur myndi fá við álag. Kaupendur ættu að biðja birgja um nákvæma hörðunaraðferð, því blautt sker verður ónotanlegt innan vikna á harða kopar- og steypujárntråð, sem hefur áhrif á notendakostnað og minnkar framleiðsluhraða. Starfslið ættu að forðast að nota munninn sem hamar eða spretti, því hliðrák álag á sameininguna í átt sem hún var aldrei hönnuð fyrir eykur slit. Að skoða skerið með blautri tråð einu sinni á mánuði hjálpar til að greina dulkun áður en það skemmir endapunkt.
Sameiningarmiðja og aflsafleitt
Næturtegund sameiningar
Kraftin fer frá handtökkunni í gegnum snúpunktinn að kjeftunni, svo snúpunktur ákvarðar hversu mikil álagssvæði ná að vinna. Snúpunktur sem er rífaður saman við samsettar tangir heldur helmingunum í réttri stöðu undir samfelldri þrýstingu og takmarkar hliðhreyfingu sem eyðir krafti og losar tækið. Óþéttaðir snúpunktar láta kjefturnar færa sig frá hvort öðru og skera í leiðar í gegnum afhjúpun. ISO 5742 skilgreinir mál- og lausleikamörk fyrir tangir og gefur kaupendum hlutverklega athugunarviðmið þegar bera saman dæmi frá mismunandi framleiðslustöðum á sama tilboði.
Toghlöðun og snúningstöðulag
Samsettar tangar eru metnar fyrir takmarkaða tögráðu; að fara yfir hana bendir samsetninguna eða brotir tangan nær rótinni. Að skilja áhrifamáta þrýstings hjálpar kaupendum að velja rétta tangan fyrir þvermál træðs og stærð festinga á staðnum. Fyrir þykkar rúndar stokka er ráðlagt að nota sérstakar vatnsdælurangar eða skurðtangar til að minnka álag og lengja notkunartíma. ANSI- og ISO-mat á harðleika hjálpar sérfræðingum að staðfesta að steinninn getur tekið við væntanlegu álagi án varanlegs breytingar í daglegri notkun. Kaupendur ættu einnig að leiðbeina notendum um að skera við grunn tangan, ekki við oddinn, þar sem krafturinn er veikastur. Að skera við oddinn eykur þrýsting á hengið og getur valdið brotum, svo rétt notkun varðar bæði tanganina og verktakann gegn afturhlaupi.
Efni — Krom-vanadín-steinn
Fall-smygður CR-V hluti
Þegar samsettar tangir nota fall-smiðaðan líkama úr CR-V-steéli, fylgir kornstreymi átökulínum í töngrunum, sem aukar viðmót við brotnun á klippuskránni. Króm-vanadín-steelinn hefur sitt stað í iðnaðarhandværum vegna jafnvægisins á harðleika og stöðugleika sem einfaldur kolefnissteelur ekki getur náð. Jusheng Tools notar háþrýstissmiðju og handfílun á iðnaðarlínum sínum, ferli sem fjarlægir yfirborðsdefekta áður en steelið er gerð harðara. Þessi röðun birtist í færri villa á svæðinu og jafnari gæðum á hverjum framleiðslubúðum fyrir endursölumenn.
Harðleiki HRC og mótsögn gegn rosti
Að auki við HRC-töluna verður steypujárnin að standa á móti rýðmyndun í rakka visthúsum og við sjávarströndina á verksvæðum. Kromuð eða fosfóruð yfirborðsmeðferð minnkar rýðmyndun og heldur snúðnum í hreyfingu. Kaupendur ættu að staðfesta tilkynnta harðleika með prufu á dæmi í stað þess að treysta tilkynningu í vefskrá, því tængir sem líkja sér nákvæmlega geta falið mismunandi hitameðferð. Jafn harðleiki um allt sendinguna verndar bæði endanotanda og dreifanda gegn tjáningu á réttindum á svæðinu á langan tíma. Ljós olíufilm á snúðnum eftir hreinsun heldur hreyfingunni sléttri og hindrar rýðmyndun. Geymið verkfæri þurr og ekki á steinsteypugólfi, því rakið veldur uppvegi og myndar holur í hnútum. Slík reglubundin áhersla á viðhald lengir notkunarlíftímann miklu meira en einhver einstök efniþekking prentuð á kassann.
Höndunargæði og andslipgripur
Höndunargæðihandfang og gripspennan
Ergonómískur handtakur á samsetjum tangum dreifir þrýstikraftinn yfir hendið og styttr gripfjarlægðina, sem minnkar þreytu á hendur rafmagnsverkfræðinga sem framkvæma hundruð tenginga á dag. Svæðisdreifingaraðili sem veitir rafmagnsverkfræðingum sá fjölgun á beiðnum um skilað vörum þar til liðið reknaði til baka kvörtanirnar til of stórra handtaka. Þegar þeir skiptu yfir í styttri gripfjarlægð minnkaði það þessar beiðnir og hækkaði endurpöntunarmagnið innan einnar árstíðar. Þegar handtakurinn passar vel í hendið getur notandinn beint meiri stjórnuðum krafti með minni áttvinnu og betri sniðgæði.
Gripfastur þekjulag og isolationsflokkun
Kaupendur sem tilgreina ílátar samsettar tangir ættu að staðfesta einkunnarmerkið og tvílitna innri lag sem sýnir skemmdir. Fyrir rafmagnsverk þarf gripið að vera öruggt jafnvel við olíug eða svitandi hendur, svo óslípandi yfirborð er mikilvægt. Þar sem lifandi leiðarar eru til staðar verða ílátar handtöngur með einkunn IEC 60900 (1000 V) og samræmi við NFPA 70E og OSHA 1910.335 að nota til að vernda starfsmann. Rétt ílát, í tengslum við rétt notkun, er síðasta vörn gegn boga- og rafstraumsáhrifum á vinnustöð.
Að kaupa eftir uppbyggingarmerkjum er betra en að kaupa einungis eftir verði. Áreiðanlegur samsettur tangi birtir nákvæmlega slíðraðar kjafta, skerðarbrún sem hefur verið viðhöfðuð með innviðuhörðun, þétt nýtt snúðpunkt, líkamann úr CR-V steéli sem hefur verið falla-smiðaður og ergonómískt handtag sem kemur ekki af hendi. Skoðið tilviljunargrein, staðfestið ISO- og ANSI-tilvísanirnar og æfið notendur í takmörkum álaganna og reglubundinni viðhaldi. Dreifingaraðilar sem beita þessari athugunarlistu senda færri vörur tilbaka og byggja sterkari og lengri sambönd við faglega kaupendur í iðnaðarmarkaði.
Oftakrar spurningar
Spurning
Hverjar líkamlegar gallar sýna að tangi er lággæður?
Svar: Leitið að ójöfnum kjaftaflötum, sýnilegri leysi á snúðpunkti og mjúkum skerðarbrúnarhliðum sem deyfa undir léttu álagi. Lósa nýtar, ómiðjuð slíðrun og rústflög eru tákn veikrar ferlastjórnunar. Skoðið tilviljunargrein úr partíunum, ekki sýningargrein, því samhæfni partíunnar ákvarðar framleiðsluframkvæmd. Biðið um hárdleika- og tólgatilvísanirnar áður en pantað er og hafðið viðurkenndar einingar sem mistakast í fríleysisprófinu við innkomandi skoðun.
Spurning
Af hverju er mikilvægt að hita skerðið með viðskiptaflæði?
Svar: Hitun með viðskiptaflæði hefur áhrif aðeins á skerðið á gæða samsettu tangi, þar sem hárðleiki er náður um 58–62 HRC, en hnúturinn heldur áfram að vera seigur. Skerði sem er hárðað í gegnum allan hlutinn myndi brotna við álag. Staðbundin hörðun tryggir að skerðið heldur áfram að vera skarpt í þúsundum skurða á kopar- og stálþráð. Kaupendur ættu að staðfesta aðferðina hjá birjanda, því veikur kantur missir af sér fljótt á harða dregnum leiðara og eykur kostnað vegna skiptingar.
Spurning
Hvernig ætti kaupandi að staðfesta hnútinn?
Svar: Opnið og lokið tækinu og athugið hvort sé hliðhreyfing eða grjótlegt tilfinning í hnútnum. Þéttur náguhnútur fer aftur á staðinn með sléttum hreyfingum og heldur tennurnar rétt stilltum undir álagi. Berið saman nokkrar einingar úr einu framleiðslusafni, því breytingar á milli dæmisýna gefa til kynna veik stýringu á framleiðsluferlinu. Tengið þessa athugun við fríhreyfingu ISO 5742 til að setja upp ákvarðað viðurkenningarstöðul fyrir innkomandi inspektionu í vistunarskúrnum.
Spurning
Hver steikvörpun er hentugust fyrir iðnaðarleg skeritæki?
Svar: Krómsjávastál, merkt CR-V, gefur jafnvægi á harðleika og þolmæti sem iðnaðarleg sniðvinnsla krefst. Drop forging (falla-smíði) stillir kornið með spennulínum í tönnum, sem aukar mótstöðu gegn brotum á brúninni. Einfaldur kolefnisstál er ódýrari en missir brúnina hraðar og sprungnar fyrr undir álagi. Staðfestið með prófun á harðleika á dæmi í stað þess að treysta til upplýsinga í vefskrá eða vefskrá, og staðfestið mótsönnun gegn rýmingu fyrir rakka eða sjávarlæg geymsluviðskipti.
Spurning
Geta innhuldar handtökur skipt fyrir raunverulegar öryggisreglur við notkun rafmagns?
Svar: Nei. Innhuldar handtökur sem eru greindar samkvæmt IEC 60900 vernda aðeins gegn snertingu við rafhlöðu hluti upp að 1000 V og verða að notaðar í samræmi við NFPA 70E og OSHA 1910.335 reglur, svo sem lokun á rafkerfum. Ef innhuldingin er skemmd missir hún vernduna sér, því þarf að skoða tvífarga löginn áður en henni er notuð hvert einasta skipti. Handtökur eru síðasta varnarlínan, aldrei skipting fyrir að slökkva á rafkerfum og fylgja öryggisreglum á staðnum við notkun rafmagns.