 EN

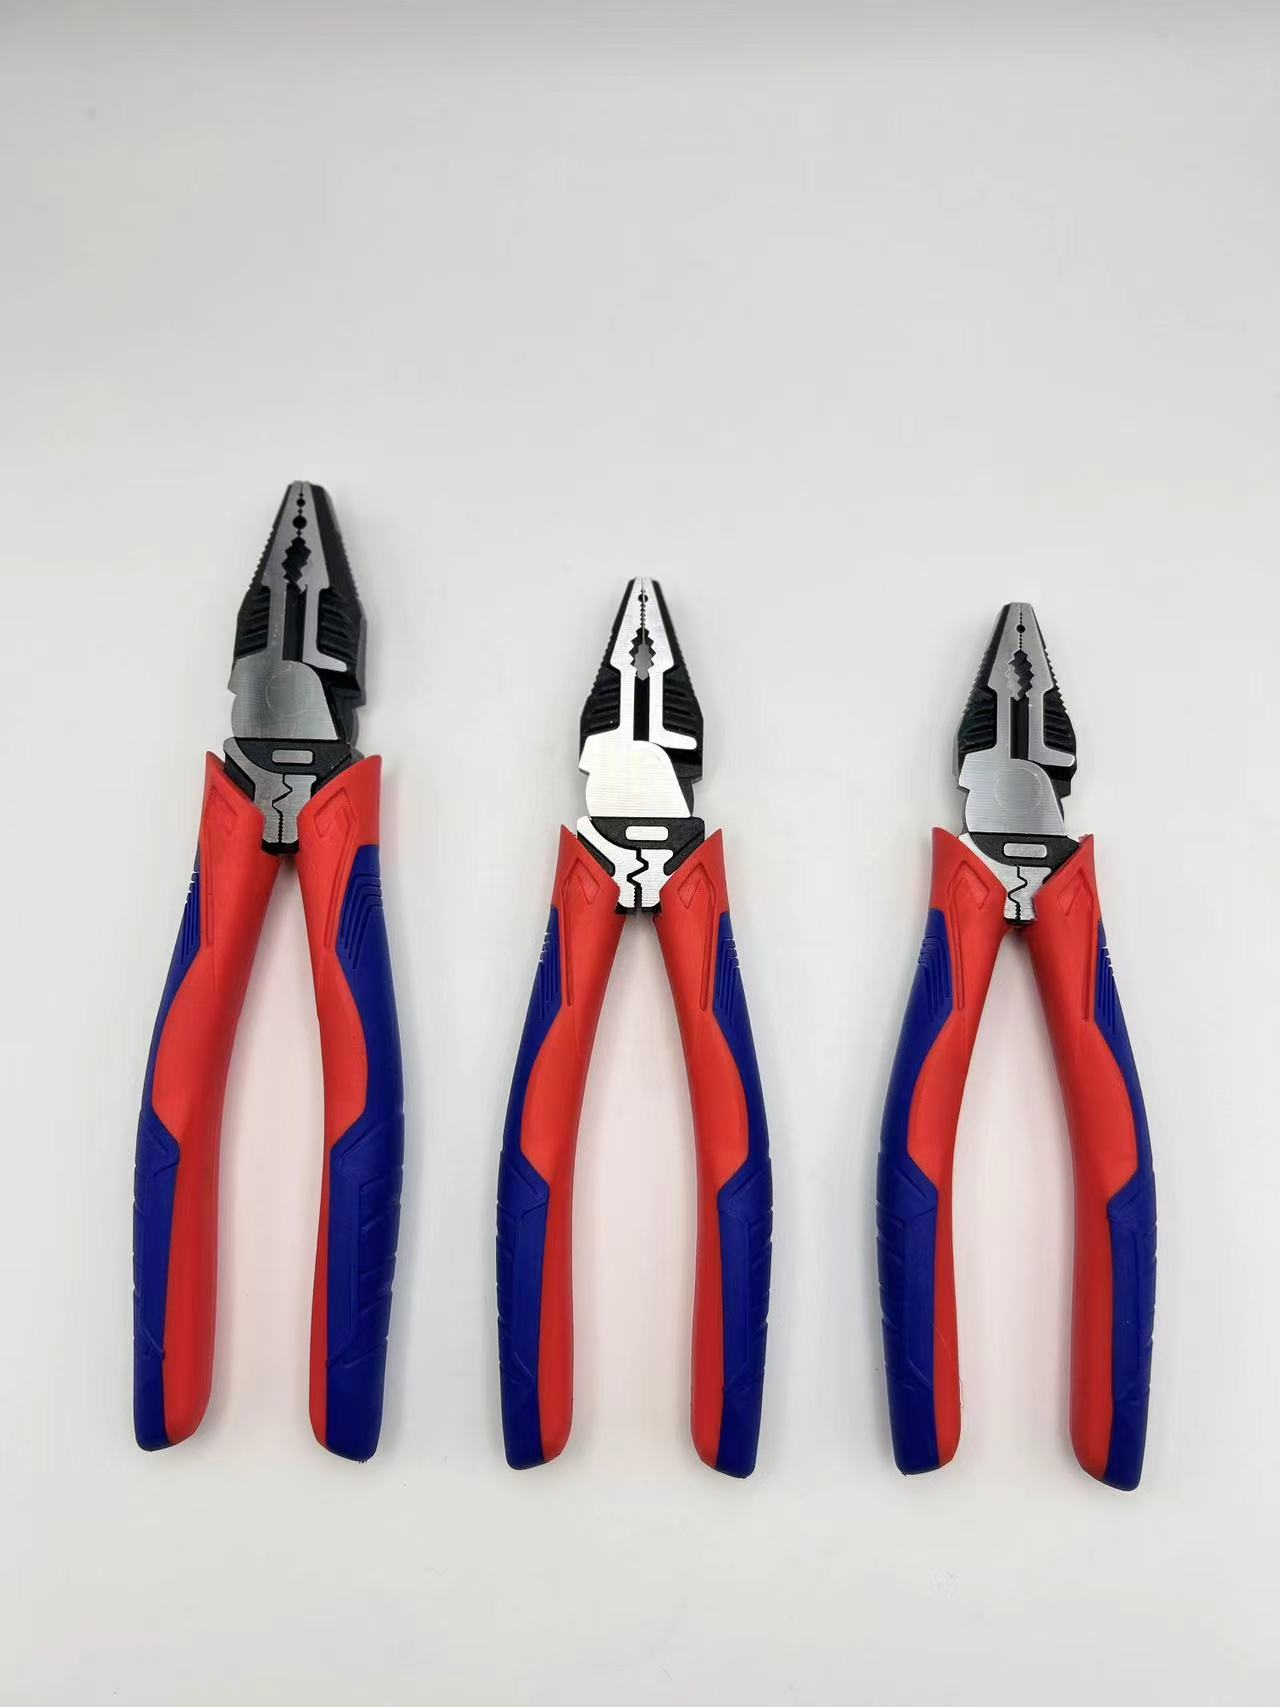
Zespoły zakupowe oceniające przemysłowe narzędzia ręczne często zadają sobie pytanie, które cechy fizyczne odróżniają niezawodne narzędzie od takiego, które szybko ulega zużyciu. Solidnie wykonane pliki kombinowane zaczynają się od mierzalnych wskaźników strukturalnych, a nie od twierdzeń marketingowych. Zakupujący, którzy uczą się rozpoznawać te wskaźniki, zmniejszają koszty wymiany, obniżają ryzyko urazów na miejscu pracy oraz zapewniają nieprzerwaną pracę linii produkcyjnych. Ten przewodnik wyjaśnia istotne sygnały jakości strukturalnej, które należy uwzględnić przed złożeniem zamówienia zakupowego, dzięki czemu osoby określające specyfikacje mogą ocenić narzędzie na podstawie tego, co można zobaczyć, zmierzyć i przetestować na stole warsztatowym.
Geometria szczęk i precyzja tnąca
Precyzyjnie szlifowane powierzchnie szczęk
Pierwszym elementem, który kupujący powinien sprawdzić w każdej kombinacyjnej parze kleśczy, jest powierzchnia szczęk. Precyzyjnie szlifowane, frezowane szczęki zapewniają stabilne chwyty płaskich powierzchni oraz stałą głębokość zębów, dzięki czemu narzędzie nie ślizga się pod obciążeniem. Źle wykończone szczęki zgniatają przewód zamiast go trzymać, co uszkadza zaciski i wymaga dodatkowej pracy elektryka. Wzmocnione szczęki odporno są również na wgniecenia (brinelling), które pojawiają się po wielokrotnym stosowaniu wysokiego momentu dokręcania do twardych elementów łączących. Dla dystrybutorów spójność jakości szczęk w całej partii to kluczowy czynnik, który pozwala zespołom elektrycznym bezwzględnie ufać temu narzędziu przy każdym wykonywanym połączeniu.
Ostrze cięciwne utwardzone indukcyjnie
Najnowocześniejsze kombinerki do cięcia mają krawędź tnącą poddaną osobnemu procesowi obróbki cieplnej. Hartowanie indukcyjne ogrzewa wyłącznie krawędź tnącą i szybko ją gasi, co zapewnia lokalną twardość na poziomie 58–62 HRC, podczas gdy strefa przegubu pozostaje bardziej odporna na uderzenia. Taki gradient twardości zapobiega kruchemu pękaniu, jakiego mogłaby doznać pełno zahartowana krawędź pod wpływem wstrząsów. Kupujący powinni pytać dostawców o dokładny sposób hartowania, ponieważ miękka krawędź tępi się w ciągu kilku tygodni przy pracy z wytrzymałym miedzianym i stalowym drutem, zwiększając koszty zużycia i spowalniając pracę linii produkcyjnej. Ekipy terenowe nie powinny używać szczęk jako młotka lub dźwigni, ponieważ boczne obciążenia uderzeniowe działają na przegub w kierunku, na który nie został on zaprojektowany, przyspieszając zużycie. Codzienna kontrola ostrości krawędzi za pomocą miękkiego drutu raz na miesiąc pozwala wykryć jej tępienie jeszcze przed uszkodzeniem końcówki.
Przegub obrotowy i przekazywanie siły
Konstrukcja przegubu z nitami
Siła przekazywana jest z uchwytu przez oś obrotu do szczęk, dlatego połączenie osiowe decyduje, jaka część wysiłku dociera do miejsca pracy. Osadzona na stałe oś obrotu w kombinerkach zapewnia wzajemne wyrównanie obu części podczas ciągłego ściskania, ograniczając luzy boczne, które powodują straty siły i rozluźnianie narzędzia. Luźne osie obrotowe powodują rozchodzenie się szczęk i uszkadzanie przewodników podczas zdejmowania izolacji. Norma ISO 5742 określa dopuszczalne odchylenia wymiarowe oraz luzy swobodne dla kombinerków, umożliwiając zakupującym obiektywną ocenę próbek pochodzących z różnych fabryk przy porównywaniu ofert.
Obciążenie rozciągające i przenoszenie momentu skręcającego
Kombinowane szczypce są przeznaczone do ograniczonego obciążenia rozciągającego; przekroczenie tego obciążenia powoduje wygięcie połączenia lub pęknięcie szczęki w pobliżu podstawy. Zrozumienie ścieżki momentu obrotowego pomaga zakupującym dobrać odpowiednie narzędzie do przekroju drutu i rozmiaru elementu złącznego na miejscu pracy. W przypadku ciężkich okrągłych profili lepiej użyć dedykowanych szczypiec do pomp wody lub nożyc do śrub, co zmniejsza obciążenie i wydłuża czas eksploatacji. Odwołania do twardości według norm ANSI i ISO pozwalają osobom określającym specyfikację potwierdzić, że stal wytrzyma oczekiwane obciążenie bez trwałej deformacji w codziennym użytkowaniu. Zakupujący powinni również poinstruować użytkowników, aby przecinać materiał przy podstawie szczęki, a nie przy jej czubku, gdzie dźwignia jest najmniej efektywna. Przecinanie przy czubku zwiększa moment obrotowy działający na zawias i sprzyja powstawaniu pęknięć, dlatego prawidłowa technika zapewnia trwałość narzędzia i chroni pracownika przed odbiciem się części.
Materiał — stal chromowo-wanadowa
Ciało ze stali CR-V wykonane metodą kucia na zimno
Gdy kombinowane szczypce wykonano z ciała ze stali chromowo-wanadowej (CR-V) wykonywanego metodą kucia na zimno, struktura krystaliczna materiału przebiega wzdłuż linii naprężeń żuchwy, zwiększając odporność krawędzi tnącej na łuszczenie się. Stal chromowo-wanadowa zyskała swoje miejsce wśród przemysłowych narzędzi ręcznych dzięki równowadze twardości i odporności na uderzenia, której zwykła stal węglowa nie potrafi osiągnąć. Jusheng Tools stosuje kucie pod wysokim ciśnieniem oraz szlifowanie ręczne w swoich liniach przemysłowych – proces ten usuwa wady powierzchniowe przed hartowaniem. Ta dyscyplina przejawia się mniejszą liczbą awarii w warunkach eksploatacji oraz bardziej stabilną jakością partii dla odbiorców hurtowych.
Twardość HRC i odporność na korozję
Oprócz numeru HRC stal musi być odporna na korozję w wilgotnych magazynach oraz na budowach przybrzeżnych. Powłoka chromowa lub fosforanowa zwalnia proces korozji i zapewnia swobodny ruch zawiasu. Kupujący powinni sprawdzać podaną twardość za pomocą testu próbkowego, a nie polegać wyłącznie na deklaracjach katalogowych, ponieważ szczypce o identycznym wyglądzie mogą ukrywać różne metody obróbki cieplnej. Spójna twardość całej partii towaru chroni zarówno końcowego użytkownika, jak i renomę dystrybutora na rynku w długim okresie. Delikatna warstwa oleju na zawiasie po czyszczeniu zapewnia płynny ruch i zapobiega rozprzestrzenianiu się rdzy. Narzędzia należy przechowywać w suchym miejscu, z dala od betonowych podłóg, ponieważ wilgoć wchodzi w górę przez kapilarne podciąganie i powoduje powstawanie wgłębień w stawie. Taka rutynowa opieka wydłuża czas użytkowania znacznie bardziej niż jakikolwiek pojedynczy materiałowy argument umieszczony na opakowaniu.
Ergonomia uchwytu i chwyt przeciwwyślizgowy
Ergonomiczny uchwyt i zakres chwytu
Ergonomiczna rękojeść w kombinerkach rozprowadza siłę ściskającą na całą dłoń i skraca długość uchwytu, zmniejszając zmęczenie rąk elektryków wykonujących codziennie setki połączeń. Regionalny dystrybutor obsługujący firmy elektryczne zauważył wzrost liczby reklamacji, dopóki zespół nie śledził skarg i nie stwierdził, że przyczyną są zbyt duże rękojeści. Przełączenie się na krótszą długość uchwytu zmniejszyło liczbę reklamacji i zwiększyło wskaźnik ponownych zamówień w ciągu jednego sezonu. Gdy rękojeść pasuje do dłoni, operator stosuje bardziej kontrolowaną siłę przy mniejszym wysiłku i osiąga lepszą jakość cięcia.
Powłoka zapobiegająca poślizgowi oraz klasa izolacji
Zakupujący szczypce izolowane typu kombinacyjne powinni sprawdzić etykietę z klasyfikacją oraz dwukolorową warstwę wewnętrzną, która ujawnia uszkodzenia. W pracach elektrycznych uchwyt musi zapewniać bezpieczny chwyt nawet przy oleistych lub spoconych dłoniach, dlatego ważna jest powłoka zapobiegająca poślizgowi. Tam, gdzie występują przewodniki pod napięciem, izolowane uchwyty o klasie odporności zgodnej z normą IEC 60900 (1000 V) oraz zgodne z wymaganiami NFPA 70E i OSHA 1910.335 chronią pracownika. Poprawna izolacja w połączeniu z prawidłowym użytkowaniem stanowi ostatnią linię obrony przed ekspozycją na łuk elektryczny i porażenie prądem na miejscu pracy.
Zakup na podstawie wskaźników strukturalnych przewyższa zakup wyłącznie na podstawie ceny. Wiarygodne kombinerki charakteryzują się precyzyjnie szlifowanymi szczękami, krawędzią tnącą hartowaną indukcyjnie, ścisłym, nitowanym zawiasem, korpusem wykonywanym metodą kucia objętościowego ze stali chromowo-wanadowej (CR-V) oraz ergonomiczną, przeciwwyślizgową rączką. Przeprowadź inspekcję losowej próbki, potwierdź zgodność z normami ISO i ANSI oraz przeszkól użytkowników w zakresie maksymalnych obciążeń i rutynowej konserwacji. Dystrybutorzy stosujący tę listę kontrolną otrzymują mniej zwrotów i budują silniejsze, dłuższe relacje z profesjonalnymi zakupującymi na rynkach przemysłowych.
Często zadawane pytania
Pytanie
Jakie wady fizyczne wskazują na niską jakość kombinerek?
Odpowiedź: Zwróć uwagę na nieregularne powierzchnie szczęk, widoczną luzowość zawiasu oraz miękkie krawędzie tnące, które uginają się nawet przy lekkim nacisku. Luźne nity, niesymetryczny szlif oraz plamy rdzy świadczą o słabej kontroli procesu produkcyjnego. Przeprowadź inspekcję losowej próbki z partii, a nie eksponatu wystawowego, ponieważ spójność całej partii decyduje o wydajności w warunkach rzeczywistych. Zażądaj od dostawcy danych dotyczących twardości i dopuszczalnych odchyłek przed złożeniem zamówienia oraz odrzuć jednostki, które nie przejdą kontroli luzu swobodnego podczas inspekcji przyjmowania.
Pytanie
Dlaczego hartowanie indukcyjne ma znaczenie dla krawędzi tnących?
Odpowiedź: Hartowanie indukcyjne skupia ciepło na krawędzi tnącej wysokiej jakości kombinerów, osiągając twardość około 58–62 HRC, podczas gdy przegub pozostaje odporny na uderzenia. Ostrze zahartowane na całej swojej długości pękłoby pod wpływem uderzenia. Lokalne hartowanie zapewnia zachowanie ostrości krawędzi przez tysiące cięć miedzianego i stalowego drutu. Kupujący powinien potwierdzić metodę u dostawcy, ponieważ miękka krawędź szybko zużywa się przy twardo wyciąganym przewodzie i zwiększa koszty wymiany.
Pytanie
W jaki sposób kupujący powinien zweryfikować przegub obrotowy?
Odpowiedź: Otwórz i zamknij narzędzie oraz obserwuj występowanie luzu bocznego lub uczucia „chropowatości” w przegubie. Solidnie nitowany przegub obrotowy działa płynnie i utrzymuje szczęki w odpowiedniej pozycji nawet pod obciążeniem. Porównaj kilka egzemplarzy z jednej partii, ponieważ różnice między próbkami wskazują na niewystarczającą kontrolę procesu. Połącz tę kontrolę z granicą luzu swobodnego zgodnie z normą ISO 5742, aby ustalić obiektywny standard akceptacji do kontroli przyjmowanej w magazynie.
Pytanie
Który gatunek stali nadaje się do przemysłowych narzędzi tnących?
Odpowiedź: Stal chromowo-wanadowa, oznaczona jako CR-V, zapewnia równowagę twardości i odporności na uderzenia niezbędną w przemysłowych zastosowaniach tnących. Kucie wolnopadowe wyrównuje strukturę metalu z kierunkiem naprężeń w szczękach, zwiększając odporność na skruszanie krawędzi. Stal węglowa jest tańsza, ale szybciej traci ostrze i pęka pod obciążeniem. Zweryfikuj to za pomocą próby twardości na próbkach, a nie na podstawie deklaracji z katalogu, oraz potwierdź odporność na korozję w warunkach wilgotnego lub przybrzeżnego przechowywania.
Pytanie
Czy izolowane uchwyty mogą zastąpić procedury bezpieczeństwa elektrycznego?
Odpowiedź: Nie. Uchwyty izolowane zgodne z normą IEC 60900 chronią jedynie przed bezpośrednim kontaktem z częścią znajdującą się pod napięciem do 1000 V i muszą być stosowane w połączeniu z kontrolami NFPA 70E oraz OSHA 1910.335, takimi jak blokada i zapewnienie bezpiecznego stanu (lockout). Uszkodzona izolacja traci swoje właściwości ochronne, dlatego przed każdym użyciem należy sprawdzić warstwę izolacji o podwójnym kolorze. Uchwyty są ostatnią barierą ochronną, nigdy nie zastępują odłączenia obwodu od zasilania oraz przestrzegania lokalnych zasad bezpieczeństwa elektrycznego.