 EN

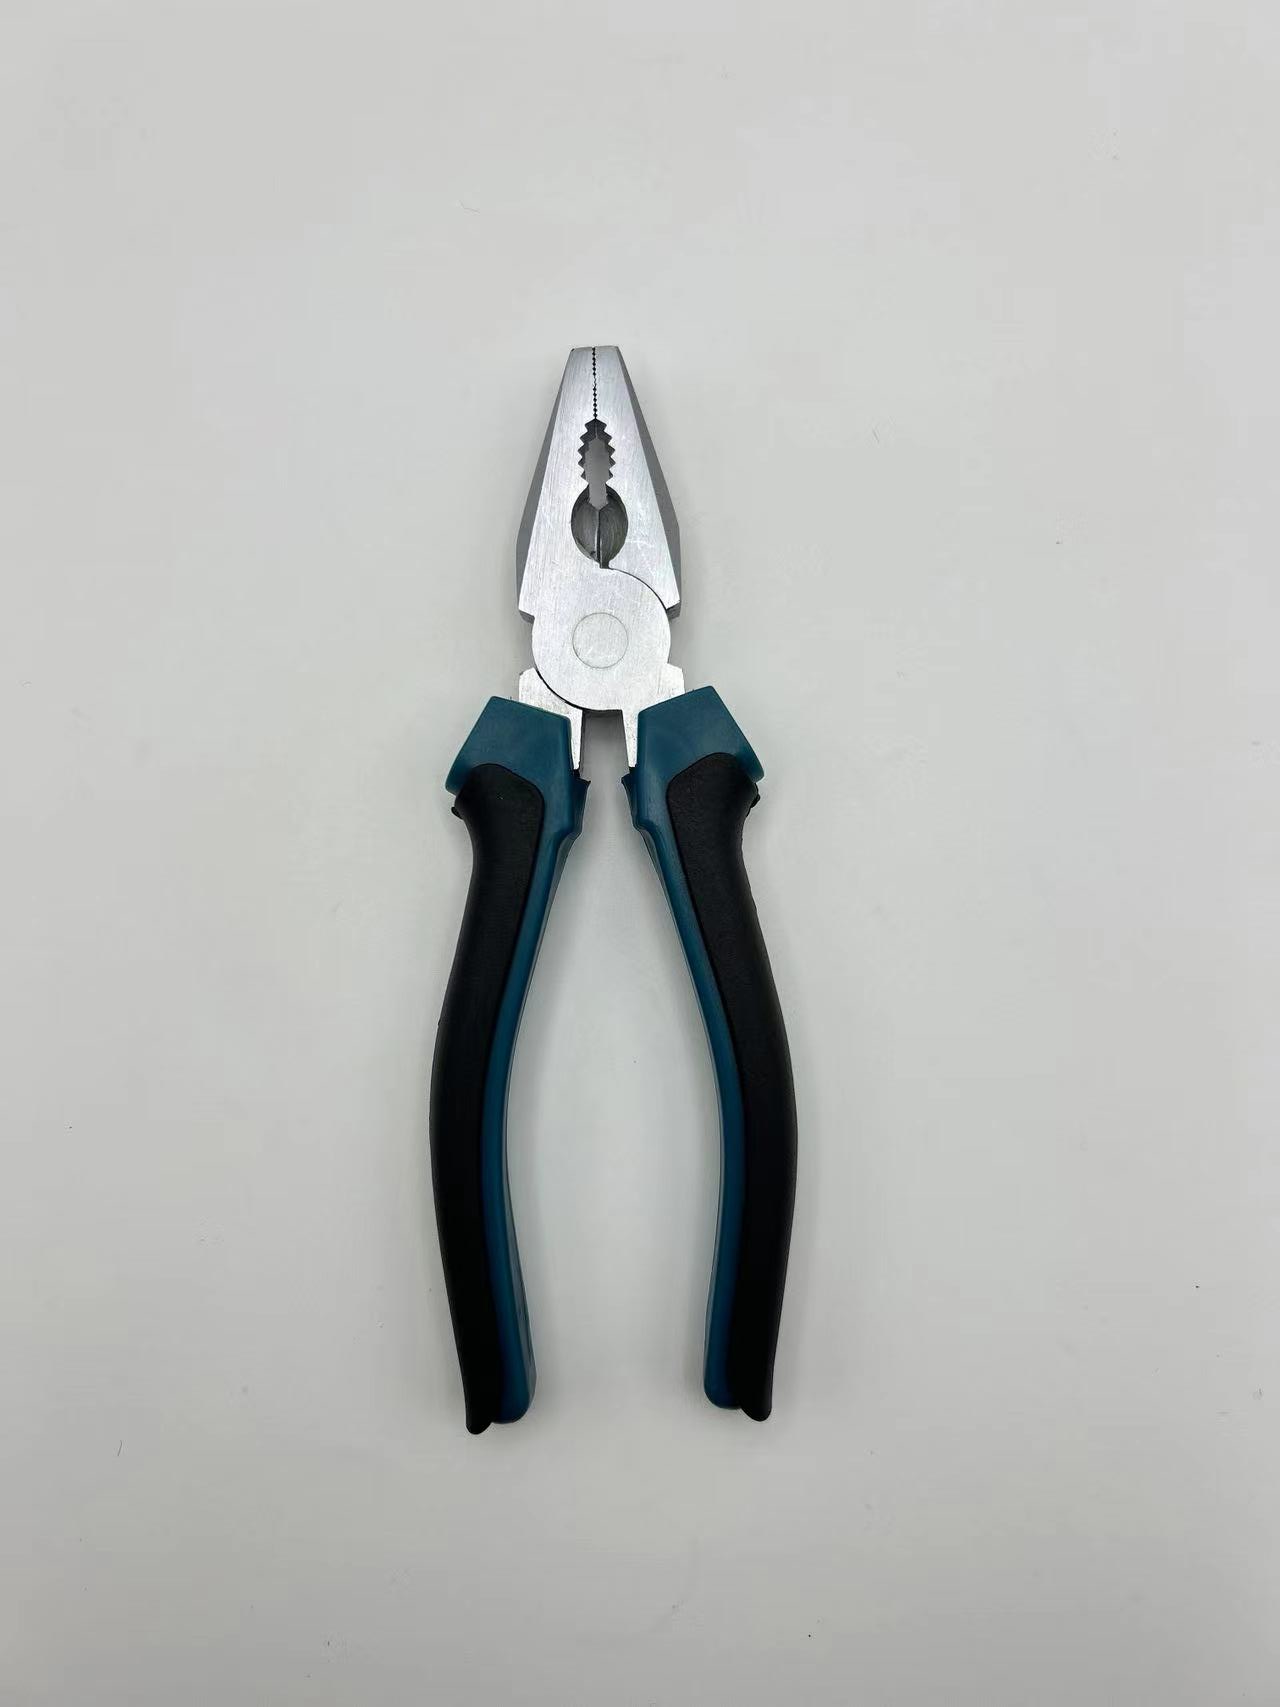
A megfelelő vezetékvágó kiválasztása elektromos telepítésekhez soha nem csak esztétikai kérdés. A panelépítőknek, villanyszerelőknek és az MRO-vásárlóknak tiszta vágásra van szükségük, mert egy összenyomott vezető vagy egy bekarcolt burkolat rejtett hibát takar, amely csak a meghibásodás pillanatában derül ki. Egy tartós vágó mind a vezetéket, mind a dolgozót védi, ezért a vásárlóknak anyagot, geometriát és tanúsítványokat is figyelembe kell venniük nagyobb tétel megrendelése előtt.
Kezdje a vezeték típusával és a szigeteléssel
A megbízható kiválasztás a vezető típusával kezdődik, amelyet el kell vágni. A réz építővezeték, a sodrott vezérlőkábel és a kemény acél eltérően reagál ugyanarra a vágóélre, ezért a logika a vezetéktől, nem a katalógusfotóról indul.
Lágy réz és sodrott vezeték kemény acél ellen
Egy tartós vezeték-vágó eszköznek meg kell egyeznie a vezetővel, amelyet vág. A puha réz és a finom szálú vezeték tisztán vágódik kis erőhatás alatt is, míg a keményített acélvezeték, a zenei huzal és a cinkbevonatos kötőhuzal sokkal nagyobb élvállásra és ellenállóbb vágóéltre van szükség. Ha egy csupán puha rézhez tervezett eszközt kemény huzallal próbálnak használni, az él összegördül vagy reped, ahelyett, hogy tiszta vágást végezne. A specifikációt készítőknek ellenőrizniük kell a megadott húzóerő-tartományt, és olyan, leforgácsolt testű eszközt kell választaniuk, amely ellenáll a gyakori kemény vágások ütésének anélkül, hogy repedne a forgócsuklónál.
Egy régióban működő disztributor, aki panelműhelyeket lát el, ezt a tapasztalatot a saját bőrén érezte. Miután olcsó vágóeszközökkel THHN építővezetéket próbáltak vágni, és azok élei összegördültek, a beszerző áttért a nagynyomású, króm-vanádiumból készült, leforgácsolt modellre, amelyek fogai indukciós keményítéssel készültek. A vezetékkötegek újrafeldolgozása csökkent, és az elektromos szerelők abbahagyták, hogy a munka közben kidobják a vágóeszközöket. A tanulság: a megfelelő eszköz kiválasztása a megfelelő vezetékhez megelőzi az elektromos szerelés legdrágább meghibásodási módját, és minden elküldött doboz nyereségét is védi.
Szigetelés-kompatibilitás és burkolat-távolság
A kiválasztott vezetékvágó eszköznek ki kell kerülnie a burkolatot anélkül, hogy összenyomná a vezetőmagot. A vezetékek PVC-, XLPE- vagy nylonburkolatban érkeznek, amelyek vastagsága és keménysége változó. Egy keskeny fogónyílás kényszeríti a felhasználót, hogy csavargassa és lehúzza a szigetelést, ami mindkét alkatrészt megterheli. Megfelelő szigetelés-kompatibilitás azt jelenti, hogy a fogó nyílása és vágóél-kialakítása lehetővé teszi a burkolat eltávolítását anélkül, hogy a vezetőmagot összenyomná, és egy kisebb fejprofil csökkenti annak kockázatát, hogy szomszédos vezetéket vágnak el egy zsúfolt elosztódobozban.
Válassza ki a megfelelő vágóprofil-t: sík vagy ferde
Mindkét profil egy közös célt szolgál: egy olyan vezetékvágó eszköz, amely tiszta vágást biztosít veszélyt nem hagyva maga után. A kettő közötti választás a munkaterület és az elfogadható maradékvezeték-hossz alapján történik, nem pedig a személyes szokások szerint.
Ferde vágók általános villamosipari vágáshoz
Ez a vezetékvágó típus könnyen eléri a szoros panelrészeket, és a csatlakozóhoz közel vágja le a vezetéket. A ferde vágók ferde állású fogakkal rendelkeznek, amelyek a végüknél vágják át a vezetéket, így ideálisak ágvezetékekhez, vezérlővezetékekhez és kábelkötözőkhöz. Egy 6 vagy 8 hüvelykes ferde profil a legtöbb panelmunkánál optimális egyensúlyt teremt a hosszabb nyelű elérés és a mechanikai előny között. A kompromisszum egy kissé kiálló maradék, nem pedig sík vég, de ez elfogadható befejezett vezetékpályákon.
Síkvágók nyomtatott áramkörök (PCB) és finom kábelkötések kezeléséhez
A síkvágók sík, esztergált végű vágást biztosítanak, mivel az egyik fog teljesen érintkezik a munkadarab felületével. Ideálisak nyomtatott áramkörök (PCB) összeszereléséhez és finom kábelkötések kezeléséhez, ahol egy kiálló maradék rövidzárlatot okozhatna a burkolatban. A sík felület megóvja a szomszédos alkatrészeket. Mivel a fogfelületek teljesen összeérnek, a síkvágók erőt koncentrálnak a vágóélre, és gyorsabban kopnak kemény vezetékek esetén, ezért az elektronikai munkaterületre valók, nem pedig a kemény acélból készült vezetékek kezelésére.
Követeljen keményített, tartós vágóélt
Egyes eszközök élei határozzák meg a szolgáltatási élettartamukat és a vágás minőségét. A puha, rosszul hőkezelt acél korán meghibásodik, és károsítja a vezetéket, így a tartósság kérdése valójában egy anyagvizsgálati kérdés.
Indukciós keményített CR-V acél és HRC célok
A tartósság az élen él. Nagynyomású kovácsolt króm-vanádium (CR-V) acél elnyeli a vágási ütést, és az indukciós keményítés a felületi keménységet körülbelül 58–62 HRC-ig emeli, miközben a test rugalmas marad. Az ISO 5744 szabvány a fogók keménységére és vizsgálati módszereire vonatkozik, amely objektív ellenőrzési pontot jelent a vásárlók számára. Amikor egy vezeték-vágó keményített acélt vág, csak egy keményített felület marad életben gördülés nélkül. Egy keményített él több ezer vágáson keresztül is megtartja vágóképességét, és sértetlenül tartja össze a vezetékszál-csomót.
Tisztán vágó forgócsukló és fogógeometria
Az élszilárdság kevésbé számít, ha nincs stabil forgócsukló és megfelelő állkapocs-geometria. A forgócsuklóban lévő játék miatt a vezeték-vágó középről eltér, így a vágás nyírásról összetörésre vált, és torz végződést hagy. A pontosan megmunkált forgócsukló és az illesztett állkapocs-felületek központosítják a nyíró hatást, csökkentve a szükséges erőt és meghosszabbítva az él élettartamát. A beszerzésnek ellenőriznie kell a forgócsukló játékát, megerősítenie kell, hogy az állkapocs-felületek egyenletesen érintkeznek, és el kell utasítania azokat az eszközöket, amelyeknél rések vagy középtől eltérő csiszolás látható, mielőtt készletre vennék őket további értékesítésre vagy építési helyszínre történő kiosztásra.
Ellenőrizze az izolációs osztályzást és a fogantyú biztonságát
A vezeték-vágó fogantyúja életmentő akadály lehet, nem csupán kényelmi funkció. Áram alatt álló környezetekben a fogantyú minősítése ugyanolyan súlyt visel, mint az állkapocs acélja.
IEC 60900 és 1000 V-os minősítésű fogantyúk
Bármely életben álló vagy közel életben álló feladatnál a fogantyú ugyanolyan fontos, mint az állkapocs. Az IEC 60900 szabvány szigetelt kézi eszközöket határoz meg 1000 V AC életben álló munkavégzésre, beleértve a dielektromos szilárdságra és a megjelölésre vonatkozó követelményeket. Az NFPA 70E és az OSHA 1910.335 szabályozások keretet adnak az elektromos védőeszközöknek és az életben álló alkatrészek körül végzett biztonságos munkavégzési gyakorlatoknak. Egy olló, amelynek 1000 V-os minősítése nem ellenőrzött, soha ne kerüljön be egy életben álló elosztószekrénybe. A forgalmazóknak tesztelési tanúsítványt kell követelniük, és minden egységnél láthatónak kell lennie a minősítésnek az eszközön és a csomagoláson is.
Markolat, ergonómia és csúszásgátló kezelés
Egy ergonomikus, csúszásgátló felülettel ellátott fogantyú biztosítja az irányítást akkor is, ha kesztyűben dolgozunk, olajos a kezünk, vagy fej fölötti munkavégzésről van szó. A gyenge markolat extra erőfeszítést igényel, ami növeli a fáradtságot és megnöveli annak az esélyét, hogy a vágás elcsúszik, és megsérül egy szomszédos vezető. Egy kényelmes markolattávolság csökkenti a műszak során felhalmozódó terhelést. A csukló rész korrózióállósága meghosszabbítja az eszköz élettartamát nedves vagy tengerparti helyszíneken.
Egy tartós vezetékvágó elektromos projektekhez a helyén való használatát a megfelelő vezeték-kapacitás, a megfelelő vágóprofil, egy keményített CR-V él és egy ellenőrzött 1000 V szigetelt nyelű kivitel biztosítja. Azok a vásárlók, akik ellenőrzik a húzóerő-tartományt, az állkapocs-geometriát és az IEC 60900 tanúsítást, elkerülik azokat a hibákat, amelyek sértenék a vezetékeket és veszélyeztetnék a munkavállalókat. Ellenőrizze a forgópontot, igazolja a megadott értéket, használja a megfelelő profilt a vezeték típusához, és tartsa élesre az élt, hogy minden vágás tiszta és biztonságos maradjon a munkahelyen.
Gyakran ismételt kérdések
Kérdés
Melyik vágóprofil illik a táblakészítési munkákhoz?
Válasz: Egy átlós vezetékvágó a legtöbb táblakészítési és ágvezeték-vágási feladatra alkalmas, mert a ferde állkapocsa könnyen eléri a szűk helyeket, és a csatlakozók közelében is képes levágni a vezetékeket. A síkvágók az elektronikai és finom kábelköteg-készítési munkákhoz tartoznak, ahol a sík vég megakadályozza a rövidzárlatokat. Válassza ki a profilt a vezeték és a burkolat típusa alapján vásárlás előtt, és tartsa mindkét típust készleten különböző feladatokra.
Kérdés
Miért fontos az él keménysége az elektromos vágáshoz?
Válasz: Az indukciós keményítéssel kb. 58–62 HRC keménységre keményített, megélezett vágóél megtartja élességét a rézvezetőn, és ellenáll a lekerekedésnek, ha keményebb vezetékkel találkozik. A puha élek deformálódnak, összenyomják a vezetékszálakat, és feszítésmentes szegélyeket hagynak, amelyek megsérítik a szigetelést. Az ISO 5744 szabvány határozza meg a keménységvizsgálat módszerét, amelyet a vásárlók kérhetnek. A megfelelő keménység kiválasztása biztosítja a vezetők épségét több ezer ismétlődő vágás során.
Kérdés
Hogyan ellenőrizhetik a vásárlók a szigetelési feszültséget?
Válasz: Kérjék a szállítótól az IEC 60900 szabványnak megfelelő vizsgálati tanúsítványt, amely megerősíti a 1000 V AC szigetelési feszültséget, mielőtt készletre veszik a szigetelt eszközöket. Az NFPA 70E és az OSHA 1910.335 szabályozza a feszültség alatt álló munkavégzéshez használt védőeszközöket, ezért a feszültségi érték dokumentálva kell legyen, nem elég csak kijelenteni. Ellenőrizzék a fogantyúkat repedések után, ellenőrizzék a jelölést, és utasítsák vissza minden olyan eszközt, amelyhez nincs tanúsítvány. A dokumentált megfelelőség védi a forgalmazókat a felelősségtől, és biztonságos munkavégzést tesz lehetővé az elektromos szakemberek számára feszültség alatt álló részek közelében.
Kérdés
Használható-e egy szokásos vágó élő áramkörökön?
Válasz: Nem. Egy szokványos, nem szigetelt vágószerszám nem nyújt dielektromos védelmet, és nem használható életben lévő elosztópanelek közelében. Az IEC 60900 szabványnak megfelelő, 1000 V feszültségre méretezett fogantyúval rendelkező szerszámokat kell használni, ha munkát végeznek feszültség alatt álló vezetékek közelében. Az NFPA 70E szabályzat határozza meg a biztonságos megközelítési távolságot és a személyi védőfelszerelés (PPE) keretrendszerét. A nem minősített szerszám használata feszültség alatt álló alkatrészeknél ívcsapódás és áramütés veszélyét hordozza. Csak tanúsított, szigetelt modelljeket szabad készleten tartani bármilyen feszültség alatt végzett munkához.
Kérdés
Mely karbantartási lépések növelik a vágószerszám élettartamát?
Válasz: Tisztítsa meg a csuklópontot a szennyezett vagy oxidált vezeték vágása után, majd kenje meg könnyű olajjal a forgópontot a korrózió megelőzésére. Tárolja a vágószerszámokat száraz helyen, zárva, hogy megvédje a vágóélt. Ellenőrizze a vágófelületet minden műszak elején apró repedések vagy törmelék jelenléte után, és vonja ki a forgalomból azokat a szerszámokat, amelyeknél a vágóél begördült vagy rés nyílt meg benne. Illessze a szerszámot a vezeték típusához, hogy elkerülje a túlterhelést. A rendszeres gondozással a keményített vágóél hosszú ideig tiszta és pontos vágást biztosít.