 EN

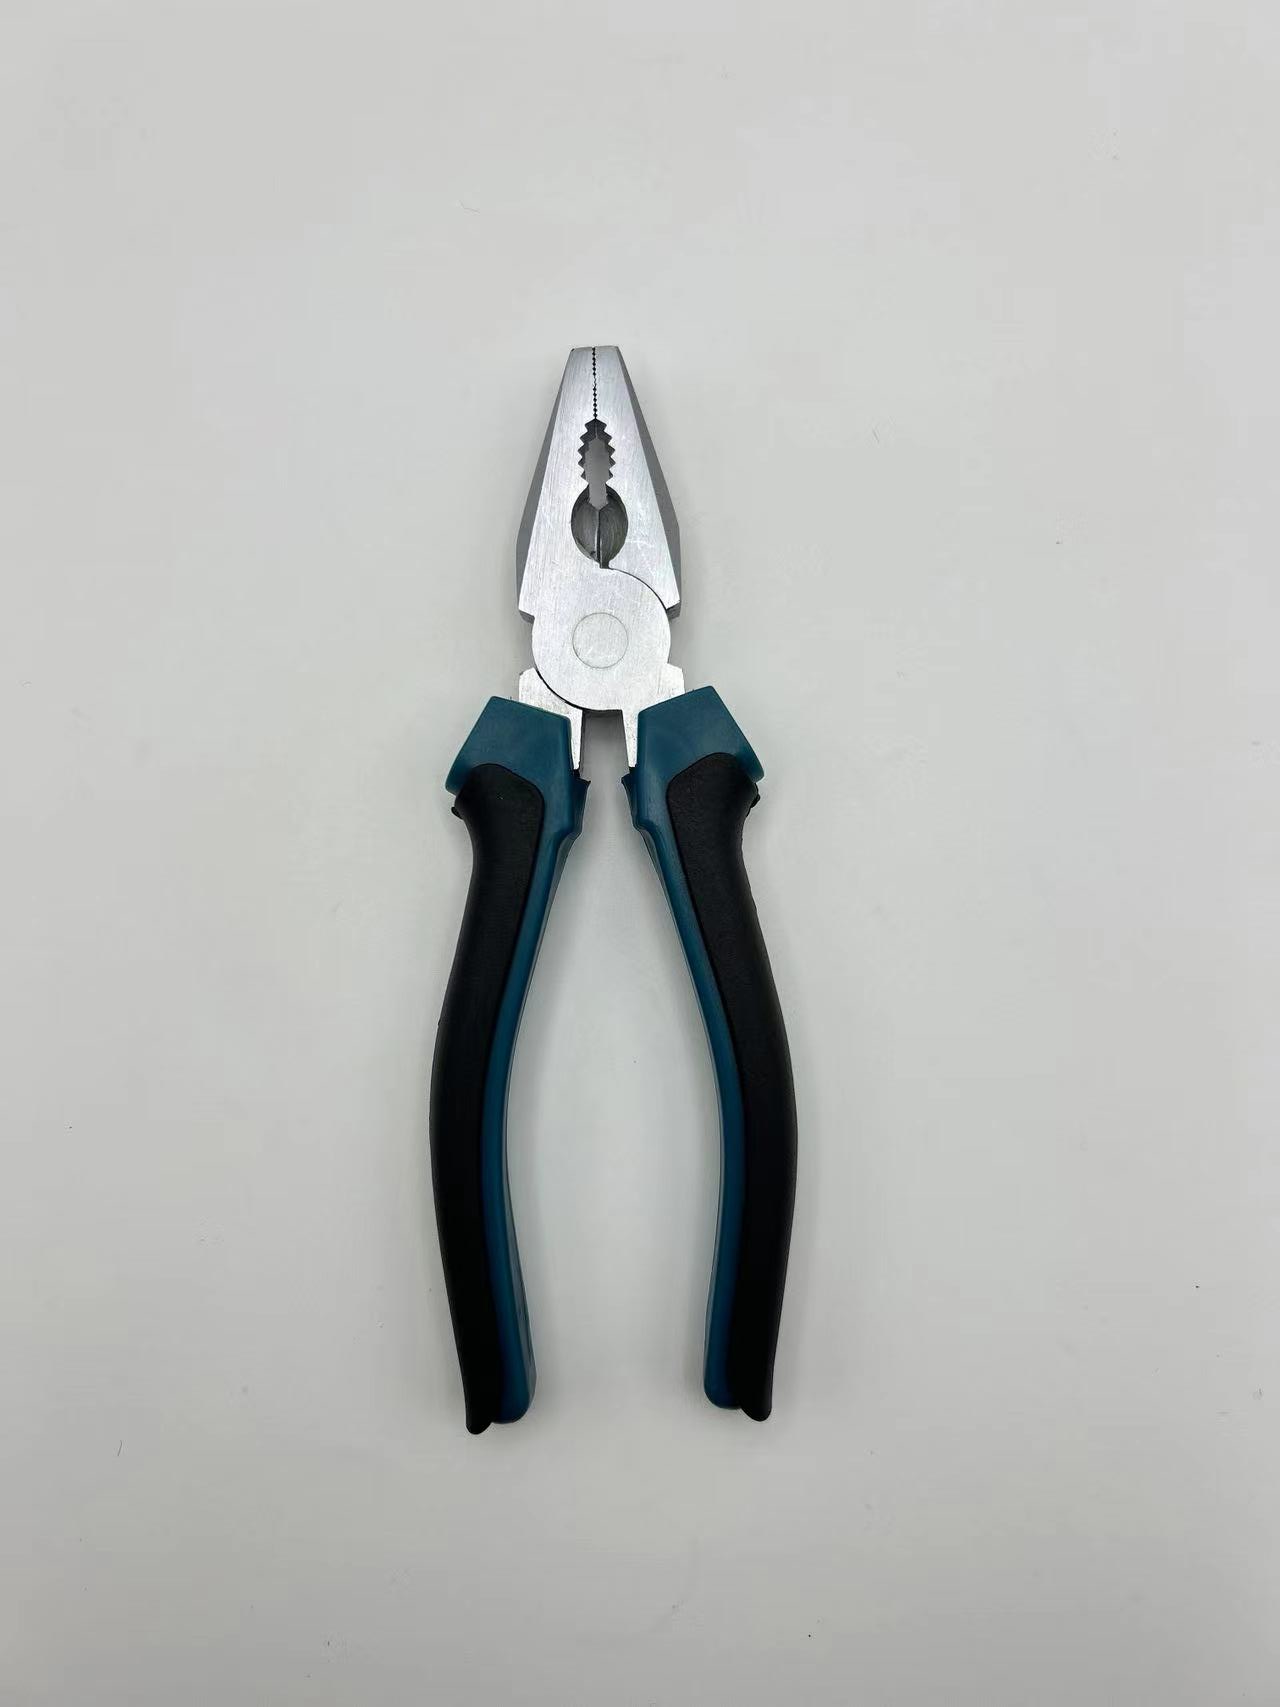
विद्युत स्थापनाओं के लिए सही तार काटने वाले उपकरण का चयन कभी भी केवल सौंदर्यपूर्ण नहीं होता। पैनल निर्माता, विद्युत मिस्त्री और रखरखाव, मरम्मत और ओवरहॉल (MRO) खरीदारों को एक साफ कटौती की आवश्यकता होती है, क्योंकि दबा हुआ चालक या कटा हुआ जैकेट तब तक दोष को छुपाए रखता है जब तक कि विफलता नहीं आ जाती। एक टिकाऊ काटने वाला उपकरण तार और कार्यकर्ता दोनों की रक्षा करता है, इसलिए खरीदारों को बड़े पैमाने पर ऑर्डर से पहले सामग्री, ज्यामिति और प्रमाणन का ध्यानपूर्ण आकलन करना चाहिए।
तार के प्रकार और विद्युतरोधन से शुरुआत करें
एक विश्वसनीय चयन उस चालक प्रकार से शुरू होता है जिसे यह काटना है। तांबे का भवन तार, गुंचे वाली नियंत्रण केबल और कठोर इस्पात एक ही किनारे के प्रति अलग-अलग प्रतिक्रिया देते हैं, इसलिए तर्क का आधार तार है, कैटलॉग की तस्वीर नहीं।
मुलायम तांबा और गुंचे वाला तार बनाम कठोर इस्पात
एक टिकाऊ तार काटने वाला उपकरण उस चालक के अनुरूप होना चाहिए जिसे वह काटता है। मुलायम ताँबे और पतले बुने हुए तार को सामान्य बल के तहत साफ़-साफ़ काटा जा सकता है, जबकि कठोरीकृत इस्पात के तार, संगीत तार और जस्ती बाँधने वाले तार को काटने के लिए कहीं अधिक किनारा दबाव और एक मज़बूत काटने के किनारे की आवश्यकता होती है। जब केवल मुलायम ताँबे के लिए दर्ज किया गया उपकरण कठोर तार के सामने आता है, तो किनारा काटने के बजाय मुड़ जाता है या टूट जाता है। विशिष्टकर्ता को दर्ज किए गए तन्य भार सीमा की पुष्टि करनी चाहिए और एक ड्रॉप-फोर्ज्ड शरीर का चयन करना चाहिए जो बार-बार कठोर कटाव के झटके का प्रतिरोध कर सके बिना घुरनी जोड़ पर दरार पैदा किए।
एक क्षेत्रीय वितरक, जो पैनल दुकानों को आपूर्ति करता था, इसे कठिन तरीके से सीखना पड़ा। जब कम लागत वाले काटने वाले उपकरण THHN भवन तार पर मुड़े किनारों के साथ वापस आए, तो खरीदार ने उच्च दबाव वाले फोर्ज्ड क्रोम-वैनेडियम मॉडल्स पर स्विच कर दिया, जिनके जबड़े प्रेरण-कठोरित थे। हार्नेस पर पुनर्कार्य कम हो गया, और विद्युत मिस्त्री ने कार्य के मध्य में काटने वाले उपकरणों को फेंकना बंद कर दिया। सीख यह है: उपकरण को तार के अनुरूप चुनना विद्युत असेंबली में सबसे महँगे विफलता मोड को रोकता है और प्रत्येक भेजे गए डिब्बे पर मार्जिन की रक्षा करता है।
इन्सुलेशन संगतता और जैकेट के लिए स्थान
चुना गया वायर कटर जैकेट को दबाए बिना काटने में सक्षम होना चाहिए। कंडक्टर्स को पीवीसी, एक्सएलपीई या नायलॉन के जैकेट्स में अलग-अलग मोटाई और कठोरता के साथ आपूर्ति की जाती है। संकरी जॉ के खुलने के कारण उपयोगकर्ता को इन्सुलेशन को मोड़ना और छीलना पड़ता है, जिससे दोनों पर तनाव पड़ता है। उचित इन्सुलेशन संगतता का अर्थ है कि जॉ का अंतराल और कटिंग-एज रिलीफ जैकेट को दबाए बिना उसे काट सके, और एक अधिक संकरा हेड प्रोफाइल भीड़ भरे जंक्शन बॉक्स में पड़ोसी तार को काटने के जोखिम को कम करता है।
सही कटिंग प्रोफाइल चुनें: फ्लश बनाम विकर्ण
दोनों प्रोफाइल्स का एक ही लक्ष्य है: एक वायर कटर जो साफ़ तरीके से काटे और कोई खतरा न छोड़े। इनके बीच चयन कार्यस्थल और स्वीकार्य स्टब लंबाई के आधार पर किया जाता है, न कि व्यक्तिगत आदत के आधार पर।
सामान्य विद्युत कतरन के लिए विकर्ण कटर्स
यह तार काटने वाली शैली दृढ़ पैनल स्थानों तक पहुँचती है और टर्मिनल के निकट तार को काटती है। तिरछे काटने वाले उपकरणों में कोणीय जबड़े होते हैं, जो तार को टिप पर काटते हैं, जो शाखा परिपथ चालकों, नियंत्रण वायरिंग और केबल टाई के लिए उपयुक्त है। अधिकांश पैनल कार्यों के लिए ६-इंच या ८-इंच का तिरछा प्रोफ़ाइल पहुँच और लीवरेज का संतुलन बनाए रखता है। समझौता यह है कि अंत में थोड़ा उभरा हुआ छोर बनता है, जो समतल अंत के बजाय होता है, जो समाप्त किए गए परिपथों पर स्वीकार्य है।
पीसीबी और सूक्ष्म हार्नेस कार्य के लिए समतल काटने वाले उपकरण
समतल काटने वाले उपकरण एक समतल, बर्र-मुक्त अंत छोड़ते हैं, क्योंकि एक जबड़ा कार्य सतह से मिलता है। ये पीसीबी असेंबली और सूक्ष्म हार्नेस कार्य के लिए उपयुक्त हैं, जहाँ एक उभरा हुआ छोर किसी आवरण को शॉर्ट कर सकता है। समतल सतह संलग्न घटकों की रक्षा करती है। चूँकि दोनों सतहें पूर्णतः मिलती हैं, समतल उपकरण धार पर बल को केंद्रित करते हैं और कठोर तार पर तेज़ी से पहने जाते हैं, इसलिए ये इलेक्ट्रॉनिक्स डिब्बे में होने चाहिए, कठोर इस्पात लाइन पर नहीं।
एक कठोर, टिकाऊ काटने के किनारे की माँग करें
प्रत्येक औजार के किनारे की गुणवत्ता उसके सेवा जीवन और कटाव की गुणवत्ता तय करती है। नरम, खराब तरीके से उपचारित स्टील जल्दी विफल हो जाता है और चालक को क्षति पहुँचाता है, इसलिए टिकाऊपन का प्रश्न वास्तव में धातु विज्ञान का प्रश्न है।
प्रेरण-कठोरित CR-V स्टील और HRC लक्ष्य
टिकाऊपन किनारे में निहित है। उच्च दबाव द्वारा बनाया गया क्रोमियम-वैनेडियम (CR-V) स्टील काटने के झटके को अवशोषित करता है, और प्रेरण कठोरीकरण सतह की कठोरता को लगभग ५८–६२ HRC तक बढ़ा देता है, जबकि शरीर को लचीला बनाए रखता है। ISO ५७४४ प्लायर्स के लिए कठोरता और परीक्षण विधियों को शामिल करता है, जो खरीदारों के लिए एक वस्तुनिष्ठ जाँच बिंदु है। जब तार काटने वाला उपकरण कठोरित स्टील को काटता है, तो केवल कठोरित सतह ही बिना लुढ़के बच पाती है। एक कठोरित किनारा हज़ारों कटों तक अपनी कटाव क्षमता बनाए रखता है और तार के गुच्छे को अखंड रखता है।
साफ कटाव के लिए घूर्णन संधि और जबड़े की ज्यामिति
किनारे की कठोरता का कोई महत्व नहीं है, यदि स्थिर पिवट जोड़ और सही जॉ ज्यामिति नहीं है। पिवट में खालीपन वाले तार काटने वाले उपकरण का कट बीच से विचलित हो जाता है, जिससे कट का प्रकार कर्तन से कुचलने में बदल जाता है और एक विकृत टिप छोड़ देता है। उच्च-सटीकता से निर्मित पिवट और समायोजित जॉ सतहें कर्तन क्रिया को केंद्रित रखती हैं, जिससे आवश्यक बल कम होता है और धार का जीवनकाल बढ़ता है। खरीद विभाग को पिवट में खालीपन की जाँच करनी चाहिए, यह पुष्टि करनी चाहिए कि जॉ सतहें समान रूप से मिलती हैं, और ऐसे उपकरणों को अस्वीकार कर देना चाहिए जिनमें दरारें या अकेंद्रित पॉलिशिंग दिखाई दे, इन्हें पुनर्विक्रय या साइट पर जारी करने से पहले।
इन्सुलेशन रेटिंग और हैंडल की सुरक्षा की पुष्टि करें
तार काटने वाले उपकरण का हैंडल केवल आराम की सुविधा नहीं, बल्कि जान बचाने वाली बाधा भी हो सकता है। बिजलीयुक्त वातावरण के लिए, इसकी रेटिंग जॉ के इस्पात के समान महत्वपूर्ण होती है।
आईईसी ६०९०० और १००० वी रेटेड हैंडल
किसी भी जीवित-कार्य या लगभग जीवित कार्य के लिए, हैंडल का महत्व जॉ के समान होता है। आईईसी 60900 जीवित कार्य के लिए 1000 वी एसी रेटेड इन्सुलेटेड हैंड टूल्स को परिभाषित करता है, जिनमें डाय-इलेक्ट्रिक शक्ति और अंकन की आवश्यकताएँ शामिल हैं। एनएफपीए 70ई और ओएसएचए 1910.335 ऊर्जायुक्त भागों के आसपास विद्युत सुरक्षा उपकरण और सुरक्षित कार्य प्रथाओं के लिए ढांचा निर्धारित करते हैं। 1000 वी रेटिंग के सत्यापन के बिना कोई कटर कभी भी जीवित पैनल में प्रवेश नहीं करना चाहिए। वितरकों को परीक्षण प्रमाणपत्र की माँग करनी चाहिए और प्रत्येक इकाई के उपकरण और पैकेजिंग पर रेटिंग को दृश्यमान रखना चाहिए।
ग्रिप, शरीर-विज्ञान और फिसलन-रोधी हैंडलिंग
फिसलन-रोधी सतह वाला एक शरीर-विज्ञान-अनुकूल हैंडल तब भी नियंत्रण बनाए रखता है जब हाथ दस्ताने पहने हों, तेल लगे हों या ऊपर की ओर हों। खराब ग्रिप अतिरिक्त प्रयास को बलात् करता है, जिससे थकान बढ़ती है और पड़ोसी कंडक्टर को काटने का खतरा होता है। एक आरामदायक ग्रिप स्पैन पूरी शिफ्ट के दौरान संचयी तनाव को कम करता है। जोड़ पर संक्षारण प्रतिरोधकता नम या तटीय स्थलों पर सेवा आयु को बढ़ाती है।
विद्युत परियोजनाओं के लिए एक टिकाऊ तार काटने वाला उपकरण अपनी तार क्षमता, सही काटने की प्रोफ़ाइल, कठोर CR-V किनारे और सत्यापित 1000 V इन्सुलेटेड हैंडल के माध्यम से अपना स्थान प्राप्त करता है। जो खरीदार तन्यता सीमा, जॉ की ज्यामिति और IEC 60900 प्रमाणन की जाँच करते हैं, वे उन विफलताओं से बच जाते हैं जो चालकों को क्षतिग्रस्त करती हैं और कर्मचारियों के लिए खतरा पैदा करती हैं। पिवट का निरीक्षण करें, रेटिंग की पुष्टि करें, तार के लिए सही प्रोफ़ाइल का उपयोग करें और किनारे को बनाए रखें ताकि प्रत्येक कट नौकरी पर साफ़ और सुरक्षित रहे।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न
कौन-सी काटने की प्रोफ़ाइल पैनल निर्माण कार्य के लिए उपयुक्त है?
उत्तर: एक विकर्ण तार काटने वाला उपकरण अधिकांश पैनल निर्माण और शाखा-परिपथ कतरन के लिए उपयुक्त है, क्योंकि कोणीय जॉ तंग स्थानों तक पहुँच सकता है और टर्मिनल के निकट चालकों को काट सकता है। फ्लश काटने वाले उपकरणों का उपयोग इलेक्ट्रॉनिक्स और सूक्ष्म हार्नेस कार्यों में किया जाता है, जहाँ एक सपाट सिरा शॉर्ट सर्किट को रोकता है। खरीदने से पहले प्रोफ़ाइल को तार और एन्क्लोज़र के साथ मिलाएँ, और विभिन्न कार्यों के लिए दोनों प्रकार के उपकरणों को स्टॉक में रखें।
प्रश्न
विद्युत काटने के लिए किनारे की कठोरता क्यों महत्वपूर्ण है?
उत्तर: प्रेरण द्वारा कठोरीकरण से लगभग 58–62 HRC तक कठोर कटिंग एज प्राप्त की जाती है, जो ताँबे पर अपनी कटिंग क्षमता बनाए रखती है और कठोर तार के संपर्क में आने पर घुमने (रोलिंग) का प्रतिरोध करती है। मुलायम किनारे विकृत हो जाते हैं, तार के तंतुओं को कुचल देते हैं और इन्सुलेशन को भेदने वाले बर्र्स छोड़ते हैं। ISO 5744 मापदंड कठोरता परीक्षण की विधि निर्धारित करता है, जिसकी खरीदार आवश्यकता के अनुसार माँग कर सकते हैं। उचित कठोरता का चयन हज़ारों बार दोहराई जाने वाली कटिंग के दौरान कंडक्टर की अखंडता की रक्षा करता है।
प्रश्न
खरीदारों को इन्सुलेशन रेटिंग की पुष्टि कैसे करनी चाहिए?
उत्तर: इन्सुलेटेड उपकरणों को स्टॉक करने से पहले, खरीदारों को आपूर्तिकर्ता का IEC 60900 परीक्षण प्रमाणपत्र अवश्य माँगना चाहिए, जो 1000 V AC रेटिंग की पुष्टि करता हो। NFPA 70E और OSHA 1910.335 जीवित (एनर्जाइज्ड) कार्य के लिए सुरक्षा उपकरणों को नियंत्रित करते हैं; अतः यह रेटिंग केवल दावा नहीं, बल्कि दस्तावेज़ित होनी आवश्यक है। हैंडल पर दरारों का निरीक्षण करें, चिह्नित रेटिंग की पुष्टि करें और किसी भी प्रमाणपत्र के बिना किसी भी उपकरण को अस्वीकार कर दें। दस्तावेज़ित अनुपालन वितरकों को दायित्व से बचाता है और विद्युत मिस्त्रियों को जीवित भागों के निकट सुरक्षित रखता है।
प्रश्न
क्या कोई मानक कटर जीवित सर्किट पर उपयोग किया जा सकता है?
उत्तर: नहीं। एक मानक, गैर-इन्सुलेटेड कटर में कोई डाय-इलेक्ट्रिक सुरक्षा नहीं होती है और इसे सक्रिय पैनलों के पास से दूर रखना चाहिए। जब भी काम सक्रिय कंडक्टर्स के पास किया जाता है, तो 1000 V हैंडल वाले IEC 60900 प्रमाणित उपकरणों की आवश्यकता होती है। NFPA 70E सुरक्षित दृष्टिकोण और PPE ढांचा निर्धारित करता है। सक्रिय भागों पर अप्रमाणित उपकरण का उपयोग करने से आर्क फ्लैश और शॉक का खतरा होता है। किसी भी सक्रिय कार्य के लिए केवल प्रमाणित इन्सुलेटेड मॉडल्स को स्टॉक करें।
प्रश्न
कौन से रखरखाव कदम कटर के जीवन को बढ़ाते हैं?
उत्तर: गंदे या ऑक्सीकृत तार काटने के बाद जॉइंट को पोंछ लें, फिर जंग रोकने के लिए पिवट पर हल्का तेल लगाएं। किनारे की सुरक्षा के लिए कटर्स को सूखे और बंद स्थिति में संग्रहित करें। प्रत्येक शिफ्ट के दौरान कटिंग फेस का निरीक्षण करें और किसी भी उपकरण को सेवा से हटा दें जिसका किनारा घुमाया गया हो या फटा हो। अधिभार से बचने के लिए उपकरण को तार के अनुसार चुनें। नियमित देखभाल से कठोर किनारा लंबे समय तक साफ कटिंग करता रहता है।