 EN

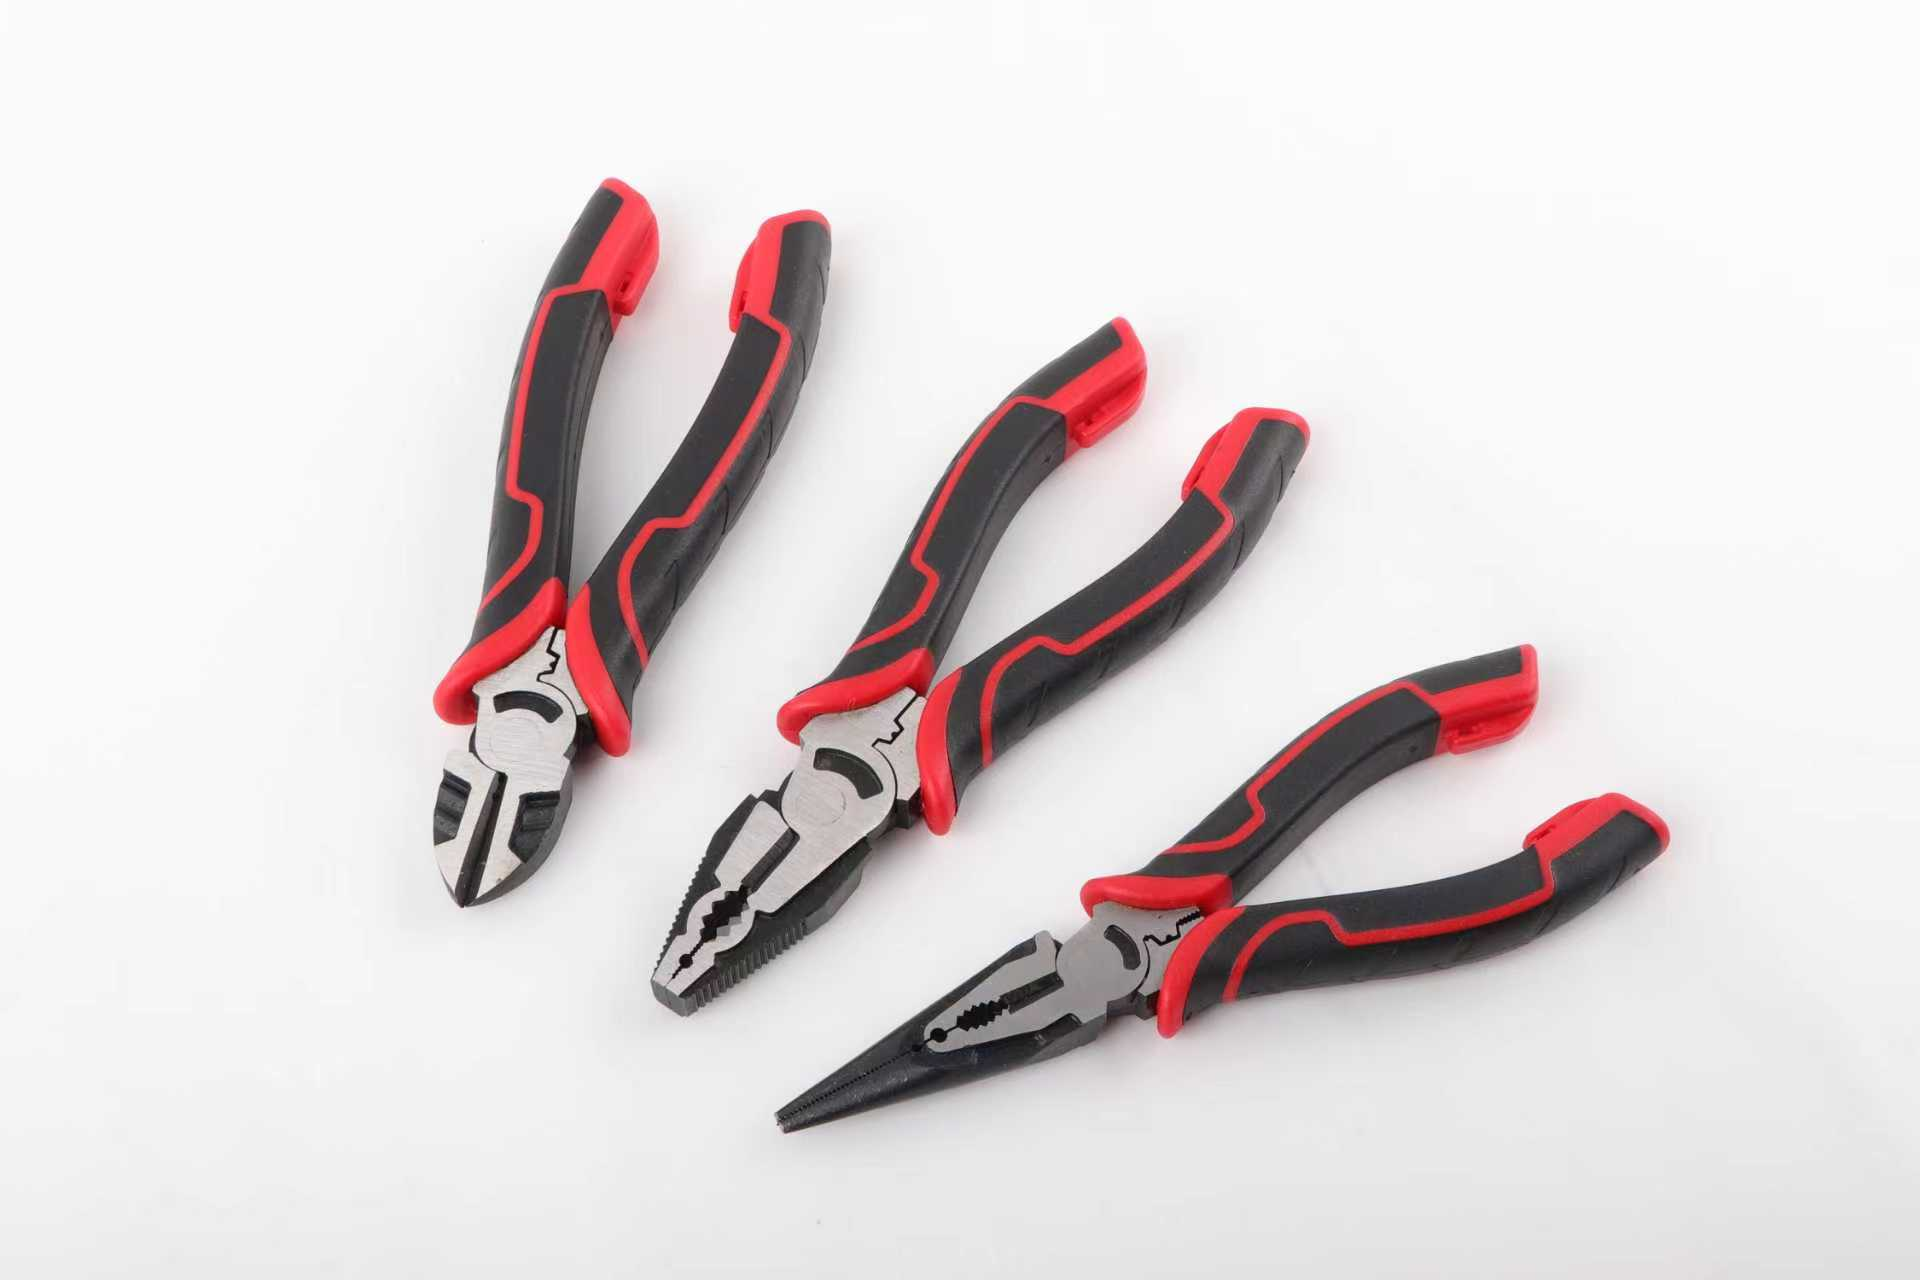
一度に大量購入すると、小さなミスが高額な損失につながります。1万本のプライヤーを収容できるコンテナでは、調達担当者がデスクで取ったあらゆる妥協が拡大されます——曖昧な仕様書、硬度検査の省略、実施されなかった最終検査などです。調達における大多数のミスは派手なものではなく、むしろ静かな判断——サンプルを信用して、残りのロットも同様であると「願う」ことです。以下に示すエラーは、大量購入時のプライヤー調達で繰り返し見られるものであり、いずれも、その失敗によるコストよりも低い費用で防ぐことができます。
販売できなかったコンテナ
注文に至った経緯
英国の工具輸入業者が、市場価格を25%も下回る価格でコンビネーションプライヤーを提供するサプライヤーを見つけました。サンプルは見た目がきれいでしたし、仕様書には「高品質鋼」と記載されており、支払条件も前払いの手付金のみとシンプルでした。しかし、コンテナが6週間後に到着し、開梱してみると問題が次々と明らかになりました。わずかなこじりでもジョーが曲がり、亜鉛メッキ線を切断しようとした際に刃先が欠け、さらに数日後にはメッキの下から錆が浮き出始めました。取引先の販売店はこの荷物を拒否し、輸入業者は運送費を自腹で負担せざるを得ませんでした。パレットは倉庫にそのまま置かれたままになり、営業チームは謝罪の電話やメールに追われることになったのです。
その後、何が変わったでしょうか
輸入業者は、失敗を契機にプライヤーの品質管理手順を一から見直しました。仕様は、もはや「高品質」などの形容詞ではなく、具体的な数値で定義されるようになりました——鋼材の種類、硬度範囲、先端部の公差、メッキ厚さなどです。再発注に先立ち、サプライヤー監査が鍛造工程および熱処理ラインを実際に巡回確認しました。また、実際の生産ロットから抜き取りサンプルによる硬度試験を実施し、出荷前に第三者検査を手配。包装仕様も、湿気遮断機能とパレット規格を明記しました。再発注分は約定納期内に到着し、順調に販売されました。輸入業者は、この初回コンテナを、自社がこれまでに購入した中で最も価値のある教訓と位置付けています。
価格および仕様の誤り
単価のみに基づく購買
単価は比較しやすい数字ですが、最も誤解を招きやすい指標でもあります。安めの見積もりは、鋼材の厚さ、熱処理、検査時間、あるいは梱包など、どこかで仕様が削減されていることを意味することが多いです。本当の意味での公平な比較は「総コスト」——つまり購入価格に加え、交換サイクル数、不良品の返送運賃、クレーム対応に費やされる人件費——を含めて行うことです。ある輸入業者の事例が典型的です:工具1点あたり数セントのコスト削減を図った結果、1コンテナ分のロス、倉庫保管費の増加、そして小売パートナーとの信頼関係の損失を招きました。「あまりにも良すぎる見積もり」は、たいていの場合、実際にそうなのです。その差異は鋼材の品質、炉の管理状況、あるいは検査工程のどこかに必ず現れます。単価は確かに重要ですが、それだけを基準にしてはいけません。
あいまいな仕様書
「高品質な鋼材」という表現は仕様ではありません。実用可能な仕様書には、鋼材の規格(グレード)、刃部および本体の期待硬度範囲、ジョーおよびピボットの公差、ハンドル材質、表面処理およびめっき厚さ、包装形態などが明記されている必要があります。それぞれの数値は、購入者が後日実施できる検査項目です。大量購入におけるペンチの失敗は、多くがここから始まります——つまり、想定されていた内容と実際に文書化された内容との間に生じるギャップからです。書面による仕様は、取引双方を守る役割も果たします。紛争が発生した際には、署名済みの仕様書こそが、当事者双方が思い出す唯一の正式な記録となります。
出荷後に顕在化する検証のギャップ
硬度および材質の検査が省略された
硬度は、ペンチの品質管理において最も一般的な「サイレント・フォールト」(静かなる不良)です。刃先が柔らすぎると、使用時に丸みを帯びて変形し、逆に硬すぎると、最初の衝撃で欠けてしまいます。業界では、切断部の硬度をHRC50代半ば以上とすることが一般的であり、一方で本体部は耐衝撃性を高めるため、HRC40代前半程度まで焼きなましを行います。実際のロットからサンプルを採取して行うロックウェル硬度試験は数分で完了し、出荷前に軟質材の混入を確実に検出できます。ただし、同一ロットでも炉内の加熱ムラにより個々の工具の硬度にばらつきが生じることがあります。そのため、ロット単位での実測が、単なる証明書の確認よりもはるかに信頼性が高いのです。材質証明書は参考になりますが、ロット番号の記載がない証明書は実質的に何の保証にもなりません——紙ではなく、実際の試験結果を求めましょう。
出荷前検査なし
出荷前検査は、コンテナが出荷される直前の最終チェックポイントです。第三者の検査員が、事前に合意された仕様書に基づいてサンプルを抜き取り、製品の仕上げ品質を確認し、ロット記録の存在も検証します。この検査費用は、コンテナ全体が不合格となって返品されるリスクに比べればごくわずかですが、検査が実施されるというプレッシャーそのものが、生産全体の品質向上を静かに促します。サプライヤーの信頼性確認を商品到着まで先延ばしにするバイヤーは、開梱時に初めて問題に気づくことが多く、その時点で残された選択肢は、再加工、値引き、あるいは廃棄のいずれかしかありません。
書類・包装・そしてより良い習慣
欠落している認証およびトレーサビリティのある文書
市場によって求められる書類は異なり、そのリスクは購入者が負います。材質記録、硬度試験報告書、検査報告書は、ロット番号と紐づけられている必要があります。また、電気作業向けの絶縁仕様製品については、IEC 60900またはEN 60900に基づく試験証明書も必要です。ロット番号で当該ニッパーと直接関連付けられない書類は、単なる装飾にすぎません。貨物が税関で滞留してからではなく、注文を確定する前に、輸入先市場がどのような書類を要求するかを必ず確認してください。
到着時に廃棄物と化した包装
優れた工具が、梱包の問題で到着時にすでに破損していることがあります。防湿機能がないと、輸送中に錆が発生します。段ボール箱の強度が不足していれば、到着時にプライヤーの先端が曲がったり、刃先が欠けたりします。パレットの耐荷重が不十分だと、倉庫内で積み上げた状態で崩れ落ちるおそれがあります。梱包仕様は明確に定めてください。具体的には、内装保護材の種類、段ボールの等級、防湿機能の有無、パレットの寸法、およびめっき面に対する塩水噴霧試験(サルトスプレー)の要求レベルを明記します。量産前の試作サンプルに対して、単純な落下試験と湿度試験を実施するだけで、製品の実際の到着状態について、メールでの約束よりもはるかに多くの情報を得られます。書面による梱包仕様を定めずに輸入を行う業者は、通常、二重のコストを負担することになります。つまり、損害賠償請求への対応費用と、代替品の再輸送費用です。
大量購入するニッパーを買う際のよくある落とし穴を避けるには、疑いではなく、自制心が重要です。仕様書には形容詞ではなく数値を記載させること、実際のロットに対して硬度試験を実施すること、出荷前に第三者による検査を依頼すること、梱包方法を注文書に明記すること、そしてロット番号まで遡れる書類を揃えること——これらすべてのステップは、工学的な知識を必要としません。必要なのは、コンテナが港を出る「前」に確認する習慣であり、到着「後」では遅すぎます。
よくあるご質問
質問
発注前に硬度をどう確認すればよいですか?
回答:ショールーム用の見本ではなく、実際に生産されるロットから採取されたサンプルを請求し、切断部(刃先)および本体部分それぞれに対してロックウェル硬度試験を実施してください。業界標準では、切断部の硬度はHRC55前後以上、本体は耐衝撃性を確保するためHRC40台前半で焼入れ・焼戻しが行われるのが一般的です。同一ロットのニッパーを試験するのにかかる時間は数分程度ですが、これにより出荷前に硬度不足の不良品を確実に検出できます。ロット番号の記載がない硬度証明書は、実質的に何の保証にもなりません。したがって、紙の証明書ではなく、実際に試験を実施してもらうよう求めましょう。
質問
手工具の仕様書には何を記載すべきですか?
回答:鋼材の種類、刃部および本体の期待硬度範囲、ジョーおよびピボットの公差、ハンドルの材質、表面処理の種類およびめっき厚さ、包装形態を明記します。それぞれの数値は、後日バイヤーが実施できる検査項目となり、曖昧な形容詞は、後に紛争の原因となります。文書化された仕様は、取引双方を保護します。納品から数か月後にトラブルが発生した場合、署名済みの仕様書こそが、当事者双方が唯一想起できる「合意内容」なのです。
質問
出荷前検査(PSI)は費用対効果がありますか?
回答:ほぼ常にあります。第三者検査機関が、合意済みの仕様書に基づきサンプルを抜き取り、加工品質を確認し、ロット記録の存在も検証します。その検査費用は、コンテナ全体が不合格となって返品されるリスクに比べればごくわずかです。また、検査のスケジュールを組むこと自体が、工場側に「誰かが来ることを知らせる」効果を持ち、製造全工程の品質向上を静かに促します。検査を省略するバイヤーは、開梱時に問題を発見することが多く、その時点で残された選択肢は、再加工・値引き・廃棄のいずれかしかありません。
質問
輸送中に錆を防ぐための包装方法は?
回答:内装保護(各工具ごと)、段ボールの等級、密封袋や乾燥剤などの湿気バリア、パレットの寸法および積み重ね制限といった各層を明確に指定してください。メッキ面は、湿度の高いコンテナ内では急速に腐食します。そのため、量産前のサンプルに対して塩水噴霧試験を実施し、その結果を確認することで、到着時の状態についてメールでの約束よりもはるかに信頼性の高い情報が得られます。また、単純な落下試験と湿度チェックを事前に実施すれば、1万点もの工具が海上輸送に出る前に、不十分な包装を検出できます。
質問
一括注文の支払いはいつ行うべきですか?
回答:支払いを段階的に実施してください。まず金型製作や材料調達の開始に向けた手付金、次に承認済みサンプルの納入に対する中間金、最後に船積前検査(PSI)合格後の残金支払いという流れです。検査完了前の全額支払いは、発注側の交渉力をすべて失わせます。すでにリスクを負うものが何もないサプライヤーには、品質向上を追求する動機がほとんどありません。支払条件は、単なる財務上の取り決めではなく、品質管理のための重要なツールです。最終支払額は、検査報告書の提出後に支払われるよう、条件を構築しましょう。