 EN

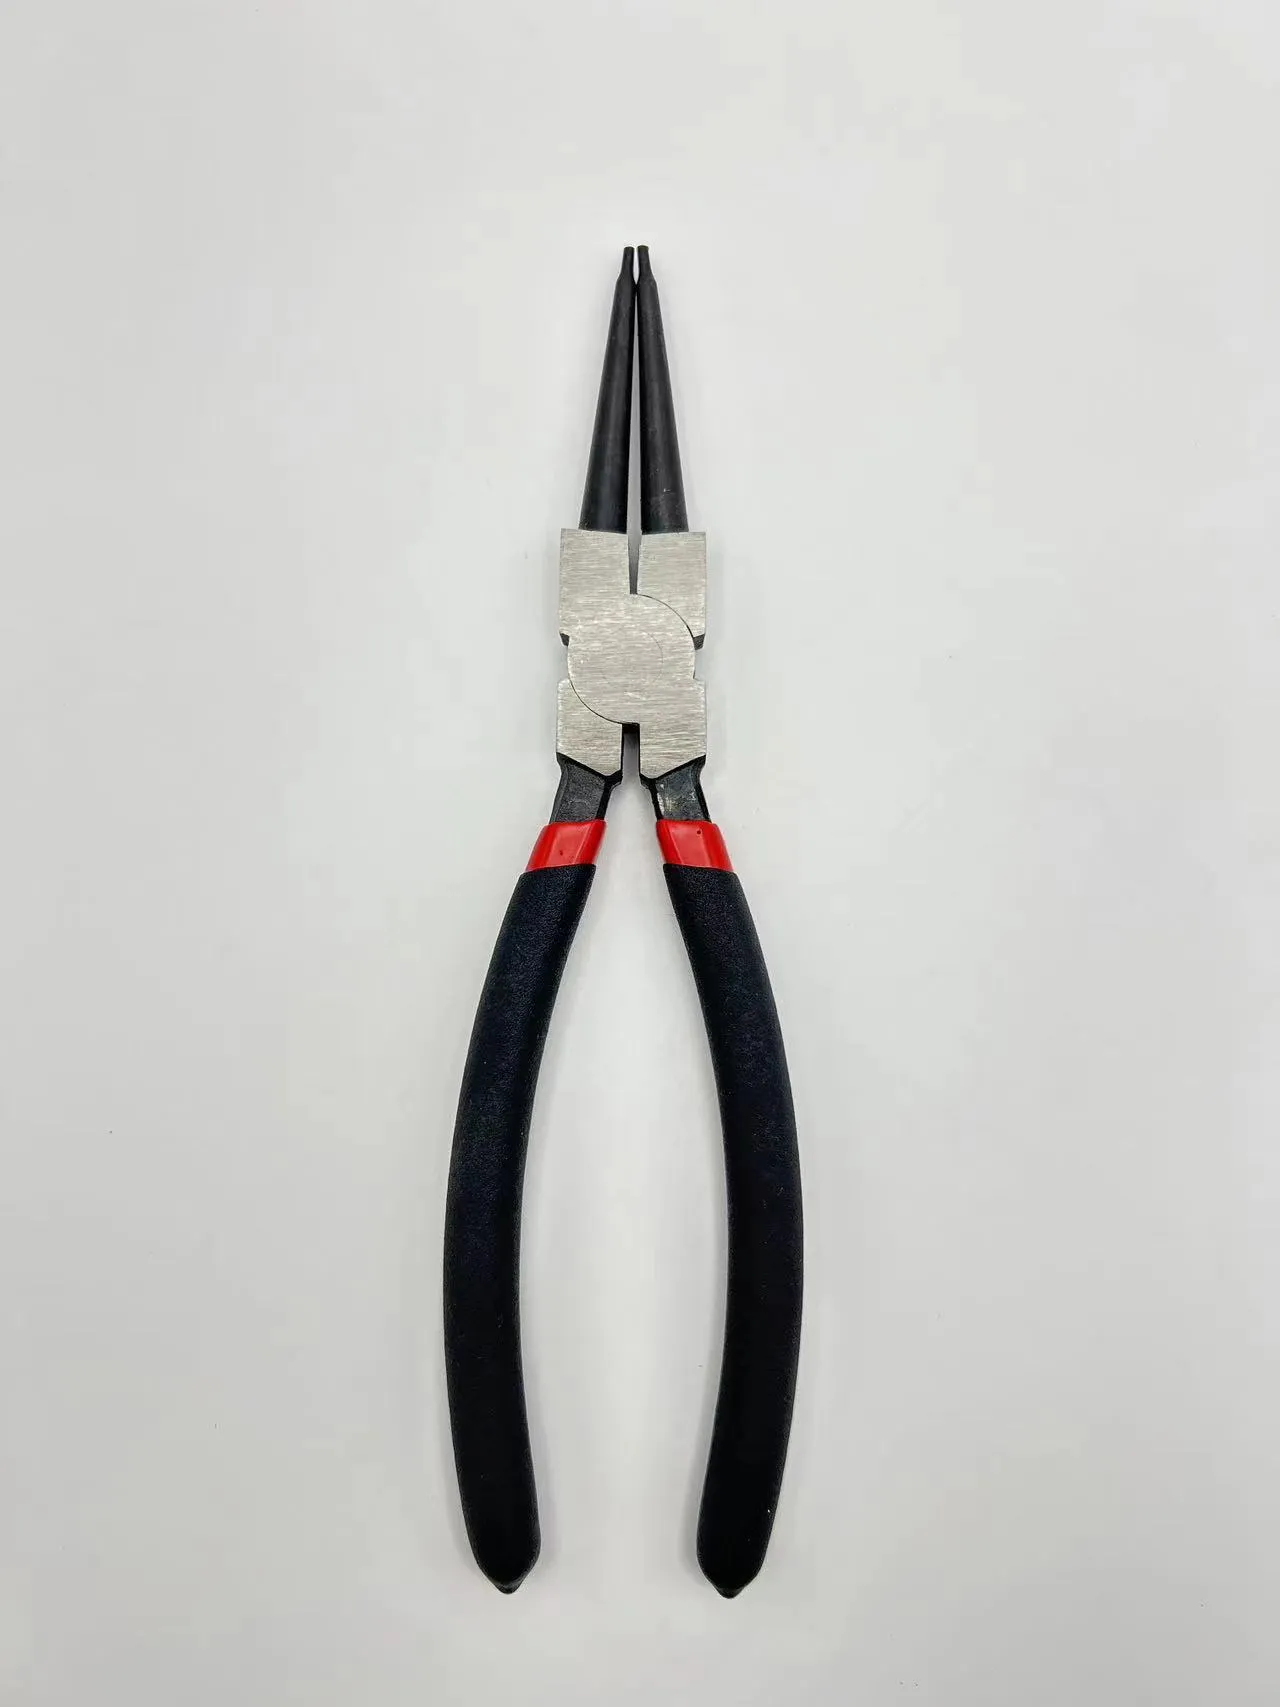
すべての工具卸売業者は、いずれかの時点で同じ壁にぶつかります。カタログでは汎用のペンチを標準的なマージンで販売していますが、プレミアムブランドが店頭の陳列スペースを独占し、中間のバイヤーは利益がどこへ消えたのかと首を傾げています。カスタム製造が一般的な解決策ですが、これには当然の疑問も伴います。「カスタム製造のペンチは、OEM向け卸売事業を実際に支えられるのか?それとも、単に金型費用の山を抱えるだけの倉庫になるのか?」簡潔な答えは「可能です——ただし、プログラムが適切に運用される場合に限ります」。もう少し詳しい説明では、こうしたプログラムの仕組み、契約書で必ず明記すべき事項、そして自社ブランドを自社の評判と同じように扱ってくれるパートナーを選ぶポイントについて解説します。
カスタムプログラムが実際の利益率を生み出す場所
カタログという壁
ドイツのハードウェア卸売業者は、競合他社がすべて取り扱っていた同じ卸売用手工具を10年間にわたり販売し続けてきたが、利益率は年々低下していった。自社ブランドの棚は空のままだった一方で、買い物客は無名の商品が並ぶラックを通り過ぎていった。問題の本質は需要のなさではなく、差別化の欠如にあった。ある小売チェーンが自社名義のプライベートブランド製のペンチの納入を依頼した際、この卸売業者は、単に取引会社に依頼して、裏付けとなるストーリーのない価格を提示させる以外に、何の対応もできなかった。
カタログ用の埋め草から自社製品へ
卸売業者は戦略を変更し、張家港の工具産業集積地にある自社工場と直接取引を開始。この工場ではOEM製のプライヤーを一貫して製造しており、OEMおよびODMの全工程を自社で対応している。図面は3回にわたりやり取りが行われ、それぞれ jaws(先端形状)、ハンドルのコーティング、ロゴの配置、パッケージデザインについて検討された。量産前の試作サンプルは実測値に基づき承認され、双方で「ゴールデンサンプル」が保管された。初回の大量出荷は小売店向けに即使用可能なパッケージで行われ、商品ラインナップは単なる価格競争からブランド同士の対話へと進化した。その後、継続発注が続き、利益率の主導権はカタログではなく卸売業者自身に移った。
カスタムプライヤー開発プログラムの実際の運営方法
図面・金型・試作サンプルの承認プロセス
カスタムプライヤーは、カタログの写真からではなく、図面から始まります。工場ではこの図面をもとに、鍛造用金型、プレス成形用治具、機械加工プログラムを作成します。これらの金型・治具こそが、実際のコストが最初に発生する部分です。合理的な調達計画では、金型・治具費用を予定生産数量全体で按分(償却)します。つまり、一品ものとして扱わず、複数ロットにわたって費用負担を分散させるのです。そのため、生産数量の見通しが曖昧だと、計画が大きく狂ってしまいます。サンプル承認が品質管理のキーポイントとなります。量産前の試作サンプルは、ジョーの開口幅、全長、硬度、表面仕上げなど、あらゆる項目を測定し、最終的に「標準サンプル(ゴールデンサンプル)」として正式に承認されます。その後のすべての量産ロットは、この標準サンプルと照合して検査されます。この確認プロセスを省略すると、見た目はほぼ同じでも実際には仕様に合わない工具が大量に納入され、ブランドイメージを損なう結果を招きます。
最小発注数量(MOQ)、納期、初回ロットの経済性
プログラムが利益を生むかどうかは、3つの数字で決まります:最小発注数量(MOQ)、納期、および単位あたりの金型費用の償却額です。カスタム生産の場合、MOQは通常SKU単位で設定されるため、最初のラインナップを幅広く展開し、各アイテムの発注数を極端に少なくすると、知らず知らずのうちに収益性を損なってしまいます。一方、ラインナップは絞りつつ、各アイテムの発注数を十分に確保するというアプローチの方が、リスクを抑えながらスタートできます。納期は、金型製作、試作、量産、検品、出荷という複数のフェーズに分かれています。そのため、金型が完成する前から商品ラインナップを公表してしまうと、計画が破綻するおそれがあります。購入担当者は、この全工程を踏まえた上でスケジュールを立てる必要があります。また、各フェーズごとのスケジュールを文書化することで、あいまいな約束を現実的な計画へと変えることができます。
金型投資に見合うOEMパートナーの選定
ショールームを超えた実力の確認
ショールームに展示されているサンプルは、工場が1本の優れた工具を製造できることを示すにすぎず、1万本目が同様の品質であるかどうかは何も保証しません。検証とは、鍛造ラインや熱処理工程を実際に歩き回り、これらの工程が自社内で行われているのか、外部委託されているのかを確認することです。さらに、ロット番号と紐付けられた炉温記録や硬度試験記録の提出も求めます。ISO 9001認証は品質マネジメントシステムの存在を確認するものであり、ISO 5749規格はペンチの寸法や試験方法について、取引双方が共通に参照できる基準を提供します。こうした現地確認を歓迎する工場は、隠すものがないと考えてよいでしょう。一方、すべての質問を営業部門へとそらそうとする工場は、別の(より深刻な)問いに答えようとしているのです。
大量注文とともに同行する品質管理
品質管理とは、フォルダーに収められた証明書ではなく、すべての出荷に同行する日常的なプロセスです。梱包明細書に記載されるロット番号、鋼材の資材記録、バルクから抜き取った試料に対する硬度検査、および出荷前の保留サンプル(ゴールデンサンプル)との比較確認——これらが確実に行われます。また、出荷前の第三者による検査を実施することで、工場内の自社チームが見過ごしてしまう不具合も的確に検出できます。その費用は、販売できないコンテナ1個分の損失と比べればごくわずかです。さらに、特定のロットに紐づけられた文書化は、ブランドが約束した品質を「追跡可能な記録」へと変換します。これは、現場で問題が発生して数か月後に原因を特定する際に、極めて重要となります。
仕様・包装・立ち上げチェックリスト
文書化すべき重要な仕様
仕様のうち、譲れない項目があります。鋼材の種類と期待される硬度範囲、ジョーの歯ピッチおよび歯形、軸受け部の嵌合と公差、ハンドルの材質およびコーティング、表面処理およびめっき厚さ、さらにロゴの刻印方法や包装レイアウトです。公差は、メールのやり取りではなく、図面に明記しなければなりません。なぜなら、両者が署名した数値こそが、紛争発生時に唯一有効となる正式なバージョンだからです。絶縁仕様を含む場合は、追加の文書化が必要です。たとえば、電気作業用絶縁ペンチを製品ラインナップに含める場合、IEC 60900またはEN 60900に基づくロット単位の試験記録を整備することで、ブランドと最終ユーザーの双方を守ることができます。
包装・ラベリングおよび立ち上げチェックリスト
パッケージは、カスタムプログラムが実際の販売棚と出会う場所です。小売店向けに即出荷可能なパッケージは、輸送中の腐食から製品を守る必要があり、市場が求めるバーコードやラベルを正確に表示し、倉庫内での落下にも耐えて、使い古されたような見た目にならないよう工夫しなければなりません。短期間で完了する立ち上げチェックリストを活用すれば、プロジェクトの進捗を客観的に確認できます。具体的には、ゴールデンサンプルの承認署名、書面による仕様明記、ロット記録の合意、出荷前の検査手配、および小売基準への適合確認済みパッケージの承認——この5項目をすべてクリアすることが求められます。各SKU(商品単位)についてこのチェックリストを確実に実行することで、ブランドの物語は現実の流通チャネルとの接触を経ても、その本質を保ち続けます。
カスタム製造のプライヤーは、OEM向け卸売事業を十分に支えることができます。その経済性は、金型費用を限定された製品ラインナップ全体で償却できること、仕様が図面に明確に記載されていること、そしてすべての大量出荷について、承認済みのゴールデンサンプルと照合した検査が実施されることによって成り立ちます。この分野で成功を収めるブランドは、工場を単なる価格競争で選ばれるサプライヤーではなく、共にブランドの信頼を築くパートナーと位置づけています。こうした意識の転換こそが、単なるカタログ掲載から、自社専用の実際の販売棚へと昇華させる鍵なのです。
よくあるご質問
質問
カスタムプライヤーの注文における通常の最小発注数量(MOQ)はどれくらいですか?
回答:カスタム製品のMOQは、通常、プログラム単位ではなくSKU単位で設定されます。その数量は金型費用、鍛造設備のセットアップ、および包装形態によって異なります。各SKUについて、幅は狭くても実質的な数量を確保することで、単価を合理的に維持できます。一方、SKUの種類を広げて各アイテムの数量を極端に少なくすると、知らず知らずのうちに単価が大幅に上昇してしまいます。正式な発注前に、各SKUごとのMOQおよび計画生産ロット全体にわたり金型費用がどのように償却されるかを、書面にて明確に確認してください。
質問
カスタム金型開発プロジェクトには通常どのくらいの期間がかかりますか?
回答:工程を段階的に計画しましょう。図面承認→金型製作→試作サンプル→量産→検査→出荷——この順序です。なかでも金型製作と試作サンプルに最も時間がかかり、各工程は「日単位」ではなく「週単位」で現実的に見積もる必要があります。試作サンプルの承認前から販売開始日を公表してしまうバイヤーは、ほぼ確実にその期日を missed します。各工程ごとに担当者名を明記した書面による段階的スケジュールを作成すれば、あいまいな約束が、調達チームが実際に計画・実行できる具体的な指針へと変わります。
質問
一括出荷に同梱すべき書類は何ですか?
回答:ロット番号を記載したパッキングリスト、鋼材の材質証明書、および当該ロットに対応する硬度試験記録・検査記録、さらに保持している基準サンプルとの比較結果を請求してください。ロット番号のない試験報告書は、実質的な証拠価値がほとんどありません。絶縁工具の場合、IEC 60900またはEN 60900に基づく、ロットと紐づけられた追加の試験文書も必要です。特定のロットと紐づけられた文書こそが、現場で問題が発生した数か月後に、単なるブランドの約束ではなく、確実に追跡可能な記録へと変えるのです。
質問
一つの工場で鍛造と熱処理の両方を対応できますか?
回答:一部の工場はすべて自社内で製造していますが、他にはある工程を外部委託しているところもあります。どちらの方式でも高品質な工具を生産できますが、重要なのは、自社のニーズに合った方式を選べることです。たとえば、鍛造工程は自社で行いながら熱処理だけを外部委託している工場の場合、取引先から炉の運転記録(ロット番号を含む)を正式に提出してもらい、そのロット番号が自社の発注と明確に紐づいていることを確認する必要があります。監査の際には、自社の工程だけでなく、委託先の現場も実際に視察することをお勧めします。工程の一部を外部委託する場合、品質管理は企業の境界を越えて実施しなければならず、通常は納入時の検査をより厳格に行う必要があります。
質問
小規模卸売業者にとってプライベートラベルは価値がありますか?
回答:限定的な最初のラインナップであれば、十分に価値があります。幅広い品揃えよりも、市場の需要が明確な1~2種類のパターンを深掘りして展開する方が効果的です。これは、金型費用や最小発注数量(MOQ)といった経済的要因が、集中した戦略を支援するためです。まず、市場からすでに求められているパターンから始め、仕様を書面で明確に定義し、価格ではなくブランドストーリーが商品ライン全体を支えるようにしましょう。プライベートラベルは、単なるカタログの壁を差別化の武器に変え、価格競争で他社が利益率を切り下げようとする中でも、自社の利益率を守る力を与えてくれます。