 EN

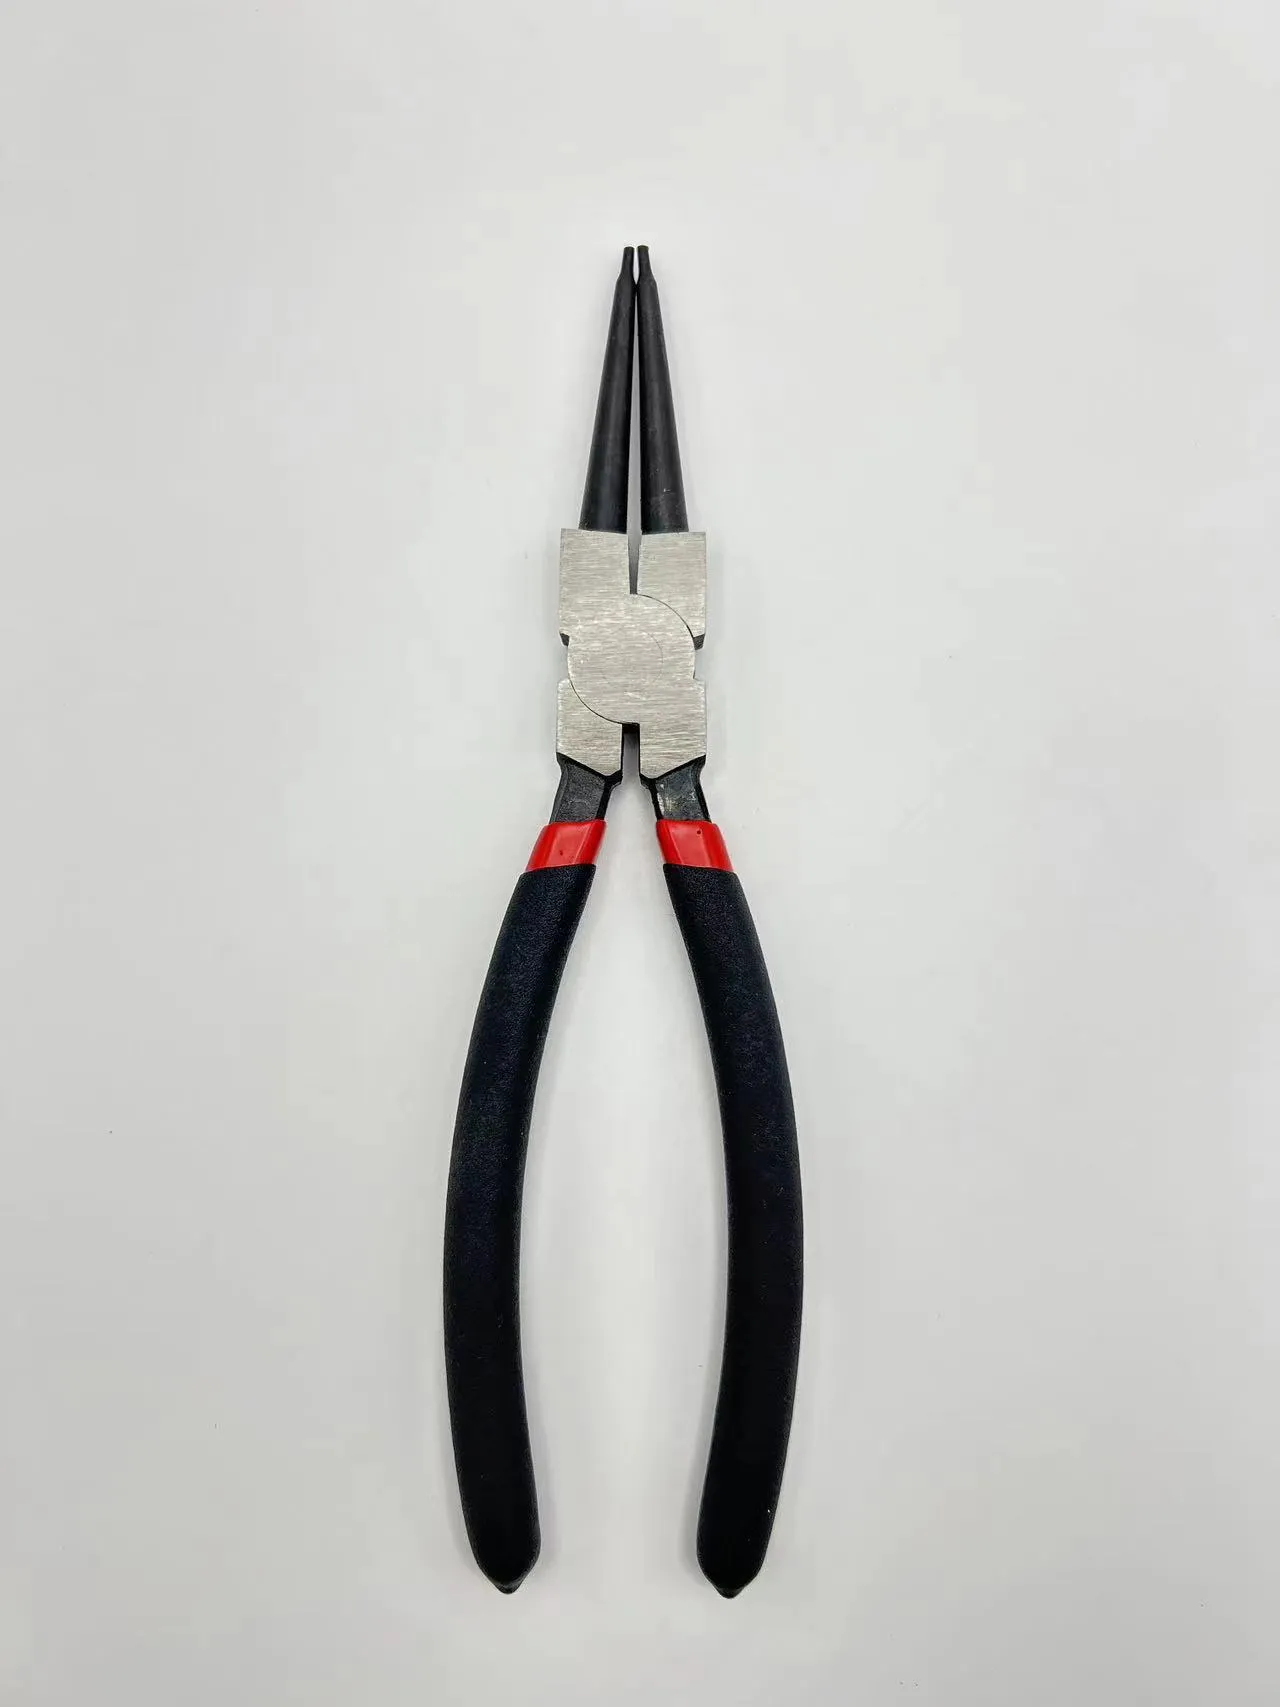
Alle verktøygrossister støter til slutt på samme veggmur. Katalogen selger generiske tangar med generiske marginer, premiummerkene eier hyllerommet, og kjøperen i mellom stiller seg spørsmålet om hvor fortjenesten forsvant. Tilpasset produksjon er vanligvis svaret, og det reiser rimelige spørsmål: Kan tilpassede tangar virkelig støtte en OEM-grossistvirksomhet, eller er det bare et lager med verktøykostnader som venter på å skje? Kortversjonen: Ja, det kan de – når programmet drives riktig. Den lengre forklaringen dekker hvordan slike programmer fungerer, hva som må fastsettes skriftlig og hvordan man velger en partner som behandler ditt merke som om det var deres egen rykte.
Hvor tilpassede programmer skaper ekte margin
Katalogveggen
En tysk hardware-grossist solgte i ti år de samme grossisthåndverktøyene som alle konkurrenter hadde på lager, og marginene ble tynnere år etter år. Egenmerke-hyllen sto tom mens kundene gikk forbi de generiske hyllene. Problemet var ikke manglende etterspørsel, men mangel på differensiering. Da en butikkjede ba om tang med privat merke under sitt eget navn, hadde grossisten ingen annen respons enn å videreformidle forespørselen til et handelsfirma, som ga et prisforslag uten noen historie bak seg.
Fra katalogfylling til eget produkt
Grossisten endret tilnærmingen og jobbet direkte med en fabrikk i Zhangjiagang-verktøyklyngen som produserer OEM-tang under sitt eget tak, og som håndterer OEM- og ODM-arbeid fra ende til ende. Tegningene gikk frem og tilbake i tre runder: kjeveprofil, håndtaksbekledning, logoens plassering og emballasjens oppsett. En prøve før serieproduksjon ble godkjent basert på målte verdier, og en bevart «gullprøve» ble lagret hos begge parter. Den første storordren ble sendt ut i detaljhandelsklar emballasje, og produktserien gikk fra å være et prisstridsspørsmål til å bli en merkevaredebatt. Gjentatte bestillinger fulgte, og fortjenestehistorien tilhørte til slutt grossisten i stedet for katalogen.
Hvordan et tilpasset tangprogram faktisk drives
Tegninger, verktøy og godkjenningsrunden for prøver
Tilpassede tangbiter starter som tegninger, ikke som et bilde fra en katalog. Fabrikken omsetter tegningen til smieformverk, stansesett og maskinprogrammer, og dette verktøyet utgjør den første reelle kostnaden. Et fornuftig program fordeler verktøykostnadene over den planlagte produksjonsmengden i stedet for å behandle dem som en engangskostnad, noe som er grunnen til at vagt estimerte volumtall skader. Godkjenning av prøver er kontrollpunktet: Den forproduksjonelle prøven måles – tannavstand, total lengde, hardhet, overflatebehandling – og godkjennes som den «gyldne prøven», og hver storpartiuttag sammenlignes deretter med denne. Å hoppe over denne prosessen fører til at et merke ender opp med en container med verktøy som ser nesten riktig ut.
MOQ, levertid og økonomi ved første produksjonsomgang
Tre tall avgjør om et program tjener penger: MOQ, levertid og verktøykostnadsfordeling per enhet. MOQ for tilpassede serier settes vanligvis per SKU, så et bredt første utvalg med små mengder per vare undergraver stille og rolig lønnsomheten; et smalere utvalg med reell dybde per vare er en tryggere start. Levertiden deles inn i faser – verktøyproduksjon, prøver, masseproduksjon, inspeksjon, frakt – og kjøpere som planlegger rundt hele kjeden unngår å annonsere et utvalg før verktøyene finnes. En skriftlig fase-for-fase-tidsplan gjør en vag forpliktelse til en konkret plan.
Velge en OEM-partner som verdsetter verktøyutgiftene
Bekrefte evne utover utstillingen
Et utstillingseksemplar viser at en fabrikk kan lage ett godt verktøy; det viser ingenting om det titusende. Verifikasjon betyr å gå gjennom smi-linjen og varmebehandlingsavdelingen, sjekke om disse trinnene utføres internt eller utleveres til underleverandører, og be om ovn- og hardhetsdokumentasjon knyttet til partinummer. ISO 9001-sertifisering bekrefter at et kvalitetsstyringssystem finnes, og ISO 5749 gir begge parter en felles referanse for tangdimensjoner og tester. Fabrikker som velkommer slik gjennomgang har vanligvis ingenting å skjule; de som sender alle spørsmål videre til salgsavdelingen svarer på et annet spørsmål.
Kvalitetskontroll som følger med storpartien
Kvalitetskontroll er ikke et sertifikat i en mappe; det er en rutine som følger med hver forsendelse. Partinummer på pakkelister, materialeprotokoller for stålet, hardhetskontroller på et utvalg fra bulk, og en sammenligning med den oppbevarte gullprøven før lasting. En uavhengig tredjepartsinspeksjon før forsendelse avdekker det som fabrikkens eget team kanskje godkjenner uten nærmere ettertanke, og den koster lite i forhold til prisen på en container som ikke kan selges. Dokumentasjon knyttet til spesifikke partier gjør et merkepromisse til en sporebar registrering, noe som betyr mye når et feltproblem dukker opp flere måneder senere.
Spesifikasjoner, emballasje og en startsjekkliste
De spesifikasjonene som bør fastsettes skriftlig
Noen spesifikasjoner må være uforhandlingsbare. Stålkvalitet og forventet hardhetsområde, tannavstand og tannprofil på kjeven, akselpassform og toleranse, håndtaksmateriale og belægning, overflatebehandling og plateteringstykkelser, samt merkevaremerking og pakkeoppsett. Toleranser hører hjemme på tegningen, ikke i en e-posttråd, fordi et tall som begge parter har signert er den eneste versjonen som står seg i en tvist. Isolerte modeller legger til et dokumentasjonslag: hvis sortimentet inkluderer isolerte tang for elektrisk arbeid, beskytter serienummerbundne testrapporter i henhold til IEC 60900 eller EN 60900 både merkevaren og sluttbrukeren.
Emballasje, merking og sjekkliste for lansering
Emballasje er der et tilpasset program møter hyllen. Emballasje som er klar for salg i butikk må beskytte mot korrosjon under transport, bære strekkoden og merkingen som markedet forventer, og tåle å falle fra en høyde i et lager uten å se slit ut. En kort sjekkliste for lansering holder programmet ansvarlig: gullprøve signert, spesifikasjoner skriftlig fastlagt, serieregister avtalt, inspeksjon bestilt før sending, emballasje godkjent i henhold til butikksstandardene. Bruk denne listen for hver artikkelnummer (SKU), og merkehistorien overlever kontakt med den virkelige distribusjonskanalen.
Tilpassede tang kan absolutt støtte et OEM-grossistforretningskonsept – økonomien fungerer når verktøykostnadene deles over et begrenset produktutvalg, spesifikasjonene er dokumentert i tegningene, og hver bulkfrakt kontrolleres mot en godkjent gullprøve. De merkene som vinner i dette spillet behandler fabrikken som en partner med et felles rykte, ikke som en leverandør som tilbyr laveste pris. Denne endringen er det som transformerer en katalogvegg til et eget hylleområde.
Ofte stilte spørsmål
Spørsmål
Hva er vanlig MOQ for tilpassede tangbestillinger?
Svar: MOQ for tilpassede serier settes vanligvis per SKU, ikke per program, og antallet avhenger av verktøykostnader, smisjekostnader og emballasjeformat. En smal første serie med god dybde per vare holder enhetskostnadene rimelige; en bred serie med små kvantiteter ødelegger dem stille og rolig. Be om MOQ per SKU skriftlig, samt hvordan verktøykostnadene deles ut over den planlagte serien, før du fastsetter en lanseringsplan.
Spørsmål
Hvor lang tid tar et tilpasset verktøyprosjekt vanligvis?
Planlegg i faser: tegningsgodkjenning, verktøyfremstilling, prøveprodukter før serieproduksjon, masseproduksjon, inspeksjon og forsendelse. Verktøyfremstilling og prøveprodukter tar vanligvis lengst tid, og en realistisk tidsplan måles i uker per fase, ikke i dager. Kjøpere som annonsérer en lanseringsdato før prøveproduktene er godkjent, bommer ofte på denne datoen. En skriftlig tidsplan fase for fase, med navngitt kontaktperson for hver fase, gjør en vag forpliktelse om til noe som innkjøpsavdelingen faktisk kan planlegge rundt.
Spørsmål
Hvilke dokumenter skal følge med en bulkfrakt?
Svar: Be om en pakkeliste med parti-nummer, materialeprotokoller for stålet, hardhets- og inspeksjonsprotokoller knyttet til de aktuelle partiene samt en sammenligning med den oppbevarte gullprøven. Testrapporter uten parti-nummer beviser lite. Isolerte mønstre krever et ekstra lag: testdokumentasjon knyttet til partier i henhold til IEC 60900 eller EN 60900. Dokumentasjon knyttet til spesifikke partier gjør at et merkepromisse blir en sporebar registrering når et feltproblem dukker opp flere måneder senere.
Spørsmål
Kan én fabrikk håndtere både smiing og varmebehandling?
Svar: Noen driver både interne og eksterne prosesser, mens andre utsetter ett trinn til en underleverandør. Begge modellene kan produsere gode verktøy – det avgjørende er å vite hvilken som passer best. En fabrikk som smier internt, men utsetter varmebehandling til en underleverandør, må ha dokumenterte ovnregistreringer fra partnerbedriften, med partinumre som knytter seg til din ordre. Be om å se begge områdene under en revisjon. Når et trinn utsettes til en underleverandør, må kvalitetskontrollen reise over bedriftsgrensene, noe som vanligvis betyr strengere inspeksjon ved mottak.
Spørsmål
Lønner det seg å bruke privatmerking for en liten grossist?
Svar: Ja, det kan det gjøre – men bare med et smalt første sortiment. Én eller to mønstre med god dybde er bedre enn et bredt utvalg med mange, overfladiske artikkelnummer (SKU), fordi verktøykostnader og minimumsbestillingsmengder (MOQ) belønner fokus. Start med de mønstrene som markedet allerede etterspør, fastsett spesifikasjonene skriftlig, og la merkehistorien – ikke enhetsprisen – bære sortimentet. Privatmerking transformerer en katalogvegg til en differensieringsfaktor, og det er differensiering som beskytter marginen når konkurrenter kjemper om laveste pris.