 EN

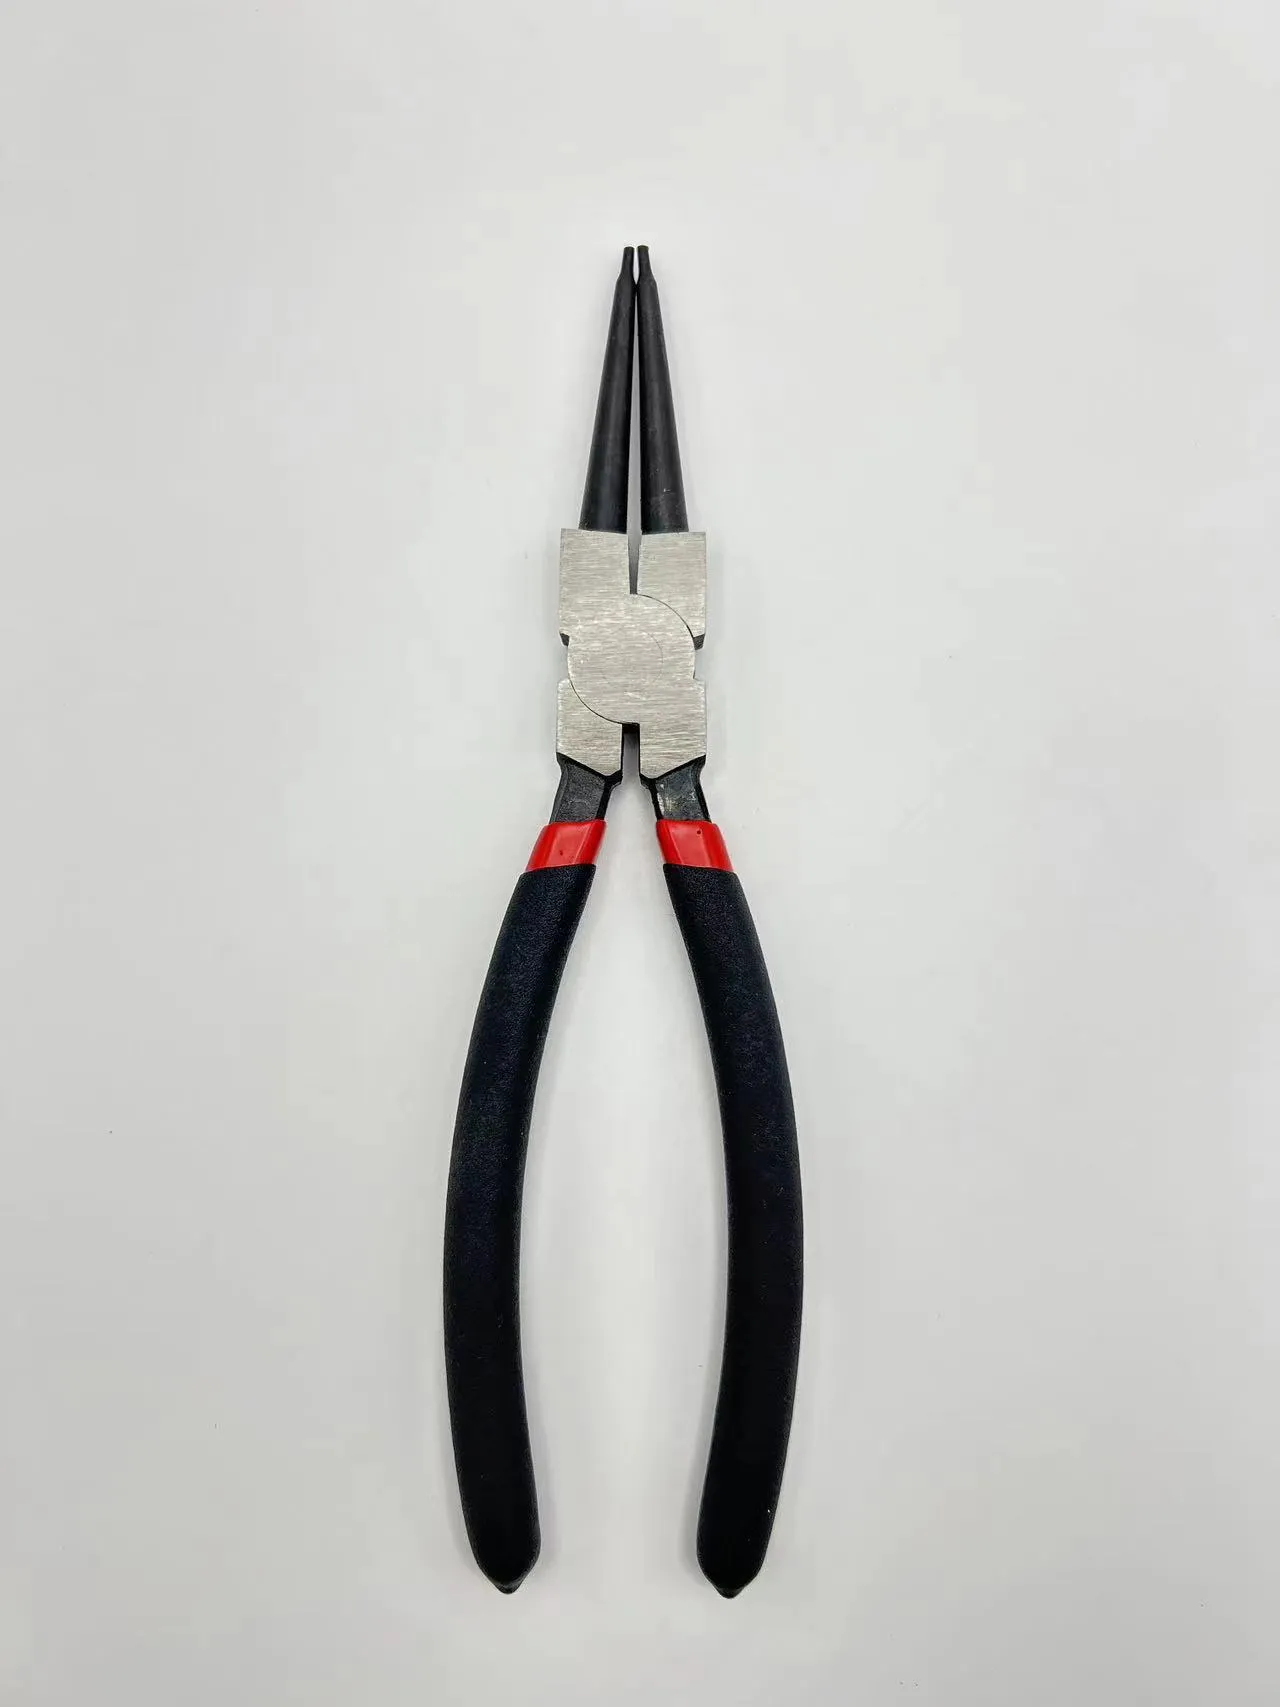
Alle værktøjsgrossister støder til sidst på den samme mur. Kataloget sælger almindelige tangsæt til almindelige margener, premiummærkerne ejer hylderne, og køberen i midten undrer sig over, hvor fortjenesten er blevet af. Brugerdefineret fremstilling er det sædvanlige svar, og det rejser rimelige spørgsmål: Kan brugerdefinerede tangsæt faktisk understøtte en OEM-grossistforretning, eller er det blot et lager med værktøjsomkostninger, der venter på at ske? Det korte svar er: Ja, det kan de – hvis programmet drives korrekt. Det længere svar omhandler, hvordan disse programmer fungerer, hvad der skal fastlægges skriftligt, og hvordan man vælger en partner, der behandler dit mærke som sin egen rykke.
Hvor brugerdefinerede programmer skaber reel fortjeneste
Katalogmuren
En tysk hardware-grossist solgte i ti år de samme grossisthåndværktøjer, som alle konkurrenter havde på lager – og marginerne blev tyndere år efter år. Hylden med egne mærker stod tom, mens kunderne gik forbi de generiske hylder. Problemet var ikke manglende efterspørgsel, men mangel på differentiering. Da en detailkæde anmodede om tænger med privat mærke under dets eget navn, kunne grossisten ikke give andet svar end at videregive anmodningen til et handelsfirma, som angav en pris uden nogen historie bag.
Fra katalogfyld til eget produkt
Grossisten ændrede strategi og arbejdede direkte med en fabrik i Zhangjiagang-værktøjsklyngen, der fremstiller OEM-tang under eget tag og håndterer både OEM- og ODM-arbejde fra A til Z. Tegningerne blev sendt frem og tilbage i tre omgange: kæbeprofil, håndtagbelægning, logoanbringelse og emballageopsætning. En præ-produktionsprøve blev godkendt på baggrund af målte værdier, og en bevaret guldprøve blev opbevaret hos begge parter. Den første stordriftsordre blev fragtet i detailhandelsklar emballage, og produktserien skiftede fra at være et prisfægt til en mærkevarekonversation. Gentagne ordrer fulgte, og fortjenstfortællingen tilhørte endelig grossisten i stedet for kataloget.
Sådan fungerer et brugerdefineret tangprogram faktisk
Tegninger, værktøjer og godkendelsesløkken for prøver
Brugerbestilte tang begynder som tegninger, ikke som et billede fra en katalog. Fabrikken omsætter tegningen til smedeværktøj, stansindstillinger og maskinbearbejdningsprogrammer, og netop dette værktøj udgør den første reelle omkostning. Et fornuftigt program afskrives værktøjet over den planlagte produktionsmængde i stedet for at behandle det som en engangsudgift – hvilket er grunden til, at upræcise volumenprognoser skader. Godkendelse af prøveeksemplarer er kontrolpunktet: Det præ-produktionsmæssige prøveeksemplar måles – f.eks. mundenes åbning, samlet længde, hårdhed og overfladebehandling – og godkendes som det gyldne eksemplar; alle efterfølgende seriemæssige leverancer sammenlignes derefter med dette. At springe denne proces over er, hvordan et brand ender med en container fuld af værktøjer, der ser næsten rigtige ud.
MOQ, leveringstid og økonomi ved første produktionsomgang
Tre tal afgør, om et program er rentabelt: MOQ, leveringstid og værktøjsamortisering pr. enhed. MOQ for tilpassede serier fastsættes normalt pr. SKU, så en bred første sortimentsserie med små mængder pr. vare undergraver stille og roligt rentabiliteten; en smalere serie med reel dybde pr. vare er en sikrere start. Leveringstiden opdeles i faser – værktøjstilvirkning, prøveprodukter, masseproduktion, inspektion og forsendelse – og købere, der planlægger ud fra hele kæden, undgår at annoncere et sortiment, før værktøjerne findes. En skriftlig fase-til-fase-plan gør en vag løfte til en konkret plan.
Valg af en OEM-partner, der er værd at investere i værktøjer for
Verificering af kapacitet ud over udstillingsrummet
En udstillingsprøve beviser, at en fabrik kan fremstille ét godt værktøj; den beviser intet om det titusindste. Verifikation betyder at gå langs smedelinjen og varmebehandlingsafdelingen, kontrollere, om disse trin udføres internt eller udliciteres, samt anmode om ovn- og hårdhedsregistreringer knyttet til parti-numre. ISO 9001-certificering bekræfter, at et kvalitetsstyringssystem findes, og ISO 5749 giver begge parter en fælles reference for tangmål og tests. Fabrikker, der hilser denne gennemgang velkommen, har normalt intet at skjule; dem, der omdirigerer alle spørgsmål til salgsafdelingen, besvarer et andet spørgsmål.
Kvalitetskontrol, der følger med storordren
Kvalitetskontrol er ikke et certifikat i en mappe; det er en rutine, der følger med hver forsendelse. Partinumre på pakkelister, materialeoptegnelser for stålet, hårdhedsprøver på en prøve fra bulkmaterialet og en sammenligning med den opbevarede referenceprøve inden lastning. En uafhængig tredjepartsinspektion før afsendelse opdager, hvad fabrikkens eget team måske ville godkende uden nærmere eftertanke, og den koster kun lidt i forhold til prisen på en container, der ikke kan sælges. Dokumentation, der knyttes til specifikke partier, omdanner et mærkepromille til en sporbare optegnelse – hvilket er afgørende, når et problem opstår i brug flere måneder senere.
Specifikationer, emballage og en lanceringstjekliste
De specifikationer, der er værd at fastlægge skriftligt
Nogle specifikationer bør være uforhandlingslige. Stålkvalitet og den forventede hårdhedsområde, tandafstand og tandprofil på kæberne, drejepunktets pasform og tolerance, håndtagmateriale og belægning, overfladebehandling og pladeringsdybde samt logo-mærkning og emballageopsætning. Tolerancer hører hjemme på tegningen – ikke i en e-mail-korrespondance – fordi et tal, som begge parter har underskrevet, er den eneste version, der overlever en tvist. Isolerede modeller tilføjer et dokumentationslag: Hvis sortimentet omfatter isolerede tang til elektrisk arbejde, beskytter batch-relaterede testrapporter i henhold til IEC 60900 eller EN 60900 både mærket og slutbrugeren.
Emballage, mærkning og lanceringstjekliste
Emballage er det sted, hvor et brugerdefineret program møder hylden. Emballage, der er klar til detailhandel, skal beskytte mod korrosion under transport, bære streget og mærkning, som markedet forventer, og overleve et fald i et lager uden at se slidt ud. En kort lanceringstjekliste holder programmet ansvarligt: gyldig prøve godkendt, specifikationer skriftligt fastlagt, partiopgørelser aftalt, inspektion booket før afsendelse, emballage godkendt i henhold til detailhandelsstandarderne. Kør denne liste for hver SKU, og brandhistorien overlever kontakt med den reelle distributionskanal.
Brugerdefinerede tang kan absolut understøtte en OEM-grossistvirksomhed – økonomien fungerer, når værktøjer amortiseres over et fokuseret sortiment, specifikationer fremgår af tegningerne, og hver bulkafsendelse kontrolleres mod en godkendt gyldig prøve. De mærker, der vinder dette spil, behandler fabrikken som en partner med et fælles omdømme, ikke som en leverandør med det laveste tilbud. Denne ændring er det, der transformerer en katalogvæg til en hyldedel, der tilhører dig.
Ofte stillede spørgsmål
Spørgsmål
Hvad er den typiske MOQ for tilpassede tangbestillinger?
Svar: MOQ for tilpassede serier fastsættes normalt pr. SKU i stedet for pr. program, og antallet afhænger af værktøjsomkostningerne, smedeprogrammet og emballageformatet. En smal første række med reel dybde pr. vare holder stykomkostningerne på et fornuftigt niveau; en bred række med små mængder ødelægger dem stille og roligt. Anmod skriftligt om MOQ pr. SKU samt om, hvordan værktøjsomkostningerne fordeler sig over den planlagte serie, inden du fastlægger en lanceringstidslinje.
Spørgsmål
Hvor længe tager et tilpasset værktøjsprojekt normalt?
Planlæg i faser: godkendelse af tegninger, værktøjsfremstilling, præ-produktionsprøver, masseproduktion, inspektion og afsendelse. Værktøjsfremstilling og prøver tager normalt længst tid, og en realistisk tidsplan måles i uger pr. fase snarere end i dage. Købere, der annoncerer en lanceringstid før godkendelse af prøverne, savner ofte den aftalte dato. En skriftlig tidsplan pr. fase med en navngivet kontakt for hver fase gør en vag løfte til noget, som et indkøbsteam kan planlægge efter.
Spørgsmål
Hvilke dokumenter skal følge en bulkforsendelse?
Svar: Bed om en pakkeliste med parti-numre, materialeprotokoller for stålet, hårdheds- og inspektionsprotokoller knyttet til disse partier samt en sammenligning med den opbevarede gyldne prøve. Testrapporter uden parti-numre beviser meget lidt. Isolerede mønstre kræver en ekstra lag: testdokumentation knyttet til partier i henhold til IEC 60900 eller EN 60900. Dokumentation knyttet til specifikke partier omdanner et mærkepromille til en sporbare registrering, når et feltproblem dukker op måneder senere.
Spørgsmål
Kan én fabrik håndtere både smedning og varmebehandling?
Svar: Nogle producerer selv, mens andre udliciterer ét trin; begge modeller kan frembringe gode værktøjer – det afgørende er at vide, hvilken der er rigtig. En fabrik, der selv udfører smedning, men udliciterer varmebehandling, skal have dokumenterede ovnregistreringer fra partnerselskabet, herunder parti-numre, der kan spores tilbage til din ordre. Bed om at få vist begge områder under en revision. Når et trin udliciteres, skal kvalitetskontrollen følge med over virksomhedens grænse, hvilket normalt betyder strengere inspektion ved ankomst.
Spørgsmål
Er private label-vareudvikling en fornuftig strategi for en lille grossist?
Svar: Det kan det godt være – men kun med et snævert første sortiment. Én eller to mønstre med reel dybde er bedre end et bredt udsortiment af overfladiske artikler (SKUs), fordi værktøjsomkostninger og MOQ-økonomien belønner fokus. Start med de mønstre, som markedet allerede efterspørger, fastlæg specifikationerne skriftligt, og lad brand-historien – ikke stykprisen – bære sortimentet. Private labeling transformerer en katalogvæg til differentiering, og det er netop differentiering, der beskytter din fortjenstmargin, når konkurrenter kæmper om laveste pris.