 EN

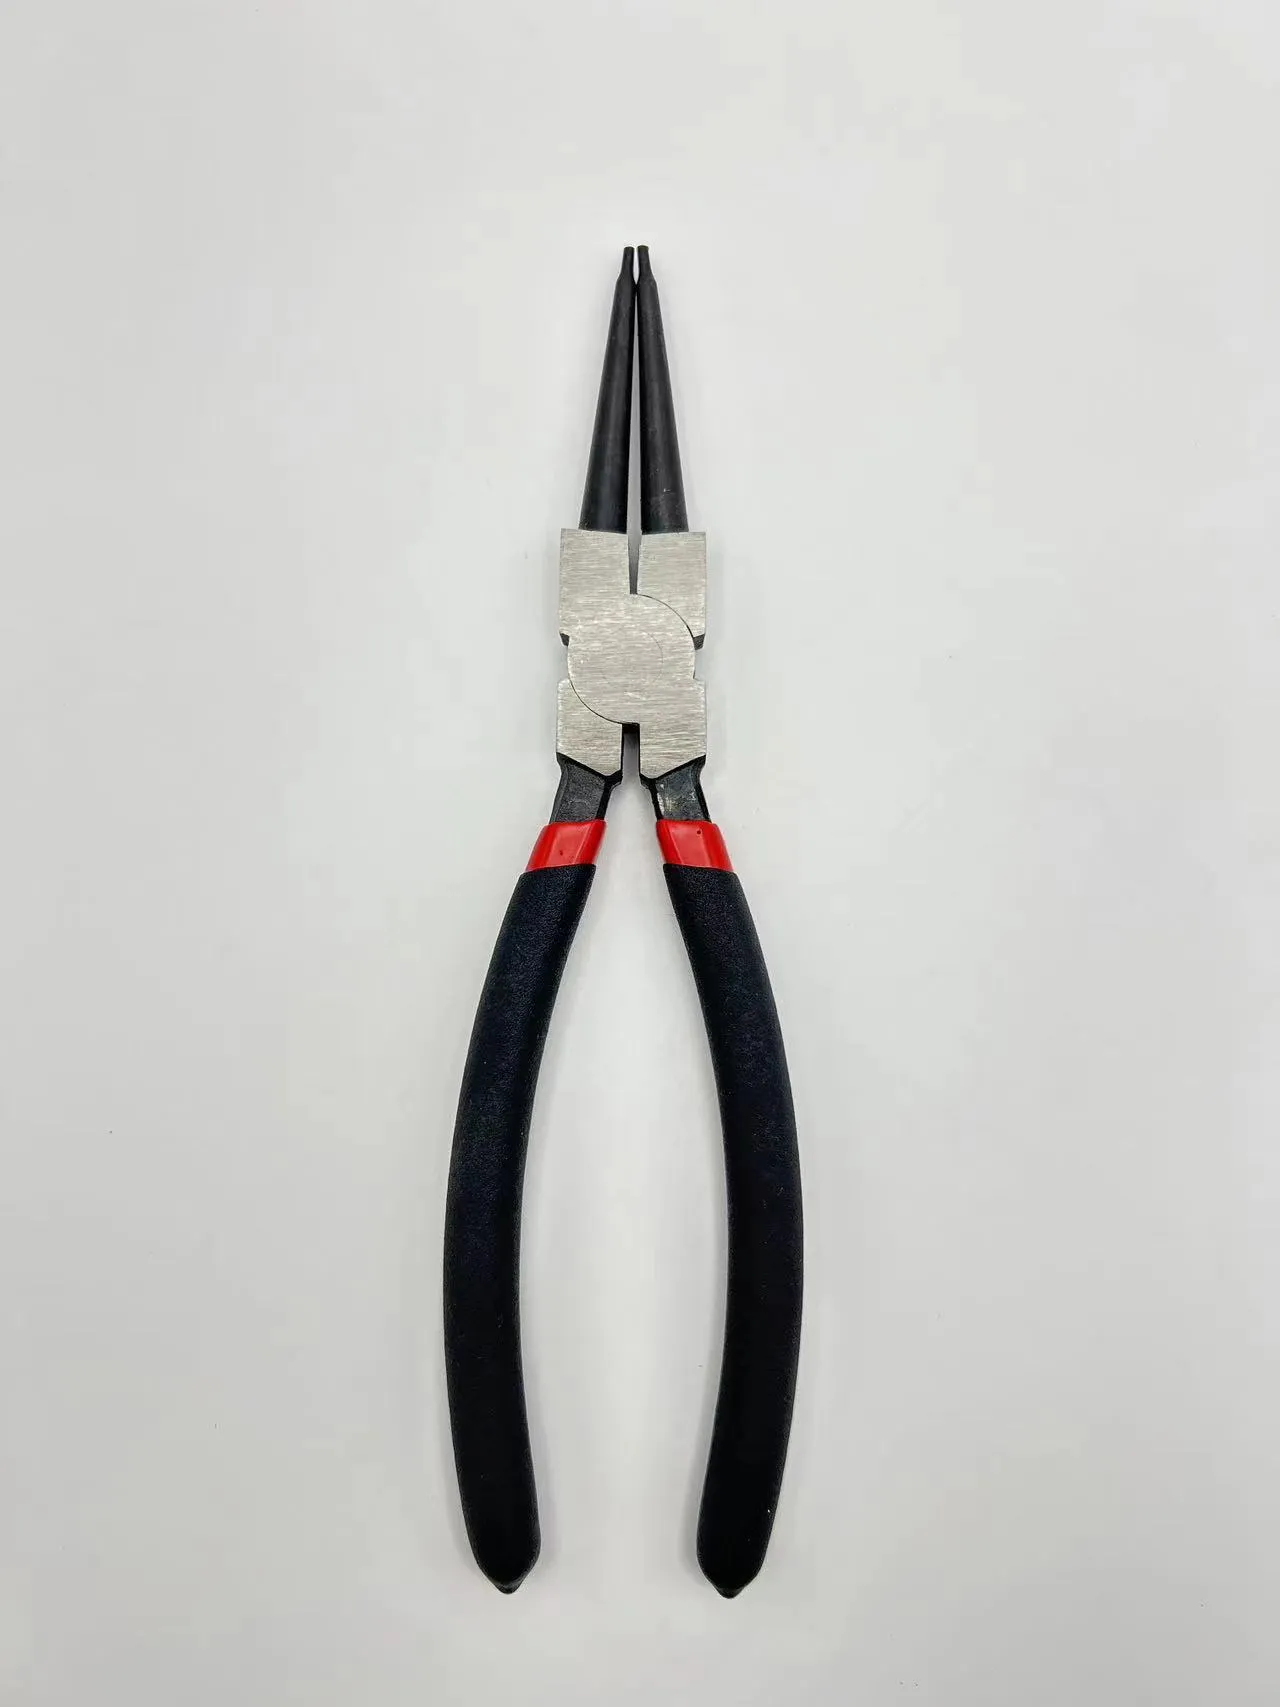
Chaque grossiste d’outils finit inévitablement par buter sur le même obstacle. Le catalogue vend des pinces génériques avec des marges génériques, les marques haut de gamme occupent l’espace en rayon, et l’acheteur intermédiaire se demande où a disparu le profit. La fabrication sur mesure est la solution habituelle, mais elle soulève des questions légitimes : une gamme de pinces sur mesure peut-elle réellement soutenir une activité de gros OEM, ou n’est-elle qu’un entrepôt de coûts liés aux outillages en puissance ? La réponse courte : oui, à condition que le programme soit bien mené. La réponse détaillée explique comment fonctionnent ces programmes, quels points doivent être formalisés par écrit et comment choisir un partenaire qui traite votre marque comme sa propre réputation.
Là où les programmes sur mesure créent une marge réelle
Le mur du catalogue
Un grossiste allemand de matériel a passé dix ans à revendre les mêmes outils manuels en gros que tous ses concurrents, et les marges se sont réduites année après année. L’étagère dédiée aux marques propres restait vide tandis que les clients passaient devant les rayons génériques. Le problème ne venait pas du manque de demande, mais de l’absence de différenciation. Lorsqu’une chaîne de distribution a demandé des pinces sous marque propre portant son propre nom, le grossiste n’a pu répondre qu’en transmettant la demande à une société de négoce, laquelle a fourni un devis dépourvu de toute valeur ajoutée ou de récit cohérent.
D’un simple remplissage de catalogue à un produit propre
Le grossiste a changé d’approche et a collaboré directement avec une usine située dans le pôle d’outillage de Zhangjiagang, qui fabrique des pinces OEM sous son propre toit, gérant l’ensemble du processus OEM et ODM. Les plans ont été échangés trois fois : profil des mâchoires, revêtement des poignées, positionnement du logo, agencement de l’emballage. Un échantillon préindustriel a été approuvé sur la base de valeurs mesurées, et un échantillon « or » a été conservé par les deux parties. La première commande en série a été expédiée dans un emballage prêt pour la vente au détail, et la gamme est passée d’une concurrence sur les prix à une discussion autour de la marque. Des commandes répétées ont suivi, et l’histoire de la marge est enfin revenue au grossiste plutôt qu’au catalogue.
Comment fonctionne réellement un programme de pinces sur mesure
Plans, outillages et boucle d’approbation des échantillons
Les pinces sur mesure commencent par des dessins, et non par une photo tirée d’un catalogue. L’usine traduit le dessin en matrices de forgeage, en outillages d’estampage et en programmes d’usinage ; c’est à ce stade que survient la première dépense réelle. Un programme rationnel répartit le coût de cet outillage sur la série prévue, plutôt que de le considérer comme une dépense unique — c’est pourquoi des prévisions de volume imprécises nuisent au projet. L’approbation des échantillons constitue le point de contrôle : l’échantillon préindustriel est mesuré (jeu des mâchoires, longueur totale, dureté, finition), puis validé comme « échantillon étalon », auquel chaque lot de production est ensuite comparé. Ignorer cette étape conduit une marque à recevoir un conteneur d’outils qui paraissent presque conformes.
Quantité minimale commandée, délai de livraison et économie de la première série
Trois chiffres déterminent si un programme est rentable : la quantité minimale de commande (QMC), le délai d’exécution et l’amortissement des outillages par unité. Pour les séries sur mesure, la QMC est généralement fixée par référence (SKU) ; ainsi, une première gamme large avec de très faibles quantités par article nuit discrètement à la rentabilité ; en revanche, une gamme plus ciblée, mais avec des volumes réellement significatifs par article, constitue un démarrage plus sûr. Le délai d’exécution se divise en plusieurs phases — conception des outillages, fabrication des échantillons, production en série, inspection et expédition — et les acheteurs qui planifient en tenant compte de l’ensemble de cette chaîne évitent d’annoncer une gamme avant même que les outillages n’existent. Un calendrier écrit, détaillé phase par phase, transforme une promesse vague en un plan concret.
Choisir un partenaire OEM digne de l’investissement dans les outillages
Vérifier les capacités au-delà de la salle d’exposition
Un échantillon présenté en salle d’exposition prouve qu’une usine est capable de fabriquer un bon outil ; cela ne prouve rien quant à la fabrication du dix-millième exemplaire. La vérification consiste à parcourir la ligne de forgeage et l’atelier de traitement thermique, à vérifier si ces étapes sont réalisées en interne ou sous-traitées, et à demander les registres de four et de dureté liés aux numéros de lot. La certification ISO 9001 atteste de l’existence d’un système de management de la qualité, tandis que la norme ISO 5749 fournit aux deux parties une référence commune pour les dimensions et les essais des pinces. Les usines qui acceptent volontiers cette inspection n’ont généralement rien à cacher ; celles qui redirigent systématiquement toutes les questions vers le service commercial répondent, elles, à une autre question.
Contrôle qualité accompagnant la commande en gros
Le contrôle qualité n’est pas un certificat rangé dans un dossier ; c’est une routine qui accompagne chaque expédition. Les numéros de lot figurant sur les listes d’emballage, les registres matières relatifs à l’acier, les contrôles de dureté effectués sur un prélèvement issu du stock en vrac, ainsi que la comparaison avec l’échantillon « or » conservé avant le chargement. Une inspection tierce avant expédition détecte ce que l’équipe interne de l’usine pourrait laisser passer, et son coût est minime comparé à celui d’un conteneur invendable. La documentation liée à des lots spécifiques transforme la promesse de marque en un enregistrement traçable, ce qui revêt une importance cruciale lorsqu’un problème sur le terrain émerge plusieurs mois plus tard.
Spécifications, emballage et liste de vérification pour le lancement
Les spécifications dignes d’être consignées par écrit
Certaines spécifications méritent d’être non négociables : la nuance d’acier et la plage de dureté attendue, le pas et le profil des dents des mâchoires, l’ajustement et les tolérances de l’axe de pivotement, le matériau et le revêtement des manches, la finition et l’épaisseur du placage, ainsi que le marquage du logo et la disposition de l’emballage. Les tolérances doivent figurer sur le plan, et non dans une chaîne d’e-mails, car seul le chiffre signé par les deux parties résiste à un litige. Les modèles isolés ajoutent une couche documentaire : si la gamme comprend des pinces isolées pour travaux électriques, des registres d’essais liés au lot, conformes aux normes IEC 60900 ou EN 60900, protègent à la fois la marque et l’utilisateur final.
Emballage, étiquetage et liste de vérification de lancement
L’emballage est le point où un programme personnalisé rencontre l’étagère. Un emballage prêt pour la vente au détail doit protéger contre la corrosion pendant le transport, porter le code-barres et les étiquettes attendus par le marché, et résister à une chute en entrepôt sans paraître usé. Une courte liste de vérification pour le lancement maintient le programme sur la bonne voie : échantillon type signé, spécifications écrites, dossiers de lot convenus, inspection réservée avant expédition, emballage approuvé conformément à la norme de distribution. Appliquez cette liste à chaque SKU, et l’histoire de la marque résiste au contact avec le canal réel.
Des pinces personnalisées peuvent tout à fait soutenir une activité de gros OEM — la rentabilité fonctionne lorsque les outillages sont amortis sur une gamme ciblée, les spécifications figurent dans les plans techniques, et chaque livraison en vrac est contrôlée par rapport à un échantillon type approuvé. Les marques qui réussissent dans ce domaine considèrent l’usine comme un partenaire partageant une réputation commune, et non comme un fournisseur offrant le devis le plus bas. Ce changement de perspective est ce qui transforme un mur de catalogue en une étagère qui vous appartient.
Questions fréquemment posées
Question
Quelle est la quantité minimale de commande (QMC) typique pour les pinces sur mesure ?
Réponse : La QMC pour les séries personnalisées est généralement définie par SKU plutôt que par programme, et le nombre dépend des coûts d’outillage, de la configuration de la forge et du format d’emballage. Une gamme étroite avec une profondeur réelle par article permet de maintenir des coûts unitaires raisonnables ; une gamme large avec de très petites quantités les fait silencieusement exploser. Demandez par écrit la QMC par SKU, ainsi que la manière dont les coûts d’outillage sont répartis sur la série prévue, avant de vous engager sur un calendrier de lancement.
Question
Combien de temps prend généralement un projet d’outillage sur mesure ?
Réponse : Planifiez par phases : validation des plans, fabrication de l’outillage, échantillons préindustriels, production en série, inspection et expédition. L’outillage et les échantillons prennent habituellement le plus de temps, et un calendrier réaliste s’exprime en semaines par phase, non en jours. Les acheteurs qui annoncent une date de lancement avant l’approbation des échantillons risquent souvent de la manquer. Un calendrier écrit, étape par étape, avec un contact désigné pour chaque phase, transforme une promesse vague en un élément concret autour duquel l’équipe achats peut planifier son travail.
Question
Quels documents doivent accompagner une expédition en vrac ?
Réponse : Demandez une liste d’emballage comportant les numéros de lot, les dossiers matériaux relatifs à l’acier, les relevés de dureté et les rapports d’inspection liés à ces lots, ainsi que la comparaison avec l’échantillon « or » conservé. Des rapports d’essai dépourvus de numéros de lot apportent peu de preuves. Les outillages isolés nécessitent une couche supplémentaire : une documentation d’essai liée aux lots, conforme aux normes IEC 60900 ou EN 60900. Une documentation rattachée à des lots spécifiques transforme une promesse de marque en un enregistrement traçable dès qu’un problème sur le terrain apparaît plusieurs mois plus tard.
Question
Un même atelier peut-il assurer à la fois la forge et le traitement thermique ?
Réponse : Certains fabricants effectuent toutes les opérations en interne, d’autres sous-traitent une étape précise ; les deux modèles peuvent produire des outils de qualité — l’essentiel est de savoir lequel convient le mieux. Une usine qui forge en interne mais sous-traite le traitement thermique doit fournir des registres documentés des fours de l’atelier partenaire, avec des numéros de lot permettant de remonter à votre commande. Lors d’un audit, demandez à visiter les deux zones. Lorsqu’une étape est sous-traitée, le contrôle qualité doit franchir la frontière de l’entreprise, ce qui implique généralement des contrôles plus rigoureux dès la réception.
Question
L’emballage privé présente-t-il un intérêt pour un petit grossiste ?
Réponse : Oui, à condition de démarrer avec une gamme restreinte. Un ou deux modèles bien développés valent mieux qu’une large gamme d’articles peu profonds, car l’économie liée aux coûts d’outillage et aux quantités minimales de commande (MOQ) récompense la concentration. Commencez par les modèles déjà demandés par le marché, fixez clairement les spécifications par écrit, et laissez la narration de la marque — et non le prix unitaire — porter l’ensemble de la gamme. L’emballage privé transforme un simple catalogue en un facteur de différenciation, et c’est cette différenciation qui protège la marge lorsque les concurrents se lancent dans une course vers le bas des prix.