 EN

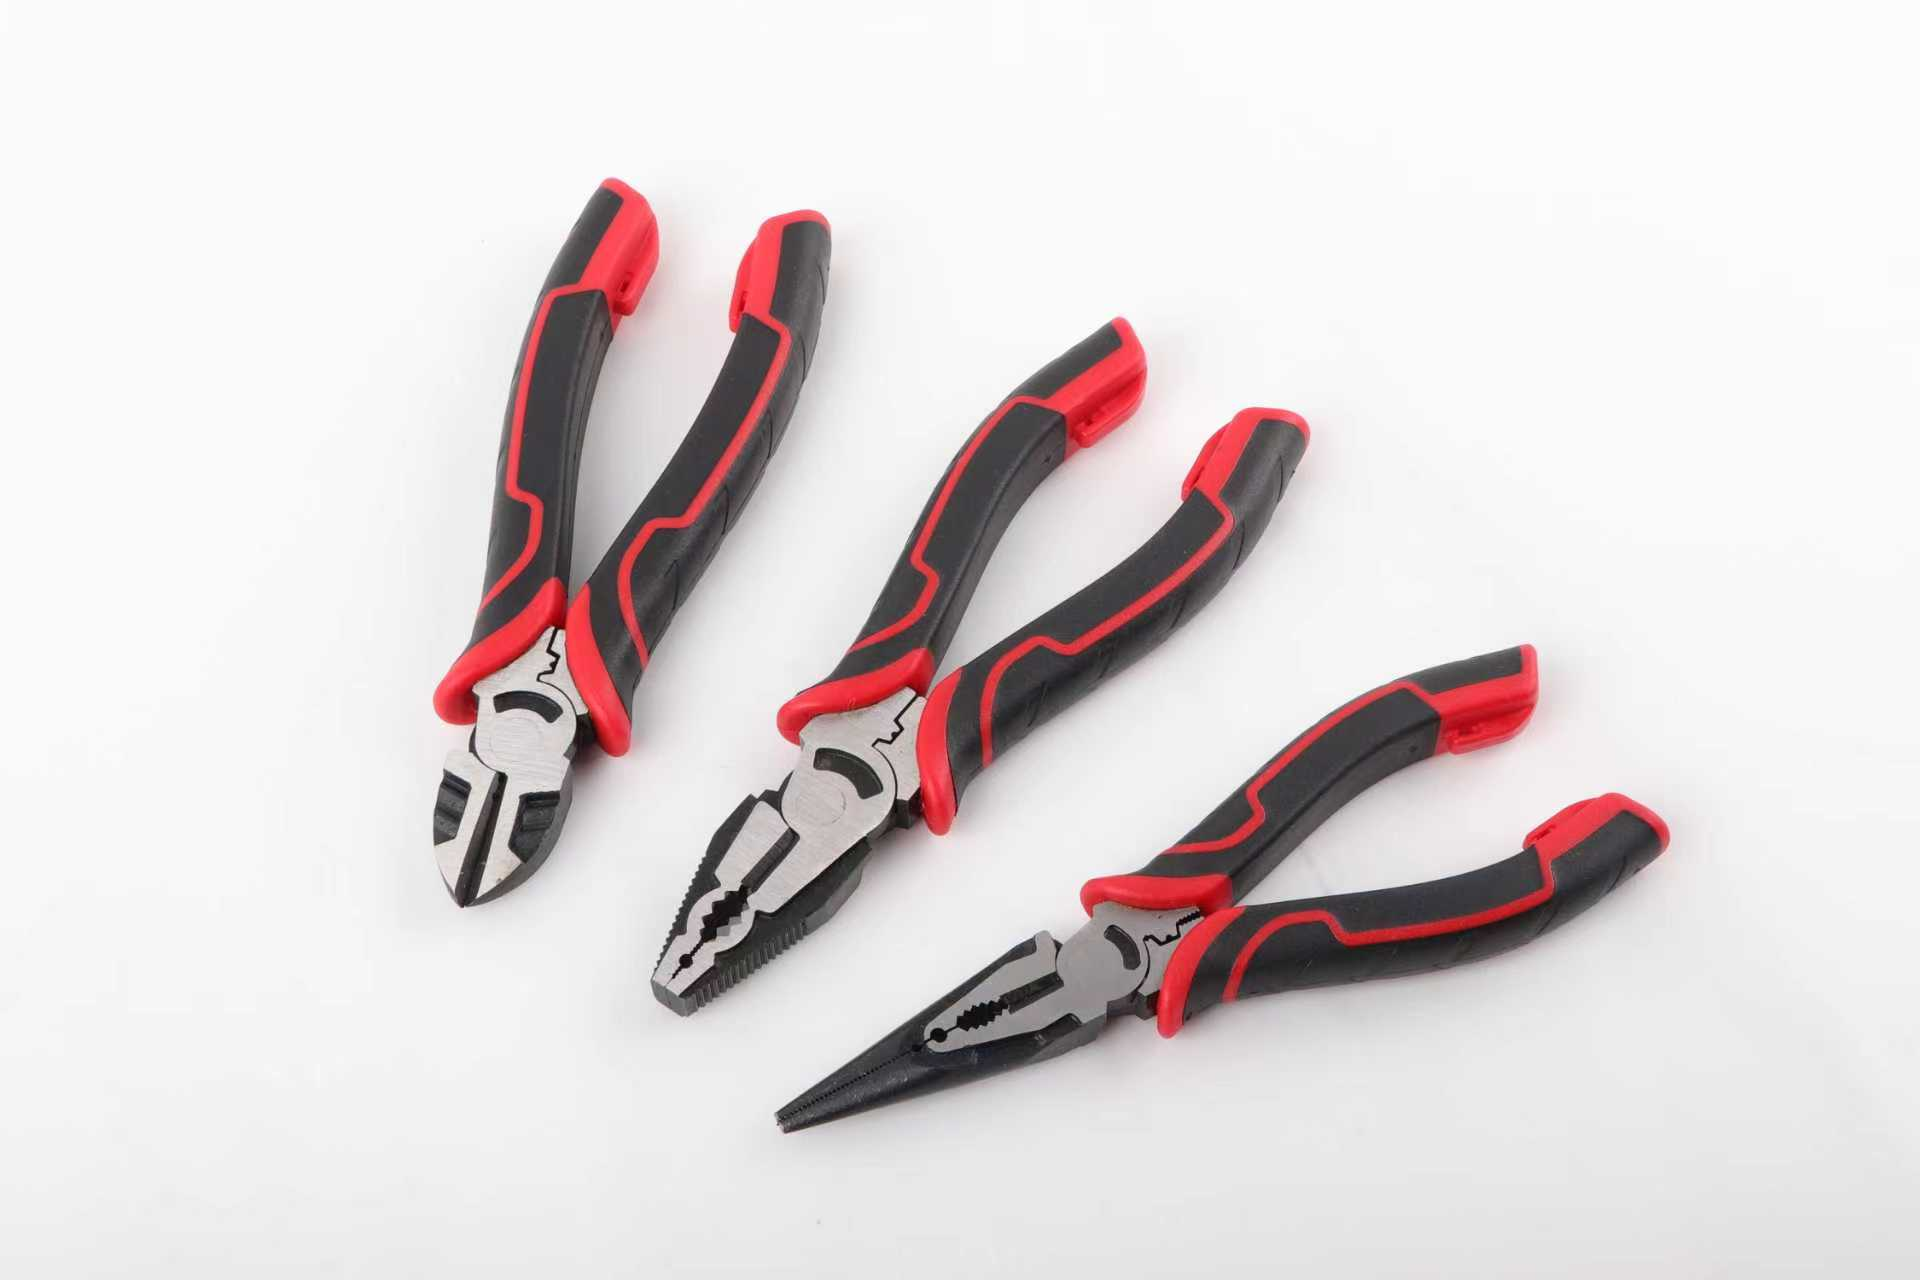
Zakupy hurtowe zamieniają drobne błędy w drogie pomyłki. Kontener zawierający dziesięć tysięcy szczypców powiększa skutki każdej kompromisowej decyzji podjętej przy biurku zakupowym: niejasna specyfikacja, pominięta kontrola twardości, brak przeprowadzonej inspekcji. Większość błędów w zakupach nie ma charakteru spektakularnego; to ciche decyzje o zaufaniu jednemu wzorcowi i nadziei, że reszta partii będzie mu odpowiadać. Poniższe błędy pojawiają się ponownie i ponownie przy zakupach hurtowych szczypców, a każdy z nich ma rozwiązanie, którego koszt jest niższy niż koszt porażki.
Kontener, którego nie udało się sprzedać
Jak powstał ten zamówienie
Brytyjski importer narzędzi znalazł dostawcę oferującego kombinerki w cenie niższej o jedną czwartą od cen rynkowych. Próbka wyglądała dobrze, w arkuszu specyfikacji podano „stal wysokiej jakości”, a warunki płatności wymagały zaliczki z góry. Kontener przybył sześć tygodni później, a problemy ujawniły się podczas rozpakowywania: szczęki wygięły się przy lekkim dźwignieniu, krawędzie tnące uszkodziły się przy cięciu drutu ocynkowanego, a w ciągu kilku dni pod powłoką pojawiły się plamy rdzy. Klienci handlowi odrzucili dostawę, importer pokrył koszty przewozu, a palety spoczywały w magazynie, podczas gdy zespół sprzedaży przeprosił.
Co się zmieniło później
Importeur przebudował swoją procedurę kontroli jakości szczypców po wystąpieniu awarii. Specyfikacje zmieniono z opisów słownych na dane liczbowe: gatunek stali, zakres twardości, dopuszczalne odchylenia kleszczy oraz grubość powłoki. Audyt dostawcy obejmował linie kuźnicze i obróbkę cieplną przed ponownym zamówieniem. Testy twardości przeprowadzono na próbkach z rzeczywistej partii produkcyjnej, a przed wysyłką zlecono inspekcję niezależnej firmy trzeciej strony; opakowanie określono z wykorzystaniem barier przeciw wilgoci oraz standardów paletowych. Ponowne zamówienie dotarło w uzgodnionym czasie realizacji, zostało sprzedane, a importeur traktuje tę pierwszą kontenerową dostawę jako najcenniejszą lekcję, jaką kiedykolwiek zakupił.
Błędy cenowe i specyfikacyjne
Zakupy wyłącznie na podstawie ceny jednostkowej
Cena jednostkowa jest najprostszą do porównania, ale również najbardziej mylącą liczbą. Niska oferta zwykle oznacza, że coś usunięto: głębokość stali, obróbkę cieplną, czas inspekcji lub opakowanie. Szczere porównanie to całkowity koszt — cena plus liczba wymian, koszty przewozu odrzuconych towarów oraz czas personelu poświęcony rozwiązywaniu skarg. Obliczenia jednego importera są typowe: oszczędność kilku centów na narzędziu kosztowała cały kontener, rachunek za magazynowanie oraz relację z detalistą. Oferta, która wydaje się zbyt dobra, by mogła być prawdziwa, zwykle rzeczywiście nią nie jest, a różnica ujawnia się gdzieś — w jakości stali, w piecu lub na stanowisku inspekcji. Cena jednostkowa ma znaczenie, ale nie może być jedynym kryterium oceny.
Niejasne karty specyfikacji
„Wysokiej jakości stal” nie jest specyfikacją. Użyteczny arkusz specyfikacji podaje gatunek stali, zakres oczekiwanej twardości dla krawędzi i korpusu, допuszczalne odchyłki dla szczęk i osi obrotu, materiał uchwytów, rodzaj wykończenia oraz grubość powłoki galwanicznej oraz format opakowania. Każda z tych wartości to test, który kupujący może przeprowadzić później. Błędy przy zakupie pinset sypkowych zwykle zaczynają się właśnie tutaj – w luce między tym, co założono, a tym, co zostało spisane. Zapisane specyfikacje chronią obie strony: gdy pojawi się spór, podpisany arkusz jest jedyną wersją, jaką ktoś pamięta.
Luki w weryfikacji ujawniające się po wysyłce
Pominięte kontrole twardości i materiału
Twardość jest najczęstszym ukrytym defektem w kontroli jakości pinset. Krawędzie zbyt miękkie wyginają się i ulegają odkształceniu; krawędzie zbyt twarde łamią się przy pierwszym uderzeniu. W praktyce branżowej krawędzie tnące mają zwykle twardość w zakresie średnich 50 HRC i wyższą, podczas gdy korpusy są odpuszczane do twardości w dolnej części zakresu 40 HRC, aby zapewnić odporność na uderzenia. Pomiar twardości metodą Rockwella na próbkach z rzeczywistej partii trwa kilka minut i pozwala wykryć zbyt miękkie materiały przed wysyłką. Dwa narzędzia z tej samej partii mogą nadal różnić się od siebie, jeśli obciążenie pieca było nierównomierne – dlatego testowanie na poziomie partii jest lepsze niż analiza certyfikatów. Certyfikaty materiałowe są pomocne, ale certyfikat bez numeru partii nie potwierdza niczego – żądaj przeprowadzenia testu, a nie tylko dokumentu.
Brak inspekcji przed wysyłką
Inspekcja przed wysyłką to ostatnia brama przed opuszczeniem kontenera. Niezależny inspektor pobiera próbkę zgodnie z uzgodnionym arkuszem specyfikacji, sprawdza jakość wykonania oraz potwierdza istnienie dokumentów dotyczących partii. Koszt tej inspekcji jest znikomy w porównaniu do kosztu odrzuconego kontenera, a samo zagrożenie przeprowadzeniem inspekcji cicho podnosi jakość całej serii produkcyjnej. Kupujący, którzy pomijają weryfikację dostawcy aż do momentu przybycia towaru, zwykle odkrywają problem podczas rozpakowywania – wtedy jedynymi pozostającymi opcjami są przeróbka, obniżka ceny lub utylizacja.
Dokumentacja, opakowanie i lepsze zwyczaje
Brak certyfikatów oraz dokumentów śledzalnych
Różne rynki wymagają różnych dokumentów, a ryzyko związane z nimi ponosi kupujący. Rekordy materiałowe, raporty dotyczące twardości i inspekcji powiązane z numerami partii oraz – w przypadku izolowanych narzędzi przeznaczonych do prac elektrycznych – dokumentacja testów zgodnie z normami IEC 60900 lub EN 60900. Dokumenty, których nie można przypisać konkretnym szczypcom z danej partii, są jedynie ozdobą. Zapytaj o wymagania rynku docelowego przed złożeniem zamówienia, a nie wtedy, gdy towar utknął na celnicy.
Opakowanie, które przybywa jako makulatura
Dobre narzędzia przybywają uszkodzone z powodu opakowania. Brak bariery przeciwwilgociowej powoduje powstawanie rdzy podczas transportu; luźne kartony skutkują wygiętymi szczękami i uszkodzonymi krawędziami po przybyciu; słabe palety prowadzą do zapadnięcia całej stosowanej ładunku w magazynie. Określ parametry opakowania: ochronę wewnętrzną, gatunek kartonu, barierę przeciwwilgociową, wymiary palety oraz oczekiwaną odporność powierzchni pokrytych warstwą metaliczną na działanie aerozolu solnego. Prosta próba upuszczenia i test wilgotności przeprowadzony na próbie przedprodukcyjnej mówi więcej o stanie towaru po przybyciu niż jakiekolwiek obietnice zawarte w e-mailu. Importerzy wysyłający towary bez pisemnie określonych wymagań dotyczących opakowania zwykle płacą dwukrotnie: raz w postaci roszczeń ubezpieczeniowych, a drugi raz na kosztach przesyłki zastępczej.
Unikanie typowych pułapek przy zakupie wielosztukowych kleśczy wymaga dyscypliny, a nie podejrzeń: cyfry zamiast przymiotników w arkuszu specyfikacji, testy twardości na rzeczywistej partii towaru, inspekcja przeprowadzona przez stronę zewnętrzną przed wysyłką, opakowanie wyraźnie uwzględnione w zamówieniu oraz dokumentacja pozwalająca śledzić pochodzenie danej partii. Żadne z tych działań nie wymaga wykształcenia inżynierskiego — wystarczy nawyk weryfikowania przed załadunkiem kontenera, a nie po jego przybyciu.
Najczęściej zadawane pytania
Pytanie
W jaki sposób kupujący mogą zweryfikować twardość przed złożeniem pełnego zamówienia?
Odpowiedź: Poproś o próbki pobrane z rzeczywistej partii produkcyjnej, a nie z ekspozycji, i przeprowadź test twardości Rockwella na krawędziach tnących oraz na korpusie. W praktyce branżowej krawędzie tnące zwykle osiągają twardość w zakresie średnich 55 HRC i wyższą, podczas gdy korpusy są hartowane do twardości w dolnym zakresie 40 HRC, aby zapewnić odporność na uderzenia. Przetestowanie kleśczy z tej samej partii trwa kilka minut i pozwala wykryć zbyt miękki materiał jeszcze przed wysyłką. Certyfikat bez numeru partii nie potwierdza niczego — dlatego lepiej zażądać wykonania testu, a nie tylko dokumentu.
Pytanie
Co powinien zawierać arkusz specyfikacji technicznej narzędzi ręcznych?
Odpowiedź: Należy podać gatunek stali, zakres przewidywanej twardości krawędzi i korpusów, допuszczalne odchyłki szczęk i osi obrotu, materiał uchwytu, rodzaj wykończenia oraz grubość powłoki galwanicznej oraz format opakowania. Każda liczba staje się testem, który kupujący może przeprowadzić później, a każdy nieprecyzyjny przymiotnik staje się powodem sporu w przyszłości. Spisane specyfikacje chronią obie strony: gdy spór pojawi się miesiące po dostawie, podpisany arkusz jest jedyną wersją, jaką ktoś pamięta.
Pytanie
Czy inspekcja przed wysyłką jest wartą wydatku procedurą?
Odpowiedź: Prawie zawsze. Niezależny inspektor pobiera próbkę zgodnie z uzgodnionym arkuszem specyfikacji technicznej, sprawdza jakość wykonania oraz potwierdza istnienie dokumentacji partii. Opłata za inspekcję jest znikoma w porównaniu do kosztów odrzuconej kontenerowej dostawy, a zaplanowanie inspekcji cicho podnosi jakość całej serii, ponieważ fabryka wie, że ktoś przybędzie. Kupujący, którzy ją pomijają, zwykle odkrywają problemy podczas rozpakowywania – wtedy jedynymi pozostającymi opcjami są przeróbka, obniżka ceny lub utylizacja.
Pytanie
W jaki sposób opakowanie może zapobiegać rdzy podczas transportu?
Odpowiedź: Określ warstwy: ochrona wewnętrzna dla każdego narzędzia, gatunek tektury, bariera przed wilgocią – np. zapieczętowane worki lub środek osuszający, wymiary palety oraz ograniczenia stosowania. Powłoki pokrywane metalicznie szybko korodują w wilgotnym powietrzu kontenera, dlatego test odporności na mgłę solną przeprowadzony na próbie wstępnej mówi więcej o stanie przybycia niż jakiekolwiek zapewnienia zawarte w e-mailu. Prosta kontrola odporności na upuszczenie i wilgotności pozwala wykryć słabe opakowanie zanim dziesięć tysięcy narzędzi znajdzie się na morzu.
Pytanie
Kiedy należy zwolnić płatność za zamówienie hurtowe?
Rozdziel ją etapami: zaliczka na rozpoczęcie produkcji narzędzi lub zakup materiałów, pozostała część kwoty po zatwierdzeniu próbek, a reszta po pomyślnym przeprowadzeniu inspekcji przed wysyłką. Pełna zapłata przed inspekcją odbiera klientowi całą siłę negocjacyjną, a dostawca, który nie ma już nic do stracenia, ma niewiele powodów, by dbać o jakość. Warunki płatności to narzędzie kontroli jakości, a nie tylko szczegół finansowy – ustrukturyzuj je tak, aby ostatnia rata została przekazana dopiero po otrzymaniu raportu z inspekcji.