 EN

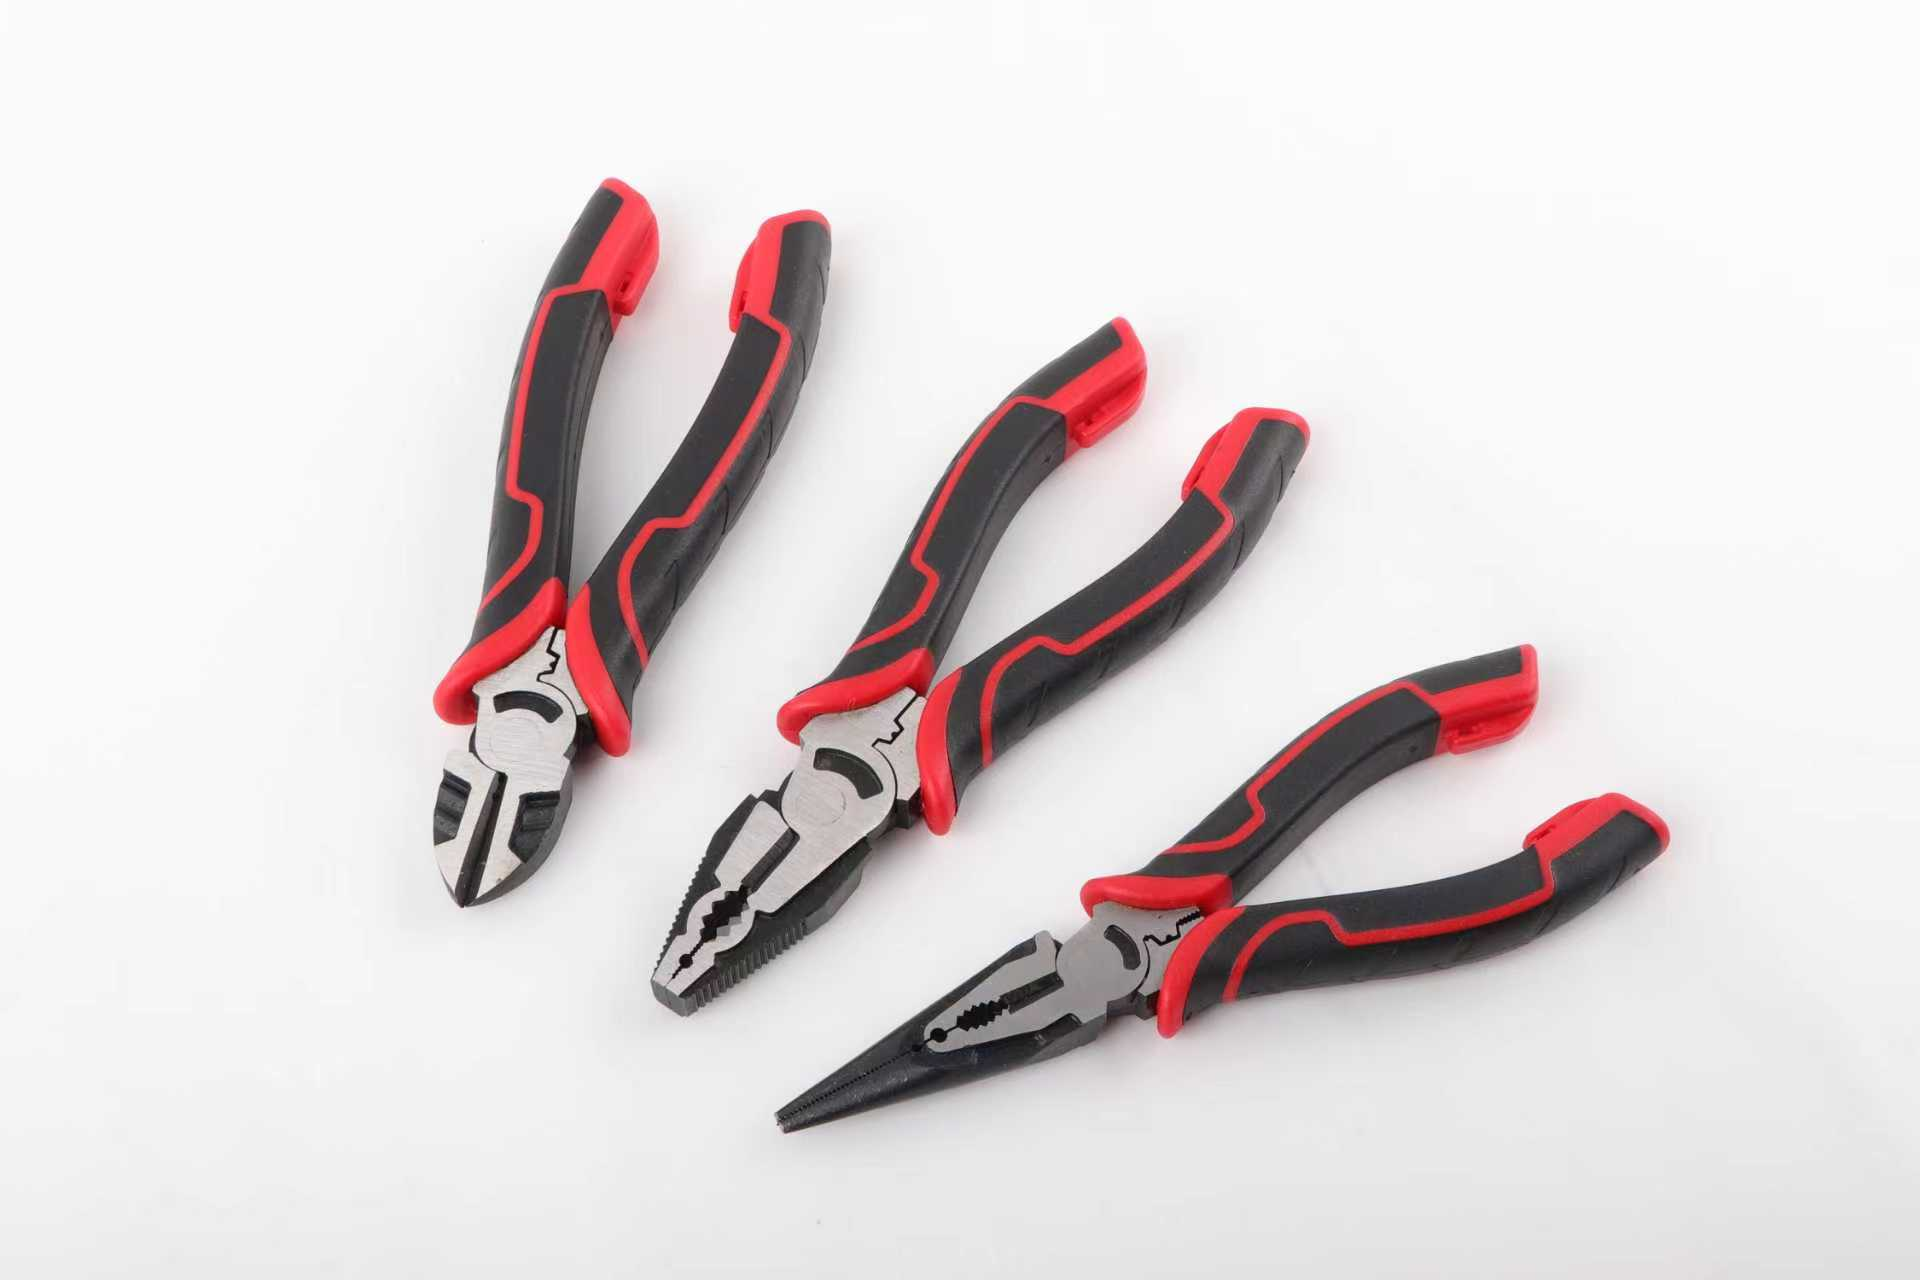
ການຊື້ເປັນຈຳນວນຫຼາຍເຮັດໃຫ້ຂໍ້ຜິດພາດນ້ອຍໆ ເປັນບັນຫາທີ່ເສຍຄ່າແທ້ໆ. ກ່ອງທີ່ເກັບຄີມໄດ້ສິບພັນຄູ່ຈະເຮັດໃຫ້ຂໍ້ຜິດພາດທີ່ເກີດຂື້ນເວລາຊື້ເປັນຈຳນວນຫຼາຍເພີ່ມຂື້ນ: ຂໍ້ກຳນົດທີ່ບໍ່ຊັດເຈນ, ການກວດສອບຄວາມແຂງທີ່ຂ້າມໄປ, ແລະການກວດສອບທີ່ບໍ່ເກີດຂື້ນເລີຍ. ສ່ວນຫຼາຍຂໍ້ຜິດພາດດ້ານການຈັດຊື້ບໍ່ໄດ້ເກີດຈາກເຫດການທີ່ໃຫຍ່ຫຼວງ, ແຕ່ເກີດຈາກການμຕັດສິນໃຈຢ່າງເງຽບໆທີ່ຈະເຊື່ອໃຈຕົວຢ່າງແລະເຫຼືອເວລາໃຫ້ກັບການທີ່ຈະເກີດຂື້ນກັບສ່ວນທີ່ເຫຼືອຂອງຊຸດ. ຂໍ້ຜິດພາດທີ່ລາຍການຢູ່ລຸ່ມນີ້ເກີດຂື້ນເປັນປະຈຳໃນການຊື້ຄີມເປັນຈຳນວນຫຼາຍ, ແລະແຕ່ລະຂໍ້ມີວິທີແກ້ໄຂທີ່ຖືກກວ່າການເສຍຫາຍ.
ກ່ອງທີ່ຂາຍບໍ່ໄດ້
ວິທີທີ່ການສັ່ງຊື້ເກີດຂື້ນ
ຜູ້ນຳເຂົ້າເຄື່ອງມືຈາກສະຫະລາຊະອານາຈັກພົບຜູ້ສະໜອງທີ່ສະເໜີຄີມປະກອບດ້ວຍລາຄາທີ່ຕ່ຳກວ່າລາຄາຕະຫຼາດໄດ້ຮອຍລະສີ່ສິບ. ຕົວຢ່າງທີ່ໄດ້ຮັບມາເບິ່ງຄືນແລ້ວເປັນທີ່ນ່າພໍໃຈ, ແຕ່ໃນເອກະສານລາຍລະອຽດກ່າວວ່າ "ເຫຼັກຄຸນນະພາບສູງ", ແລະເງື່ອນໄຂການຈ່າຍເງິນກ່າວວ່າຕ້ອງຈ່າຍເງິນລ່ວງໆໜ້າ. ກ່ອງທີ່ເຕັມໄປດ້ວຍສິນຄ້າມາຮອດຫຼັງຈາກຜ່ານໄປຫົກອາທິດ, ແລະບັນຫາກໍເລີ່ມເກີດຂຶ້ນເວລາເປີດກ່ອງ: ສ່ວນຂອງຄີມທີ່ໃຊ້ຈັບເລີ່ມເບືອງເມື່ອໃຊ້ເບົາໆ, ສ່ວນທີ່ໃຊ້ຕັດເລີ່ມແຕກເວລາຕັດລວມສາຍທີ່ຖືກຊຸບສັງกะສີ, ແລະເກີດມີຮອຍຂອງເຫຼັກເປື່ອຍຢູ່ເບື້ອງລຸ່ມຊັ້ນຊຸບພາຍໃນບໍ່ເຖິງສີ່ມື້. ລູກຄ້າທີ່ເປັນທຸລະກິດປະຕິເສດການຮັບສິນຄ້າ, ຜູ້ນຳເຂົ້າຕ້ອງຮັບຜິດຊອບຄ່າຂົນສົ່ງທັງໝົດ, ແລະບ່ອນທີ່ເກັບສິນຄ້າກໍຖືກເກັບໄວ້ໃນສາງໂດຍທີມງານຂາຍຕ້ອງອອກແບບການຂໍໂທດ.
ຫຼັງຈາກນັ້ນ ເກີດມີການປ່ຽນແປງຫຍັງ
ຜູ້ນຳເຂົ້າໄດ້ປັບປຸງລະບົບການຄວບຄຸມຄຸນນະພາບຂອງຄີມຈັບຂອງຕົນໃໝ່ທັງໝົດຈາກຄວາມລົ້ມເຫຼວນັ້ນ. ຂໍ້ກຳນົດໄດ້ປ່ຽນຈາກຄຳຄຳນາມໄປເປັນຕົວເລກ: ຊະນິດເຫຼັກ, ຊ່ວງຄວາມແຂງ, ຄວາມຖືກຕ້ອງຂອງຄີມຈັບ, ແລະ ຄວາມໜາຂອງຊັ້ນຊຸບ. ການສອບສອງຜູ້ສະໜອງໄດ້ເຂົ້າໄປຢ້ຽມຢາມເສັ້ນທາງການຕີຂຶ້ນຮູບ ແລະ ການປັບປຸງຄວາມຮ້ອນກ່ອນການສັ່ງຊື້ຄືນ. ການທົດສອບຄວາມແຂງໄດ້ທຳເທື່ອລະຕົວຢ່າງຈາກຊຸດການຜະລິດທີ່ແທ້ຈິງ, ມີການຈັດຕັ້ງການກວດສອບຈາກບຸກຄົນທີສາມກ່ອນການຈັດສົ່ງ, ແລະ ການຫໍ່ຫຸ້ມໄດ້ກຳນົດຢ່າງຊັດເຈນດ້ວຍວັດສະດຸກັນຄວາມຊື້ນ ແລະ ມາດຕະຖານຂອງແຖວບັນຈຸ. ການສັ່ງຊື້ຄືນໄດ້ມາຮອດພາຍໃນເວລາທີ່ຕົກລົງກັນໄວ້, ຖືກຂາຍອອກທັງໝົດ, ແລະ ຜູ້ນຳເຂົ້າຈຶ່ງຖືເອົາຕູ້ທຳອິດນີ້ເປັນບົດຮຽນທີ່ມີຄຸນຄ່າທີ່ສຸດທີ່ບໍລິສັດເຄີຍຊື້ມາ.
ຄວາມຜິດພາດດ້ານລາຄາ ແລະ ຂໍ້ກຳນົດ
ການຊື້ດ້ວຍລາຄາຕໍ່ໆ ເທົ່ານັ້ນ
ລາຄາຕໍ່ໜ່ວຍແມ່ນເລກທີ່ງ່າຍທີ່ສຸດທີ່ຈະປຽບທຽບ ແຕ່ກໍເປັນເລກທີ່ຫຼອກລວງທີ່ສຸດ. ລາຄາຕໍ່ໜ່ວຍທີ່ຕໍ່າມັກຈະໝາຍເຖິງວ່າມີບາງຢ່າງທີ່ຖືກຕັດອອກ: ຄວາມເລິກຂອງເຫຼັກ, ການປິ່ນປົວດ້ວຍຄວາມຮ້ອນ, ເວລາການກວດສອບ, ຫຼື ການຫໍ່ຫໍ້. ການປຽບທຽບທີ່ຊື່ສັດແທ້ໆແມ່ນຄ່າໃຊ້ຈ່າຍທັງໝົດ—ລາຄາບວກກັບຈຳນວນຄັ້ງທີ່ຕ້ອງປ່ຽນແທນ, ຄ່າຂົນສົ່ງສິນຄ້າທີ່ຖືກປະຕິເສດ, ແລະ ເວລາຂອງພະນັກງານທີ່ໃຊ້ໃນການຈັດການຄຳຮ້ອງທຸກ. ການຄຳນວນຂອງຜູ້ນຳເຂົ້າຄົນໜຶ່ງເປັນຕົວຢ່າງທີ່ທົ່ວໄປ: ການປະຢັດໄດ້ບໍ່ກີ່ເທົ່າໃດເຊັນຕີຕໍ່ເຄື່ອງມືໜຶ່ງກ່ອນຈະເສຍຄ່າຂົນສົ່ງເຕັມຄອນເທນເນີ, ຄ່າເກັບຮັກສາ, ແລະ ຄວາມສຳພັນກັບຮ້ານຄ້າ. ລາຄາທີ່ເບິ່ງຄືວ່າດີເກີນຈິງມັກຈະເປັນເຊັ່ນນັ້ນຈິງ, ແລະ ຊ່ອງຫວ່າງທີ່ເກີດຂື້ນຈະເຫັນໄດ້ຢູ່ບ່ອນໃດບ່ອນໜຶ່ງ—ໃນເຫຼັກ, ໃນເตา, ຫຼື ບ່ອນກວດສອບ. ລາຄາຕໍ່ໜ່ວຍມີຄວາມສຳຄັນ; ແຕ່ມັນບໍ່ສາມາດເປັນຕົວກັ້ນດຽວທີ່ໃຊ້ໄດ້.
ເອກະສານຂໍ້ກຳນົດທີ່ບໍ່ຊັດເຈນ
"ເຫຼັກຄຸນນະພາບສູງ" ບໍ່ແມ່ນຂໍ້ກຳນົດທີ່ໃຊ້ການໄດ້. ຂໍ້ກຳນົດທີ່ໃຊ້ການໄດ້ຈະຕ້ອງລະບຸປະເພດເຫຼັກ, ຊ່ວງຄວາມແຂງທີ່ຄາດຫວັງສຳລັບດ້ານຕັດ ແລະ ຕົວເຄື່ອງ, ຄວາມຖືກຕ້ອງຂອງຄີມ ແລະ ຈຸດປັບ, ວັດຖຸທີ່ໃຊ້ເຮັດດັ້ມ, ພື້ນຜິວ ແລະ ຄວາມໜາຂອງຊັ້ນຊຸບ, ແລະ ຮູບແບບການຫໍ່ຫຸ້ມ. ແຕ່ລະເລກເປັນການທົດສອບທີ່ຜູ້ຊື້ສາມາດເຮັດໄດ້ໃນເວລາຕໍ່ມາ. ຂໍ້ຜິດພາດໃນການຊື້ຄີມຈຳນວນຫຼາຍມັກເລີ່ມຕົ້ນຈາກຈຸດນີ້, ຄືຊ່ອງຫວ່າງລະຫວ່າງສິ່ງທີ່ຄາດຫວັງໄວ້ ແລະ ສິ່ງທີ່ເຂີຍໄວ້ຢ່າງຊັດເຈນ. ຂໍ້ກຳນົດທີ່ເຂີຍໄວ້ເປັນລາຍລັກອັກສອນຍັງປ້ອງກັນທັງສອງຝ່າຍ: ເມື່ອເກີດຂໍ້ຂັດແຍ້ງ, ເອກະສານທີ່ເຊັນແລ້ວຈະເປັນເວີຊັ່ນດຽວທີ່ທຸກຄົນຈະຈື່ໄດ້.
ຊ່ອງຫວ່າງໃນການຢືນຢັນທີ່ເກີດຂຶ້ນຫຼັງຈາກການຈັດສົ່ງ
ຂ້າມການທົດສອບຄວາມແຂງ ແລະ ວັດຖຸ
ຄວາມແຂງແຮງເປັນບັນຫາທີ່ເກີດຂຶ້ນຢ່າງເງຽບງຽບທີ່ພົບເຫັນບໍ່ຫຼາຍໃນການຄວບຄຸມຄຸນນະພາບຄີມ. ສ່ວນທີ່ຕັດທີ່ອ່ອນເກີນໄປຈະເລີ່ມຫຼຸດລົງ ແລະ ເສຍຮູບຮ່າງ; ສ່ວນທີ່ຕັດທີ່ແຂງເກີນໄປຈະແຕກເປັນເສັ້ນເລັກໆທັນທີທີ່ຖືກຕີ. ວິທີປະຕິບັດທົ່ວໄປໃນອຸດສາຫະກຳມັກຈະຕັ້ງຄ່າຄວາມແຂງແຮງຂອງສ່ວນທີ່ຕັດຢູ່ໃນຊ່ວງກາງ 50 HRC ຫຼື ສູງກວ່າ, ໃນຂະນະທີ່ສ່ວນຕົວຂອງຄີມຈະຖືກປັບຄວາມແຂງໃຫ້ຕ່ຳລົງມາຢູ່ໃນຊ່ວງຕ່ຳ 40 HRC ເພື່ອເພີ່ມຄວາມທົນທານ. ການທົດສອບຄວາມແຂງແຮງຕາມວິທີ Rockwell ໃນຕົວຢ່າງຈາກຊຸດຜະລິດທີ່ແທ້ຈິງໃຊ້ເວລາພຽງບໍ່ກີ່ເຖິງເທິງນາທີ ແລະ ສາມາດຈັບເອົາວັດຖຸທີ່ອ່ອນເກີນໄປກ່ອນທີ່ຈະສົ່ງອອກ. ເຄື່ອງມືສອງຊິ້ນຈາກຊຸດຜະລິດດຽວກັນກໍອາດແຕກຕ່າງກັນໄດ້ ຖ້າເตาເຜົາເຮັດວຽກບໍ່ເທົ່າທຽມກັນ, ເຊິ່ງເປັນເຫດຜົນທີ່ການທົດສອບໃນລະດັບຊຸດຜະລິດດີກວ່າການອ່ານໃບຢືນ. ໃບຢືນວັດຖຸຊ່ວຍໄດ້, ແຕ່ໃບຢືນທີ່ບໍ່ມີເລກທີ່ຊຸດຜະລິດບໍ່ສາມາດຢືນຢັນຫຍັງໄດ້ເລີຍ — ຂໍໃຫ້ທຳການທົດສອບ, ບໍ່ແມ່ນຂໍໃບຢືນ.
ບໍ່ມີການກວດສອບກ່ອນຈັດສົ່ງ
ການກວດສອບກ່ອນການຈັດສົ່ງແມ່ນຂັ້ນຕອນສຸດທ້າຍກ່ອນທີ່ຕູ້ຈະອອກໄປ. ຜູ້ກວດສອບພາກສ່ວນທີສາມຈະເອົາຕົວຢ່າງຕາມໃບເອກະສານຂໍ້ກຳນົດທີ່ຕົກລົງກັນໄວ້, ກວດສອບຄຸນນະພາບຂອງການຜະລິດ, ແລະ ຢືນຢັນວ່າບັນທຶກຊຸດສິນຄ້າມີຢູ່. ຄ່າໃຊ້ຈ່າຍສຳລັບການກວດສອບນີ້ເປັນເລື່ອງນ້ອຍຫຼາຍເມື່ອທຽບກັບຄ່າເສຍຫາຍຈາກການຖືກປະຕິເສດຕູ້ສິນຄ້າ, ແລະ ຄວາມເປັນໄປໄດ້ທີ່ຈະມີການກວດສອບຈະເຮັດໃຫ້ຄຸນນະພາບທັງໝົດດີຂຶ້ນຢ່າງເງິ່ຽບງ່ຽບ. ຜູ້ຊື້ທີ່ຂ້າມຂັ້ນຕອນການຢືນຢັນຜູ້ສະໜອງຈົນເຖິງເວລາທີ່ສິນຄ້າມາຮອດ, ມັກຈະຄົ້ນພົບບັນຫາເວລາເປີດຫີບຫໍ່, ເມື່ອທາງເລືອກທີ່ເຫຼືອຢູ່ມີແຕ່ການປັບປຸງໃໝ່, ລົດຈາກລາຄາ, ຫຼື ທິ້ງທີ່ບໍ່ສາມາດນຳໃຊ້ໄດ້.
ເອກະສານ, ການຫໍ່ຫຸ້ມ, ແລະ ນິສໄສທີ່ດີຂຶ້ນ
ໃບຮັບຮອງທີ່ຂາດຫາຍ ແລະ ເອກະສານທີ່ຕິດຕາມທີ່ໄດ້
ຕະຫຼາດທີ່ແຕກຕ່າງກັນຄາດຫວັງເອກະສານທີ່ແຕກຕ່າງກັນ, ແລະ ຜູ້ຊື້ຮັບຄວາມສ່ຽງດັ່ງກ່າວ. ເອກະສານທີ່ກ່ຽວຂ້ອງກັບບັນທຶກວັດຖຸ, ຄວາມແຂງ, ແລະ ລາຍງານການກວດສອບທີ່ເຊື່ອມໂຍງກັບເລກທີ່ຊຸດຜະລິດ, ແລະ ສຳລັບຮູບແບບທີ່ມີການປ້ອງກັນໄຟຟ້າເພື່ອໃຊ້ໃນການເຮັດວຽກດ້ານໄຟຟ້າ — ເອກະສານການທົດສອບຕາມມາດຕະຖານ IEC 60900 ຫຼື EN 60900. ເອກະສານທີ່ບໍ່ສາມາດຕິດຕາມກັບຄີມຕັດທີ່ຢູ່ໃນຊຸດຜະລິດໄດ້ ແມ່ນເປັນພຽງແຕ່ອົງປະກອບທີ່ເຮັດໃຫ້ງາມເທົ່ານັ້ນ. ຂໍໃຫ້ຖາມກ່ອນຈະສັ່ງຊື້ວ່າຕະຫຼາດຈຸດໝາຍຕ້ອງການເອກະສານໃດ, ບໍ່ແມ່ນຫຼັງຈາກສິນຄ້າຖືກຄັດຢູ່ທີ່ດ່ານສຸດທິ.
ການຫໍ່ຫຸ້ມທີ່ມາເຖິງເປັນຂີ້ເຫຍື້ອ
ເຄື່ອງມືທີ່ດີມາເຖິງແຕກເສຍຍ້ອນການຫໍ່ຫຸ້ມ. ບໍ່ມີຊັ້ນກັ້ນຄວາມຊື້ນຈຶ່ງເຮັດໃຫ້ເກີດຂີ້ເຫຼັກຂຶ້ນໃນເວລາຂົນສົ່ງ; ກ່ອງທີ່ບໍ່ແໜ້ນປະກັນເຮັດໃຫ້ຄີມຈັບເບິ່ງເສຍຮູບແລະເກີດຮອຍແຕກທີ່ແຂັງຂອງເຄື່ອງມືເມື່ອມາເຖິງ; ແລະບ່ອນຕັ້ງທີ່ອ່ອນແອເຮັດໃຫ້ກອງສິນຄ້າລົ້ມເທີງຫ້ອງເກັບສິນຄ້າ. ຕ້ອງກຳນົດຢ່າງຊັດເຈນເຖິງການຫໍ່ຫຸ້ມ: ການປ້ອງກັນພາຍໃນ, ຄຸນນະພາບຂອງກ່ອງ, ຊັ້ນກັ້ນຄວາມຊື້ນ, ມິຕິຂອງບ່ອນຕັ້ງ, ແລະຄວາມຕ້ານທານຕໍ່ການພົ່ນເກືອທີ່ເຮັດໃຫ້ເກີດຂີ້ເຫຼັກໃນພື້ນຜິວທີ່ໄດ້ຮັບການຊຸບ. ການທົດສອບການຕົກແລະຄວາມຊື້ນເບື້ອງຕົ້ນຕໍ່ຕົວຢ່າງກ່ອນການຜະລິດຈະບອກເຖິງສະພາບຂອງສິນຄ້າເມື່ອມາເຖິງໄດ້ດີກວ່າຄຳຫຼັກຖານໃດໆທີ່ຂຽນໄວ້ໃນອີເມວ. ຜູ້ນຳເຂົ້າທີ່ຂົນສົ່ງໂດຍບໍ່ມີເອກະສານການຫໍ່ຫຸ້ມທີ່ເຂັ້ນຖານຢ່າງເປັນທາງການ ມັກຈະຕ້ອງຈ່າຍເຖິງສອງຄັ້ງ: ຄັ້ງທຳອິດໃນການຮ້ອງຂໍຄ່າເສຍຫາຍ ແລະຄັ້ງທີສອງໃນການຂົນສົ່ງສິນຄ້າທີ່ຕ້ອງເອົາມາແທນ.
ການຫຼີກເວັ້ນກັບດັກທີ່ເກີດຂຶ້ນເປັນປົກກະຕິໃນການຊື້ຄີມຈຳນວນຫຼາຍ ມາຈາກວິນັຍທີ່ດີ ບໍ່ແມ່ນຄວາມສົງໄສ: ໃຊ້ຕົວເລກແທນທີ່ຄຳອະທິບາຍໃນເອກະສານຂໍ້ມູນເທັກນິກ, ການທົດສອບຄວາມແຂງຂອງສິນຄ້າທີ່ຈັດສົ່ງຈິງ, ການກວດສອບຈາກພາກສ່ວນທີສາມກ່ອນຈະຈັດສົ່ງ, ການບັນທຶກຂໍ້ມູນກ່ຽວກັບການຫໍ່ຫຸ້ມໄວ້ໃນຄຳສັ່ງຊື້, ແລະ ເອກະສານທີ່ສາມາດຕິດຕາມໄດ້ຈົນເຖິງລຸ້ມຂອງການຜະລິດ. ຂັ້ນຕອນເຫຼົ່ານີ້ບໍ່ຕ້ອງການຄວາມຮູ້ດ້ານວິສະວະກຳເລີຍ, ແຕ່ຕ້ອງການນິສັຍທີ່ຈະກວດສອບກ່ອນທີ່ຕູ້ຈະອອກເດີນທາງ ບໍ່ແມ່ນຫຼັງຈາກທີ່ມັນເຖິງຈຸດໝາຍ.
ຄໍາ ຖາມ ທີ່ ມັກ ຖາມ
ແຜນການ
ຜູ້ຊື້ຈະກວດສອບຄວາມແຂງໄດ້ແນວໃດກ່ອນທີ່ຈະຕັດສິນໃຈສັ່ງຊື້ທັງໝົດ?
ຄຳຕອບ: ຂໍຕົວຢ່າງຈາກລຸ້ມການຜະລິດຈິງ ບໍ່ແມ່ນຈາກຕົວຢ່າງທີ່ຈັດແສດສຳລັບສະແດງ, ແລ້ວທົດສອບຄວາມແຂງຕາມວິທີ Rockwell ຕໍ່ສ່ວນທີ່ໃຊ້ຕັດ ແລະ ສ່ວນຕົວຂອງຄີມ. ວິທີປະຕິບັດທີ່ນິຍົມໃນອຸດສາຫະກຳ ມັກຈະຕັ້ງຄ່າຄວາມແຂງຂອງສ່ວນທີ່ໃຊ້ຕັດຢູ່ທີ່ HRC 55 ຂຶ້ນໄປ, ແລະ ສ່ວນຕົວຈະຖືກປັບຄວາມແຂງໃຫ້ຢູ່ທີ່ HRC 40 ຕ່ຳໆ ເພື່ອໃຫ້ມີຄວາມທົນທານ. ການທົດສອບຄີມຈາກລຸ້ມການຜະລິດດຽວກັນໃຊ້ເວລາພຽງບໍ່ກີ່ເທົ່າໃດນາທີ ແລະ ສາມາດຈັບເອົາສິນຄ້າທີ່ບໍ່ມີຄວາມແຂງພຽງພໍໄດ້ກ່ອນຈະຈັດສົ່ງ. ໃບຮັບຮອງທີ່ບໍ່ມີເລກລຸ້ມການຜະລິດບໍ່ສາມາດຢືນຢັນຫຍັງໄດ້ເລີຍ, ດັ່ງນັ້ນຄວນຂໍການທົດສອບເປັນພິເສດ ບໍ່ແມ່ນຂໍເອກະສານເທົ່ານັ້ນ.
ແຜນການ
ເອກະສານຂໍ້ກຳນົດສຳລັບເຄື່ອງມືທີ່ຈັບດ້ວຍມືຄວນປະກອບດ້ວຍຫຍັງ?
ຄຳຕອບ: ຕັ້ງຊື່ປະເພດເຫຼັກ, ຊ່ວງຄວາມແຂງທີ່ຄາດວ່າຈະໄດ້ຮັບສຳລັບດ້ານຕັດ ແລະ ສ່ວນຕົວເຄື່ອງມື, ຄວາມຖືກຕ້ອງຂອງຄີມ ແລະ ຈຸດຫຼຸ້ນ, ວັດຖຸທີ່ໃຊ້ເຮັດດັ້ມຈັບ, ພື້ນຜິວ ແລະ ຄວາມໜາຂອງຊັ້ນປູກ, ແລະ ຮູບແບບການຫໍ່ຫຸ້ມ. ແຕ່ລະເລກເປັນການທົດສອບທີ່ຜູ້ຊື້ສາມາດເຮັດໄດ້ໃນເວລາຕໍ່ມາ, ແລະ ແຕ່ລະຄຳຄຸນນາມທີ່ຍັງຄົງຄົງຄຳທີ່ບໍ່ຊັດເຈນຈະເປັນເຫດໃຫ້ເກີດຂໍ້ຖົກແຍ່ງໃນເວລາຕໍ່ມາ. ຂໍ້ກຳນົດທີ່ເຂີຍໄວ້ເປັນເອກະສານຈະປ້ອງກັນທັງສອງຝ່າຍ: ເມື່ອເກີດຂໍ້ຖົກແຍ່ງຂຶ້ນຫຼັງຈາກການຈັດສົ່ງໄປແລ້ວຫຼາຍເດືອນ, ເອກະສານທີ່ໄດ້ລົງນາມແລ້ວຈະເປັນເວີຊັ່ນດຽວທີ່ທຸກຄົນຈະຈື່ໄດ້.
ແຜນການ
ການກວດສອບກ່ອນການຈັດສົ່ງຄຸ້ມຄ່າຫຼືບໍ?
ຄຳຕອບ: ສ່ວນຫຼາຍເປັນຄຳຕອບທີ່ແທ້ຈິງ. ຜູ້ກວດສອບພາກສ່ວນທີສາມຈະເອົາຕົວຢ່າງມາທົດສອບຕາມເອກະສານຂໍ້ກຳນົດທີ່ຕົກລົງກັນໄວ້, ກວດສອບຄຸນນະພາບການຜະລິດ, ແລະ ຢືນຢັນວ່າບັນທຶກການຜະລິດຂອງແຕ່ລະຊຸດມີຢູ່. ຄ່າທຳນຽມນີ້ເປັນເລື່ອງນ້ອຍເມື່ອທຽບກັບຄ່າໃຊ້ຈ່າຍທີ່ເກີດຈາກການປະຕິເສດກ່ອງສົ່ງທັງໝົດ, ແລະ ການຈັດຕັ້ງການກວດສອບຢ່າງເງີບໆຈະເຮັດໃຫ້ຄຸນນະພາບທັງໝົດດີຂຶ້ນເນື່ອງຈາກໂຮງງານຮູ້ວ່າຈະມີຜູ້ມາກວດສອບ. ຜູ້ຊື້ທີ່ຂ້າມຂັ້ນຕອນນີ້ມັກຈະພົບບັນຫາເວລາເປີດກ່ອງ, ເມື່ອທາງເລືອກທີ່ເຫຼືອຢູ່ມີແຕ່ການແກ້ໄຂ, ລົດຈັກ ຫຼື ທິ້ງທີ່ຜະລິດອອກ.
ແຜນການ
ແຜນການຫຸ້ມຫໍ່ສາມາດປ້ອງກັນສາຍເຫຼັກຂອງເຄື່ອງມືຈາກການຂະຫຍາຍຕົວໄດ້ແນວໃດໃນເວລາຂົນສົ່ງ?
ຄຳຕອບ: ກຳນົດຊັ້ນຂອງການຫຸ້ມຫໍ່ຢ່າງຊັດເຈນ: ການປ້ອງກັນພາຍໃນສຳລັບເຄື່ອງມືແຕ່ລະຊິ້ນ, ຊັ້ນຄຸນນະພາບຂອງກ່ອງເຄື່ອງ, ສິ່ງກີດຂວາງຄວາມຊື້ນເຊັ່ນ: ຖົງທີ່ປິດຢ່າງດີ ຫຼື ວັດຖຸດູດຊື້ນ, ມີຕາເລກຂອງບັນຈຸພາດ (pallet) ແລະ ຂອບເຂດການເຮັດຊັ້ນ. ພື້ນທີ່ທີ່ຖືກຊຸບດ້ວຍເຄື່ອງປູກ (plated surfaces) ຈະເກີດການກັດກິນຢ່າງໄວວ່າໃນອາກາດທີ່ຊື້ນໃນຕູ້ຂົນສົ່ງ, ດັ່ງນັ້ນການທົດສອບການສົ່ງແສງເກືອ (salt spray test) ຕໍ່ຕົວຢ່າງກ່ອນການຜະລິດຈະໃຫ້ຂໍ້ມູນທີ່ຊັດເຈນກ່ຽວກັບສະພາບຂອງເຄື່ອງມືເມື່ອເຖິງຈຸດໝາຍດີກວ່າການສັນຍາໃນອີເມວໃດໆ. ການທົດສອບງ່າຍໆ ເຊັ່ນ: ການປ່ອຍໃຫ້ຕົກ (drop test) ແລະ ການວັດຄວາມຊື້ນ (humidity check) ສາມາດຊ່ວຍຈັບກຸ່ມການຫຸ້ມຫໍ່ທີ່ອ່ອນແອໄດ້ກ່ອນທີ່ເຄື່ອງມືຈຳນວນ 10,000 ຊິ້ນຈະຖືກຂົນສົ່ງອອກ.
ແຜນການ
ເມື່ອໃດທີ່ຄວນຈ່າຍເງິນສຳລັບການສັ່ງຊື້ຈຳນວນຫຼາຍ?
ຄຳຕອບ: ຈ່າຍເປັນຂັ້ນຕອນ. ເງິນມື້້ອນເພື່ອເລີ່ມການຜະລິດເຄື່ອງມື ຫຼື ການຈັດຊື້ວັດຖຸດິບ, ເງິນທີ່ເຫຼືອຈ່າຍຕໍ່ເຄື່ອງມືຕົວຢ່າງທີ່ໄດ້ຮັບການອະນຸມັດແລ້ວ, ແລະ ສ່ວນທີ່ເຫຼືອຈ່າຍຫຼັງຈາກການທົດສອບກ່ອນການຈັດສົ່ງ (pre-shipment inspection) ຜ່ານ. ການຈ່າຍເງິນທັງໝົດກ່ອນການທົດສອບຈະເຮັດໃຫ້ທ່ານສູນເສຍອຳນາດທັງໝົດ, ແລະ ຜູ້ສະໜອງທີ່ບໍ່ເຫຼືອຫຍັງຈະເສຍຈະບໍ່ມີເຫດຜົນໃດໆທີ່ຈະເອົາໃຈໃສ່ກັບຄຸນນະພາບ. ເງື່ອນໄຂການຈ່າຍເງິນເປັນເຄື່ອງມືຄວບຄຸມຄຸນນະພາບ, ບໍ່ແມ່ນພຽງແຕ່ລາຍລະອຽດດ້ານການເງິນເທົ່ານັ້ນ — ຄວນຈັດຕັ້ງເງື່ອນໄຂໃຫ້ການຈ່າຍເງິນສຸດທ້າຍເກີດຂຶ້ນຫຼັງຈາກລາຍງານການທົດສອບ.