 EN

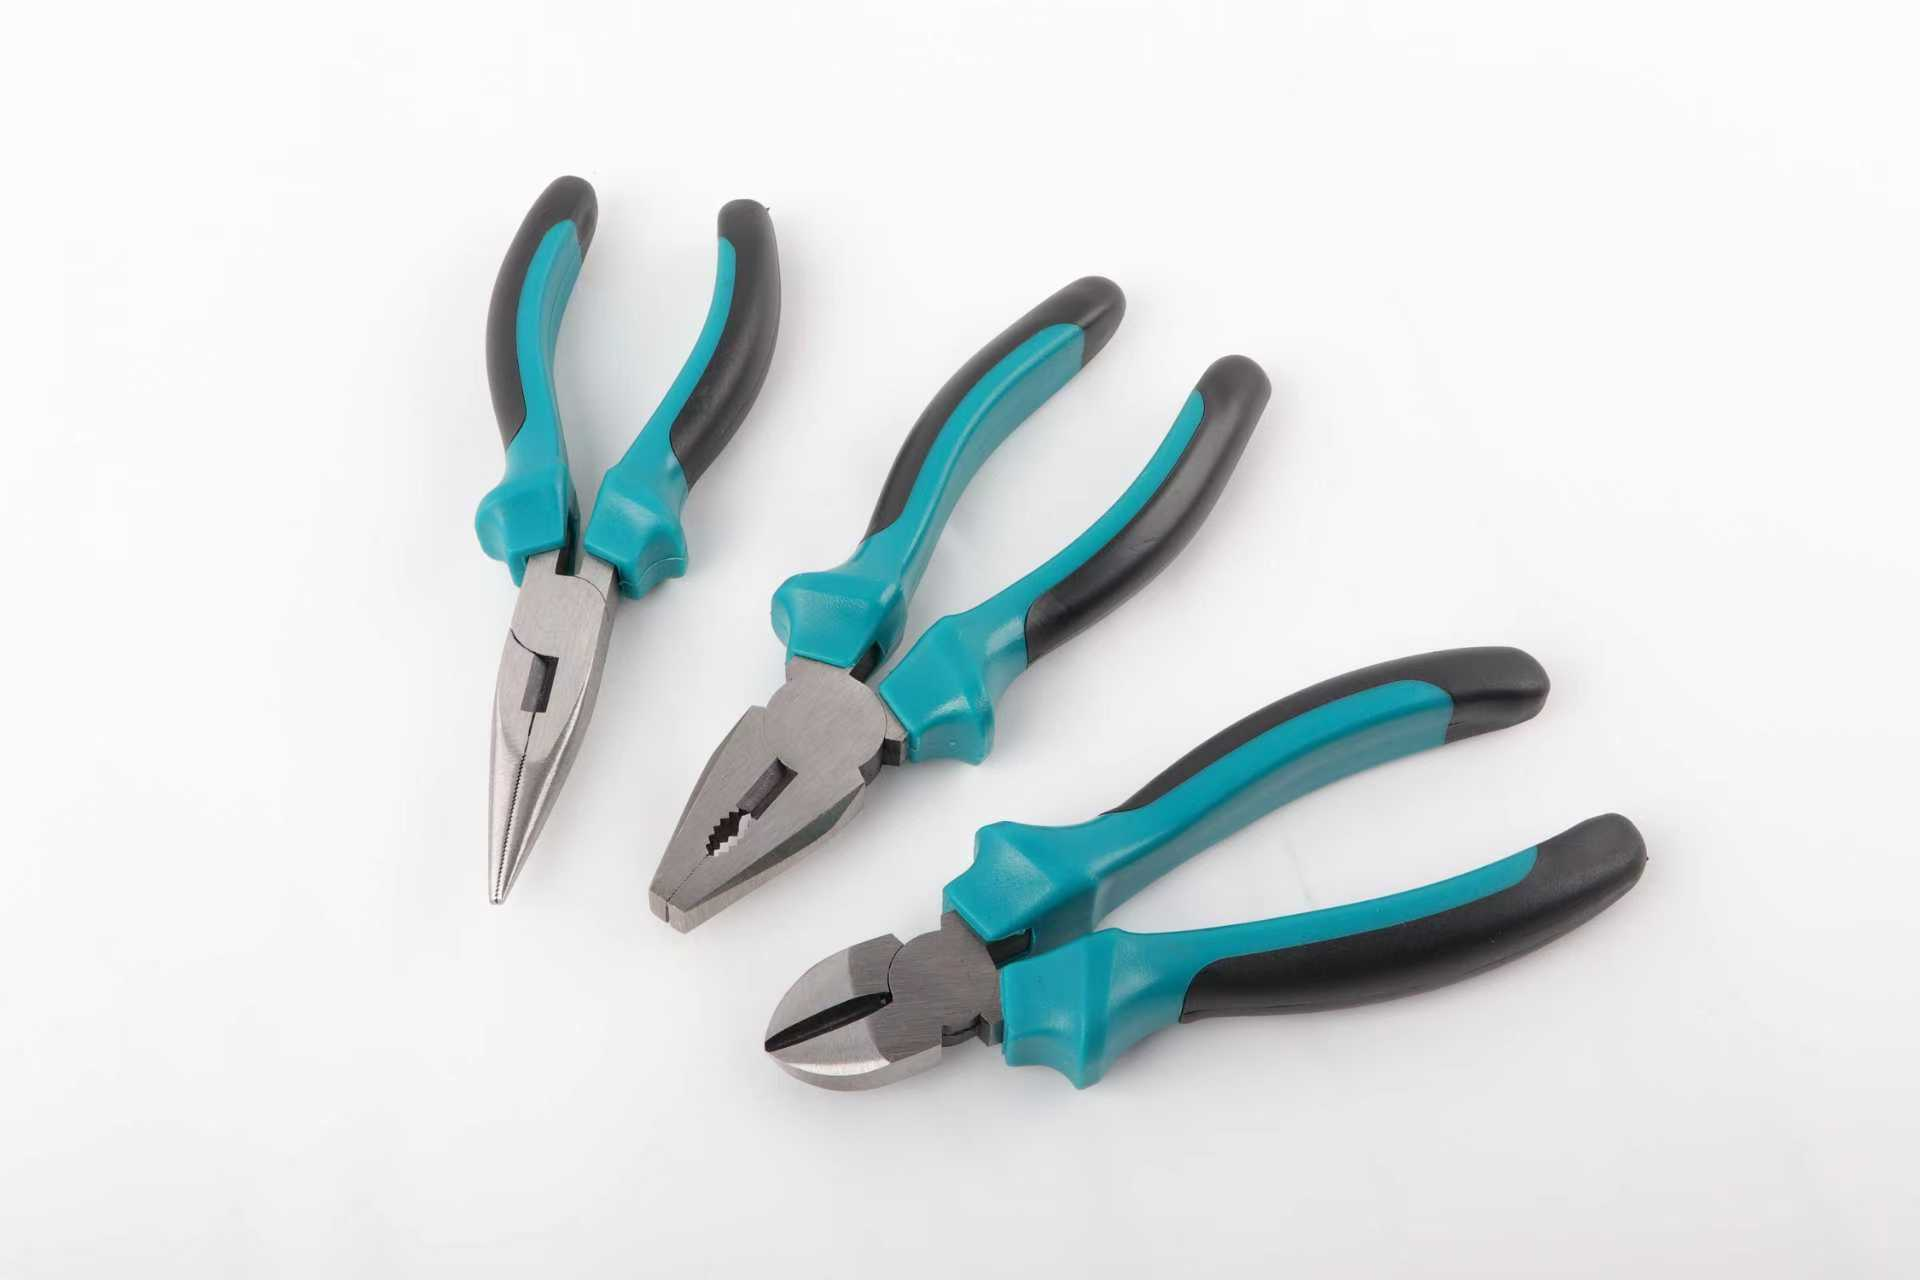
Gangdu um hvaða virkt verksvæði sem er og verkfæra-klósett segir sögu. Sumar tangapör opnast enn slétt eftir ár af ofbeldi; aðrar sitja í horninu með brotinni brún og lausri snúði, í bið eftir ruslakassann. Að velja haltanlegar tangar fyrir þungbyggingu þýðir að vita hvaða tangar standa upp við fall, snúning, röskun og galvanísaðan vír.
Hvað verksvæði gerir raunverulega við handverkfæri
Það vinnuverk með böldum tönnum sem enginn tekur með í fyrirhugsanir
Miðstór raftæknifyrirtæki í Miðvesturbandalaginu notaði handvinnutæki með sex liðum og kaupendur keyptu eftir einingarverði. Tveimur árstíðum lítur tölurnar vel út. Síðan breyttist venjuleg rebar-þvínningaraðgerð í vandamál: flokkur af samsetjum tækjum hóf að snúast í klemmum innan vikna. Liðin tilpassuðust með „cheater bars“ og hrári krafti, sem leiddi að lokun á verkefninu og þögnulega lokun á tækjunum. Skiptitæki komu fljótt upp á tvöföldum verðskráðum hraða og eitt lið lánarði línuverkamennsanglir frá nágrannatækninni.
Vandamálið var ekki áhöfnin. Líkamarnir höfðu verið prentaðir úr mjúkari efni og snúðsvæðið hafði aldrei verið rétt harðað, svo hver snúðun ávallt færði tennurnar í meira ósamræmi. Lausnin hófst með umræðu um stál og hitameðferð, sem fylgdi prófun á mynstrum á raunverulegum verkefnum: klippa bundinn tráð, snúa, draga klammur. Verkfæri sem náðu markmiðinu komu í notkun, ákvörðunargreiðslur um skort á virkni minnkuðu og verkfæraaðgerðarbúgettið hegðaði sér eins og búgetti. Á staðnum er þolmæti tilgreining, ekki von.
Af hverju lægsta boðið kosta venjulega meira
Eininga verð er viðeigandi tala, því hún passar í reit í töflureikni. Heildarverðið er flóknara: skiptingar á tímabilum, óvirkisstöður meðan lið bíður nýs kassaa, og það hljóðlausa framleiðsluafskilnaðarvægi sem kemur af verkfærum sem slíðra og festast. Tveir sterkir tangar sem kosta tuttugu prósent meira en aðrir, en eru notuð í þrjú árstíðir, eru betri en billigri tangar sem skipta um tvisvar á ári. Verkfæri fyrir byggingu fer líka með: í bensínkassa, verkfæra-pokum, á gólfi skónna — svo yfirborðsgæði og móttæld á rostun eru jafn mikilvæg sem steinslagið.
Inni í verkfærinu: stál, hitameðferð og hönnun
Smiðinn stál, hörðun og jafnvægi hörðleika
Þjálfanlegar tangir byrja sem drop-forged steðils, ekki sem cast eða auðveldlega stömpuður steðill. Drop-forging er ferli þar sem hitaður steðill er hamraður í lögun undir háum þrýstingi, sem raðar kornstreymið eftir áttum tólins; þegar verksmiður snýr tólinu gegn fastri skrufu fer álagið með því kornstreymi. Hitabehandling er staðurinn þar sem þjálfanleiki er unnið eða tapað: quenching festir harðleika, en tempering draga hann til baka svo steðillinn beygjast í staðinn fyrir að brotna. Skerðarbrúnir eru oftast harðaðar í mið-50s HRC og hærra, en tempered kjeftur halda brún sinni og líkamarnir eru venjulega dragaðir til baka í lága-40s HRC fyrir styrk. Induction hardening notar sömu hugmyndina á staðnum: aðeins kjeftur og skerðarbrúnir fá harða behandlungu, svo restin af tólinu getur tekið á sig skokk.
Snúðskrúfur, fjöður og handtökur sem eru gerðar fyrir vottur
Hönnunargreinar ákvarða hversu lengi nákvæmni varar. Snúðnaginn þarf að sitja nógu stífur til að koma í veg fyrir óstöðugleika en samt nógu lausur til að opna með einum handlegg. Endurhverfingarfjöðrar ættu að opna tólðið strax eftir einn árs dökk. Handtögin eru mikilvæg: ergonómískur gripur með rýndri yfirborðsbeþekkingu kemur í veg fyrir slíðrun í vintónum höndum og minnkar þrýstikraftinn við endurtekin skerðingarvinnu. Líkamarnir úr króm-vanadíum bæta mótsögn gegn rosti fyrir handtól notað í byggingum sem lifa á verksviðinu. Engin af þessum eiginleikum birtist í einingaprísnum; allir þeir birtast á átta tíma tíma á vinnuskeiði.
Að passa mynstrið við verkefnið
Línumannatöl, nálhnött töl og skerðingarmynstur
Varanlegar tangar sýna gildi sitt þegar mynster þeirra passar við verkefnið. Lineman-tangar sameina gripsmynstur, klippimynstur og klemmumynstur, sem er ástæðan fyrir því að þær eru algengastar í þjónustubílum. Nálarformtangar geta náð inn í pönnur þar sem breiðri tanga ekki fer. Skártangar eru til þess að klippa; að nota þær til þess að rífa opnar veginn fyrir skemmd á brúnunum. Slipp-joint- og vatnsdælur-tangar henta við stórar tengingar, og boltaklippitangar ættu að vera á efni listanum fyrir steypujárn og keðjuverk. Blandaðar tilgreiningar gefa oft betri niðurstöður en einhver almenn kaupgerð.
Ísléttar handtöngur og öryggisreglur fyrir rafvirkni
Íslenskar handtökur eru ekki val á lit. Verkfæri sem eru metin samkvæmt IEC 60900 eða EN 60900 hafa merkingu sem segir rafmagnsmaður að íslensku handtökur hafi verið prófuð fyrir vinnu við spennu upp að tilgreindri tölu, venjulega 1000 V AC og 1500 V DC, og leiðbeiningar OSHA undir 29 CFR 1910 krefjast íslenskra verkfæra þar sem til er hætta við rafmagnsskellu. Tveir reglur eru mikilvægar: kaupa frá framleiðum sem geta gefið fram prófunardökument fyrir hverja skammta, og skoða áður en hvert einasta notkun — örlítil skörungar eða slíðrun í yfirborðinu gerir verkfæri ónotanlegt fyrir vinnu við spennu strax.
Reyndarathuganir, notkun og viðhald
Tveggja mínútna skoðun áður en skiftið hefst
Opna og loka verkfærinu: snúðnaglinn á hnöppunum ætti að hreyfa sig sléttlega án leysis í munninum. Halda því upp gegn ljósi — munnarnir ættu að hitta jafnt. Skoða skerðarbrúnina og hárdnaða munnana fyrir sprungur eða umsnúning, beygja handtökurnar til að athuga hvort séu sprungur nálægt myndaða tengingunni, og prófa endurkomuspjaldið. Hvert verkfæri sem mistekst einhverja af þessum athugunum er tekið af bílnum áður en það mistekst á stiga.
Venjur sem halda þungum tangum í góðu starfsstöðu
Notkun og áhersla á viðhald lengja notkunarlíftíma í langan tíma fram yfir hvaða kaupákvörðun sem er. Passið tól til verksins, haldið „cheater bars“ frá handtökkum og notaðu ekki skurðbrúnina á harðu efni eins og klavíúrþráð nema mynsterið sé með viðeigandi einkunn. Eftir ruslótt eða vatt verk þarf að þurrka tólið og setja litla dropa létt olía á snúðinn; geymið tól í þurru stað svo yfirborðsbeþekking og mótsögn gegn rýmingu varði lengi. Skilið tól með útbúinum endum eða sprungnum handtökum úr notkun í stað þess að gefa þau næsta liði.
Að velja varanlega tangir fyrir erfitt byggingarverk kemur niður á þrjá venjur: kaupa forguð, hitameðhöndluð stál í stað prentuðrar stálplátu, passa hvert mynster við verkið og skoða tól áður en þau mistakast á stiga. Þetta krefst enginna verkfræðipróf – aðeins vilja að spyrja hvernig tólið var framleitt áður en heil flotilla er keypt.
Oftakrar spurningar
Spurning
Hvernig má staðfesta varanleika tóls áður en stór pökkun kemur?
Svar: Biðið um dæmi fyrir sendingu og prófið þau á raunverulegum verkefnum — klippa galvaniserðan tráð, snúa, lyfta — í staðinn fyrir að treysta tilvísunarskjalsins. Athugið hreyfingu í sveigju, jöfnun tennunnar, ástand kantanna og aðlögun handtakanna á hverju dæmi. Framleiðandi sem er trúr á framleiðslu sinni heilsar afhendingu á dæmum til skemmdaprófa; ef framleiðandinn vigrar með skjalasafn er hann að svara öðru spurningunni. Prófun dæma tekur daga en krefst reglubundið að koma í veg fyrir skipalögningar af verkfærum sem mistakast í fyrstu vikunni í notkun.
Spurning
Hvað merkir HRC-mælingin á vottorði fyrir verkfæri?
Svar: HRC mælir yfirborðshardleika á Rockwell C-skalanum og er mikilvægust í klippikantum. Iðnaðarverkfæri eru oft með hardleika í miðjunni á 55 HRC og hærra við kantinn, með líkamana sem eru náttúrulega mjúkari við lægri hluta 40-talans HRC til að bæta mótsögn. Skoðið töluna sem upphafspunkt, ekki sem sönnun: hardleikinn getur breyst innan partíu og vottorð án partíuskráa sannar mjög lítid.
Spurning
Eru ílátar handtökur hentuglegar fyrir allar rafmagnsverk?
Svar: Nei. Ílátar handtökur sem eru skorðaðar samkvæmt IEC 60900 eða EN 60900 eru prófuðar fyrir starf á virku rafmagni upp að tilgreindum spennu, oftast 1000 V vissstreymi og 1500 V jafnstreymi, og þessi vernd byggist á því að yfirborðið sé óskemmd. Smáskurðir, skurðir og slitið yfirborð gerir handtökuna ónotandi fyrir starf á virku rafmagni strax. Ílátar handtökur taka ekki við fyrir lokunaraðferðum, spennuprófunum eða öðrum aðgerðum sem OSHA krefst — þær eru einungis ein lag af öryggiskerfinu, aldrei heildarkerfið.
Spurning
Hvernig á að geyma byggingarplísar milli verka?
Svar: Þurrkugeysla verndar yfirborðið og snúðinn. Hreinsi tólunum eftir vötnuð eða dustugt verk, bætið litlum dropa létt olíu í snúðinn og geymið þau út af stöðvötni – hér byrjar rýmingin, í bílakössum og opnum kúlur. Geymið skerðingarbrúnirnar með vernd gegn því að þær skerist á annan stál. Tólskýfa eða skápur með skilum kosta lítið og koma í veg fyrir óraðlega tólauppsafn sem breytir góðum tólum í brotlega tölur innan einnar ársstefnu.
Spurning
Hver mynster passar best við að snúa og klippa bundinn tráð?
Svar: Línumennsmynstur geta unnið báðar verkefni með einu tóli, sem er af hverju þau eru algengust í þjónustubílum: neðri hlutinn griper og snýr, en hliðskerillinn klippir bundinn tráð. Fyrir mikil verk skal nota þau saman við skásker, sem eru aðeins ætluð til að klippa, því að nota samsettan neðri hluta til að klippa tráð dregur úr skerðingarbrúninni. Nálhnösmynstur eru ætluð fyrir vinnu í spjaldum, ekki fyrir bundun járnstálsstangar. Að velja rétt mynster fyrir verkefnið tryggir að hvert tól geri það sem það var hönnuð fyrir.