 EN

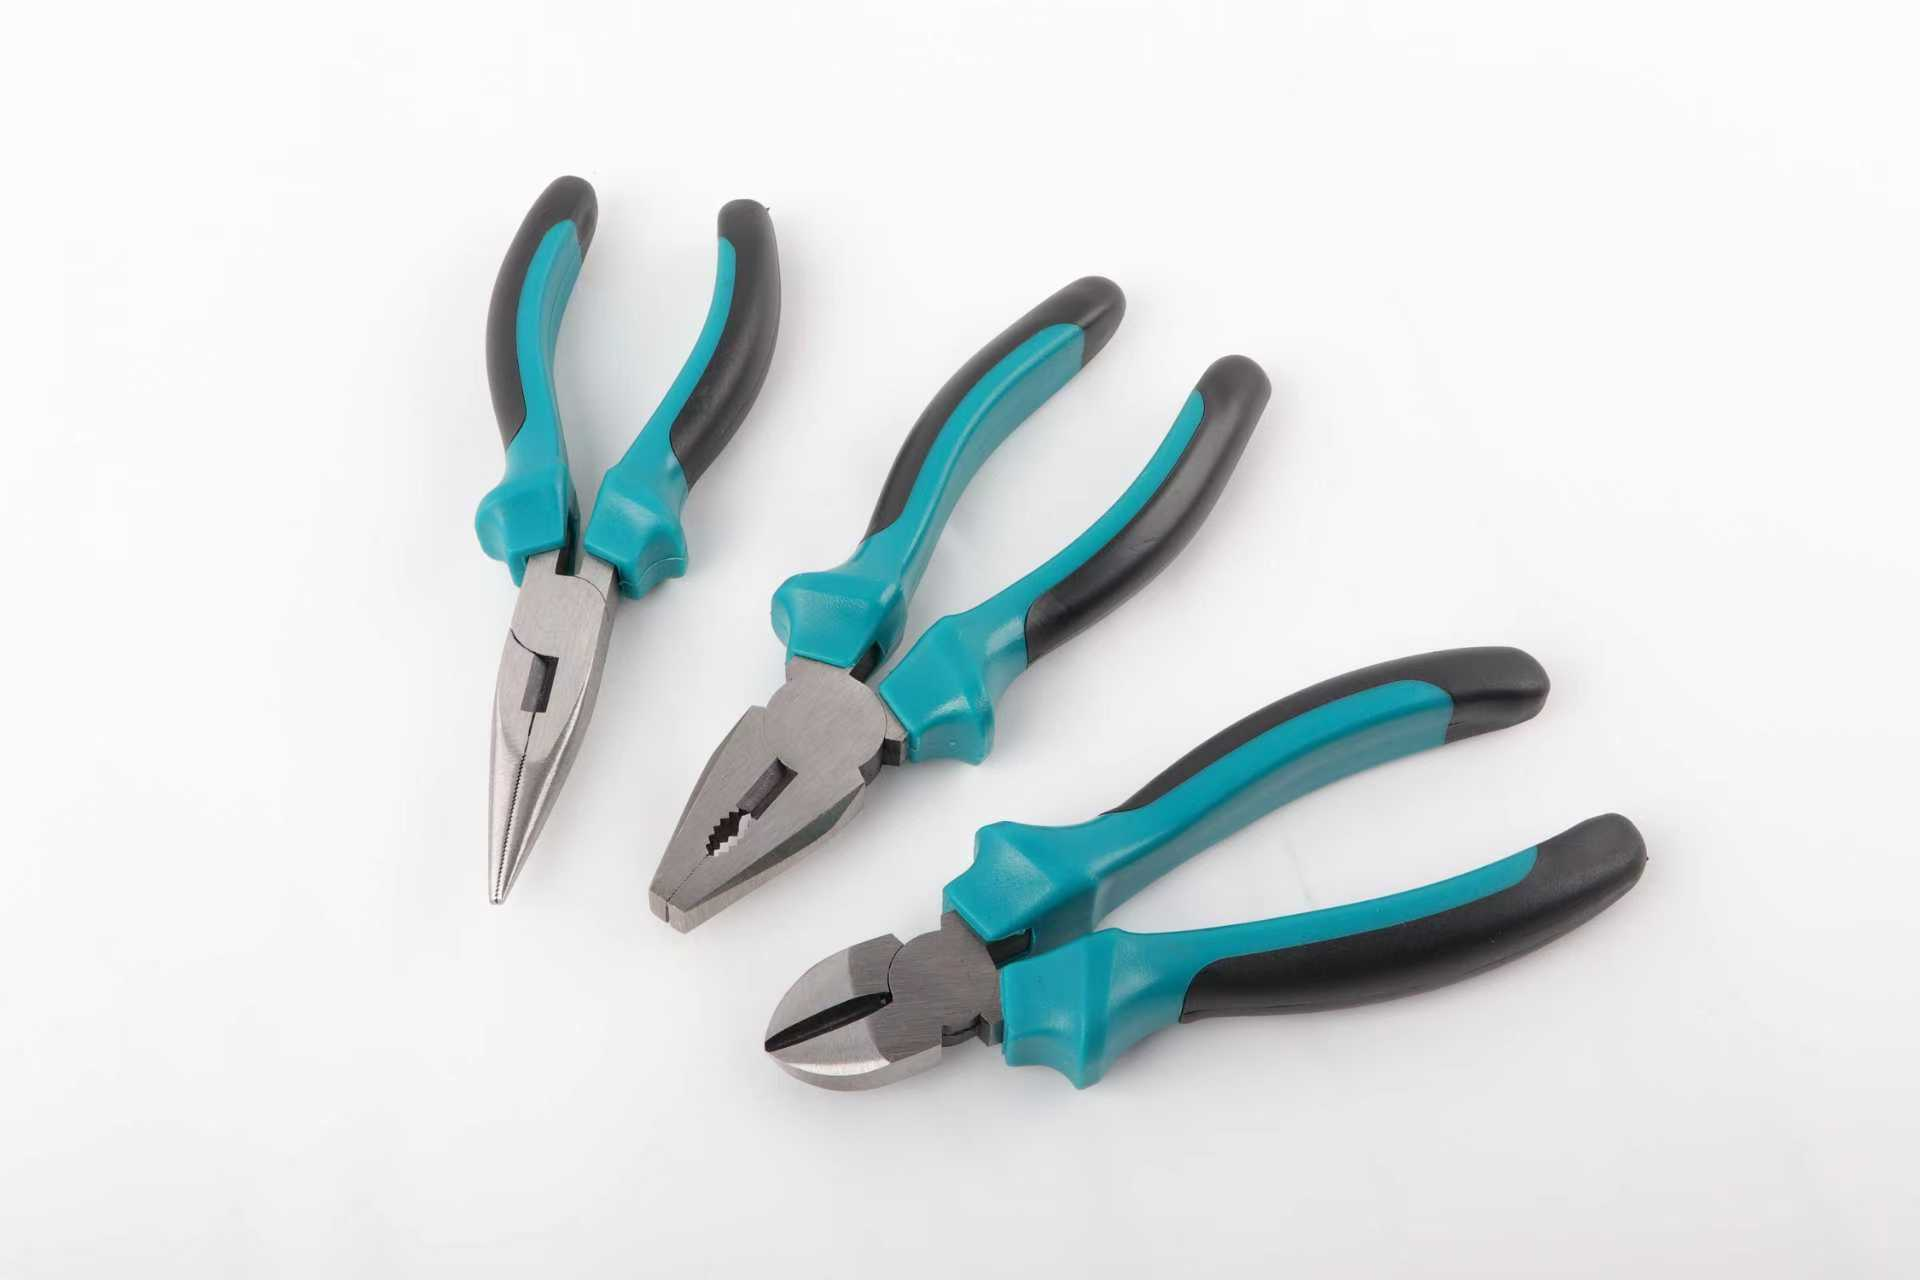
যেকোনো সক্রিয় কাজের সাইটে হাঁটুন এবং টুল ক্রিব একটি গল্প বলবে। কিছু প্লায়ার্স এক বছর ধরে চরম ব্যবহারের পরেও এখনও মসৃণভাবে খোলে; অন্যগুলো চিপ করা ধার এবং ঢিলে পিভট নিয়ে কোণে বসে আছে, বিনে যাওয়ার অপেক্ষায়। শক্তিশালী নির্মাণ কাজের জন্য টেকসই প্লায়ার্স বাছাই করা মানে হলো যা পড়ে যাওয়া, মোড়ানো, ধূলিকণা এবং গ্যালভানাইজড তারের মতো চ্যালেঞ্জ সহ্য করতে পারে—তা জানা।
একটি নির্মাণ সাইট হাতের টুলগুলোর সঙ্গে যা করে
যে বেঁকা-জব কাজটি কেউ বাজেটে ধরে না
মধ্য-আমেরিকার একটি মাঝারি আকারের বৈদ্যুতিক ঠিকাদার ছয়টি দলে হাতের সরঞ্জাম ব্যবহার করছিল, এবং ক্রয় বিভাগ প্রতি একক মূল্যে সরঞ্জাম কিনছিল। দুই মৌসুম ধরে সংখ্যাগুলো ঠিক মনে হয়েছিল। তারপর একটি সাধারণ রিবার-টাইয়িং কাজ সমস্যায় পরিণত হয়: কয়েক সপ্তাহের মধ্যে কম্বিনেশন টুলের একটি ব্যাচ তাদের জবড়ে ঘুরতে শুরু করে। দলগুলো চিটার বার এবং অতিরিক্ত বল প্রয়োগ করে এই সমস্যার সমাধান করে, যা কাজটি শেষ করে দেয় কিন্তু নীরবে সরঞ্জামগুলোকেও শেষ করে দেয়। প্রতিস্থাপন সরঞ্জামগুলো শীঘ্রই বাজেটের দ্বিগুণ হারে ব্যবহৃত হতে শুরু করে, এবং একটি দল পাশের ট্রেড থেকে লাইনম্যান’স প্লায়ার্স ধার করে।
সমস্যাটা ক্রুর সঙ্গে জড়িত ছিল না। দেহগুলো নরম ধাতু থেকে তৈরি করা হয়েছিল, এবং পিভট অঞ্চলটি কখনও সঠিকভাবে শক্ত করা হয়নি, ফলে প্রতিটি চাপ দেওয়ার কাজে মুখের অংশ আরও বেশি বিচ্যুত হয়ে যেত। সমাধান শুরু হয়েছিল ইস্পাত ও তাপ চিকিৎসা নিয়ে একটি আলোচনা দিয়ে, যার পরে বাস্তব কাজের বিরুদ্ধে নমুনা পরীক্ষা করা হয়েছিল: টাই ওয়্যার কাটা, মোড়ানো, স্টেপল টানা। যেসব টুল পরীক্ষায় উত্তীর্ণ হয়েছিল, সেগুলো ব্যবহারে নেওয়া হয়েছিল, ফেরত দেওয়ার অভিযোগগুলো কমে গিয়েছিল, এবং টুলের বাজেটটি একটি সাধারণ বাজেটের মতো আচরণ করেছিল। কাজের স্থলে, টেকসইতা একটি নির্দিষ্টকরণ—আশা নয়।
কেন সবচেয়ে কম দামের উদ্ধৃতি সাধারণত বেশি খরচ করে
একক মূল্যটি একটি সুবিধাজনক সংখ্যা, কারণ এটি একটি স্প্রেডশিট সেলের মধ্যে সহজেই ফিট হয়। মোট খরচটি আরও জটিল: প্রতিস্থাপন চক্র, একটি দল নতুন বাক্স অপেক্ষা করার সময় কাজের বিরতি, এবং যন্ত্রপাতি যেগুলো পিছলে যায় ও আটকে যায় তার নীরব উৎপাদনশীলতা কর। যে দুটি শক্তিশালী প্লায়ার্স বিশ শতাংশ বেশি দামের হলেও তিন মৌসুম টেকে, সেগুলো এক বছরে দুবার প্রতিস্থাপিত হওয়া সস্তা প্লায়ার্সের চেয়ে ভালো। নির্মাণ হাতের সরঞ্জামগুলো স্থানান্তরিত হয়—ট্রাকের বেড, টুল ব্যাগ, জুতোর তলা—তাই সমাপ্তির গুণগত মান এবং ক্ষয়রোধী ক্ষমতা ইস্পাতের গ্রেডের মতোই গুরুত্বপূর্ণ।
সরঞ্জামের ভিতরে: ইস্পাত, তাপ চিকিৎসা এবং ডিজাইন
গঠিত ইস্পাত, শমন এবং কঠোরতা ভারসাম্য
স্থায়ী প্লায়ার্সগুলি ড্রপ-ফোর্জড স্টিল দিয়ে তৈরি করা হয়, অন্যদিকে ঢালাই বা হালকা স্ট্যাম্প করা স্টক দিয়ে নয়। ড্রপ ফোর্জিংয়ের সময় উত্তপ্ত স্টিলকে উচ্চ চাপে হামার দিয়ে আকৃতি দেওয়া হয়, যার ফলে সরঞ্জামের প্রোফাইল বরাবর গ্রেন ফ্লো সারিবদ্ধ হয়; যখন কোনো দল একটি জটিল ফাস্টেনারের বিরুদ্ধে সরঞ্জামটি ঘোরায়, তখন চাপ সেই গ্রেন বরাবর ছড়ায়। তাপ চিকিৎসা হলো স্থায়িত্ব অর্জন বা হারানোর স্থান: ক uenching কঠোরতা স্থায়ী করে, আর tempering সেটি কিছুটা কমিয়ে দেয় যাতে স্টিল ভাঙার পরিবর্তে নমনীয় হয়। কাটিং এজগুলি সাধারণত মধ্য-৫০-এর উপরে HRC-তে কঠিন করা হয়, অন্যদিকে টেম্পার করা জবগুলি তাদের ধার ধরে রাখে এবং সরঞ্জামের দেহগুলি সাধারণত শক্তিসম্পন্ন হওয়ার জন্য নিম্ন-৪০-এর কাছাকাছি HRC-তে নামিয়ে আনা হয়। ইন্ডাকশন হার্ডেনিং একই নীতি স্থানীয়ভাবে প্রয়োগ করে: শুধুমাত্র জব এবং কাটিং এজকে কঠিন করা হয়, ফলে সরঞ্জামের অবশিষ্ট অংশ আঘাত শোষণ করতে পারে।
পিভট বোল্ট, স্প্রিং এবং গ্লাভস পরা অবস্থায় ব্যবহারের জন্য তৈরি হাতল
ডিজাইনের বিস্তারিত বিষয়গুলি নির্ধারণ করে যে কতক্ষণ পর্যন্ত সঠিকতা বজায় থাকবে। পিভট বোল্টটি এমনভাবে ফিট করতে হবে যাতে কোনো দোলাচল না হয়, কিন্তু এক হাতে খোলা যায় এমন স্বাধীনতা থাকে। রিটার্ন স্প্রিংগুলি ধুলোর মধ্যে এক মৌসুম পরেও টুলটিকে স্বয়ংক্রিয়ভাবে খোলা করতে পারে। হ্যান্ডেলগুলি গুরুত্বপূর্ণ: একটি আর্গোনমিক গ্রিপ যার উপর টেক্সচার্ড কোটিং রয়েছে, তা গ্লাভস পরা হাতে ঘোরানোর বিরুদ্ধে প্রতিরোধ করে এবং পুনরাবৃত্তিমূলক কাটিং-এজ কাজের সময় চাপ কমিয়ে দেয়। ক্রোম ভ্যানাডিয়াম দিয়ে তৈরি শরীর নির্মাণ স্থানে ব্যবহৃত হাতের টুলগুলির জন্য ক্ষয় প্রতিরোধী সুবিধা যোগ করে। এই বৈশিষ্ট্যগুলির কোনোটিই একক মূল্যে প্রদর্শিত হয় না; কিন্তু শিফটের অষ্টম ঘণ্টায় সবগুলি প্রকট হয়ে ওঠে।
কাজের সাথে প্যাটার্নের মিলিয়ে নেওয়া
লাইনম্যান’স, নিডল নোজ এবং কাটিং প্যাটার্ন
দৃঢ় প্লায়ার্সগুলি তখনই তাদের মূল্য প্রমাণ করে যখন এদের ডিজাইন কাজের ধরনের সাথে মিলে যায়। লাইনম্যান’স প্লায়ার্সে গ্রিপিং জব, কাটার এবং ক্রিম্পার—এই তিনটি বৈশিষ্ট্য একত্রিত থাকে, ফলে এগুলি সার্ভিস ভ্যানগুলিতে প্রাধান্য পায়। নিডল নোজ প্লায়ার্সগুলি প্যানেলের অভ্যন্তরের সংকীর্ণ স্থানে প্রবেশ করতে পারে যেখানে চওড়া জব কখনও ফিট করতে পারে না। ডায়াগোনাল কাটারগুলি শুধুমাত্র কাটার জন্য তৈরি; এগুলিকে লিভার হিসেবে ব্যবহার করলে ধারের ক্ষয় শুরু হয়। স্লিপ-জয়েন্ট এবং ওয়াটার পাম্প প্লায়ার্সগুলি বড় আকারের ফিটিং নিয়ন্ত্রণ করে, আর বোল্ট কাটারগুলি রিবার ও চেইন কাজের জন্য উপকরণ তালিকায় অন্তর্ভুক্ত থাকা আবশ্যিক। বিভিন্ন বৈশিষ্ট্যযুক্ত প্লায়ার্সের মিশ্র ব্যবহার সাধারণত একটি সাধারণ প্লায়ার্স ক্রয়ের চেয়ে ভালো কার্যকারিতা প্রদান করে।
ইনসুলেটেড হ্যান্ডেল এবং বৈদ্যুতিক কাজের নিরাপত্তা
ইনসুলেটেড হ্যান্ডেলগুলি কোনো রংয়ের বিকল্প নয়। আইইসি ৬০৯০০ বা ইএন ৬০৯০০ মানে অনুযায়ী পরীক্ষিত টুলগুলিতে একটি চিহ্ন থাকে, যা বৈদ্যুতিক প্রকৌশলীকে জানায় যে ঐ ইনসুলেটেড হ্যান্ডেলগুলি নির্দিষ্ট ভোল্টেজ পর্যন্ত (সাধারণত ১০০০ ভোল্ট এসি এবং ১৫০০ ভোল্ট ডিসি) লাইভ কাজের জন্য পরীক্ষিত হয়েছে; এবং ২৯ সিএফআর ১৯১০-এর অধীনে ওএসএইচএ-এর নির্দেশনা অনুযায়ী শক ঝুঁকি থাকলে ইনসুলেটেড টুল ব্যবহার করা আবশ্যিক। দুটি নিয়ম গুরুত্বপূর্ণ: যেসব সোর্স থেকে টুল কেনা হয়, তাদের ব্যাচ-সংশ্লিষ্ট পরীক্ষার ডকুমেন্টেশন প্রদান করার ক্ষমতা থাকা আবশ্যিক; এবং প্রতিবার ব্যবহারের আগে টুলটি পরীক্ষা করতে হবে — হ্যান্ডেলের কোটিংয়ে কোনো ক্ষত বা ক্ষয় দেখা গেলে টুলটিকে লাইভ কাজের জন্য তৎক্ষণাৎ বাতিল করে দিতে হবে।
ক্ষেত্রে পরীক্ষা, ব্যবহার ও রক্ষণাবেক্ষণ
শিফট শুরুর আগে দুই মিনিটের পরীক্ষা
টুলটি খুলুন ও বন্ধ করুন: পিভট বোল্টটি জবড়ের মধ্যে সহজে ঘুরবে এবং জবড়ের মধ্যে কোনো ঢিলেমি থাকবে না। এটিকে আলোর সামনে ধরুন — জবড়গুলি সমানভাবে মিলিত হবে। কাটিং এজ এবং টেম্পার্ড জবড়গুলি চিপ বা রোল-ওভার থেকে পরীক্ষা করুন, হ্যান্ডেলটি বাঁকিয়ে মোল্ডেড জয়েন্টের কাছে ফাটল আছে কিনা দেখুন, এবং রিটার্ন স্প্রিংটি পরীক্ষা করুন। এই পরীক্ষাগুলির যেকোনো একটিতে ব্যর্থ হলে টুলটি ল্যাডারে ব্যবহারের আগেই গাড়ি থেকে সরিয়ে ফেলতে হবে।
ভারী টুলের জন্য দীর্ঘস্থায়ী কাজ করার অভ্যাস
ব্যবহার ও যত্ন নেওয়ার মাধ্যমে টুলের সেবাকাল আরও বাড়ানো যায়—এটি কোনো ক্রয় সিদ্ধান্তের চেয়ে গুরুত্বপূর্ণ। কাজের সাথে টুলটির মিল রাখুন, হ্যান্ডেলে চিটার বার ব্যবহার করবেন না এবং প্যাটার্নটি যদি তার জন্য রেটেড না হয়, তবে কাটিং এজকে পিয়ানো তারের মতো কঠিন উপাদানের সংস্পর্শে আনবেন না। ধূলিময় বা আর্দ্র কাজের পর টুলটি মুছে ফেলুন এবং পিভটে হালকা তেলের একটি ফোঁটা দিন; টুলগুলি শুষ্ক স্থানে সংরক্ষণ করুন যাতে প্লেটিং ও কর্রোশন প্রতিরোধ ক্ষমতা দীর্ঘস্থায়ী হয়। যেসব টুলের মুখের অংশ ফুলে গেছে বা হ্যান্ডেল ফেটে গেছে, সেগুলিকে পরবর্তী দলের হাতে তুলে দেবেন না, বরং অবচয় করে ফেলুন।
ভারী কাজের জন্য টেকসই প্লায়ার্স নির্বাচন করতে তিনটি অভ্যাসের উপর নির্ভর করতে হয়: ফোর্জড, হিট-ট্রিটেড স্টিল কিনুন (স্ট্যাম্পড স্টকের পরিবর্তে), প্রতিটি প্যাটার্নকে কাজের সাথে মিলিয়ে নিন এবং ল্যাডারে কাজ করার সময় টুলগুলি ব্যর্থ হওয়ার আগেই তাদের পরিদর্শন করুন। এসব করতে কোনো ইঞ্জিনিয়ারিং ডিগ্রি প্রয়োজন হয় না—শুধুমাত্র এটা জানতে চাওয়ার ইচ্ছা প্রয়োজন যে টুলটি কীভাবে তৈরি করা হয়েছে, যাতে পূর্ণ ফ্লিট ক্রয় করার আগে সিদ্ধান্ত নেওয়া যায়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন
বাল্ক অর্ডার আসার আগে টুলের টেকসইতা কীভাবে যাচাই করা যায়?
উত্তর: পূর্ব-চালান নমুনা চান এবং সেগুলি বাস্তব কাজের বিরুদ্ধে পরীক্ষা করুন — গ্যালভানাইজড তার কাটা, মোড়ানো, ফাঁক করা — শুধুমাত্র স্পেসিফিকেশন শীটের উপর ভরসা করার পরিবর্তে। প্রতিটি নমুনার পিভট খেলা, জব সঠিক অবস্থান, ধারের অবস্থা এবং হ্যান্ডেলের ফিট পরীক্ষা করুন। যে সরবরাহকারী তার উৎপাদনে আত্মবিশ্বাসী, সে ধ্বংসাত্মক পরীক্ষাকে স্বাগত জানায়; যে সরবরাহকারী কাগজপত্র নিয়ে বাধা দেয়, সে অন্য একটি প্রশ্নের উত্তর দিচ্ছে। নমুনা পরীক্ষার জন্য কয়েকদিন সময় লাগে এবং সাধারণত প্রথম সপ্তাহেই ব্যবহারে ব্যর্থ হওয়া টুলের কন্টেইনার রোধ করে।
প্রশ্ন
টুল সার্টিফিকেটে HRC রেটিং আসলে কী বোঝায়?
উত্তর: HRC রকওয়েল C স্কেলে পৃষ্ঠের কঠোরতা পরিমাপ করে, এবং এটি কাটিং ধারের ক্ষেত্রে সবচেয়ে গুরুত্বপূর্ণ। শিল্প টুলগুলি সাধারণত ধারের ক্ষেত্রে মাঝামাঝি ৫৫-এর উপরে HRC এবং শরীরের অংশে শক্তির জন্য নিম্ন-৪০-এর কাছাকাছি HRC-এ টেম্পার করা হয়। সংখ্যাটিকে শুরুর বিন্দু হিসেবে বিবেচনা করুন, প্রমাণ হিসেবে নয়: একটি ব্যাচের মধ্যে কঠোরতা পরিবর্তিত হয়, এবং ব্যাচ রেকর্ড ছাড়া সার্টিফিকেট খুব কম কিছু যাচাই করে। ব্যবহারিক পরীক্ষা হল সংরক্ষিত নমুনার উপর কঠোরতা পরীক্ষা এবং ক্ষেত্র পরীক্ষা।
প্রশ্ন
ইনসুলেটেড হ্যান্ডেলগুলি কি প্রতিটি বৈদ্যুতিক কাজের জন্য উপযুক্ত?
উত্তর: না। আইইসি ৬০৯০০ বা ইএন ৬০৯০০ অনুযায়ী রেট করা ইনসুলেটেড হ্যান্ডেলগুলি ঘোষিত ভোল্টেজ পর্যন্ত, সাধারণত ১০০০ ভোল্ট এসি এবং ১৫০০ ভোল্ট ডিসি-তে লাইভ কাজের জন্য পরীক্ষা করা হয়, এবং সেই সুরক্ষা কোটিংয়ের অখণ্ডতা বজায় থাকার উপর নির্ভর করে। ছোট কাট, গভীর কাট বা ক্ষয় হওয়া অংশ থাকলে সঙ্গে সঙ্গে সেই টুলটিকে লাইভ কাজের জন্য ব্যবহার করা যাবে না। ইনসুলেটেড টুলগুলি লকআউট প্রক্রিয়া, ভোল্টেজ পরীক্ষা বা অন্যান্য ওএসএইচএ-প্রয়োজনীয় অনুশীলনের পরিবর্তে ব্যবহার করা যায় না—এগুলি একটি নিরাপত্তা ব্যবস্থার একটি স্তর মাত্র, কখনও সম্পূর্ণ ব্যবস্থা নয়।
প্রশ্ন
নির্মাণ প্লায়ার্সগুলি কাজের মধ্যবর্তী সময়ে কীভাবে সংরক্ষণ করা উচিত?
উত্তর: শুষ্ক সংরক্ষণ সমাপ্তি এবং পিভটকে রক্ষা করে। ভিজে বা ধূলিময় কাজের পর টুলগুলি মোছান, পিভটে হালকা তেলের একটি ফোঁটা দিন এবং তাদের স্থির জল থেকে দূরে রাখুন — ট্রাকের বেড এবং খোলা বালতি হল যেখানে ক্ষয় শুরু হয়। কাটিং এজগুলি অন্যান্য স্টিলের বিরুদ্ধে চিপ না হওয়ার জন্য সুরক্ষিতভাবে সংরক্ষণ করুন। একটি টুল ব্যাগ বা ডিভাইডার সহ ক্রিব কম খরচে পাওয়া যায় এবং এটি আলগা টুলগুলির বিশৃঙ্খলা রোধ করে, যা এক মৌসুমের মধ্যেই ভালো টুলগুলিকে বেঁকে যাওয়া জব স্পেয়ারে পরিণত করে।
প্রশ্ন
কোন প্যাটার্নটি টাই ওয়্যার টোয়িস্ট এবং কাটার জন্য উপযুক্ত?
উত্তর: লাইনম্যানের প্যাটার্নগুলি একটি টুলে উভয় কাজ করে, যার কারণে এগুলি সার্ভিস ভ্যানগুলিতে প্রাধান্য পায়: জব ধরে রাখে এবং টোয়িস্ট করে, আর সাইড কাটার টাই ওয়্যার কাটে। বৃহৎ পরিমাণে কাজের জন্য, কাটার কাজের জন্য বিশেষায়িত ডায়াগোনাল কাটারের সাথে এগুলিকে জোড়া করুন, কারণ কম্বিনেশন জব দিয়ে তার কাটলে ধারটি ভালো থাকে না। নিডল নোজ প্যাটার্নগুলি প্যানেলে ব্যবহার করা হয়, রিবার-টাইয়িং কাজে নয়। কাজের সাথে প্যাটার্ন মিলিয়ে নেওয়া প্রতিটি টুলকে তার নকশা অনুযায়ী কাজ করতে সাহায্য করে।