 EN
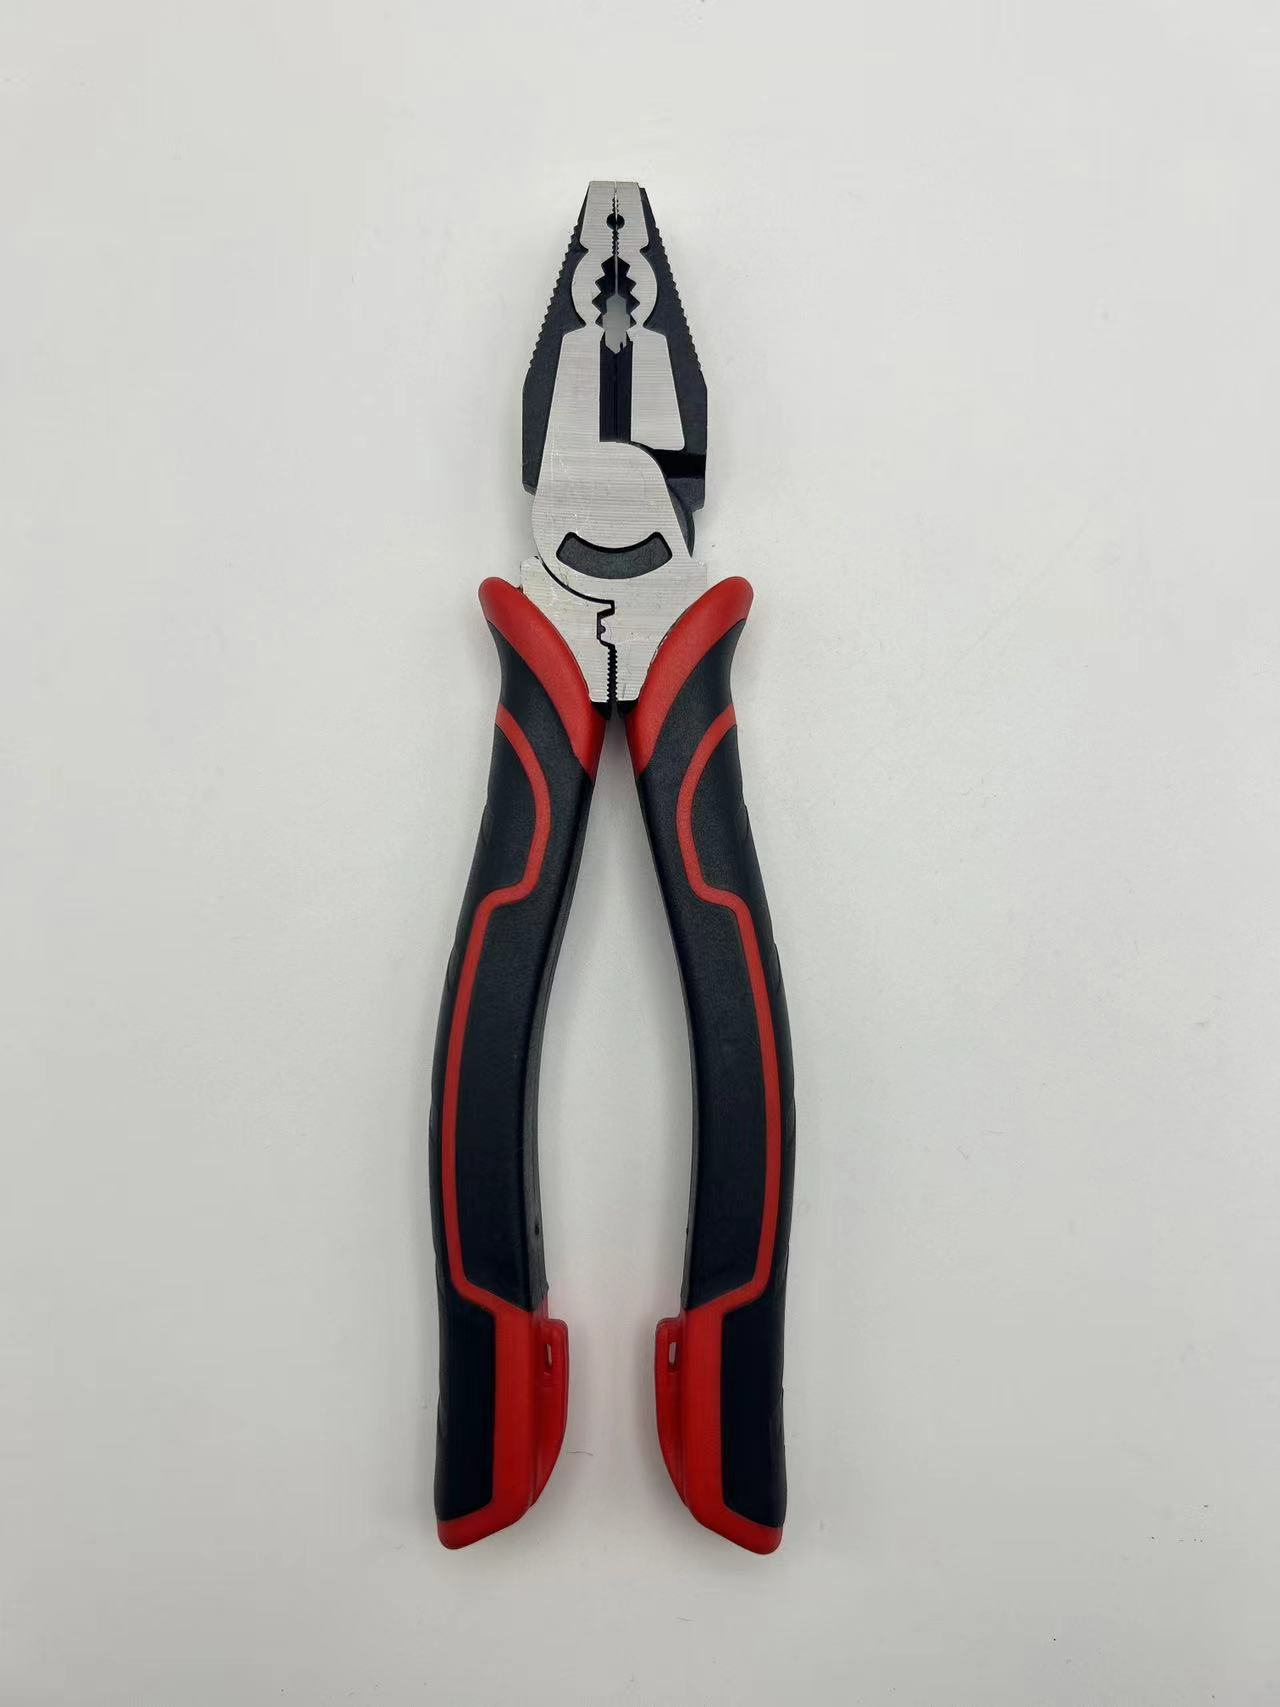
စက်မှုလုပ်ငန်း ထိန်းသိမ်းရေးအဖွဲ့များသည် ခိုင်မာသော စပရင်ဝိုင်ယာကို အသုံးပြုမှုမှားယွင်းမှုကြောင့် ဖြစ်ပွားသည့် ပြဿနာကို MRO ဝယ်ယူသူတစ်ဦးက စုံစမ်းဖော်ထုတ်ပေးသည့်အထိ လေးမှုန်းခြင်းများကို လေးမှုန်းခြင်းတစ်ခုချင်းစီကို လေးမှုန်းခြင်းအနည်းငယ်ကြားတွင် အစားထိုးခဲ့ကြသည်။ ယုံကြည်စိတ်ချရသော စက်မှုလုပ်ငန်း ဝိုင်ယာလေးမှုန်းခြင်းများသည် အသုံးပြုမှုကြောင့် အသွားအလေးမှုန်းခြင်းများ ပိုမိုကြာရှည်စွာ ထိန်းသိမ်းနိုင်သင့်ပါသည်။ ထို့ကြောင့် ဘီလ်ဒ်ကို ပျက်စီးစေသည့် အကြောင်းရင်းများကို နားလည်ခြင်းသည် ဝယ်ယူမှုအဖွဲ့အစည်းများအတွက် မှန်ကန်သော ကိရိယာကို ရွေးချယ်ရေးသတ်မှတ်ရန် အထောက်အကူပေးပြီး လုပ်သမ်းများအနေဖွင့် လိုင်းတွင် စုံစမ်းမှုများကို အချိန်မီမှုန်းခြင်းများမှ ကာကွယ်ရန် အထောက်အကူပေးပါသည်။ ဖြန့်ဖေးသူများနှင့် MRO ဝယ်ယူသူများအတွက် မှန်ကန်သော တည်ဆောက်မှုကို ရွေးချယ်ပြီး လက်နက်များအားလုံးတွင် ရိုးရှင်းသော ထိန်းသိမ်းရေးလုပ်ထိုးမှုကို အာမခံရန် အကောင်းဆုံးနည်းလမ်းဖြစ်ပါသည်။
အသွားအလေးမှုန်းခြင်းများကို ပျက်စီးစေသည့် ပုံစံများ
ခိုင်မာသော ဝိုင်ယာကို လေးမှုန်းခြင်းကြောင့် အသွားအလေးမှုန်းခြင်းများ ပျက်စီးခြင်း
အစောပိုင်းတွင် ပျက်စီးခြင်း၏ အဖြစ်များသော အကြောင်းရင်းမှာ ကိရိယာကို ဒီဇိုင်းထုတ်ထားသည့် ပစ္စည်းနှင့် မက်ခြင်းဖြစ်သည်။ ဝိုင်ယာဖြတ်ကိရိယာသည် ပီယာနိုဝိုင်ယာ၊ စပရင်သံမှုန် သို့မဟုတ် အမြဲတမ်းခိုင်မာသော လော့ခ်ဝိုင်ယာနှင့် ထိတွေ့မှုရှိသည့်အခါ ထိတွေ့နေသည့် နေရာတွင် ဖြစ်ပေါ်လာသော ဖိအားသည် ဖြတ်ခြင်းအစွန်း၏ မာက်မာကို ကျော်လွန်ပြီး အစွန်းမှ အလွန်သေးငယ်သော အမှုန်များ ကွဲထွက်သွားသည်။ ဂျူရှင်း ကိရိယာများသည် အမြင့်ဖိအားရှိသော ကရိုမီယမ်-ဗနေဒီယမ် (CR-V) သံမှုန်ဖြင့် စက်မှုအသုံးအဆောင်များကို ဖော်မော်ထုတ်လုပ်ပြီး အစွန်းကို အီလက်ထရောမေဂျနက်တစ်ဖြင့် မာက်စေသည်။ သို့သော် အမြဲတမ်းခိုင်မာသော ဘလေးဒ်တစ်ခုသည်လည်း အသုံးပြုသည့် ဖိအားသည် သန့်စင်စွာ ဖြတ်တောက်ခြင်းမှ မဟုတ်ဘဲ တစ်ခုတည်းသော ကြမ်းတမ်းသော အမှတ်တွင် စုစုပေါင်းဖြစ်ပေါ်သည့်အခါ ကွဲထွက်သွားသည်။ မှန်ကန်သော အဆင့်ကို သတ်မှတ်ခြင်းဖြင့် ဤပုံစံကို ကာကွယ်နိုင်သည်။
ဘလေးဒ်မျက်နှာပုံကို ပိုမိုပျော့ပေါ့စေသည့် အရှိန်မှုန်
အစိုဓာတ်၊ ဆားရည်မှုန်မှုန်နှင့် ဖလပ်စ်ကြွင်းကျန်မှုများသည် ဘလေးဒ်ကို မော်လီကျူလာအဆင့်တွင် တိုက်ခိုက်ပါသည်။ စိုစွတ်နေသောနေရာတွင် သိုလှောင်ထားသော ဝိုင်ယာကတ်တာ (wire cutter) သို့မဟုတ် ဖလပ်စ်ဖြင့် အထုပ်လုပ်ထားသော ဝိုင်ယာကတ်တာသည် ပထမဦးဆုံးအနေဖြင့် ချောမှုကို ဆုံးရှုံးပါသည်။ ထိုအချိန်မှစ၍ ပစ္စည်း၏ အမိုးအကာအပိုင်းသည် ပိုမိုပါးလွဲလာပြီး နောက်ဆုံးတွင် အမိုးအကာအပိုင်း၏ အလေးချိန်ကို ထောက်ပံ့နိုင်သော အပိုင်းသည် လျော့နည်းလာပါသည်။ ပစ္စည်း၏ အစွန်းသည် ဖြတ်ခြင်းမှ မဟုတ်ဘဲ ဖိစို့ခြင်းသာ ဖြစ်ပါသည်။ ကရိုမီယမ်-ဗနေဒီယမ် သံမဏိသည် ကောင်းမွန်သော အရိုးစားမှုခံနိုင်ရည်ရှိသော်လည်း မည်သည့်အထုပ်အမျိုးအစားပင် အသုံးပြုပြီးနောက် ဂရုစိုက်မှုမရှိပါက ဓာတုပစ္စည်းများ၏ အဆက်မပါသော ထိတ်တုန်မှုကို မခံနိုင်ပါသည်။ ပစ္စည်းကို ပုံမှန်အားဖြင့် သုတ်ပေးခြင်းနှင့် အနည်းငယ်သော သံမဏိအပိုင်းပေါ်တွင် ဆီအလွှာအနည်းငယ် လိမ်းပေးခြင်းဖြင့် မျက်နှာပုံစံကို ထိန်းသိမ်းပေးပြီး နောက်တစ်ကြိမ် အသုံးပြုရာတွင် အစွန်း၏ ပုံစံကို မှန်ကန်စေပါသည်။ ပေနယ် တည်ဆောက်သူများမှ စုဆောင်းထားသော အချက်အလက်များအရ ပြန်လည်ပေးပို့မှုများ၏ အများစုသည် ထုတ်လုပ်မှုအမှားမှ မဟုတ်ဘဲ သိုလှောင်မှုအမှားမှ အဓိကအားဖြင့် ဖြစ်ပါသည်။
ဘာကြောင့် သံမဏိအဆင့်တွင် ပုံပေါ်လာသော အသုံးပြုမှုအမှားများကြောင့် ပုံပေါ်လာသော အသုံးပြုမှုအမှားများ
အီလက်ထရိုမေဂျ်နက်တစ် အပိုင်းအစိတ်များဖြင့် အမိုးအကာအပိုင်းကို မှန်ကန်စေခြင်းနှင့် အဏုကြွင်းအပိုင်းအစိတ်များ ပျောက်ဆုံးခြင်း
အိုင်န်ဒက်ရှင် ဟာ့ဒ်နင်းခြင်းသည် လျှပ်စစ်သံလိုက်ဖီလ့်ဒ်အတွင်း ကြေးနီခြင်းဖြင့် အန်းထိပ်၏ မျက်နှာပုံကို အလွန်မာပြီး အလွန်ပါးသော အကာအရံတစ်ခု ဖန်တီးပေးပါသည်။ ထိုအကာအရံသည် အန်းထိပ်၏ အားသောင်းနေမှုကို ခံနိုင်ရည်ရှိသော်လည်း ကြမ်းတမ်းမှုကို မခံနိုင်ပါ။ မာသောပစ္စည်းများကို အက်ခြင်းတိုင်းတွင် အဏုကြွင်းများ ပေါ်ပေါက်လာပြီး အချိန်ကြာလာသည်နှင့်အမျှ ထိုအဏုကြွင်းများသည် ပျံ့နှံ့လာပြီး အကာအရံသည် အလွန်အမင်း ကွဲထွက်သွားပါသည်။ အောက်ခြေအစိတ်အပိုင်းများ ပုံပေါ်လာသည်နှင့်အမျှ အန်းထိပ်သည် လှည့်သွားခြင်း (roll) သို့မဟုတ် ကွဲထွက်သွားခြင်း (chip) ဖြစ်ပါသည်။ ISO 5744 သည် ပလိုင်ယားများနှင့် အက်ခြင်းကိရိယာများအတွက် မာက်မှုအဆင့်များကို သတ်မှတ်ပေးပါသည်။ ANSI သည်လည်း အလားတူ အကန့်အသတ်များကို ဖော်ပြထားပါသည်။ ထို့ကြောင့် ဝယ်သူများသည် အက်ခြင်းလုပ်ရန် သင့်လျော်သော မာက်မှုအဆင့် (HRC) ကို အတည်ပြုရန် လိုအပ်ပါသည်။
အကြိမ်ကြိမ် အားသောင်းနေမှုအောက်တွင် ပုံပေါ်လာသော ကွဲကြောင်းများ
ခြတ်ခြင်းသည် စက်ဝိုင်းအလုပ်ဖြစ်သည်။ အက်က်စ်တင်မှုတိုင်းသည် သံမဏိဖြင့် စုပ်ယူထားသော ရှုပ်ထွေးမှုအဖြစ် အမျှင်နှင့် လှည့်ပေါက်ကို ဆွဲခြင်းဖိအားဖြင့် ဖော်ပေးသည်။ ကြေးနီကြိုးများအတွက် အလွန်ကြီးမားသော ကြိုးများကို ခြတ်ရာတွင် ခြတ်သည့်ကိရိယာကို အလွန်အမင်း ဖိအားပေးပါက ရှုပ်ထွေးမှုသည် အသက်ရှင်နိုင်မှုနှုန်းကို ကျော်လွန်ပြီး အမျှင်ဖွဲ့စည်းမှုတွင် ရှုပ်ထွေးမှုများ စုစည်းလာကာ ခြတ်ခြင်းအစွန်းနှင့် လှည့်ပေါက်အနီးတွင် ပုံဖော်မှုအက်က်များ စတင်ဖြစ်ပေါ်လာသည်။ အောက်ချိုးထုတ်ထားသော ကိရိယာသည် အေးစေးထုတ်ထားသော ကိရိယာထက် ဤအခြေအနေကို ပိုမိုကောင်းစွာ ခံနိုင်ရည်ရှိသည်။ သို့သော် အလွန်အမင်း ဖိအားပေးခြင်းသည် စက်ဝိုင်းအရေအတွက်ကို လျော့နည်းစေသည်။ ကြိုးအရွယ်အစားနှင့် ကိုက်ညီသော အဆင့်သတ်မှတ်ထားသော ကိရိယာကို ရွေးချယ်ခြင်းဖြင့် ရှုပ်ထွေးမှုကို လုံခြုံသော အကွက်အတွင်းတွင် ထားရှိနိုင်ပြီး ခြတ်ခြင်းအစွန်းကို အားထိခိုက်မှုမှ ကာကွယ်ပေးနိုင်သည်။ NFPA 70E နှင့် OSHA 1910.335 တွင် ပျက်စီးနေသော ကိရိယာများသည် အလုပ်နှင့် အလုပ်သမားနှစ်ဖက်စလုံးကို အန္တရာယ်ဖော်ပေးကြောင်း အသိပေးထားသည်။
ပျက်စီးမှုမီ အသုံးပြုမှုကို စစ်ဆေးခြင်း
မျက်စိဖြင့် စစ်ဆေးခြင်းနှင့် အမျှင်မှုန်အား (HRC) စစ်ဆေးခြင်း
နေ့စဉ် မြင်သာသော စစ်ဆေးမှုဖြင့် ပျက်စီးမှုဖြစ်လာခြင်းမှ အရင်တွေ့ရှိနိုင်ပါသည်။ ဝိုင်ယာကတ်တာကို ထုတ်ပေးရန်မှီ တောက်ပသော အနက်ရောင်အမှတ်အသားများ၊ အစွန်းများ လှည့်နေခြင်း၊ ခဲမှုန်များ စီးဆင်းနေခြင်းနှင့် အရှိန်အဟောင်းများကြား အကွာအဝေးများကို စစ်ဆေးပါ။ အသုံးပြုပြီးသော အစွန်းများသည် သန့်ရှင်းသော ဖြတ်တောက်မှုများအစား ဖောင်းပေါက်နေသော ကြိုးများကို ဖြစ်ပေါ်စေပါသည်။ မြေပေါ်အဖွဲ့များသည် အရည်အသွေးရှိသော ကိရိယာများပေါ်တွင် ဖော်ပြထားသော HRC တန်ဖိုးများနှင့် ပေါင်းစပ်၍ ပိုတ်တော်လေး စမ်းသပ်ကိရိယာဖြင့် အမှန်အကန် အမြန်နှုန်းကို စစ်ဆေးနိုင်ပါသည်။ IEC 60900 နှင့် ISO 5742 တို့တွင် လက်နှင့်သုံးကိရိယာများ၏ တည်ဆောက်မှုနှင့် စမ်းသပ်မှုနည်းလမ်းများကို ဖော်ပြထားပြီး စစ်ဆေးသူများအတွက် စံချိန်စံညွှန်းတစ်ခု ဖော်ပေးပါသည်။ သံသရောင်းသော ကိရိယာကို အသုံးပြုခြင်းမှ ဖျောက်ပေးခြင်းဖြင့် ဒဏ်ရာရခြင်းနှင့် ပြန်လည်ပြုပြင်ခြင်းများကို ကာကွယ်နိုင်ပါသည်။
ပေါက်ကွဲမှု ဆက်သွယ်မှုနှင့် အသားအမှုန်များ၏ ညီညွတ်မှု စစ်ဆေးခြင်း
ပစ္စည်း၏ လှည့်သည့်အစိတ်အပိုင်းတွင် အကောင်းမခံသော အကွာအဝေးရှိခြင်းသည် အန္တရာယ်ဖော်ဆောင်သည့် အရှိန်များသော အကြောင်းရင်းဖြစ်သည်။ လှည့်သည့်အစိတ်အပိုင်းတွင် အကောင်းမခံသော အကွာအဝေးရှိသည့် ကြေးနီခုံးဖြင့် ဖြတ်သည့်အခါ ဖြတ်သည့်အစိတ်အပိုင်း၏ အစိတ်အပိုင်းအားလုံးတွင် ထိစပ်မှုမရှိတော့ဘဲ ဖြတ်သည့်အစိတ်အပိုင်း၏ အဖျားတွင် အားအများအပြားစုစည်းပြီး ဖြတ်သည့်အစိတ်အပိုင်းသည် ကွဲထွက်သွားနိုင်သည်။ ဓားနှစ်ချောင်းသည် အပ်နှက်မှုကောင်းစေရန် အပ်နှက်မှုကောင်းစေရန် စစ်ဆေးပါ။ လှည့်သည့်အစိတ်အပိုင်းသည် အလွန်တင်းကြပ်ပြီး ဘေးဘက်သို့ လှုပ်ရှားမှုမရှိစေရန် စစ်ဆေးပါ။ အစိတ်အပိုင်းများ မကောင်းမွန်စွာ တူညီမှုမရှိခြင်းသည် မှန်ကန်စွာ အသုံးမပြုမှု သို့မဟုတ် ထိခိုက်မှုကြောင့် ပျက်စီးမှုကို ညွှန်ပြသည်။ ထုတ်လုပ်သူ၏ အက်ဒ်မ်အတိုင်း လှည့်သည့်အစိတ်အပိုင်းကို တင်းကြပ်စေခြင်းဖြင့် အစိတ်အပိုင်းများ တူညီမှုကို ပြန်လည်ရရှိနိုင်သည်။ သို့သော် လှည့်သည့်အစိတ်အပိုင်းရှိ အက်ဒ်မ်သည် ရှည်လျောင်းသွားပါက ပစ္စည်းသည် အသုံးပြုနိုင်သည့် အဆုံးသို့ ရောက်ရှိပြီး အသုံးပြုမှုမှ ထုတ်ပယ်ရန် လိုအပ်ပါသည်။
အသုံးပြုမှုကောင်းမွန်စေရန်နှင့် အသုံးပြုနိုင်သည့် ကာလကို ရှည်လျောင်းစေရန် ထိန်းသိမ်းမှု
သန့်ရှင်းရေး၊ သဲလ်မ်းခြင်းနှင့် ချေးတက်ခြင်းမှ ကာကွယ်ရေး
အလုပ်အကောင်းဆုံးဖြစ်စေရန် အလုပ်အပိုင်းတိုင်းပြီးနောက် ဓားနှင့် လှည့်မှုအစိတ်အပိုင်းကို ချည်ထည်တစ်စုံဖြင့် သုတ်ပါ။ ထို့နောက် စိုထေးမှုကို တားဆီးရန် အဆိုပါအစိတ်အပိုင်းများပေါ်တွင် အဆီအပေါက်အနည်းငယ် လိမ်းပေးပါ။ လှည့်မှုအစိတ်အပိုင်းတွင် အဆီစက်လေးတစ်စက် လိမ်းပေးခြင်းဖြင့် လှည့်မှုလုပ်ဆောင်မှုကို ချောမွေ့စေပြီး အမှုန်များကြောင့် ဖြစ်ပေါ်လာသော ပိုမိုပြင်းထန်သော ပွန်းပဲမှုကို ကာကွယ်ပေးပါသည်။ ကာကွယ်မှုအလွှာကို ဖျက်ဆီးသည့် ဓာတုပစ္စည်းများကို ရှောင်ကြဉ်ပါ။ ထို့အပ besides ကို စိုစွတ်သော ကိရိယာသေတ်တွင် မထားဘဲ ခြောက်သော အိတ်တွင် သိမ်းဆောင်ပါ။ ဤအသေးနုပ်သော အလုပ်အကောင်းများသည် အိုင်ဒူက်ရှင်-ဟာ့ဒ်န် အစွန်းနှင့် ကရိုမီယမ်-ဗနေဒီယမ် ကိုယ်ထည်ကို ကာကွယ်ပေးပြီး အသုံးပြုမှုကာလကို ပထမနှစ်တွင် အသုံးပြုသည့် အချိန်ထက် ပိုမိုကြာရှည်စေပါသည်။ အလွန်မြန်ဆန်သော သုတ်ခြင်းလုပ်ဆောင်မှုသည် စက္ကန်းအနည်းငယ်သာ ကုန်ကြာပြီး ကိရိယာကို အစောပိုင်းတွင် ပျက်စီးစေသည့် ဖြေးဖြေးချင်း ပျက်စီးမှုကို ကာကွယ်ပေးပါသည်။
မသင့်လျော်သော အသုံးပြုမှုနှင့် အလေးချိန်ပိုမိုတင်ခြင်းကို ရှောင်ကြဉ်ပါ
အစောပိုင်းတွင် ပုံမှန်မဟုတ်သော ပုံစံဖြင့် ပုံပိုမှုသည် အများအားဖြင့် မှားယွင်းသော ကိရိယာကို အသုံးပြုခြင်းကြောင့် ဖြစ်ပါသည်။ ဘော်လ်တ်များ၊ နေးလ်များ၊ ဝိုင်ယာခြံစည်းရိုးများ သို့မဟုတ် မာကြောသော သံမဏိများကို ဖြတ်ရန်အတွက် ပုံမှန်ဖြတ်ကိရိယာများ၏ အမျက်နှင့် အနားသည် မှီခိုရမည့် အထိ မှီခိုနိုင်ခြင်းမရှိပါ။ ဒိုင်ယာဂွနယ်ဖြတ်ကိရိယာများကို ပုံမှန်အားဖြင့် ပေါ့ပါးသော ကြေးနီနှင့် ပေါ့ပါးသော ဝိုင်ယာများကို ဖြတ်ရန်အတွက် အသုံးပြုပါသည်။ မာကြောသော ရောဒ်များကို ဖြတ်ရန်အတွက် ဘော်လ်တ်ဖြတ်ကိရိယာများကို အသုံးပြုပါသည်။ ကိရိယာကို ဝိုင်ယာအမျိုးအစားနှင့် ကိုက်ညီအောင် ရွေးချယ်ပါ။ လက်များကို ဖြတ်ခြင်းအကွေးအတွင်း မထားပါနှင့်။ ဖြတ်ကိရိယာ၏ အနားကို မှောင်ခြင်းအတွက် အသုံးမပြုပါနှင့်။ ကိရိယာကို မှန်ကန်စွာ ရွေးချယ်ခြင်း၊ စစ်ဆေးခြင်းနှင့် အသုံးပြုခြင်းဖြင့် ဝိုင်ယာဖြတ်ကိရိယာသည် စက်မှုလုပ်ငန်းတွင် ယုံကြုံစွာ အသုံးပြုနိုင်ပြီး ကြာရှည်စွာ အသုံးပြုနိုင်သော ကိရိယာဖြစ်လာပါသည်။
အလွန်မြန်စွာ ပုံပိုမှုသည် မကြာခဏ မှီခိုရမည့် အခြေအနေများနှင့် ပတ်ဝန်းကျင်အခြေအနေများကို သံမဏိနှင့် ပုံစံအရ မှီခိုနိုင်ခြင်းမရှိခြင်းကြောင့် ဖြစ်ပါသည်။ အနားမှုန်မှု၊ ချေးတက်ခြင်း၊ ပေါင်းမှုန်မှုနှင့် မှားယွင်းသော အသုံးပြုမှုများသည် အထက်ပါအခြေအနေများကြောင့် ဖြစ်ပါသည်။ ဖော်ဂ်ခုန်ခြင်းဖြင့် ပြုလုပ်ထားသော ကရိုမ်-ဗနေဒီယမ် ကိရိယာများကို အိန်ဒတ်ရှင်ဖြင့် မှီခိုနိုင်သော အနားဖြင့် ပြုလုပ်ထားသည့် ကိရိယာများကို ဝယ်ယူခြင်းသည် အဖြေ၏ တစ်ဝက်သာ ဖြစ်ပါသည်။ စနစ်ကျသော စစ်ဆေးမှုနှင့် ထိန်းသိမ်းမှုများဖြင့် အဖြေကို ပြည့်စုံစေပါသည်။ မှန်ကန်စွာ ရွေးချယ်ထားသော စက်မှုလုပ်ငန်းအတွက် ဝိုင်ယာဖြတ်ကိရိယာသည် သတ်မှတ်ထားသော အကြောင်းအရာများအတွင်း အသုံးပြုပြီး နေ့စဉ် ထိန်းသိမ်းမှုများကို ပေးပါက ကြာရှည်စွာ အသုံးပြုနိုင်ပြီး စုစုပေါင်း ပိုင်ဆိုင်မှုစ cost သည် နောက်ဆုံးတွင် နည်းပါသည်။
မေးလေ့ရှိသောမေးခွန်းများ
မေးခွန်း
ခေတ်မီ ကတ်တီင်းအစွန်းတွေ ပုံပျက်လာတဲ့ ပထမဆုံး လက္ခဏာတွေက ဘာတွေလဲ။
အဖြေ - အစေးနှုန်းမှုန်းသေးသေးလေးတွေ၊ သို့မဟုတ် ဖောင်းပေါက်နေသော ကြေးနီခေါင်းများ (သန့်ရှင်းစွာ ဖြတ်ထားခြင်းမရှိသော)၊ မှုန်းနေသော အမှတ်အသားများနှင့် အစွန်းမှုန်းနေသော အစွန်းများသည် အစေးနှုန်းမှုန်းသေးသေးလေးများဖြစ်သည်။ သံခေါင်းများ၊ အထုပ်ဖုံးမှုန်းနေသော နေရာများတွင် အလင်းရောင်များ၊ နှင့် ပိတ်လေးတွင် ဓားအစွန်းများ ကွာဟမှုများသည်လည်း ပြဿနာကို ညွှန်ပေးသည်။ ဒါတွေထဲက တစ်ခုခုဖြစ်နေရင် ကိရိယာက ကတ်တီင်းအစွန်း ပုံပျက်လာပြီဖြစ်ပြီး ကြေးနီကို ပျက်စီးစေခြင်း သို့မဟုတ် လုပ်သက်ကို ထိခိုက်စေခြင်းမှ ကာကွယ်ရန် စစ်ဆေးရန် အများကြီး လိုအပ်ပါသည်။
မေးခွန်း
အထဲက သံမှုန်းမှုန်းသေးသေးလေးကို ကတ်တီင်းလုပ်ရင် အစွန်းကို ဘာကြောင့် အများကြီး မြန်မြန် ပျက်စီးစေသောနောက်ကွယ်မှု ရှိသောနောက်ကွယ်မှု ဘာလဲ။
အဖြေ - သံမှုန်းမှုန်းသေးသေးလေး သို့မဟုတ် ပီယာနို ကြေးနီတွေက ဓားအစွန်းရဲ့ သံမှုန်းမှုန်းသေးသေးလေးကို အနီးစပ်ဆုံး သို့မဟုတ် ကျော်လွန်သွားနိုင်ပါသည်။ ထိတ်တွေ့မှု ဖိအားက သံမှုန်းမှုန်းသေးသေးလေးကို ကျော်လွန်သွားရင် ကြေးနီကို ဖြတ်ခြင်းမဟုတ်ဘဲ အစွန်းမှုန်းသေးသေးလေးတွေ အသေးစား အစွန်းမှုန်းသေးသေးလေးတွေ ကွဲထွက်သွားပါသည်။ အစွန်းကို ပိုပေါ့ပါးသော ကြေးနီတွေအတွက် ဒီဇိုင်းလုပ်ထားပါသည်။ ဒါကြောင့် ပိုမာသော ကြေးနီတွေကို ဖြတ်ဖို့ အသုံးပြုရင် ဖိအားက အစွန်းမှုန်းသေးသေးလေးပေါ်မှာ အများကြီး စုစည်းသွားပြီး အစွန်းမှုန်းသေးသေးလေးကို အများကြီး မြန်မြန် ကွဲထွက်စေပါသည်။ မှန်ကန်သော အများအားဖြင့် သို့မဟုတ် အထူးသော ဘော်လ်ট် ကတ်တီင်းကို အသုံးပြုခြင်းဖြင့် အစွန်းမှုန်းသေးသေးလေး အများကြီး မြန်မြန် ပျက်စီးခြင်းကို ကာကွယ်နိုင်ပါသည်။
မေးခွန်း
စက်မှုလုပ်ငန်းတွင် အသုံးပြုသော ကတ်တီင်းကိရိယာကို ဘယ်လောက်ခါ စစ်ဆေးသောနောက်ကွယ်မှု လိုအပ်ပါသည်။
အဖြေ။ လက်နက်တစ်ခုခုကို အသုံးပြုရန် စတင်မည့်အခါတိုင်း အများဆုံးအရေးကြီးသော အမြင်ဖြင့် စစ်ဆေးရမည့်အချက်များမှာ အနားထိပ်၊ လှည့်မှုအမှတ်နှင့် ဓားထွက်ပေါက်ကြား အကွာအဝေးတို့ဖြစ်သည်။ အသုံးများသော နေရာများတွင် လက်နက်များကို လစဉ် သို့မဟုတ် ထုတ်ပေးမည့်အခါတွင် အမြင်ဖြင့်မက်သော အမြင်ဖြင့် စစ်ဆေးခြင်းနှင့် အနေအထား မှန်ကန်မှုကို စစ်ဆေးခြင်းများကို ပြုလုပ်သင့်သည်။ အနှစ်သာရမှုများ သို့မဟုတ် အက်ဆစ်များပါသော ပစ္စည်းများကို အသုံးပြုသည့် လက်နက်များကို ပိုမိုမက်သော အကြိမ်ရေအတွက် စစ်ဆေးရမည်။ ပျက်စီးနေသော လက်နက်ကို အများဆုံးအရေးကြီးသော အချိန်တွင် ဖယ်ရှားခြင်းဖြင့် အလုပ်သမားများနှင့် ထုတ်လုပ်မှုအားလုံးကို ကာကွယ်ပေးနိုင်သည်။ လက်နက်များ၏ အသုံးပြုမှုအကြောင်း စာဖြင့် မှတ်တမ်းများကို ထုတ်ဖော်ပေးခြင်းဖြင့် လက်နက်များ၏ အသုံးပြုမှုအကြောင်း အချက်အလက်များကို ဖြန့်ဖေးသူများနှင့် ဘေးကင်းရေးစီမံသူများက လက်နက်များ၏ အသုံးပြုမှုအကြောင်း အချက်အလက်များကို စုစည်းနိုင်သည်။
မေးခွန်း
အဆီလေးမှုသည် လက်နက်များ၏ အသုံးပြုနိုင်သည့် ကာလကို တကယ်တမ်း တိုးမောင်းပေးနိုင်ပါသလား။
အဖြေ။ ဟုတ်ပါသည်။ လက်နက်၏ လှည့်မှုအမှတ်တွင် အဆီလေးမှုကို အနည်းငယ်သုံးခြင်းဖြင့် ပွန်းပဲမှုကို လျော့နည်းစေပြီး အဆီလေးမှုကို အသုံးပြုခြင်းဖြင့် အနေအထားမှန်ကန်မှုကို ထိန်းသိမ်းပေးနိုင်သည်။ အဆီလေးမှုကို အသုံးပြုခြင်းဖြင့် လက်နက်၏ အသုံးပြုမှုကို ပိုမိုချောမွေ့စေပြီး လက်နက်ကို အသုံးပြုသူများသည် အများဆုံးအရေးကြီးသော အချိန်တွင် အများဆုံးအရေးကြီးသော အားကို အသုံးပြုနိုင်ပါသည်။ အဆီလေးမှုကို အသုံးပြုခြင်းနှင့် ခြ dry သိုလှောင်မှုကို ပေါင်းစပ်ခြင်းဖြင့် လက်နက်၏ အများဆုံးအရေးကြီးသော အစိတ်အပိုင်းများကို ပိုမိုကြာရှည်စွာ ထိန်းသိမ်းပေးနိုင်သည်။
မေးခွန်း
အထူးသဖြင့် လျှပ်စစ်ကာကွယ်မှုအတွက် ဒီဇိုင်းထုတ်ထားသော ခုတ်စက်များကို အခြားနည်းဖြင့် ဂရုစိုက်ရန် လိုအပ်ပါသလား။ အသုံးပြုရန် စံနှုန်းများမှာ မည်သည့်စံနှုန်းများနည်း။
အဖြေ - လျှပ်စစ်ကာကွယ်မှုအတွက် ဒီဇိုင်းထုတ်ထားသော ခုတ်စက်များကို ပုံမှန်အတိုင်း သန့်ရှင်းရန် လိုအပ်သော်လည်း လျှပ်စစ်ကာကွယ်မှုအတွက် သတ်မှတ်ထားသော ခုတ်စက်များ၏ ကာကွယ်မှုစွမ်းရည်ကို ဘယ်သည့်အခါမှ ထိခိုက်စေခြင်းမရှိစေရန် အပိုဆောင်းဂရုစိုက်ရန် လိုအပ်ပါသည်။ လျှပ်စစ်ကာကွယ်မှုအတွက် အသုံးပြုသော အစိတ်အပိုင်းများကို မှုန်းခြင်း (grinding) မပြုရန်နှင့် လျှပ်စစ်ဓားပေါ်တွင် အလွန်အမင်း ထုတ်ဖော်မော်ပြခြင်းမပြုရန် လိုအပ်ပါသည်။ IEC 60900 သည် ၁၀၀၀ โวล့တ် လျှပ်စစ်ဓားဖွင့်ခြင်းအတွက် လက်နှင့် အသုံးပြုသော ကိရိယာများကို စံနှုန်းသတ်မှတ်ပေးပါသည်။ NFPA 70E နှင့် OSHA 1910.335 တို့သည် လုပ်သမ်းများ၏ လျှပ်စစ်လုပ်ငန်းဆောင်တာများကို လုံခြုံစေရန် စံနှုန်းများကို သတ်မှတ်ပေးပါသည်။ လျှပ်စစ်ကာကွယ်မှုအတွက် အသုံးပြုသော ကိုင်တွယ်မှုအစိတ်အပိုင်းတွင် အက်ကြောင်းတစ်ခုမျှ ရှိပါက ထိုကိရိယာကို အသုံးမပြုတော့ရန် လိုအပ်ပါသည်။ လျှပ်စစ်ဓားဖွင့်ခြင်းအလုပ်များကို စတင်မှုန်းခြင်းမှီ ကာကွယ်မှုအစိတ်အပိုင်းကို စစ်ဆေးရန်နှင့် လျှပ်စစ်ကာကွယ်မှုအတွက် အသုံးပြုသော ခုတ်စက်အစိတ်အပိုင်းကို ခြောက်သောအခြေအနေတွင် ထားရန် လိုအပ်ပါသည်။