 EN

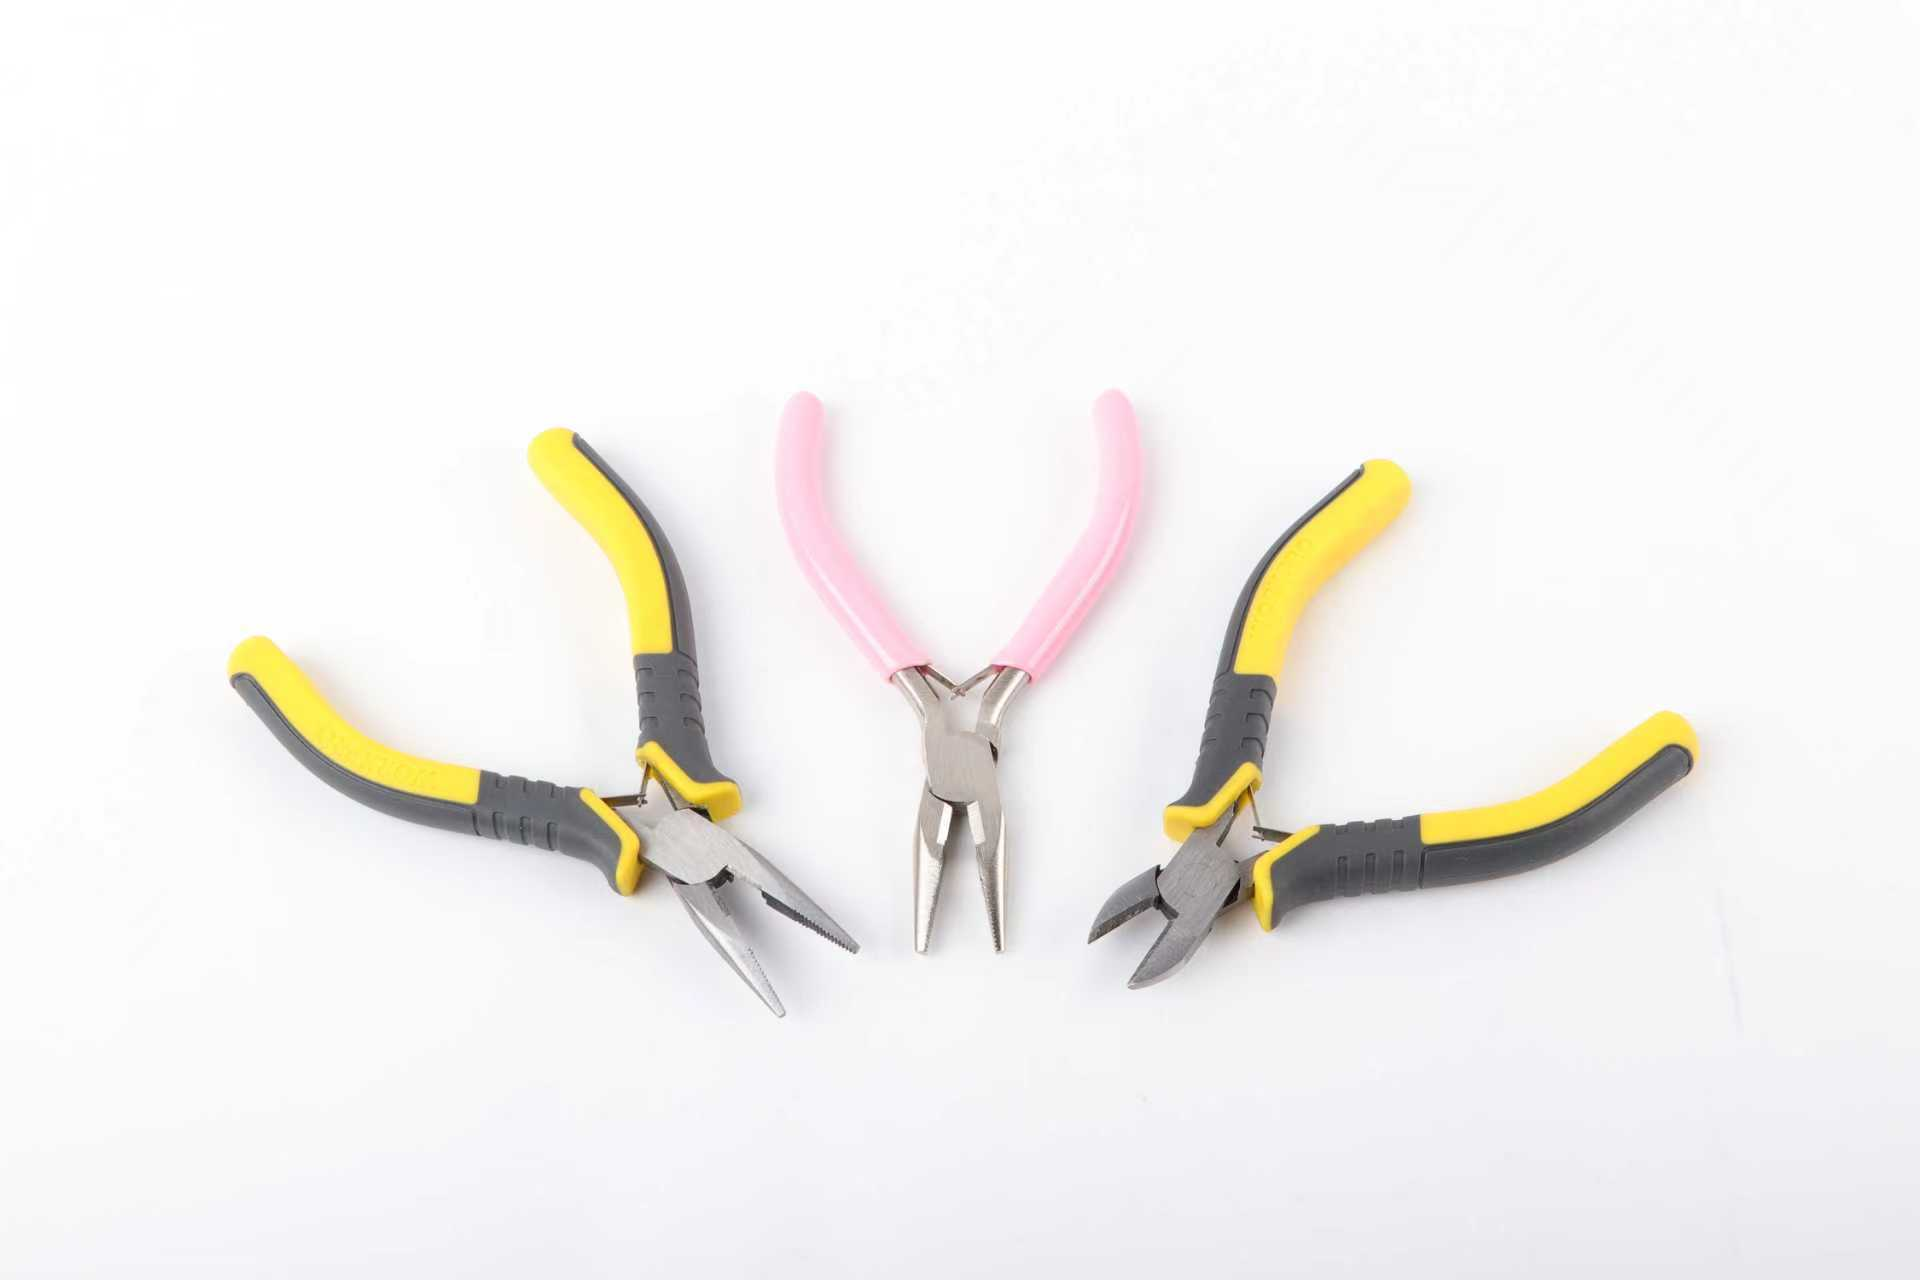
ເມື່ອເດີນຜ່ານບໍລິການສົ່ງອອກ, ເຄື່ອງມືທຸກຊິ້ນໃນຕະກູນຄີມຈັບມືເບິ່ງຄືວ່າມີດັ່ງເດີມທີ່ຄືກັນ ແລະ ກອບເຫຼັກທີ່ຄືກັນ. ຄວາມແຕກຕ່າງທີ່ແທ້ຈິງແມ່ນຢູ່ທີ່ໂຄງສ້າງ ບໍ່ແມ່ນພຽງແຕ່ຮູບຮ່າງພາຍນອກ. ແຕ່ລະແບບຖືກອອກແບບມາເພື່ອຈັບຄູ່ລະຫວ່າງຮູບຮ່າງຂອງຄີມຈັບກັບຈຸດເຊື່ອມທີ່ຖືກຕັ້ງຄ່າໄວ້ເພື່ອເຮັດວຽກທີ່ເປັນເລື່ອງເລັກນ້ອຍ. ການເລືອກໃຊ້ຮູບຮ່າງທີ່ບໍ່ຖືກຕ້ອງຈະເຮັດໃຫ້ການຕິດຕັ້ງຊ້າລົງ ແລະ ອາດຈະເຮັດໃຫ້ຊິ້ນສ່ວນທີ່ອ່ອນເບົາເສຍຫາຍ ຫຼື ເຮັດໃຫ້ແກນເປືອຍມົວ.
ຮູບຮ່າງຂອງຄີມຈັບເປັນສິ່ງທີ່ແຍກແຕ່ລະປະເພດອອກຈາກກັນ
ຄີມຈັບປະເພດແຄບ: ມີສ່ວນປະກົດຍາວເພື່ອໃຊ້ໃນບ່ອນທີ່ມີພື້ນທີ່ຈຳກັດ
ປະເພດທຳອິດ ແມ່ນຄີມຈັບແບບແຄບປາກ (needle-nose pliers) ມີສ່ວນປາກຈັບທີ່ຍາວອອກໄປ ແລະ ຄ່ອຍຫຼຸດລົງຢ່າງຊ້າໆ ເພື່ອເຂົ້າໄປໃນສ່ວນທ້າຍທີ່ຢູ່ເລິກພາຍໃນຕູ້ຄວບຄຸມ. ສ່ວນປາກຈັບທີ່ແຄບເຮັດໃຫ້ແຮງຖືກສຸມຢູ່ທີ່ສ່ວນທ້າຍສຸດ ເຊິ່ງເປັນເຫດຜົນທີ່ເຮັດໃຫ້ເຄື່ອງມືນີ້ເໝາະສຳລັບການເຊື່ອມຕໍ່ລວມທີ່ຕ້ອງການຄວາມແນ່ນອນສູງ ແຕ່ບໍ່ເໝາະສຳລັບການດຶງທີ່ຕ້ອງໃຊ້ແຮງຫຼາຍ. ເຄື່ອງມືທີ່ມີຄຸນນະພາບດີຈະຖືກຜະລິດຈາກເຫຼັກ chrome vanadium ທີ່ຜ່ານຂະບວນການຕີຂຶ້ນຮູບ (drop-forged) ເພື່ອໃຫ້ສ່ວນປາກຈັບທີ່ແຄບນີ້ຕ້ານການງອງໄດ້ເວລາຖືກດຶງ. ຊ່າງໄຟຟ້າຈະເລືອກໃຊ້ເຄື່ອງມືນີ້ເວລາຈັດລຽງລວມໄຟຟ້າຜ່ານຕູ້ຈຸ່ມ (junction boxes) ທີ່ເຕັມໄປດ້ວຍອຸປະກອນຕ່າງໆ ໂດຍທີ່ເຄື່ອງມືຈັບທີ່ມີຂະໜາດໃຫຍ່ກວ່າຈະບໍ່ສາມາດເຂົ້າໄປໃນບ່ອນດັ່ງກ່າວໄດ້. ຜູ້ຈັດຊື້ MRO ຄົນໜຶ່ງສາມາດຫຼຸດຈຳນວນການຄືນສິນຄ້າໄດ້ຫຼັງຈາກເພີ່ມຄີມຈັບແບບປາກຍາວ (long-nose type) ໃສ່ຊຸດເຄື່ອງມື ໂດຍທີ່ກ່ອນໜ້ານີ້ຊ່າງໄດ້ໃຊ້ຄີມຈັບທີ່ມີປາກຈັບຖາວອນເຂົ້າໄປໃນສ່ວນທ້າຍທີ່ຄັບແຄບ ແລະ ເຮັດໃຫ້ເກີດຮ່ອຍເສຍຫາຍຕໍ່ຊິ້ນງານ.
ຄີມຈັບແບບເລື່ອນຈຸດຕໍ່ (slip-joint pliers): ມີຈຸດຕໍ່ສອງຈຸດເພື່ອໃຊ້ໃນການຈັບທີ່ມີໄລຍະທາງຕ່າງກັນສອງລະດັບ
ຮູບແບບຂອງຄີມທີ່ມີຂໍ້ຕໍ່ເລື່ອນໄດ້ ໄດ້ຮັບຊື່ຈາກຂໍ້ຕໍ່ທີ່ສາມາດປັບໄດ້ຢູ່ໃນສອງຕຳແໜ່ງ ໂດຍການປ່ຽນການເປີດຂອງຄີມໂດຍບໍ່ຕ້ອງປ່ຽນເຄື່ອງມື. ຊ່ວງການຈັບທີ່ກວ້າງຂຶ້ນຊ່ວຍໃຫ້ເຄື່ອງມືດ້ານດຽວນີ້ສາມາດຈັບແມ່ກຸນເສັ້ນຜ່າສູນກາງໜຶ່ງນິ້ວແລະທໍ່ເສັ້ນຜ່າສູນກາງໜຶ່ງນິ້ວໄດ້ໃນເວລາດຽວກັນ. ຂໍ້ເສຍຄືການເຮັດວຽກຈະເລີ່ມເປີດຫຼາຍຂຶ້ນເລັກນ້ອຍໃນຕຳແໜ່ງທີ່ຫ່າງທີ່ສຸດ ດັ່ງນັ້ນຄວນຈັດໃຫ້ຄີມຊິດຕິດກັບວັດຖຸຢ່າງດີກ່ອນຈະໃຊ້ທອກເກ. ຜູ້ຊື້ຄວນກວດສອບວ່າບ່ອນປັບຄວນເປັນບ່ອນທີ່ຜ່ານການກັດແຕ່ງດ້ວຍເຄື່ອງຈັກ ບໍ່ແມ່ນບ່ອນທີ່ຜ່ານການຕີຂຶ້ນດ້ວຍແບບເພື່ອຮັກສາຄວາມໝັ້ນຄົງຂອງຂໍ້ຕໍ່ໃນເວລາທີ່ຖືກໃຊ້ງານຢ່າງຕໍ່ເນື່ອງ.
ຄີມຊ່າງໄຟ: ມີທັງໆຄວາມສາມາດໃນການຈັບ ແລະ ຕັດດ້ານຂ້າງ
ຮູບແບບຄີມຊ່າງໄຟປະກອບດ້ວຍຄີມຈັບທີ່ມີພື້ນທີ່ຈັບແບນ ແລະ ມີເຄື່ອງຕັດດ້ານຂ້າງທີ່ຖືກເຮັດໃຫ້ແຂງດ້ວຍວິທີການອຸນຫົມໃນບໍລິເວນທີ່ຢູ່ໃກ້ກັບຂໍ້ຕໍ່ ເຊິ່ງເປັນບໍລິເວນທີ່ມີອຳນາດຕ້ານທີ່ສູງທີ່ສຸດ. ການປະສົມປະສານນີ້ຊ່ວຍໃຫ້ຜູ້ໃຊ້ສາມາດບີບລວມເສັ້ນໄຟເຂົ້າກັນ ແລະ ຕັດສ່ວນທີ່ເຫຼືອອອກໃນການເຮັດວຽກດຽວກັນ ເຊິ່ງເປັນເຫດຜົນທີ່ຄີມຊ່າງໄຟເປັນເຄື່ອງມືທີ່ຈຳເປັນໃນຊຸດເຄື່ອງມືຂອງຊ່າງໄຟທຸກຄົນ. ສ່ວນທີ່ໃຊ້ຕັດທີ່ໄດ້ຮັບການປິ່ນປົວເພື່ອໃຫ້ມີຄວາມແຂງສູງ (HRC) ຈະຄົງຄຳ ແລະ ຍັງຄົງເປັນເຄື່ອງມືທີ່ມີປະສິດທິພາບຫຼັງຈາກໃຊ້ງານຫຼາຍພັນຄັ້ງ. ສຳລັບສະພາບແວດລ້ອມທີ່ຕ້ອງເຮັດວຽກກັບລະບົບໄຟຟ້າທີ່ຍັງເປີດຢູ່ ຄວນເລືອກເອົາຄີມທີ່ມີການປົກປ້ອງດ້ານໄຟຟ້າຕາມມາດຕະຖານ IEC 60900 ເພື່ອໃຫ້ເຄື່ອງມືນີ້ຖືກອະນຸມັດໃຫ້ໃຊ້ງານໄດ້ທີ່ຄ່າໄຟຟ້າ 1000 ວົλ.
ການອອກແບບຈຸດເຄື່ອນໄຫວຄວບຄຸມແຮງງານ ແລະ ການຄວບຄຸມ
ຄີມຕັດແທງ: ຄີມທີ່ມີຄີມເອີ້ງເຊິ່ງໃຊ້ຕັດຢ່າງເຂົ້າກັນ
ຄີມຕັດແທງໃຊ້ຄີມທີ່ຖືກຈັດຕັ້ງໃຫ້ເອີ້ງເທິງດູ້ມຈຶ່ງເຮັດໃຫ້ມີດຕັດສຳຜັດກັບວັດຖຸເປົ້າໝາຍຢ່າງເຂົ້າກັນ. ຮູບຮ່າງນີ້ເຮັດໃຫ້ການຕັດລວມທັງລວມເສັ້ນໄຟ ແລະ ສາຍຮັດເປັນໄປຢ່າງສະອາດ ໂດຍບໍ່ເຫຼືອສ່ວນທີ່ຍື່ນອອກ. ສ່ວນທີ່ຕັດຖືກເຮັດໃຫ້ແຂງແຮງດ້ວຍວິທີການໃຫ້ຄວາມຮ້ອນດ້ວຍການບໍ່ເຮັດໃຫ້ເກີດການແຕກຫັກເວລາຕັດທອງແດງແທ້ ຫຼື ເຫຼັກອ່ອນ. ຮູບຮ່າງດູ້ມທີ່ອອກແບບໃຫ້ເຂົ້າກັບສະພາບການໃຊ້ງານຂອງມື ແລະ ມີພື້ນທີ່ກັນລື້ນຊ່ວຍຫຼຸດຜ່ອນຄວາມເມື່ອຍຂອງມືເວລາເຮັດວຽກຈຳນວນຫຼາຍກັບລວມເສັ້ນໄຟ. ເລືອກຮຸ່ນທີ່ຕ້ານການກັດກຣ່ອນເພື່ອໃຊ້ໃນສະພາບແວດລ້ອມທີ່ຊື້ນຊື້ນ, ແລະ ຢືນຢັນວ່າເຄີດຕັດຖືກຈັດຕັ້ງໃຫ້ເຂົ້າກັນຢ່າງຖືກຕ້ອງເພື່ອບໍ່ໃຫ້ເກີດຊ່ອງຫວ່າງລະຫວ່າງສອງສ່ວນທີ່ຈະເຮັດໃຫ້ວັດຖຸຖືກກົດແທນທີ່ຈະຖືກຕັດ
ຄີມປັ້ມນ້ຳ: ຄີມທີ່ມີຄີມຫຼາຍຕຳແໜ່ງທີ່ປັບໄດ້
ຄີມຈັບທໍ່ນ້ຳໃຊ້ຮ່ອງທີ່ຖືກປັ້ນແລ້ວ ແລະ ຄີມຈັບທີ່ມີຂັ້ນຕ່າງໆ ເຊິ່ງສາມາດລັອກໄວ້ໃນບ່ອນຕ່າງໆໄດ້ ເພື່ອໃຫ້ເຄື່ອງມືດຽວນີ້ສາມາດຈັບວັດຖຸທີ່ມີເສັ້ນຜ່າສູນກາງຕັ້ງແຕ່¼ນິ້ວ ຫາ ກວ່າ 2 ນິ້ວ. ການຈັບອັດຕະໂນມັດຮັກສາຄວາມກົດດັນຕໍ່ວັດຖຸທີ່ເປັນຮູບກົມ ຫຼື ຮູບທີ່ບໍ່ປົກກະຕິໂດຍບໍ່ຕ້ອງກົດຢ່າງຕໍ່ເນື່ອງ. ທີມງານທີ່ເຮັດວຽກດ້ານທໍ່ນ້ຳ ແລະ ລົດໃຊ້ເຄື່ອງມືນີ້ເພື່ອຈັບຂໍ້ຕໍ່ ແລະ ຂໍ້ຕໍ່ທໍ່ທີ່ຄີມຈັບທີ່ມີຂະໜາດຖາວອນບໍ່ສາມາດຈັບໄດ້. ສັງເກດເບິ່ງຕົວເຄື່ອງທີ່ເຮັດຈາກເຫຼັກ CR-V ທີ່ຖືກປັ້ນ ແລະ ລາວເລື່ອນທີ່ຖືກເຮັດດ້ວຍເຄື່ອງຈັກເພື່ອຮັກສາຄວາມຕັ້ງຊື່ຂອງຄີມຈັບໃຕ້ພາລະບັນທຸກ. ທີມງານທີ່ເຮັດວຽກຢູ່ໃນເຂດເຮັດວຽກລາຍງານວ່າມີການລື້ນຂອງຂໍ້ຕໍ່ໆ ໃຫ້້ນ້ອຍລົງຫຼັງຈາກທີ່ພວກເຂົາຢຸດໃຊ້ຄີມຈັບທີ່ມີຂະໜາດຖາວອນກັບຂໍ້ຕໍ່ທີ່ໃຫຍ່ເກີນໄປ ແລະ ຫັນໄປໃຊ້ຄີມຈັບທີ່ປັບໄດ້.
ເປັນຫຍັງອັດຕາສ່ວນການຄູນຈຶ່ງສຳຄັນຕໍ່ຄວາມເມື່ອຍຂອງມື
ການໃຊ້ແຮງດັນເປັນຂໍ້ສະເພາະທີ່ບໍ່ເຫັນ. ການມີດົ້ມທີ່ຍາວຂຶ້ນຈະເພີ່ມແຮງທີ່ໃສ່ເຂົ້າໄປທີ່ຄຽວ ແຕ່ກໍເຮັດໃຫ້ໄລຍະຫ່າງຂອງການຈັບກວ້າງຂຶ້ນ ແລະເຮັດໃຫ້ຝ່າມືເຄີຍດຳເນີນການຊ້ຳໆກັນ. ຜູ້ຜະລິດທີ່ມີຄຸນນະພາບຈະປັບຈຸດທີ່ເປັນຈຸດຫຼຸ້ນໃຫ້ເໝາະສົມ ເພື່ອໃຫ້ການຕັດ ແລະ ການຈັບຕ້ອງໃຊ້ແຮງກົດ້ນ້ອຍລົງ ແຕ່ໄດ້ຜົນດຽວກັນ. ດົ້ມທີ່ຖືກອອກແບບຢ່າງເໝາະສົມ ພ້ອມດ້ວຍຈຸດສູນກາງຂອງມວນສານທີ່ສົມດຸນຈະຊ່ວຍຫຼຸດຜ່ອນຄວາມເໝື່ອຍລ້າໃນເວລາເຮັດວຽກ. ສຳລັບການຈັດຊື້ ກະລຸນາຂໍຄ່າທີ່ບອກຄວາມຕ້ານທາງກົດ (tensile load rating) ແລະ ເປີຽບเทີຍບກັບວຽກທີ່ຫຍຸ້ງຍາກທີ່ສຸດໃນແຖວການຜະລິດ.
ການເລືອກເຄື່ອງມືທີ່ໃຊ້ດ້ວຍມືທີ່ເໝາະສົມສຳລັບວຽກນັ້ນ
ຊິ້ນງານທີ່ເປັນຮູບກົມ ຮູບແຕ່ງ ແລະ ຮູບທີ່ບໍ່ປົກກະຕິ
ຊິ້ນງານທີ່ເປັນຮູບກົມຈະລື່ນເຂົ້າໄປໃນຄຽວທີ່ເປັນຮູບແຕ່ງ ເຊິ່ງເປັນເຫດຜົນທີ່ທໍ່ ແລະ ຕົວນຳໄຟຕ້ອງການຄຽວທີ່ມີຟັນ ຫຼື ມີຮູບປົກກະຕິທີ່ເປັນເສັ້ນໂຄ້ງ. ແຕ່ນັດ ແລະ ຕົວເຊື່ອມທີ່ເປັນຮູບແຕ່ງຈະຕ້ອງການພື້ນທີ່ຄຽວທີ່ເປັນຮູບແຕ່ງ ແລະ ມີຜິວເລືອນເພື່ອຫຼີກເວັ້ນການເຮັດໃຫ້ເກີດຮູບປົກກະຕິທີ່ບໍ່ຕ້ອງການ. ສ່ວນອຸປະກອນທີ່ບໍ່ປົກກະຕິເຊັ່ນ: ຕົວຈັບທໍ່, ຕົວເຊັນເຊີ ແລະ ອື່ນໆ ຈະເຮັດວຽກໄດ້ດີດ້ວຍຄຽວປັບໄດ້ສຳລັບປັ້ມນ້ຳ ຫຼື ເຄື່ອງມືທີ່ໃຊ້ດ້ວຍມືທີ່ປັບໄດ້ (slip-joint) ທີ່ມີການເຄື່ອນທີ່ພໍເທົ່າທີ່ຈະຕ້ອງການ. ການຈັບຄູ່ຮູບຮ່າງຂອງຄຽວໃຫ້ເໝາະສົມກັບຮູບຮ່າງຂອງຊິ້ນງານ ແມ່ນປັດໄຈທີ່ສຳຄັນທີ່ສຸດໃນການໄດ້ຜົນທີ່ບໍ່ມີຂໍ້ບົກຂາດ ແລະ ບໍ່ເກີດຄວາມເສຍຫາຍ.
ບັນຊີການຈັດຊື້ ແລະ ການບໍາລຸງຮັກສາ
ການກຳນົດຄຸນລັກສະນະທີ່ຖືກຕ້ອງເລີ່ມຕົ້ນດ້ວຍບັນຊີລາຍການວຽກ: ເສັ້ນລວມອ່ອນ, ເສັ້ນລວມແຂງ, ທໍ່, ຫຼື ຕົວເຊື່ອມ. ຕໍ່ມາຢືນຢັນວັດຖຸດິບ — ເຫຼັກຄຣ໋ອມ-ວານາເດີ້ມທີ່ຜ່ານການຕີຂຶ້ນຮູບຈະຕ້ານການເບິ່ງເບົາໄດ້ດີກວ່າບ່ອນທີ່ເຮັດຈາກການຫຼື້ນ. ໃນເວລາຮັບສິນຄ້າ, ຕ້ອງກວດສອບແຕ່ລະຂໍ້ຕໍ່ທີ່ເປັນຈຸດຫຼືນຂອງຄີມເພື່ອຄວາມເຄື່ອນໄຫວ, ແລະຢືນຢັນວ່າດ້ານຕັດບໍ່ມີຮ່ອຍແຕກຫຼືຮ່ອຍຂີດ. ຢືນຢັນຄວາມສອດຄ່ອງຕາມມາດຕະຖານ ISO 5742 ແລະ ISO 5744 ສຳລັບຄວາມຖືກຕ້ອງຂອງຂະໜາດ ແລະ ຄວາມແຂງ, ແລະກວດສອບເອກະສານອ້າງອີງ ANSI ໂດຍທີ່ຈຳເປັນ. ສຳລັບການໃຊ້ງານໃນສະຖານະທີ່ມີໄຟຟ້າລະຫ່ວາງການເຮັດວຽກ (live working), ມາດຕະຖານ NFPA 70E ແລະ OSHA 1910.335 ໄດ້ກຳນົດຂໍ້ກຳນົດສຳລັບອຸປະກອນທີ່ມີການຫຸ້ມຫໍ່ດ້ວຍວັດສະດຸທີ່ບໍ່ນຳໄຟຟ້າ. ໃນເວລາໃຊ້ງານ, ຢ່າເອີ້ນມືຈັບຍືນອອກເພື່ອເພີ່ມທີ່ບິດ (torque), ແລະຮັກສາອຸປະກອນທີ່ມີການຫຸ້ມຫໍ່ໃຫ້ຢູ່ໃຕ້ຂອບເຂດທີ່ກຳນົດໄວ້. ລ້າງແລະຮັກສາດ້ວຍການເຊື່ອງຄີມ, ປ້າຍນ້ຳມັນທີ່ຂໍ້ຕໍ່ທີ່ເປັນຈຸດຫຼືນ, ແລະເກັບໄວ້ໃນບ່ອນທີ່ແຫ້ງເພື່ອຮັກສາຄຸນສົມບັດຕ້ານການກັດກິນ. ຊุดຄີມທີ່ຄົບຖ້ວນປະກອບດ້ວຍຄີມປາກແຄບ, ຄີມປັບໄດ້, ຄີມລາຍການ, ຄີມຕັດ, ແລະ ຄີມປັບໄດ້ທີ່ມີຄວາມຍືດຫຍຸ່ນຈະສາມາດຮັບໃຊ້ຄວາມຕ້ອງການທີ່ແຕກຕ່າງກັນໃນອຸດສາຫະກຳໄດ້ຢ່າງດີ.
ເນື້ອຫາສັ້ນๆ
ຫ້າຮູບແບບແກ້ໄຂຫ້າບັນຫາ. ຈົມປາກຍາວເຂົ້າໄປເຖິງບ່ອນທີ່ເຄື່ອງມືອື່ນບໍ່ສາມາດເຂົ້າໄດ້, ເຄື່ອງຈັບແບບລະຫວ່າງສອງຈຸດຄອບຄຸມໄດ້ສອງຊ່ວງ, ເຄື່ອງຈັບແບບເສື້ອງໄຟເຮັດວຽກໄດ້ທັງການບີບແລະຕັດ, ເຄື່ອງຕັດແບບເສັ້ນທະແນວຕັດໄດ້ຢ່າງເລີຍ, ແລະ ເຄື່ອງຈັບທີ່ປັບໄດ້ເຮັດໃຫ້ຈັບຮູບຮ່າງທີ່ບໍ່ປົກກະຕິໄດ້ດີ. ການເລືອກເຄື່ອງມືຕາມຮູບຮ່າງຂອງຄີບແລະຈຸດຫຼຸ້ນ ແທນທີ່ຈະເລືອກຕາມລັກສະນະພາຍນອກ ຈະຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ເກີດຄວາມເສຍຫາຍຕໍ່ສ່ວນຕໍ່ຕໍ່ ແລະ ງານຊ້າ. ສຳລັບຜູ້ຊື້ໃນອຸດສາຫະກຳ, ຊຸດເຄື່ອງຈັບທີ່ມີຄຸນນະພາບດີເລີຍຈຳນວນໜ້ອຍກໍພໍທີ່ຈະຮັບມືກັບການໃຊ້ງານສ່ວນຫຼາຍທັງທີ່ໂຕະເຮັດວຽກ ແລະ ທີ່ສະຖານທີ່ຕົວຈິງ, ໃນຂະນະທີ່ການກວດສອບຢ່າງເປັນລະບົບຈະຮັກສາຄວາມຖືກຕ້ອງຂອງເຄື່ອງມືແຕ່ລະຊິ້ນໄວ້ໄດ້ເຖິງແມ່ນຈະໃຊ້ງານຫຼາຍ.
ຄໍາ ຖາມ ທີ່ ມັກ ຖາມ
ແຜນການ
ຫີວຟີເທື່ອງເຄື່ອງມືແບບຈົມປາກເຂັ້ມແມ່ນຫຍັງ?
ຄຳຕອບ: ເຄື່ອງມືແບບຈົມປາກເຂັ້ມໃຊ້ຄີບທີ່ຍາວອອກແລະແຄບລົງຢ່າງຕໍ່ເນື່ອງ ເພື່ອເຂົ້າໄປເຖິງຂາດຕໍ່ທີ່ຢູ່ເລິກເຂົ້າໄປໃນແຜງທີ່ເຄື່ອງມືທີ່ມີຕົວເຄື່ອງໆໃຫຍ່ກວ່າບໍ່ສາມາດເຂົ້າໄປໄດ້. ສ່ວນປາກທີ່ແຄບເປັນຈຸດທີ່ສຸມກຳລັງໄວ້ທີ່ສຸດ ເຮັດໃຫ້ເຫມາະສົມຢ່າງຍິ່ງສຳລັບການເຊື່ອມຕໍ່ລວມທີ່ຕ້ອງການຄວາມຖືກຕ້ອງສູງ ແລະ ການດຶງເອົາຊິ້ນສ່ວນທີ່ມີຂະໜາດນ້ອຍ. ເນື່ອງຈາກປາກເປັນແຄບ, ມັນບໍ່ຄວນໃຊ້ດຶງວັດສະດຸທີ່ໜັກ. ຕົວເຄື່ອງທີ່ຜະລິດດ້ວຍວິທີການຕີຂຶ້ນແລະປະກອບດ້ວຍເຫຼັກທີ່ມີສ່ວນປະກອບຂອງ chrome vanadium ຈະຮັກສາປາກໃຫ້ເປັນເສັ້ນຊື່ໃນເວລາທີ່ເຮັດວຽກ, ໃນຂະນະທີ່ດື່ມຈັບທີ່ອອກແບບມາເພື່ອຄວາມສະດວກສະບາຍຈະຊ່ວຍໃຫ້ຄວາມຄວບຄຸມດີຂຶ້ນໃນສະຖານະການທີ່ມີພື້ນທີ່ຈຳກັດ ແລະ ຕ້ອງເຮັດວຽກຊ້ຳເປັນຈຳນວນຫຼາຍ.
ແຜນການ
ເປັນຫຍັງການອອກແບບຂໍ້ຕໍ່ເລື່ອນຈຶ່ງມີສອງຕຳແໜ່ງ?
ຄຳຕອບ: ຈຸດຫຼຸ້ນຂອງຂໍ້ຕໍ່ເລື່ອນຈະເຮັດການເດີ່ນໄປຫາສອງຕຳແໜ່ງ, ເຊິ່ງປ່ຽນແປງການເປີດຂອງຄີມເພື່ອໃຫ້ເຄື່ອງມືໜຶ່ງສາມາດຈັບທັງນັດທີ່ເລັກ ແລະ ທໍ່ທີ່ໃຫຍ່ຂຶ້ນໂດຍບໍ່ຕ້ອງປ່ຽນເຄື່ອງມື. ຕຳແໜ່ງທີ່ຢູ່ໃກ້ກວ່າຈະໃຫ້ການຈັບທີ່ແໜ້ນໃນການເຮັດວຽກທີ່ບໍ່ຫຼາຍ. ສ່ວນຕຳແໜ່ງທີ່ຢູ່ໄກກວ່າຈະຂະຫຍາຍໄລຍະຫ່າງອອກເພື່ອຈັບຊິ້ນສ່ວນທີ່ມີຂະໜາດໃຫຍ່. ເນື່ອງຈາກການເຄື່ອນໄຫວຈະເປີດກວ້າງຂຶ້ນທີ່ຕຳແໜ່ງທີ່ກວ້າງສຸດ, ດັ່ງນັ້ນຈຶ່ງຄວນຈັດໃຫ້ຄີມສຳຜັດຢູ່ຕຳແໜ່ງທີ່ຖືກຕ້ອງກ່ອນຈະໃຊ້ທອກເກ. ລູກສູບທີ່ຜ່ານການກັດແຕ່ງແລ້ວຈະຮັກສາຄວາມໝັ້ນຄົງຂອງຂໍ້ຕໍ່ຫຼຸ້ນໄວ້ໃນໄລຍະທີ່ໃຊ້ງານໃນອຸດສາຫະກຳຢ່າງຕໍ່ເນື່ອງ.
ແຜນການ
ຄວນກຳນົດເຄື່ອງມືຂອງຊ່າງໄຟຟ້າແນວໃດສຳລັບການເຮັດວຽກດ້ານໄຟຟ້າ?
ຄຳຕອບ: ກຳນົດຮູບແບບທີ່ມີເຄື່ອງຕັດດ້ານຂ້າງທີ່ຖືກປັບປຸງດ້ວຍວິທີການ induction-hardened ໃກ້ກັບຈຸດຫຼຸ້ນ ແລະ ສ່ວນທີ່ຕັດທີ່ມີຄວາມແຂງສູງ (HRC) ເພື່ອໃຫ້ໃຊ້ງານໄດ້ຢືນຍາວ. ສຳລັບການເຮັດວຽກໃນສະພາບທີ່ມີໄຟຟ້າຜ່ານ, ເຄື່ອງມືນີ້ຕ້ອງມີການຮັບຮອງດ້ານການ insulation ຕາມມາດຕະຖານ IEC 60900 ແລະ ຕ້ອງເຂົ້າຕາມຂໍ້ກຳນົດຂອງ NFPA 70E ແລະ OSHA 1910.335 ສຳລັບອຸປະກອນທີ່ມີການ insulation. ຢືນຢັນຄວາມຖືກຕ້ອງຕາມມາດຕະຖານ ISO 5742 ແລະ ISO 5744 ໃນເວລາຈັດສົ່ງ. ສ່ວນຕົວເຄື່ອງທີ່ຜະລິດຈາກ CR-V ທີ່ຖືກຕີຂຶ້ນຈະຕ້ານການເปลີ່ນຮູບ, ແລະ ມືຈັບທີ່ກັນລື່ນ ແລະ ມີຮູບຮ່າງທີ່ເໝາະສົມກັບຮ່າງກາຍຈະຊ່ວຍຫຼຸດຜ່ອນຄວາມເມື່ອຍລ້າເວລາເຮັດວຽກທີ່ຍາວນານເຊັ່ນ: ການຕິດຕັ້ງ harness ແລະ termination.
ແຜນການ
ເຄື່ອງມືທີ່ປັບໄດ້ໜຶ່ງຊິ້ນສາມາດແທນເຄື່ອງມືທີ່ມີຄີມທີ່ບໍ່ສາມາດປັບໄດ້ຫຼາຍຊິ້ນໄດ້ຫຼືບໍ?
ຄຳຕອບ: ຮູບແບບຂອງ water pump ຖືກອອກແບບມາເພື່ອໃຊ້ໄດ້ໃນຂອບເຂດເສັ້ນຜ່າສູນກາງທີ່ກວ້າງດ້ວຍຄີມທີ່ມີຫຼາຍຕຳແໜ່ງ (stepped, multi-position jaw) ແລະ ມີກົກການລັອກອັດຕະໂນມັດ, ດັ່ງນັ້ນຈຶ່ງສາມາດຈັບວັດຖຸທີ່ເປັນຮູບກົມ ຫຼື ຮູບທີ່ບໍ່ປົກກະຕິໄດ້ດີກວ່າເຄື່ອງມືທີ່ມີຄີມທີ່ບໍ່ສາມາດປັບໄດ້. ເຄື່ອງນີ້ບໍ່ແມ່ນການແທນທີ່ເໝາະສົມສຳລັບ diagonal cutter ທີ່ຕັດໄດ້ເຖິງຮາກ (flush) ຫຼື ຄີມທີ່ມີສ່ວນປາກທີ່ແທ້ຈິງ (precision nose) ສຳລັບວຽກທີ່ຕ້ອງການຄວາມຖືກຕ້ອງສູງ. ສຳລັບການເຮັດວຽກທີ່ປະສົມປະສານໃນອຸດສາຫະກຳ, ຄວນນຳເຄື່ອງຄີມທີ່ປັບໄດ້ໄປດ້ວຍເຄື່ອງຕັດ ແລະ ເຄື່ອງຄີມທີ່ມີປາກ. ການຈັດປະສົມນີ້ຈະຊ່ວຍຫຼຸດນ້ຳໜັກຂອງຊຸດເຄື່ອງມືລົງ ແລະ ຄຸມຄຸມການເຮັດວຽກດ້ານການຈັບທີ່ເກີດຂຶ້ນທັງໃນເວລາຢູ່ທີ່ຫ້ອງທົດລອງ ແລະ ນອກສະຖານທີ່.
ແຜນການ
ຂັ້ນຕອນການກວດສອບໃດທີ່ຊ່ວຍປ້ອງກັນການລົງທุນໃນຄີມຈັບ?
ຄຳຕອບ: ເມື່ອຮັບເຂົ້າມາ, ກວດສອບສ່ວນຂອງຈຸດເຊື່ອມຕໍ່ເພື່ອຄວາມຫຼວມເຫຼວ ແລະ ຢືນຢັນວ່າແຖວຕັດບໍ່ມີຮ່ອຍແຕກຫຼືຮ່ອຍຂີດ. ຢືນຢັນເຄື່ອງໝາຍຄວາມແຂງ ແລະ ອັດຕາການກັນໄຟຟ້າ (ຖ້າມີ) ຕາມຄວາມຕ້ອງການຂອງວຽກງານ. ໃນເວລາໃຊ້ງານ, ຫ້າມຍືດດູດຈັບເພື່ອເພີ່ມທີ່ບິດ ແລະ ຮັກສາເຄື່ອງມືທີ່ກັນໄຟຟ້າໃຫ້ຢູ່ໃຕ້ຄ່າທີ່ກຳນົດ. ລ້າງຄີມຈັບເປືອຍດ້ວຍຜ້າ, ປ້ອຍນ້ຳມັນທີ່ຈຸດເຊື່ອມຕໍ່, ແລະ ເກັບໄວ້ໃນບ່ອນແຫ້ງເພື່ອຮັກສາຄຸນສົມບັດກັນການກັດກຣ່ອນ. ການກວດສອບເປັນປະຈຳຈະຊ່ວຍຄົ້ນພົບຄວາມເສື່ອມສະພາບກ່ອນທີ່ຈະເຮັດໃຫ້ຊິ້ນງານເສີຍຫາຍ.