 EN

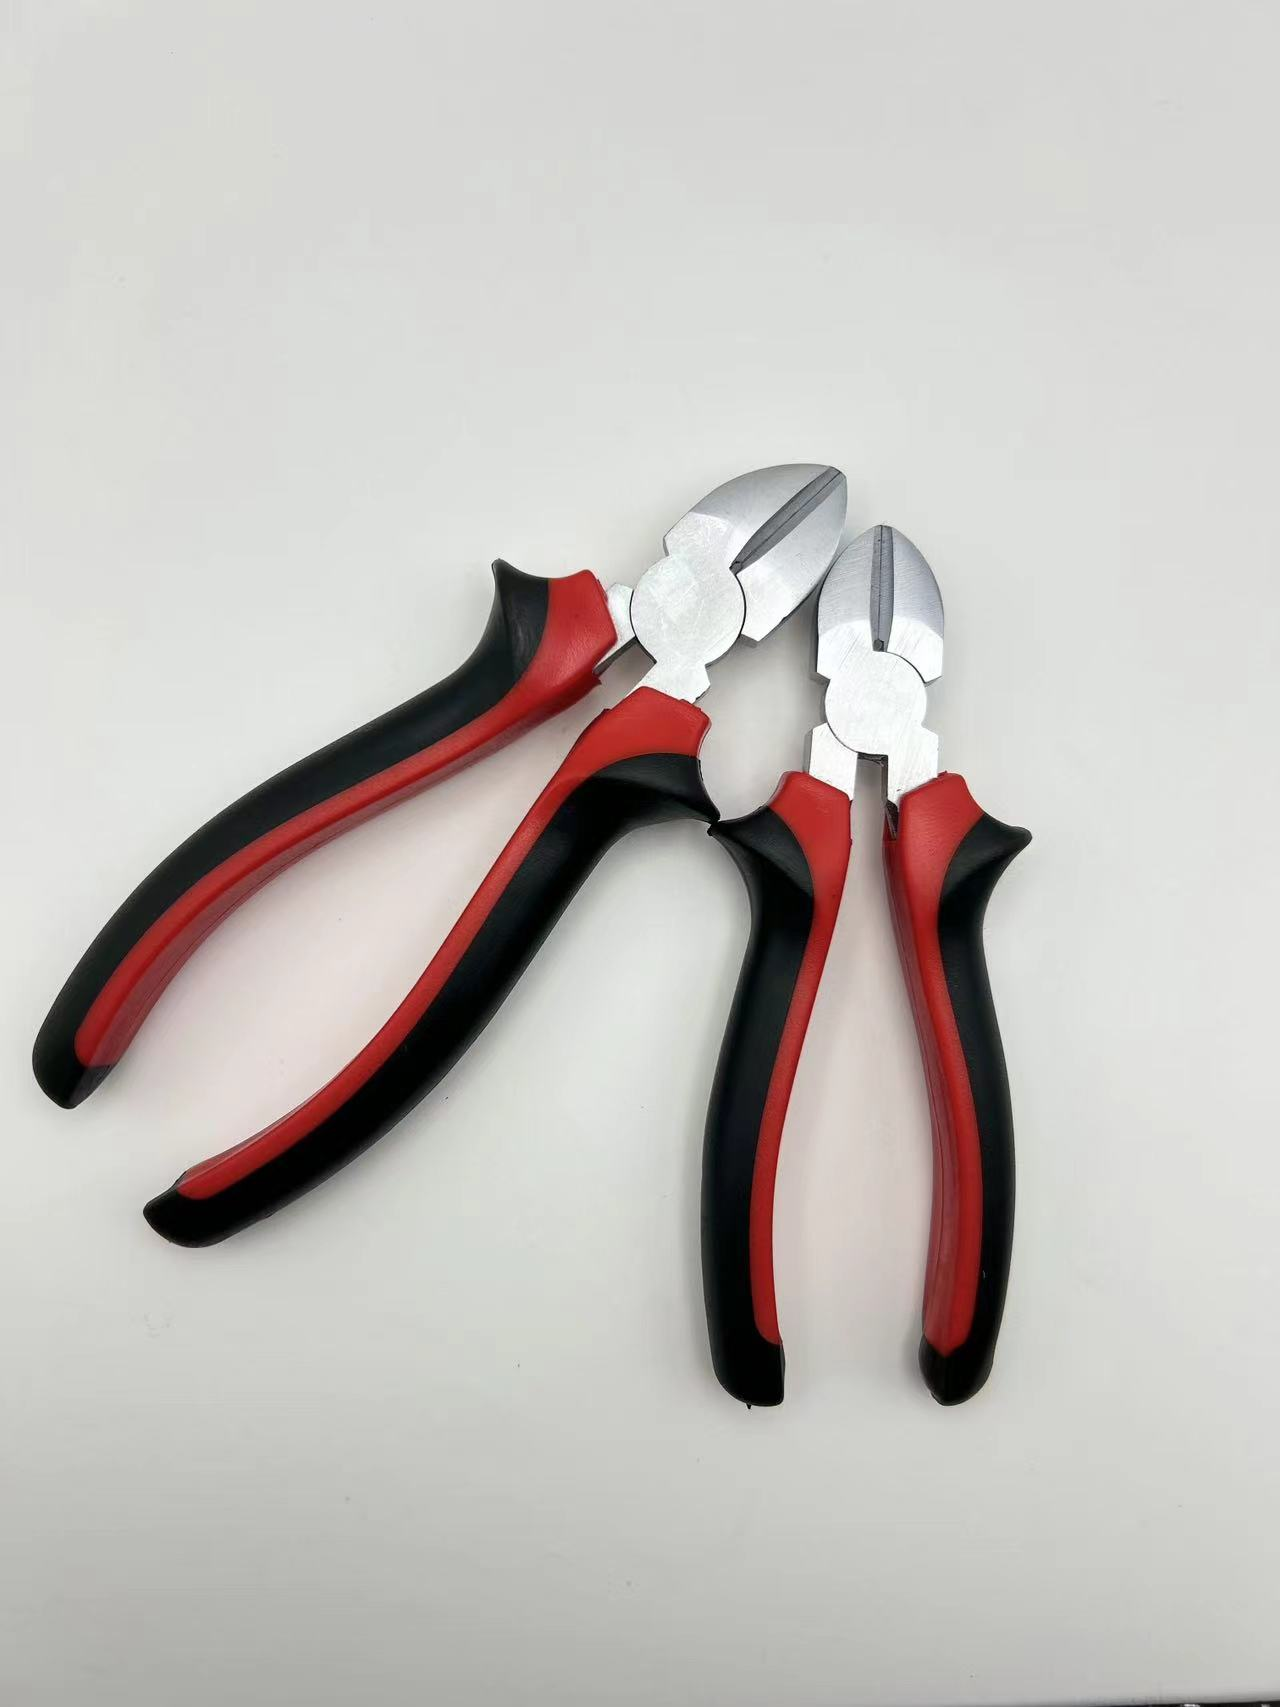
الوظائف الأساسية: الأداء المتميز في إزالة العزل والتجعيد على نطاق واسع
دقة الحركة المزدوجة: كيف تقلل فكّات التجعيد المدمجة من زمن التبديل بين الأدوات في خطوط التجميع عالية الإنتاجية
في التجميع عالي الحجم، يؤدي كل تغيير لأداة إلى مقاطعة سير العمل وزيادة احتمال وقوع الأخطاء. وتُلغي المباضع متعددة الوظائف للأسلاك، المزودة بمقبضَيْ قصٍّ مدمجين، هذه المقاطعة—فتمكِّن العاملين من تقشير العزل وتثبيت الطرفية في حركة واحدة متواصلة دون وضع الأداة جانباً. ويُزيل هذا التصميم ذي الإجراء المزدوج الوقت اللازم فعلياً للوصول إلى أداة جديدة والتقاطها وإعادة وضعها عند التبديل بين مباضع التقشير ومكابس التثبيت المنفصلة. وفي خط إنتاج يُصنِّع مئات الحزم الكهربائية في كل وردية، تتراكم تلك الثواني الموفرة بسرعة. كما يقلل من خطر اختيار القالب الخطأ أو فقدان المكونات الصغيرة أثناء الانتقالات. ويدعم المحاذاة الهندسية الثابتة بين منطقتي التقشير والتثبيت عمق تثبيت قابل للتكرار ووضع عزلٍ متسق. ويشير فريق الصيانة إلى انخفاض الفوضى على الطاولات وأقل عدد من الأدوات اليدوية المفقودة؛ كما يكتسب العمال الجدد الكفاءة بشكل أسرع لأنهم يتعلمون استخدام أداة واحدة فقط. ويرصد المشرفون حالات أقل من التوقفات المتعلقة بالجودة الناتجة عن عدم توافق خطوات التقشير والتثبيت. وبمصطلحات الإدارة الرشيقة (Lean)، فإن المقبضَيْن المدمجين يزيلان حركةً واحدةً غير مضيفة للقيمة من كل دورة تثبيت—ما يمكِّن من رفع زمن الدورة (Takt Time) دون الحاجة إلى عمالة إضافية. ويتحقَّق أقصى أثر لهذه القدرة عندما تتم عملية تحضير الأسلاك والتثبيت جنباً إلى جنب في محطة عمل واحدة.
ميزة وقت الدورة: إنهاء أسرع بنسبة ٢٧٪ مقارنةً بأدوات تقشير الأسلاك ذات الوظيفة الواحدة (معتمدة من شركة يو إل، عام ٢٠٢٣)
أظهرت الاختبارات المستقلة المعتمدة من شركة يو إل في عام ٢٠٢٣ أن أدوات التعددية تُنهي عملية التوصيل أسرع بنسبة ٢٧٪ مقارنةً بأدوات تقشير الأسلاك المنفصلة ذات الوظيفة الواحدة. وشمل التسلسل المُقاس خطوات تقشير العزل، وتثبيت الطرفية، والضغط (الكrimp)، والإفلات. وبما أن المشغلين لم يضطروا لتغيير الأدوات، وفّرت الحركات المجمعة نحو أربع ثوانٍ في كل عملية توصيل. وبمعدل ٢٠٠ عملية توصيل يوميًّا، فإن هذا يعادل استرداد أكثر من ١٣ دقيقة من وقت العمل المباشر لكل مشغل — وهي مدة كافية لدعم موازنة عبء العمل وزيادة الإنتاجية. وعلى الرغم من أن النسبة المئوية للتحسن تتفاوت قليلًا باختلاف مهارة المشغل وقطر السلك (AWG)، فإن بروتوكول شركة يو إل المعتمد يوفّر معيارًا خاضعًا للرقابة ومُعترفًا به على نطاق الصناعة لاتخاذ قرارات الشراء الكبيرة الحجم. وتدعم هذه البيانات دعمًا قويًّا دمج وظائف الأدوات حيث يُعد وقت الدورة مؤشر أداء رئيسي.
المدى المسموح به لقطر السلك حسب مقياس AWG وتوافق المواد: لدعم احتياجات التوصيل الصناعي المتنوعة
نطاق تغطية ١٠–٢٠ AWG: التخلص من ٣ مراجع صنفية أو أكثر زائدة عن الحاجة في مخزونات الصيانة والإصلاح والتشغيل
أداة متعددة الوظائف لتقشير الأسلاك تغطي المدى من ١٠ إلى ٢٠ وحدة قياس سلك أميركي (AWG)، وتُوحِّد مهام الاتصال في تطبيقات التوصيل الصناعي الشائعة. وبدلًا من الاحتفاظ بأدوات أحادية الوظيفة منفصلة لمجموعة ١٤–١٠ AWG ومجموعة ١٦–١٢ AWG ومجموعة ١٨–١٤ AWG، يستطيع مشترو عمليات الصيانة والإصلاح والتشغيل (MRO) تغطية جميع هذه المجموعات الثلاث باستخدام رمز منتج واحد (SKU). ويمتد هذا المدى ليشمل دوائر التفرع السكنية (١٤–١٠ AWG)، وتوصيلات لوحات التحكم التجارية (١٨–١٤ AWG)، وأسلاك أجهزة الاستشعار والمُحرِّكات والإضاءة — ما يجعلها مناسبةً لمشاريع تحديث أنظمة التدفئة والتبريد والتكييف (HVAC)، وتركيب ألواح التحكم، وترقية المعدات. وتُظهر سجلات المستودعات لدى الموزعين الصناعيين أن دمج ثلاثة رموز منتجات (SKUs) متوسطة المدى لأدوات تقشير في أداة واحدة تغطي المدى ١٠–٢٠ AWG يؤدي إلى خفض عدد البنود النشطة في المخزون بمقدار ثلاثة بنود أو أكثر، ويقلل من تكاليف إعادة التزويد. كما أن التوحيد على هذا المدى يخفض تكاليف امتلاك المخزون، ويُبسِّط تدريب المشغلين، ويقلص المساحة المطلوبة لتخزين الأدوات — دون المساس بجودة عملية التقشير عند المحاولة الأولى. وهذه العملية التوحيدية ذات قيمة خاصة في المرافق التي تضم مواقع متعددة، حيث يؤثر عدد رموز المنتجات (SKUs) تأثيرًا مباشرًا في وقت عمليات التدقيق والمصروفات غير المخطَّط لها.
موثوقية مُثبتة في الميدان: نسبة نجاح أولية تبلغ ٩٢٪ في إزالة الطبقة الواقية من الأسلاك المصنوعة من خليط النحاس والألومنيوم (استبيان أُجري على مقاولي أنظمة التدفئة والتبريد والتكييف، عددهم ١٤٧)
تؤكِّد البيانات الميدانية موثوقية الأداة عبر مواد الموصلات المختلطة. ووجد استبيان أُجري على مقاولي أنظمة التدفئة والتهوية وتكييف الهواء (عدد المشاركين = ١٤٧) أن نسبة النجاح في عملية التقشير من المحاولة الأولى بلغت ٩٢٪ على خليط النحاس مع الألومنيوم، وهي نتيجةٌ تعود إلى هندسة شفرة مُ calibrated بدقة وإعدادات شد قابلة للضبط. ويكتسب هذا الأمر أهميةً بالغةً في سير العمل الخاص بالإصلاحات والخدمات الميدانية، حيث توجد دوائر فرعية مختلطة من النحاس والألومنيوم جنبًا إلى جنب. وباستخدام الفنيين لأداة واحدة تغطي المقاسات من ١٠ إلى ٢٠ AWG، تجنَّبوا الانتقال بين أدوات تقشير مخصصة لكل مادة، مما قلَّل من حدوث جروح في الموصلات أو تلف العزل. أما النسبة المتبقية البالغة ٨٪ من المحاولات غير الناجحة، فهي عادةً ما تتعلَّق بخيوط ألومنيوم مؤكسدة أو مدمَّسة بشدة — وليس بسبب عيوب في آلية التقشير. أما بالنسبة لمشتري الصيانة والإصلاح والتشغيل (MRO)، فإن هذه الموثوقية تعني انخفاض عدد المكالمات الإضافية، وانخفاض هدر الأسلاك، وانخفاض جهد العمل المطلوب لإعادة التنفيذ. وعند دمجها مع التغطية الواسعة لمجموعة المقاسات (AWG)، فإنها تضمن جودة اتصال متسقة في البيئات عالية الحجم وكذلك في تلك التي تحتوي مخزونًا متنوعًا — ما يقلل من التكلفة الإجمالية للملكية ويخفف من مخاطر التقييم السلبي لأداء المورِّدين في بطاقات تقييم الجودة.
التكلفة الإجمالية للملكية في حال الشراء بالجملة
تحليل نقطة التعادل: وفورات قدرها ٤٫٢٠ دولار أمريكي لكل وحدة عند إنتاج ٥٠٠ وحدة فأكثر تعوّض ارتفاع رأس المال الاستثماري الأولي بنسبة ١٨٪
عند شراء مقصات تجريد الأسلاك متعددة الوظائف بكميات كبيرة، يجب على فرق المشتريات تقييم تكلفة الملكية الإجمالية (TCO)، وليس فقط سعر الفاتورة. ويُظهر نموذج معتمد لحساب نقطة التعادل أن وفورات تشغيلية قدرها ٤٫٢٠ دولار أمريكي لكل وحدة عند شراء ٥٠٠ وحدة فأكثر تعوّض تمامًا ارتفاع رأس المال الأولي (CAPEX) بنسبة ١٨٪. وتنشأ هذه الوفورات من خفض عدد تغيير الأدوات، وانخفاض معدلات إعادة العمل، وانخفاض استهلاك شفرات الاستبدال في خطوط الإنتاج عالية الحجم. فعلى سبيل المثال، يؤدي إلغاء ٩٠ ثانية من وقت المناولة لكل ١٠٠ طرفية إلى استرداد مباشر لساعات العمل. وبمرور فترة إنتاج مدتها ١٢ شهرًا، تفوق وفورات الوقت والمواد المرتجعة الناتجة عن الهدر التكلفة الأولية الزائدة. وتشمل صيغة تكلفة الملكية الإجمالية القوية تكاليف الاكتساب والصيانة والإصلاح ووقت التوقف عن التشغيل والقيمة المتبقية. وإهمال هذه التكاليف اللاحقة قد يؤدي إلى اختيار أداة أرخص سعرًا لكنها تصبح أكثر تكلفة بعد التركيب. ولذلك، ينبغي للمشترين بالجملة طلب بيانات تكلفة الملكية الإجمالية من المورِّدين، والتحقق من افتراض مبلغ ٤٫٢٠ دولار أمريكي لكل وحدة مقابل أوقات الدورة الداخلية الخاصة بهم، والتفاوض على أسعار الكميات فقط بعد التأكد من بلوغ نقطة التعادل.
المتانة والقابلية للاستخدام على المدى الطويل في البيئات الصناعية
في بيئات الإنتاج الشاقة أو ورش اللوحات أو الصيانة والإصلاح والتشغيل (MRO)، يجب أن يتحمّل م stripper الأسلاك متعدد الوظائف التلامس المتكرر مع النحاس والألومنيوم وبقايا العزل والإجهادات الميكانيكية اليومية. وتبدأ القابلية للاستخدام على المدى الطويل بحواف قطع مُصلَّبة بالحث، ومفاصل دوران مقاومة للتآكل، ومواد هيكلية عالية المقاومة للتأثير — وهي ميزات تساعد في الحفاظ على انتظام فكّ الفكين وجودة التقشير بعد آلاف الدورات. وهذه الاتساقية بالغة الأهمية عندما تُطبَّق عمليات الشراء الجماعي لتوحيد أداة واحدة عبر محطات عمل متعددة.
التعرُّض اليومي لزيت القطع والغبار المعدني وتقلبات درجة الحرارة يُسرِّع من تآكل الأدوات ذات الجودة الأدنى. وغالبًا ما تتضمَّن النماذج الصناعية أعناقًا مُعزَّزة ومقبضات نسيجية مقاومة للمواد الكيميائية لتقليل انحناء المقبض وتحسين التحكُّم أثناء عمليات الإنهاء عالية الحجم. وباتباع روتين بسيط للصيانة الوقائية—مثل فحص البراغي المفكوكة أو المقابض المتشقِّقة أو حواف القطع البالية—يمكن إطالة عمر الخدمة وتقليل تكاليف الاستبدال غير المُخطَّط لها.
للمشترين بالجملة، أقوى إشارةٍ على المتانة هي إمكانية الصيانة. فالأدوات المزودة بكرات شفرات قابلة للاستبدال، ومحازيم توقف قابلة للضبط، وبراغي محور سهلة الوصول تتيح لفرق الصيانة استعادة الأداء دون التخلّص من الوحدة بأكملها. وينبغي أن يطلب قسم المشتريات نتائج الاختبارات الدورية الموثَّقة وتغطية الضمان قبل الالتزام بطلبات تتجاوز ٥٠٠ وحدة. فمجرّة أسلاكٍ توازن بين إمكانية الإصلاح وجودة المواد وهندسة القطع المستقرة ستبقى فعّالةً لفترةٍ طويلةٍ تتجاوز فترة الضمان الأولية — ما يحوِّل الشراء بالجملة إلى أصلٍ طويل الأمد بدلًا من نفقة استهلاكية متكررة.
الأسئلة الشائعة (FAQ)
السؤال ١: كيف تحسّن مجرّة الأسلاك متعددة الوظائف زمن التاكْت في التجميع عالي الحجم؟
مجرّة الأسلاك متعددة الوظائف المزوَّدة بمقبضَي تجعيد مدمجين تلغي الحاجة لتغيير الأدوات، ما يمكّن العاملين من تنفيذ عمليتي التقشير والتجعيد في حركة واحدة. وهذا يقلّل الحركات غير المُضيفة للقيمة، ويزيد كفاءة سير العمل، ويحسّن زمن التاكْت دون الحاجة إلى عمالة إضافية.
السؤال ٢: ما نطاقات القياس الأمريكي للأسلاك (AWG) التي تدعمها أدوات تقشير الأسلاك متعددة الوظائف؟
تدعم هذه الأدوات عادةً نطاق ١٠–٢٠ AWG، ما يغطي دوائر التفرع السكنية، وتوصيلات لوحات التوزيع التجارية، وموصلات أجهزة الاستشعار، وغيرها. ويُلغي هذا النطاق الحاجة إلى عدة أصناف مختلفة.
السؤال ٣: هل تكون أدوات تقشير الأسلاك متعددة الوظائف فعّالةً مع الموصلات النحاسية-الألومنيوم؟
نعم، وبفضل هندسة شفرة مُعايرة بدقة وإعدادات توتر قابلة للضبط، تحقّق هذه الأدوات نسبة نجاح تبلغ ٩٢٪ في عملية التقشير من المحاولة الأولى على الموصلات المختلطة من النحاس والألومنيوم، مما يقلّل من حالات العودة للإصلاح ويزيد من الموثوقية.
السؤال ٤: كيف تُعوّض التوفيرات التشغيلية ارتفاع رأس المال الأولي عند الشراء بالجملة؟
عند الكميات التي تبلغ ٥٠٠ وحدة فأكثر، تفوق التوفيرات الناتجة عن خفض عدد تبديل الأدوات، وتحسين أوقات الدورة، وانخفاض معدلات إعادة العمل التكلفة الأولية الإضافية، وذلك استنادًا إلى نماذج مُؤكَّدة لتحديد نقطة التعادل.
السؤال ٥: ما الميزات التي تضمن المتانة في البيئات الصناعية؟
تتضمن مقصات الأسلاك المتينة حواف قطع معالجة بالحث، ومفاصل مقاومة للتآكل، ومقبضًا مقاومًا للمواد الكيميائية. كما تحسّن خراطيش الشفرات القابلة للاستبدال والمحازيم القابلة للضبط من سهولة الصيانة وطول العمر الافتراضي.